


பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-09-23 தோற்றம்: தளம்


ஒரு தானியங்கி பிளாட்பிரெட் உற்பத்தி வரிசையில் முதலீடு செய்வது பேக்கரிகள் மற்றும் உணவு உற்பத்தியாளர்கள் தொகுதி அடிப்படையிலான உற்பத்தியிலிருந்து தொடர்ச்சியான தொழில்துறை உற்பத்தியை நோக்கி நகரும் ஒரு முக்கிய படியாகும். தனி இயந்திரங்கள் மற்றும் மீண்டும் மீண்டும் கையேடு பரிமாற்றங்களை நம்புவதற்குப் பதிலாக, ஒரு தானியங்கு வரியானது மாவைத் தயாரித்தல், பிரித்தல், வட்டமிடுதல், ஓய்வெடுத்தல் அல்லது சரிபார்த்தல், அழுத்துதல், பேக்கிங், குளிர்வித்தல், எண்ணுதல், அடுக்கி வைத்தல் மற்றும் பேக்கேஜிங் ஆகியவற்றை ஒரு ஒருங்கிணைந்த உற்பத்தி செயல்முறையாக இணைக்க முடியும்.
இருப்பினும், வாங்குபவர்களுக்கு, தானியங்கு உற்பத்தியை அதிகரிக்க முடியுமா என்பது கடினமான கேள்வி அல்ல. உண்மையான சவால் என்னவென்றால், எந்த அளவிலான ஆட்டோமேஷன், திறன், தயாரிப்பு நெகிழ்வுத்தன்மை மற்றும் உபகரண உள்ளமைவு உண்மையில் தொழிற்சாலைக்கு பொருந்துகிறது . அதிக வேகத்தில் 6-இன்ச் டார்ட்டிலாக்களுக்காக வடிவமைக்கப்பட்ட ஒரு வரியானது தடிமனான சப்பாத்தி, பிடா, ரொட்டி அல்லது பிற பிளாட்பிரெட் தயாரிப்புகளுக்கு சரியான அமைப்பாக இருக்க வேண்டிய அவசியமில்லை, தயாரிப்புகள் முதல் பார்வையில் ஒரே மாதிரியாகத் தோன்றினாலும் கூட.
தற்போதைய தொழில்துறை வாங்கும் வழிகாட்டிகள், பேக்கரி உற்பத்தி உபகரணங்களை மதிப்பிடும் போது, திறன், தன்னியக்க நிலை, தயாரிப்பு விவரக்குறிப்பு, தொழிற்சாலை அமைப்பு, ஆற்றல் ஆதாரம், பராமரிப்பு, தொழிலாளர் தேவைகள் மற்றும் உரிமையின் மொத்த செலவு ஆகியவற்றில் மீண்டும் மீண்டும் கவனம் செலுத்துகின்றன. போட்டியாளர் உள்ளடக்கம், உற்பத்தி வரிசையை தனிப்பட்ட இயந்திரங்களின் தொகுப்பாகக் காட்டிலும் ஒருங்கிணைந்த உற்பத்தி அமைப்பாகக் கருதுகிறது.
Anhui Jinke Foodstuff Machinery Co., Ltd. 2008 ஆம் ஆண்டு முதல் பிளாட்பிரெட் உற்பத்தி இயந்திரங்களில் நிபுணத்துவம் பெற்றது மற்றும் பல பிராந்தியங்களில் உள்ள சர்வதேச வாடிக்கையாளர்களுக்கு முழுமையான உற்பத்தி தீர்வுகளை வழங்குகிறது. அதன் தற்போதைய தயாரிப்பு போர்ட்ஃபோலியோ டார்ட்டில்லா, சப்பாத்தி, ரொட்டி, பிடா, டகோ, பரோட்டா மற்றும் தொடர்புடைய பிளாட்பிரெட் உபகரணங்களுடன், மாவை பதப்படுத்தும் இயந்திரங்கள், சுரங்கப்பாதை அடுப்பு, குளிரூட்டும் கன்வேயர்கள் மற்றும் தானியங்கி எண்ணும் மற்றும் அடுக்கி வைக்கும் அமைப்புகள் ஆகியவற்றை உள்ளடக்கியது.
வாங்குபவர்கள் ஜின்கேவை மதிப்பாய்வு செய்வதன் மூலம் தொடங்கலாம் தானியங்கி பிளாட்பிரெட் உற்பத்தி வரி வரம்பு.

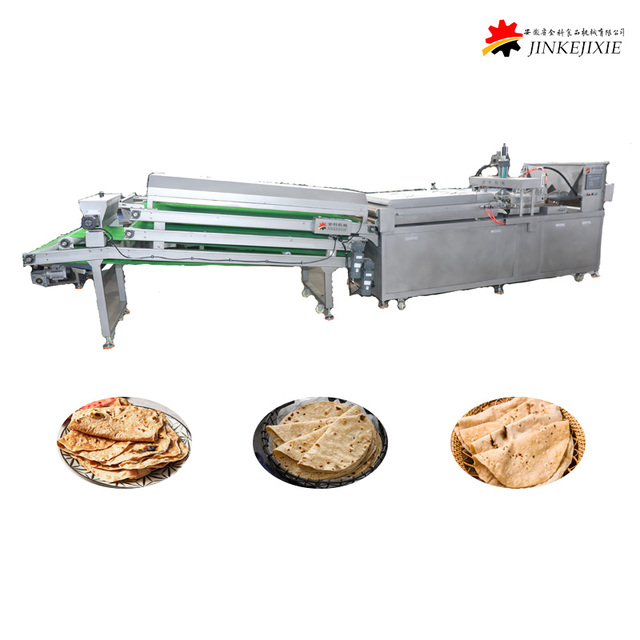
தானியங்கு பிளாட்பிரெட் உற்பத்தி வரி என்பது இணைக்கப்பட்ட உணவு-செயலாக்க அமைப்பாகும், இது தயாரிக்கப்பட்ட பொருட்கள் அல்லது மாவை முடிக்கப்பட்ட பிளாட்பிரெட் ஆக மாற்றுவதற்கு வடிவமைக்கப்பட்டுள்ளது.
தயாரிப்பைப் பொறுத்து, ஒரு முழுமையான வரியில் பின்வருவன அடங்கும்:
மாவு கலவை
மாவைப் பிரித்தல்
மாவை ரவுண்டிங்
மாவை ஓய்வு அல்லது சரிபார்த்தல்
அழுத்துதல் அல்லது விரித்தல்
வடிவத்தை உருவாக்குதல்
பேக்கிங்
குளிர்ச்சி
எண்ணுதல்
ஸ்டாக்கிங்
பேக்கேஜிங் ஒருங்கிணைப்பு
சரியான கட்டமைப்பு தயாரிக்கப்படும் பிளாட்பிரெட் சார்ந்தது. டார்ட்டில்லா, சப்பாத்தி, ரொட்டி, பிடா, பராத்தா மற்றும் டகோ தயாரிப்புகள் மாவை உருவாக்குதல், தடிமன், நொதித்தல், உருவாக்கும் முறை, பேக்கிங் சுயவிவரம் மற்றும் இறுதி கையாளுதல் தேவைகள் ஆகியவற்றில் வேறுபடுகின்றன, அதாவது ஒவ்வொரு செய்முறையையும் ஒரே செயல்முறையில் கட்டாயப்படுத்தாமல் முடிக்கப்பட்ட தயாரிப்பைச் சுற்றி உற்பத்தி வரிசை வடிவமைக்கப்பட வேண்டும்.
ஜின்கேயின் தற்போதைய தானியங்கி பிளாட்பிரெட் தயாரிப்பு வரி வகை பல தயாரிப்பு குடும்பங்களை ஆதரிக்கிறது மற்றும் தொடர்ச்சியான உற்பத்தி, அறிவார்ந்த கட்டுப்பாடு, கைமுறை கையாளுதலில் குறைந்த சார்பு மற்றும் மீண்டும் மீண்டும் செய்யக்கூடிய தடிமன், வடிவம் மற்றும் அமைப்பு ஆகியவற்றை வலியுறுத்துகிறது.
கைமுறை மற்றும் அரை தானியங்கி உற்பத்தி குறைந்த அளவுகளில் நன்றாக வேலை செய்ய முடியும், ஆனால் தினசரி தேவை அதிகரிக்கும் போது உழைப்பை நிர்வகிப்பது கடினமாகிறது.
ஒரு கைமுறை செயல்பாட்டிற்கு பணியாளர்கள் தேவைப்படலாம்:
மாவை பிரிக்கவும்
வட்ட பகுதிகள்
நிலையங்களுக்கு இடையில் மாவை மாற்றவும்
சுமை அழுத்தங்கள்
பேக்கிங்கை கண்காணிக்கவும்
தயாரிப்புகளை அகற்று
தயாரிப்புகளை கைமுறையாக குளிர்விக்கவும்
முடிக்கப்பட்ட பிளாட்பிரெட்களை எண்ணுங்கள்
அடுக்குகளை உருவாக்குங்கள்
தயாரிப்புகளை பேக்கேஜிங்கிற்கு மாற்றவும்
ஒவ்வொரு கூடுதல் பரிமாற்றமும் தொழிலாளர் செலவு மற்றும் மாறுபாட்டின் சாத்தியத்தை அறிமுகப்படுத்துகிறது.

ஆட்டோமேஷன் ஆபரேட்டர்களின் தேவையை அகற்றாது, ஆனால் அது அவர்களின் பங்கை மாற்றுகிறது. ஒவ்வொரு பகுதியையும் மீண்டும் மீண்டும் கையாளுவதற்குப் பதிலாக, தொழிலாளர்கள் இயந்திர அளவுருக்கள், மூலப்பொருள் தயாரிப்பு, சுகாதாரம், தரக் கட்டுப்பாடு மற்றும் பேக்கேஜிங் செயல்திறன் ஆகியவற்றைக் கண்காணிக்க முடியும்.
உற்பத்தி ஓட்டங்கள் நீண்டதாக இருக்கும்போது இது மிகவும் மதிப்புமிக்கது, ஏனெனில் நிலையான இயந்திர அமைப்புகள் பல ஷிப்டுகளில் வேலை செய்யும் வெவ்வேறு ஆபரேட்டர்களால் ஏற்படும் மாறுபாட்டைக் குறைக்கும்.
தயாரிப்பு மூலம் சரியான செயல்முறை மாறினாலும், ஒரு பொதுவான வரியை ஐந்து முக்கிய உற்பத்தி பிரிவுகளாக பிரிக்கலாம்.
நிலையான பிளாட்பிரெட் நிலையான மாவுடன் தொடங்குகிறது.
மாவை நீரேற்றம், கலக்கும் நேரம், வெப்பநிலை அல்லது பகுதியின் எடை தொடர்ந்து மாறினால், பின்னர் வரும் இயந்திரங்களால் சிக்கலை முழுமையாக சரிசெய்ய முடியாது.
எனவே தயாரிப்பு கட்டத்தில் பின்வருவன அடங்கும்:
மாவை கலவை
மாவை பிரிப்பான்
மாவை உருண்டை
ஓய்வு அல்லது சரிபார்ப்பு அமைப்பு
ஒரு துல்லியமான பிரிப்பான் பகுதியின் எடையைக் கட்டுப்படுத்த உதவுகிறது.
ஜின்கே பொருட்கள் அர்ப்பணிக்கப்பட்டுள்ளன மாவை பதப்படுத்தும் கருவிகள் .மாவைப் பிரிப்பான்கள், ரவுண்டர்கள், உருளைகள், வடிவத்தை உருவாக்கும் கருவிகள், அழுத்தும் இயந்திரங்கள் மற்றும் நொதித்தல் அமைப்புகள் உட்பட
எடுத்துக்காட்டாக, நிறுவனத்தின் தானியங்கி மாவைப் பிரிப்பான், PLC மற்றும் தொடுதிரை கட்டுப்பாடு, தனிப்பயனாக்கப்பட்ட பிரிக்கும் முறைகள், உணவு-தொடர்பு கட்டுமானம், தானியங்கி அலாரங்கள் மற்றும் வெவ்வேறு பேக்கரி தளவமைப்புகளில் ஒருங்கிணைக்க உள்ளமைக்கக்கூடிய பரிமாணங்களைப் பயன்படுத்துகிறது.
பிளாட்பிரெட் அமைப்பு மாவை எவ்வாறு நிதானமாக மற்றும் உருவாகிறது என்பதைப் பொறுத்தது.
பல கோதுமை சார்ந்த பொருட்களுக்கு, அழுத்தும் முன் அதிகப்படியான நெகிழ்ச்சித்தன்மையை குறைக்க மாவை போதுமான ஓய்வு நேரம் தேவைப்படுகிறது. மாவை போதுமான அளவு ஓய்வெடுக்கும் முன் அழுத்தினால், அது சுருங்கி சீரற்ற விட்டத்தை உருவாக்கலாம்.
செய்முறை மற்றும் தயாரிப்பு பாணியைப் பொறுத்து, உருவாக்கம் இதில் அடங்கும்:
ஹைட்ராலிக் அழுத்துதல்
நியூமேடிக் அழுத்துதல்
ரோலர் ஷீட்டிங்
வெட்டுதல்
மோல்டிங்
திரைப்பட உதவி அழுத்துதல்
தடிமன் கட்டுப்பாடு மிகவும் முக்கியமானது, ஏனெனில் சிறிய மாறுபாடுகள் கூட பேக்கிங் வேகம், ஈரப்பதம், நெகிழ்வுத்தன்மை மற்றும் இறுதி தயாரிப்பு எடையை பாதிக்கின்றன.
அடுப்பு ஒரு மிக முக்கியமான கூறுகளில் ஒன்றாகும் தானியங்கி பிளாட்பிரெட் உற்பத்தி வரிசையின் .
உற்பத்தி செய்ய வெப்பநிலை கவனமாக கட்டுப்படுத்தப்பட வேண்டும்:
சீரான நிறம்
சரியான ஈரப்பதம்
விரும்பிய மேற்பரப்பு அமைப்பு
பொருத்தமான உள் அமைப்பு
மீண்டும் மீண்டும் நெகிழ்வுத்தன்மை
தொழில்துறை பிளாட்பிரெட் கோடுகள் பொதுவாக தொடர்ச்சியான சுரங்கப்பாதை அடுப்புகளைப் பயன்படுத்துகின்றன, ஏனெனில் தயாரிப்புகள் உற்பத்தி ஓட்டத்தை நிறுத்தாமல் கட்டுப்படுத்தப்பட்ட வெப்ப மண்டலங்கள் வழியாக செல்ல முடியும்.
ஜின்கேயின் தொழில்துறை பிளாட்பிரெட் டன்னல் ஓவன் தொடர்ச்சியான அதிவேக பிளாட்பிரெட் பேக்கிங்கிற்காக வடிவமைக்கப்பட்டுள்ளது மற்றும் நிறுவனத்தின் நீட்டிக்கப்பட்ட பிளாட்பிரெட்-உற்பத்தி உபகரண வரம்பின் ஒரு பகுதியாகும்.
தொழில்துறை வாங்குபவர்களுக்கு, அடுப்பு அதிகபட்ச வெப்பநிலையை விட அதிகமாக மதிப்பிடப்பட வேண்டும். கருத்தில்:
பயனுள்ள பேக்கிங் அகலம்
வெப்ப மண்டலங்களின் எண்ணிக்கை
ஆற்றல் ஆதாரம்
வெப்பநிலை நிலைத்தன்மை
பெல்ட் வேகம்
வெப்ப விநியோகம்
சுத்தம் அணுகல்
வெளியேற்ற தேவைகள்
அப்ஸ்ட்ரீம் உபகரணங்களில் குறிப்பிடத்தக்க அளவு அதிக திறன் இருந்தாலும், சரியாக பொருந்தாத அடுப்பு முழு உற்பத்தி வரிசையையும் கட்டுப்படுத்தலாம்.
பிளாட்பிரெட் பொதுவாக சூடான அடுப்பிலிருந்து நேரடியாக சீல் செய்யப்பட்ட பேக்கேஜிங்கிற்கு நகரக்கூடாது.
மீதமுள்ள வெப்பம் ஒடுக்கம், ஒட்டுதல், அமைப்பு மாற்றங்கள் மற்றும் பேக்கேஜிங் சிக்கல்களுக்கு பங்களிக்கும்.
கட்டுப்படுத்தப்பட்ட குளிரூட்டும் கன்வேயர் எண்ணி மற்றும் பேக்கிங் செய்வதற்கு முன் தயாரிப்பு வெப்பநிலை குறைவதற்கு போதுமான குடியிருப்பு நேரத்தை வழங்குகிறது.
ஜின்கேயின் பேக்கரி கூலிங் கன்வேயர் தொழில்துறை அடுப்புகள் மற்றும் கீழ்நிலை பேக்கேஜிங் உபகரணங்களுடன் ஒருங்கிணைக்க வடிவமைக்கப்பட்டுள்ளது.
குளிரூட்டும் திறன் அடுப்பு வெளியீட்டிற்கு பொருந்த வேண்டும். பேக்கிங் பகுதி குளிரூட்டும் கன்வேயர் கையாளக்கூடியதை விட வேகமாக உற்பத்தி செய்தால், குளிரூட்டும் நிலை இடையூறாக மாறும்.
உற்பத்தி வரி ஒரு மணி நேரத்திற்கு பல ஆயிரம் துண்டுகளை அடையும் வரை கைமுறையாக எண்ணுவது மலிவானதாக தோன்றலாம்.
அதிக வெளியீட்டில், சரியான பேக்கேஜ் அளவைப் பராமரிக்கும் போது, ஊழியர்கள் மீண்டும் மீண்டும் எண்ணி, சீரமைக்க மற்றும் பொருட்களை அடுக்குகளாக மாற்ற வேண்டும்.
தானியங்கு எண்ணுதல் மற்றும் அடுக்கி வைக்கும் அமைப்புகள் இந்த நிலையைத் தரப்படுத்த உதவும்.
ஜின்கேயின் பிளாட்பிரெட் கவுண்டர் ஸ்டேக்கர், பிளாட்பிரெட்களை பேக்கேஜிங் செய்வதற்கு முன் எண்ணி ஒழுங்கமைக்க வடிவமைக்கப்பட்டுள்ளது, இது தொடர்ச்சியான உற்பத்தியை இறுதி பேக்கிங் செயல்பாடுகளுடன் இணைக்க உதவுகிறது.
அதிவேக திட்டங்களுக்கு, பேக்கேஜிங் இயந்திரத்துடன் தானியங்கு ஸ்டாக்கிங் மதிப்பீடு செய்யப்பட வேண்டும், ஏனெனில் கோடு அதன் மெதுவான கீழ்நிலை செயல்முறையின் வேகத்தை மட்டுமே கொண்டுள்ளது.
'பிளாட்பிரெட்' பல்வேறு தயாரிப்புகளை உள்ளடக்கியது.
ஒரு உற்பத்தி வரி கட்டமைக்கப்படலாம்:
தயாரிப்பு |
முக்கிய செயல்முறை பரிசீலனைகள் |
|---|---|
டார்ட்டில்லா |
விட்டம், தடிமன், அழுத்துதல், நெகிழ்வான அமைப்பு |
சப்பாத்தி |
மாவை நீரேற்றம், மெல்லிய உருவாக்கம், பேக்கிங் சுயவிவரம் |
ரொட்டி |
நிலைத்தன்மை மற்றும் மென்மையான அமைப்பை உருவாக்குதல் |
பிடா |
பாக்கெட் உருவாக்கத்திற்கான சரிபார்ப்பு மற்றும் அடுப்பு நிலைமைகள் |
டகோ |
வடிவம் மற்றும் கீழ்நிலை உருவாக்கும் தேவைகள் |
பராதா |
அடுக்குதல், எண்ணெய்/கொழுப்பு விநியோகம், உருவாக்கம் |
பரோட்டா |
மாவை அமைப்பு மற்றும் அடுக்குதல் |
மடக்கு |
பெரிய விட்டம், மெல்லிய தன்மை, நெகிழ்வுத்தன்மை |
ஜின்கேயின் பிளாட்பிரெட் உபகரண போர்ட்ஃபோலியோ தற்போது பிரிக்கப்பட்டுள்ளது டார்ட்டில்லா தயாரிப்புக் கோடுகள் , சப்பாத்தி, ரொட்டி/பராத்தா, பிடா, டகோ மற்றும் பரோட்டா தயாரிப்பு தீர்வுகள், இது ஒரு முக்கியமான பொறியியல் புள்ளியைப் பிரதிபலிக்கிறது: இந்தத் தயாரிப்புகள் தானாகவே ஒரே மாதிரியான உற்பத்தி செயல்முறைகளாகக் கருதப்படக்கூடாது.
வாங்குபவர்கள் ஒப்பிடும் முதல் எண்களில் திறன் ஒன்றாகும், ஆனால் இது தவறாக புரிந்து கொள்ள எளிதான குறிப்புகளில் ஒன்றாகும்.
சரியான திறன் இதைப் பொறுத்தது:
தயாரிப்பு விட்டம்
தயாரிப்பு தடிமன்
பாதைகளின் எண்ணிக்கை
மாவை உருவாக்கம்
உருவாக்கும் முறை
பேக்கிங் நேரம்
குளிரூட்டும் நேரம்
பேக்கேஜிங் வேகம்
தயாரிப்பு விட்டம் மாறும்போது அதே இயந்திரம் கணிசமாக வேறுபட்ட மணிநேர வெளியீட்டை உருவாக்கலாம்.
எடுத்துக்காட்டாக, ஜின்கேயின் JKBP-650 தானியங்கி டார்ட்டில்லா உற்பத்தி வரி தற்போது தோராயமாக குறிப்பிடப்பட்டுள்ளது:
டார்ட்டில்லா அளவு |
பட்டியலிடப்பட்ட உற்பத்தி திறன் |
|---|---|
6 அங்குலம் |
6,000-8,000 pcs/h |
8 அங்குலம் |
3,000-4,000 pcs/h |
10 அங்குலம் |
3,000-4,000 pcs/h |
மாடல் PLC + தொடுதிரை கட்டுப்பாடு, 304 துருப்பிடிக்காத எஃகு உணவு-தொடர்பு பாகங்கள், உற்பத்தி-தரவு கண்காணிப்பு, தானியங்கி பிழை நிறுத்தம் மற்றும் தனிப்பயனாக்கக்கூடிய மின்சாரம் ஆகியவற்றைப் பயன்படுத்துகிறது.
அதிக செயல்திறன் தேவைப்படும் வாங்குபவர்கள் போன்ற அதிக திறன் உள்ளமைவுகளை மதிப்பீடு செய்யலாம் JKBP-820 ஆட்டோமேட்டிக் டார்ட்டில்லா உற்பத்தி வரி , ஜின்கே தற்போது 6-இன்ச் டார்ட்டிலாக்களுக்கு ஒரு மணி நேரத்திற்கு 15,500–16,000 துண்டுகள் மற்றும் 8 அங்குல தயாரிப்புகளுக்கு ஒரு மணி நேரத்திற்கு 7,000–8,000 துண்டுகள் என பட்டியலிடுகிறது.
தயாரிப்பு விட்டம் குறிப்பிடப்படாவிட்டால் 'எனக்கு ஒரு மணி நேரத்திற்கு 10,000 டார்ட்டிலாக்கள் தேவை' போன்ற கோரிக்கை ஏன் முழுமையடையாது என்பதை இந்த எடுத்துக்காட்டுகள் காட்டுகின்றன.
அதிக வெளியீடு தானாகவே சிறப்பாக இல்லை.
ஒரு மணி நேரத்திற்கு 15,000 துண்டுகளை உற்பத்தி செய்யும் திறன் கொண்ட ஒரு வரி, ஒரு ஷிப்டுக்கு ஒரு மணி நேரத்திற்கு 3,000 துண்டுகள் மட்டுமே சந்தை தேவை என்றால் விலை உயர்ந்த சொத்தாக மாறும்.
திறனைத் தேர்ந்தெடுப்பதற்கு முன், மதிப்பிடவும்:
தேவையான மணிநேர வெளியீடு = தினசரி விற்பனை இலக்கு ÷ பயனுள்ள இயக்க நேரம்
பின்னர் கணக்கு:
சுத்தம் செய்தல்
மாறுதல்கள்
திட்டமிடப்பட்ட பராமரிப்பு
தயாரிப்பு மாறுதல்
முறிவுகள்
பேக்கேஜிங் வேலையில்லா நேரம்
ஒரு யதார்த்தமான திறன் இலக்கு பொதுவாக வளர்ச்சிக்கான சில ஹெட்ரூம்களை உள்ளடக்கியது ஆனால் முற்றிலும் நம்பிக்கையான உச்ச விற்பனை முன்னறிவிப்பின் அடிப்படையில் இருக்கக்கூடாது.
இது மிக முக்கியமான முதலீட்டு முடிவுகளில் ஒன்றாகும்.
எந்த விருப்பமும் உலகளவில் சிறந்தது அல்ல.
ஜின்கேயின் சொந்த ஒப்பீடு தொடக்கநிலைகள், சிறிய தொழிற்சாலைகள், குறைந்த உற்பத்தித் தேவைகள் மற்றும் இறுக்கமான ஆரம்ப வரவுசெலவுத் திட்டங்களை நோக்கி அரை-தானியங்கி அமைப்புகளை நிலைநிறுத்துகிறது.
காரணி |
அரை தானியங்கி |
முழு தானியங்கி |
|---|---|---|
ஆரம்ப முதலீடு |
கீழ் |
உயர்ந்தது |
தொழிலாளர் தேவை |
உயர்ந்தது |
கீழ் |
தொடர்ச்சியான உற்பத்தி |
வரையறுக்கப்பட்டவை |
வலுவான |
தயாரிப்பு நிலைத்தன்மை |
அதிக ஆபரேட்டர் சார்ந்தது |
மேலும் மீண்டும் மீண்டும் செய்யக்கூடியது |
விரிவாக்க சாத்தியம் |
மிதமான |
உயர்ந்தது |
உற்பத்தி திறன் |
குறைந்த - நடுத்தர |
நடுத்தர - உயர் |
செயல்முறை ஒருங்கிணைப்பு |
பகுதி |
விரிவானது |
சிறந்த பொருத்தம் |
தொடக்க/சிறிய தாவரங்கள் |
தொழில்துறை தொழிற்சாலைகள் |
தேவை இன்னும் வளர்ந்து வருகிறது.
தொழிலாளர் செலவு ஒப்பீட்டளவில் குறைவாக உள்ளது.
ஆரம்ப முதலீடு மட்டுப்படுத்தப்பட்டதாக இருக்க வேண்டும்.
பல கையேடு செயல்முறைகள் ஏற்கத்தக்கவை.
உற்பத்தித் தொகுதிகள் ஒப்பீட்டளவில் சிறியவை.
வெளியீட்டு தேவை அதிகமாக உள்ளது.
ஆட்கள் கிடைப்பது கவலை அளிக்கிறது.
தயாரிப்பு நிலைத்தன்மை முக்கியமானது.
வரி நீண்ட ஷிப்டுகளுக்கு இயங்கும்.
எதிர்கால திறன் வளர்ச்சி எதிர்பார்க்கப்படுகிறது.
சில்லறை அல்லது ஏற்றுமதி ஒப்பந்தங்களுக்கு மீண்டும் மீண்டும் வெளியீடு தேவைப்படுகிறது.
ஒரு பிளாட்பிரெட் வரிக்கு நம்பகமான உலகளாவிய விலை இல்லை, ஏனெனில் இது ஒரு தரப்படுத்தப்பட்ட ஒற்றை இயந்திரம் அல்ல.
இதன்படி செலவு மாற்றங்கள்:
திறன்
பாதைகளின் எண்ணிக்கை
தயாரிப்பு வகை
உருவாக்கும் முறை
ஆட்டோமேஷன் நிலை
அடுப்பு கட்டமைப்பு
எரிவாயு அல்லது மின்சார வெப்பமாக்கல்
குளிரூட்டும் நீளம்
எண்ணும் அமைப்பு
பேக்கேஜிங் ஒருங்கிணைப்பு
கட்டுப்பாட்டு அமைப்பு
தொழிற்சாலை மின்னழுத்தம்
தனிப்பயன் தளவமைப்பு
நிறுவல் தேவைகள்
தற்போதைய தொழில்துறை பேக்கரி வாங்கும் வழிகாட்டிகள், உற்பத்தி வரி மேற்கோள்கள் ஏன் கணிசமாக வேறுபடலாம் என்பதைக் காட்டுகின்றன: ஆட்டோமேஷன், திறன், தயாரிப்பு சிக்கலானது, தொழிற்சாலை உள்கட்டமைப்பு மற்றும் கீழ்நிலை பேக்கேஜிங் அனைத்தும் மைய இயந்திரத்தின் விலையை விட மொத்த திட்ட முதலீட்டிற்கு பங்களிக்கின்றன.
பிளாட்பிரெட் குறிப்பாக, ஒரு பொதுவான 'தானியங்கி பிளாட்பிரெட் இயந்திர விலையை தேடுவதை விட, கட்டமைப்பு அடிப்படையிலான மேற்கோளைக் கோருவது மிகவும் பயனுள்ள அணுகுமுறையாகும்.
இரண்டு சப்ளையர்கள் வெவ்வேறு உபகரணங்களின் விலைகளை மேற்கோள் காட்டலாம், அதே சமயம் வெவ்வேறு நீண்ட கால செலவுகளை உருவாக்கலாம்.
ஒரு பயனுள்ள TCO கணக்கீடு கருத்தில் கொள்ள வேண்டும்:
உரிமையின் மொத்த செலவு = உபகரணங்கள் + சரக்கு + நிறுவுதல் + பயன்பாடுகள் + உழைப்பு + ஆற்றல் + பராமரிப்பு + உதிரி பாகங்கள் + வேலையில்லா நேரம்
ஆட்டோமேஷன் மீண்டும் மீண்டும் கைமுறை பரிமாற்றம், எண்ணுதல் மற்றும் கையாளுதல் ஆகியவற்றைக் குறைக்கலாம், இருப்பினும் உண்மையான தொழிலாளர் தேவை வரி உள்ளமைவைப் பொறுத்தது.
ஜின்கே அதன் JKBP-650 தானியங்கு வரியானது கீழ்நிலை கையாளுதல் மூலம் பிரிப்பதில் இருந்து இணைக்கப்பட்ட உற்பத்தி மூலம் கைமுறை சார்புநிலையை குறைக்க வடிவமைக்கப்பட்டுள்ளது என்று கூறுகிறது.
அடுப்பு பொதுவாக கணிசமான நீண்ட கால ஆற்றல் சுமையைக் குறிக்கிறது.
ஒப்பிடு:
எரிவாயு கிடைக்கும் தன்மை
மின்சார செலவு
வெப்பமூட்டும் திறன்
அடுப்பு காப்பு
உற்பத்தி நேரம்
தடுப்பு பராமரிப்பு பொதுவாக திட்டமிடப்படாத வரி நிறுத்தத்தை விட மலிவானது.
போட்டியாளர் பராமரிப்பு வழிகாட்டுதல் ஒரு முக்கியமான உற்பத்திக் கொள்கையை விளக்குகிறது: ஒரு முக்கியமான அப்ஸ்ட்ரீம் இயந்திரம் தோல்வியடையும் போது, தயாரிப்பு ஓட்டம் நிறுத்தப்படுவதால், கீழ்நிலை உபகரணங்களும் செயலற்ற நிலையில் இருக்கும்.
ஒரு ஒருங்கிணைந்த பிளாட்பிரெட் வரிக்கு, வேலையில்லா நேரத்தை கணினி அளவிலான உற்பத்தி செலவாகக் கருத வேண்டும்.
தானியங்கி வரிகளுக்கு இயற்பியல் இயந்திர தடத்தை விட அதிகமாக தேவைப்படுகிறது.
தொழிற்சாலை தளவமைப்பு இதற்கும் இடத்தை வழங்க வேண்டும்:
மூல பொருட்கள்
மாவை தயாரித்தல்
ஆபரேட்டர்கள்
சுத்தம் செய்தல்
பராமரிப்பு அணுகல்
மின்சார அலமாரிகள்
அடுப்பு காற்றோட்டம்
குளிர்ச்சி
பேக்கேஜிங்
முடிக்கப்பட்ட பொருட்கள்
உதிரி பாகங்கள்
ஜின்கேயின் தொழிற்சாலை-திட்டமிடல் வழிகாட்டுதல், பிளாட்பிரெட் உற்பத்தி வரிசையை இறுதி செய்வதற்கு முன், தயாரிப்பு விவரக்குறிப்புகள், வெளியீட்டு இலக்குகள், பயன்பாடுகள், காற்றோட்டம், வடிகால், தரை நிலைமைகள் மற்றும் உபகரண ஏற்பாடு ஆகியவற்றைக் கருத்தில் கொள்ள பரிந்துரைக்கிறது.
மேற்கோளைக் கோருவதற்கு முன், உற்பத்தியாளருக்கு முடிந்தவரை ஒரு தொழிற்சாலை வரைபடத்தை அனுப்பவும்.
அது செயல்படும் தொழிற்சாலையைச் சுற்றி ஒரு உற்பத்திப் பாதை வடிவமைக்கப்பட வேண்டும்.
உறுதிப்படுத்தவும்:
மின்னழுத்தம்
அதிர்வெண்
மூன்று கட்ட மின்சாரம் கிடைக்கும்
எரிவாயு வழங்கல்
அழுத்தப்பட்ட காற்று
தண்ணீர்
வடிகால்
காற்றோட்டம்
வெளியேற்று
சுற்றுப்புற வெப்பநிலை
ஜின்கேயின் தற்போதைய JKBP-650 மற்றும் JKBP-820 விவரக்குறிப்புகள் தனிப்பயனாக்கப்பட்ட 220V/380V மின் கட்டமைப்புகளை ஆதரிக்கின்றன, இது ஏற்றுமதி செய்யப்பட்ட உபகரணங்களை உள்ளூர் சக்தி நிலைமைகளுக்கு மாற்றியமைக்க வேண்டியதன் அவசியத்தை பிரதிபலிக்கிறது.
பிரசவத்திற்குப் பிறகு மாற்றியமைக்கப்படுவதற்குப் பதிலாக உற்பத்திக்கு முன் பயன்பாடுகள் உறுதிப்படுத்தப்பட வேண்டும்.
நவீன பிளாட்பிரெட் கோடுகள் அதிகளவில் PLC மற்றும் தொடுதிரை இடைமுகங்களைப் பயன்படுத்துகின்றன, ஏனெனில் பல செயலாக்கப் பிரிவுகள் ஒத்திசைக்கப்பட வேண்டும்.
பயனுள்ள செயல்பாடுகளில் பின்வருவன அடங்கும்:
வரி வேக சரிசெய்தல்
வெப்பநிலை கண்காணிப்பு
வெளியீடு கண்காணிப்பு
பிழை அலாரங்கள்
உற்பத்தி தரவு
அளவுரு சேமிப்பு
அவசர பணிநிறுத்தம்
Jinke இன் JKBP-650 மற்றும் JKBP-820 மாடல்கள் தற்போது PLC + தொடுதிரை கட்டுப்பாட்டை பிழை-குறியீடு காட்சி மற்றும் வெளியீடு, வெப்பநிலை மற்றும் வேகம் போன்ற அளவுருக்களின் கண்காணிப்புடன் பட்டியலிடுகின்றன.
பல தயாரிப்பு தொழிற்சாலைகளுக்கு, ஆபரேட்டர்கள் சரிபார்க்கப்பட்ட உற்பத்தி அளவுருக்களை நிறுவியவுடன், சேமிக்கப்பட்ட அமைப்புகளும் செய்முறை மாற்றங்களை எளிதாக்கும்.
உணவு பதப்படுத்தும் கருவிகள் சுத்தம் செய்வதற்கு எளிதாகவும், மாசுபாட்டின் அபாயத்தைக் குறைக்கவும் வடிவமைக்கப்பட வேண்டும்.
முக்கியமான கொள்முதல் கேள்விகள் பின்வருமாறு:
மாவை என்ன பொருள் தொடுகிறது?
கன்வேயர்களை எளிதாக சுத்தம் செய்ய முடியுமா?
கவர்கள் அகற்றக்கூடியதா?
மூலைகளை அணுக முடியுமா?
மின் பாகங்கள் பாதுகாக்கப்படுகிறதா?
அவசரகால நிறுத்தங்கள் வழங்கப்பட்டுள்ளதா?
நகரும் பாகங்கள் பாதுகாக்கப்படுகிறதா?
ஜின்கேயின் தற்போதைய தானியங்கி டார்ட்டில்லா வரி விவரக்குறிப்புகள் 304 துருப்பிடிக்காத எஃகு மற்றும் எமர்ஜென்சி-ஸ்டாப் பொத்தான்கள் மற்றும் பாதுகாப்பு அட்டைகளுடன் கட்டப்பட்ட உணவு-தொடர்புப் பிரிவுகளை அடையாளம் காட்டுகிறது.
ஆர்டர் செய்வதற்கு முன் வாங்குபவர்கள் தங்கள் இலக்கு சந்தையில் தேவைப்படும் தரநிலைகளை இன்னும் உறுதிப்படுத்த வேண்டும்.
நெகிழ்வுத்தன்மையானது உபகரணப் பயன்பாட்டை மேம்படுத்தலாம், ஆனால் வாங்குபவர்கள் ஒவ்வொரு தயாரிப்பு மாற்றத்திற்கும் ஒரே ஒரு தொடுதிரை சரிசெய்தல் தேவை என்று கருதுவதைத் தவிர்க்க வேண்டும்.
வெவ்வேறு சமையல் குறிப்புகளுக்கு மாற்றங்கள் தேவைப்படலாம்:
மாவை நீரேற்றம்
ஓய்வு நேரம்
பகுதி எடை
அழுத்த அழுத்தவும்
தடிமன்
கருவியாக்கம்
அடுப்பு வெப்பநிலை
கன்வேயர் வேகம்
குளிரூட்டும் நேரம்
எந்தெந்த தயாரிப்புகள் உபகரணங்களைப் பகிர்ந்து கொள்ள வேண்டும் என்பதை உற்பத்தியாளர் சரியாகப் புரிந்துகொள்ளும்போது ஒரு நெகிழ்வான வரி மிகவும் மதிப்புமிக்கது.
ஆர்டர் செய்வதற்கு முன், தயாரிப்பு மேட்ரிக்ஸை வழங்கவும்:
தேவை |
தயாரிப்பு ஏ |
தயாரிப்பு பி |
|---|---|---|
தயாரிப்பு |
டார்ட்டில்லா |
சப்பாத்தி |
விட்டம் |
8 அங்குலம் |
10 அங்குலம் |
தடிமன் |
இலக்கு மதிப்பு |
இலக்கு மதிப்பு |
எடை |
இலக்கு மதிப்பு |
இலக்கு மதிப்பு |
மாவு வகை |
கோதுமை |
கோதுமை |
வெளியீடு |
6,000 pcs/h |
4,000 pcs/h |
தொகுப்பு எண்ணிக்கை |
10 |
20 |
இது உபகரணப் பொறியாளருக்கு 'பல்நோக்கு பிளாட்பிரெட் வரியை' கேட்பதை விட மிகவும் பயனுள்ள தகவலை வழங்குகிறது.
ஒரு தானியங்கி பிளாட்பிரெட் உற்பத்தி வரி என்பது ஒரு நீண்ட கால உற்பத்தி சொத்து, எனவே சப்ளையர் மதிப்பீடு ஆரம்ப மேற்கோளைத் தாண்டி நீட்டிக்க வேண்டும்.
உற்பத்தியாளரிடம் கேளுங்கள்:
எனது சரியான செய்முறையை உங்களால் செயல்படுத்த முடியுமா?
முடிக்கப்பட்ட தயாரிப்பை நீங்கள் நிரூபிக்க முடியுமா?
எனது தயாரிப்பு அளவுக்கான உத்தரவாதமான திறன் என்ன?
எந்தெந்த பாகங்கள் உணவுடன் தொடர்பு கொள்கின்றன?
மின்சாரம் மற்றும் எரிவாயு தேவைகள் என்ன?
நான் எந்த உதிரி பாகங்களை கையிருப்பில் வைத்திருக்க வேண்டும்?
தொழில்நுட்ப ஆதரவு எவ்வளவு விரைவாக பதிலளிக்க முடியும்?
ரிமோட் கமிஷன் கிடைக்குமா?
பொறியாளர்கள் தளத்தில் நிறுவலை வழங்க முடியுமா?
என்ன ஆபரேட்டர் பயிற்சி சேர்க்கப்பட்டுள்ளது?
கோடு பின்னர் விரிவாக்க முடியுமா?
பேக்கேஜிங் ஒருங்கிணைக்க முடியுமா?
போட்டியாளர் கொள்முதல் வழிகாட்டுதல் வணிக பேக்கரி இயந்திரங்களை வாங்குவதற்கு முன் அத்தியாவசிய கேள்விகளாக சப்ளையர் ஆதரவு, உதிரி பாகங்கள், பராமரிப்பு திறன் மற்றும் உபகரணங்கள் பொருத்தம் ஆகியவற்றை வலியுறுத்துகிறது.
சரியாக வடிவமைக்கப்பட்ட இயந்திரங்கள் கூட தவறாக நிறுவப்பட்டிருந்தால் அல்லது ஆபரேட்டர்கள் செயல்முறையை புரிந்து கொள்ளவில்லை என்றால் மோசமாக செயல்படும்.
ஆணையிடுதல் என்பது வரியை ஆன் செய்வதை விட அதிகமாக உள்ளடக்கியது.
பொறியாளர்கள் சரிசெய்ய வேண்டியிருக்கலாம்:
எடையைப் பிரித்தல்
அழுத்தும் அழுத்தம்
வரி வேகம்
அடுப்பு வெப்பநிலை
பேக்கிங் நேரம்
குளிர்விக்கும் வேகம்
ஸ்டாக்கிங் எண்ணிக்கை
ஆலோசனை மற்றும் பகுப்பாய்வு, R&D வடிவமைப்பு, உற்பத்தி மற்றும் அசெம்பிளி, சோதனை, நிறுவல், பயிற்சி மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு ஆகியவற்றை உள்ளடக்கிய திட்டச் செயல்முறையை ஜின்கே விவரிக்கிறார்.
அதன் தானியங்கி வரி பக்கங்கள் நிறுவல் மற்றும் ஆபரேட்டர் பயிற்சிக்கான விருப்ப பொறியாளர் ஆன்-சைட் சேவையையும் பட்டியலிடுகிறது.
சப்ளையர்களிடம் மேற்கோள்களைக் கேட்பதற்கு முன், பின்வரும் தகவலைத் தயாரிக்கவும்:
தேவை |
வழங்க வேண்டிய தகவல் |
|---|---|
தயாரிப்பு வகை |
சுண்டல், சப்பாத்தி, பிடா, ரொட்டி போன்றவை. |
செய்முறை |
கோதுமை, சோளம், முழு தானியங்கள், சிறப்பு மாவு |
விட்டம் |
முடிக்கப்பட்ட தயாரிப்பு அளவு |
தடிமன் |
இலக்கு தடிமன் |
எடை |
ஒரு துண்டுக்கு எடை |
திறன் |
துண்டுகள் / மணிநேரம் |
வேலை நேரம் |
மணிநேரம்/ஷிப்ட் மற்றும் ஷிப்ட்/நாள் |
வெப்பமூட்டும் |
எரிவாயு அல்லது மின்சாரம் |
மின்னழுத்தம் |
உள்ளூர் மின்சாரம் |
தொழிற்சாலை இடம் |
கிடைக்கும் நீளம் × அகலம் |
ஆட்டோமேஷன் |
அரை அல்லது முழு தானியங்கி |
பேக்கேஜிங் |
கையேடு அல்லது தானியங்கி |
அடுக்கு எண்ணிக்கை |
துண்டுகள்/தொகுப்பு |
இலக்கு |
நாடு/நகரம் |
நிறுவல் |
ரிமோட் அல்லது ஆன்-சைட் |
எதிர்கால தயாரிப்புகள் |
தயாரிப்புகள் பின்னர் திட்டமிடப்பட்டுள்ளன |
இந்தத் தகவல் எவ்வளவு முழுமையாக இருக்கிறதோ, அவ்வளவு துல்லியமாக ஒரு உற்பத்தியாளர் வரியை வடிவமைக்க முடியும்.
Anhui Jinke Foodstuff Machinery Co., Ltd. 2008 ஆம் ஆண்டு முதல் பிளாட்பிரெட் இயந்திரங்களில் கவனம் செலுத்துகிறது மற்றும் தற்போது டார்ட்டில்லா, சப்பாத்தி, ரொட்டி, பிடா, டகோ, பரோட்டா மற்றும் தொடர்புடைய தயாரிப்புகளை உள்ளடக்கிய முழுமையான உற்பத்தி தீர்வுகளை வழங்குகிறது. தேவை பகுப்பாய்வு, R&D வடிவமைப்பு, உற்பத்தி, சோதனை, நிறுவல் மற்றும் பயிற்சி மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு உட்பட அதன் பணிப்பாய்வுகளை நிறுவனம் விவரிக்கிறது.
அதன் தானியங்கு பிளாட்பிரெட் உற்பத்தி வரி வரம்பு உட்பட தனிப்பட்ட செயலாக்க உபகரணங்களால் ஆதரிக்கப்படுகிறது பிளாட்பிரெட் டன்னல் ஓவன்கள், பேக்கரி குளிரூட்டும் கன்வேயர்கள் , மாவை பதப்படுத்தும் உபகரணங்கள் மற்றும் பிளாட்பிரெட் கவுண்டர் ஸ்டேக்கர்கள்.
டார்ட்டில்லா உற்பத்தியாளர்களுக்கு, தி டார்ட்டில்லா உற்பத்தி வரி வரம்பில் தற்போது JKBP-650, JKBP-740, JKBP-820, JKBP-950 மற்றும் உயர்-வெளியீட்டு கட்டமைப்புகள் உட்பட பல திறன் நிலைகள் உள்ளன.
இந்த மாடுலர் தயாரிப்பு அமைப்பு வாங்குபவர்களை ஒரு நிலையான பொதுவான வரியை வாங்குவதை விட உண்மையான வெளியீடு, தயாரிப்பு பரிமாணங்கள், தொழிற்சாலை நிலைமைகள் மற்றும் எதிர்கால வளர்ச்சியைச் சுற்றி உற்பத்தி முறையை கட்டமைக்க அனுமதிக்கிறது.
ஒரு தானியங்கி பிளாட்பிரெட் உற்பத்தி வரி என்பது ஒரு ஒருங்கிணைந்த அமைப்பாகும், இது மாவைத் தயாரித்தல், பிரித்தல், உருவாக்குதல், பேக்கிங், குளிர்வித்தல், எண்ணுதல், அடுக்கி வைத்தல் மற்றும் பேக்கேஜிங் தொடர்பான செயல்முறைகளை தொடர்ச்சியான வணிக உற்பத்திக்காக இணைக்க முடியும்.
அதன் உள்ளமைவைப் பொறுத்து, கருவிகள் டார்ட்டிலாக்கள், சப்பாத்தி, ரொட்டி, பிடா, டகோ பொருட்கள், பராத்தா, பரோட்டா, ரேப்கள் மற்றும் பிற பிளாட்பிரெட்களை ஆதரிக்கும்.
திறன் தயாரிப்பு அளவு மற்றும் மாதிரியைப் பொறுத்தது. உதாரணமாக, ஜின்கேவின் JKBP-650, தற்போது 6-இன்ச் டார்ட்டிலாக்களுக்கு ஒரு மணி நேரத்திற்கு 6,000–8,000 துண்டுகள் மற்றும் 8- மற்றும் 10-அங்குல தயாரிப்புகளுக்கு ஒரு மணி நேரத்திற்கு 3,000-4,000 துண்டுகள் என பட்டியலிடப்பட்டுள்ளது.
அரை தானியங்கி அமைப்புகளுக்கு பொதுவாக அதிக கைமுறை கையாளுதல் தேவைப்படுகிறது ஆனால் ஆரம்ப முதலீட்டைக் குறைக்கிறது. முழு தானியங்கி அமைப்புகள் அதிக செயலாக்க நிலைகளை இணைக்கின்றன மற்றும் அதிக வெளியீடு மற்றும் தொடர்ச்சியான உற்பத்திக்கு மிகவும் பொருத்தமானவை.
ஒற்றை நிலையான விலை இல்லை. திறன், தயாரிப்பு வகை, ஆட்டோமேஷன், அடுப்பு உள்ளமைவு, குளிரூட்டல், குவியலிடுதல், பேக்கேஜிங், தொழிற்சாலை பயன்பாடுகள் மற்றும் தனிப்பயனாக்கம் ஆகியவற்றைச் சார்ந்தது.
தேர்ந்தெடுக்கப்பட்ட கோடுகள் கருவி மற்றும் அளவுரு மாற்றங்கள் மூலம் பல அளவுகளைக் கையாள முடியும். வாங்கப்படும் மாடலுக்கு சரியான அளவு வரம்பு மற்றும் மாற்றும் செயல்முறை உறுதி செய்யப்பட வேண்டும்.
உயர்-வெளியீட்டு தொடர்ச்சியான உற்பத்தி பொதுவாக சுரங்கப்பாதை அடுப்புகளைப் பயன்படுத்துகிறது, ஏனெனில் அவை மேல்நிலை உருவாக்கம் மற்றும் கீழ்நிலை குளிரூட்டும் கருவிகளுடன் நேரடியாக ஒருங்கிணைக்கப்படுகின்றன. பொருத்தமான அடுப்பு தயாரிப்பு மற்றும் உற்பத்தி அளவைப் பொறுத்தது.
ஸ்டாக்கிங் மற்றும் பேக்கேஜிங் முன் எஞ்சியிருக்கும் வெப்பத்தை குறைக்க குளிரூட்டல் உதவுகிறது, இது ஒடுக்கம், ஒட்டுதல் மற்றும் தயாரிப்பு-தர சிக்கல்களைக் குறைக்கும்.
ஆம். வாங்குபவர்கள் ஜின்கேவை மதிப்பாய்வு செய்யலாம் பேக்கரி கூலிங் கன்வேயர் . ஒருங்கிணைந்த தொழில்துறை குளிரூட்டும் பயன்பாடுகளுக்கான
ஆம். ஜின்கே சப்ளைஸ் பிளாட்பிரெட் கவுண்டர் ஸ்டேக்கர் கருவி, பேக்கேஜிங் முன் தானியங்கி எண்ணும் அமைப்பும்.
ஜின்கேயின் தற்போதைய வரி விவரக்குறிப்புகள் விருப்ப பொறியாளர் ஆன்-சைட் நிறுவல் மற்றும் ஆபரேட்டர்-பயிற்சி சேவைகளை பட்டியலிடுகின்றன, அதே நேரத்தில் அதன் ஒட்டுமொத்த திட்ட பணிப்பாய்வு நிறுவல், பயிற்சி மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு ஆகியவை அடங்கும்.
ஒரு வாங்குவது தானியங்கி பிளாட்பிரெட் உற்பத்தி வரியை ஒரு எளிய இயந்திரத்தை வாங்குவதற்கு பதிலாக தொழிற்சாலை வடிவமைப்பு முடிவாக கருதப்பட வேண்டும். திறன், தயாரிப்பு விட்டம், மாவை உருவாக்குதல், உருவாக்கும் முறை, அடுப்பு வடிவமைப்பு, குளிரூட்டல், அடுக்கி வைத்தல், பேக்கேஜிங், உழைப்பு, பயன்பாடுகள் மற்றும் கிடைக்கக்கூடிய தொழிற்சாலை இடம் ஆகியவை தினசரி உற்பத்தியில் நுழைந்தவுடன் வரி திறமையாக செயல்படுமா என்பதைப் பாதிக்கிறது.
முடிக்கப்பட்ட தயாரிப்பு மற்றும் உண்மையான உற்பத்தித் திட்டத்தை முதலில் வரையறுக்காமல் அதிகபட்ச விளம்பரப்படுத்தப்பட்ட வெளியீட்டின் படி உபகரணங்களைத் தேர்ந்தெடுப்பது மிகவும் பொதுவான தவறு. 8-இன்ச் டார்ட்டில்லா மற்றும் 12-இன்ச் ரேப் ஆகியவை ஒரே இயந்திரத்தில் கூட வேறுபட்ட வெளியீட்டு நிலைகள் தேவைப்படலாம், அதே சமயம் பிடா, சப்பாத்தி, ரொட்டி மற்றும் பராத்தா ஆகியவை வெவ்வேறு செயலாக்க லாஜிக் தேவைப்படலாம்.
ஒரு சிறந்த கொள்முதல் செயல்முறை தயாரிப்பு விவரக்குறிப்புடன் தொடங்குகிறது, யதார்த்தமான மணிநேர தேவையை கணக்கிடுகிறது, அரை தானியங்கி அல்லது முழு தானியங்கி செயல்பாடு மிகவும் பொருத்தமானதா என்பதை தீர்மானிக்கிறது, பின்னர் பேக்கேஜிங் மூலம் மாவை தயாரிப்பதில் இருந்து முழுமையான உற்பத்தி ஓட்டத்தை மதிப்பிடுகிறது. உழைப்பு, ஆற்றல், பராமரிப்பு, உதிரி பாகங்கள், நிறுவல் மற்றும் வேலையில்லா நேரம் உட்பட உரிமையின் மொத்தச் செலவும் இயந்திர மேற்கோள்களை மட்டும் ஒப்பிடுவதை விட கருத்தில் கொள்ள வேண்டும்.
Anhui Jinke Foodstuff Machinery Co., Ltd. 2008 ஆம் ஆண்டு முதல் பிளாட்பிரெட் தயாரிப்பு உபகரணங்களில் நிபுணத்துவம் பெற்றது மற்றும் டார்ட்டில்லா, சப்பாத்தி, ரொட்டி, பிடா, டகோ, பரோட்டா மற்றும் பிற பிளாட்பிரெட் தயாரிப்புகளுக்கு ஒருங்கிணைந்த தீர்வுகளை வழங்குகிறது.
புதிய வரியைத் திட்டமிடும் உற்பத்தியாளர்கள் அல்லது ஏற்கனவே உள்ள வசதியை விரிவாக்குவதன் மூலம் ஜின்கேவை ஆராயலாம் தானியங்கு பிளாட்பிரெட் உற்பத்தி வரி , குறிப்பிட்ட ஒப்பிடுக டார்ட்டில்லா உற்பத்தி வரி மாதிரிகள், மற்றும் போன்ற துணை அமைப்புகளை ஒருங்கிணைக்கிறது பிளாட்பிரெட் டன்னல் ஓவன்கள், பேக்கரி குளிரூட்டும் கன்வேயர்கள் மற்றும் பிளாட்பிரெட் கவுண்டர் ஸ்டேக்கர்கள்.
சரியான உற்பத்தி வரிசையானது அதிக வெளியீடு அல்லது குறைந்த கொள்முதல் விலை கொண்ட இயந்திரம் அவசியமில்லை. இது உங்கள் தயாரிப்பு, தினசரி தேவை, தொழிற்சாலை அமைப்பு, தொழிலாளர் அமைப்பு, இயக்க செலவுகள் மற்றும் வளர்ச்சித் திட்டம் ஆகியவற்றுடன் பொருந்தக்கூடிய அமைப்பாகும்.


