


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-29 Pochodzenie: Strona


Skalowanie tradycyjnego chleba Roujiamo (Baijimo) ze straganów z jedzeniem ulicznym do wielkości przemysłowych często skutkuje gęstą, jednorodną bułką, której brakuje charakterystycznej chrupiącej powierzchni zewnętrznej i warstwowego wnętrza. Centralne kuchnie i producenci żywności stoją przed rygorystycznym wyzwaniem inżynieryjnym: standardowy komercyjny sprzęt piekarniczy nadmiernie wyrabia ciasto, niszcząc delikatną spiralną warstwę niezbędną do tego, aby chleb w naturalny sposób tworzył „kieszeń” po pokrojeniu. Aby osiągnąć rzemieślniczą jakość na dużą skalę, operatorzy muszą ocenić specjalistyczny sprzęt produkcyjny oparty na precyzyjnym przetwarzaniu ciasta, automatycznym zwijaniu i możliwościach wieloetapowego pieczenia. W tym przewodniku omówiono wymagania techniczne dotyczące wyboru i konfiguracji systemu o wysokiej wydajności Linia produkcyjna Roujiamo . Zbadamy tolerancje mechaniczne, profilowanie termiczne i integrację w dalszej części procesu niezbędne do utrzymania integralności produktu przy jednoczesnej maksymalizacji wydajności.
Laminowanie ma kluczowe znaczenie: automatyczne mechanizmy zwijania i prasowania muszą naśladować ręczne składanie spiralne, aby mieć pewność, że w chlebie rozwiną się wewnętrzne warstwy niezbędne do uformowania kieszeni.
Obsługa przy niskim poziomie uwodnienia: Miksery przemysłowe i wytłaczarki muszą być przystosowane do sztywnego ciasta o niskim stopniu uwodnienia, charakterystycznego dla autentycznego Roujiamo, bez spalenia silników lub rozerwania sieci glutenu.
Profilowanie termiczne: Skuteczna kuchnia centralna Sprzęt Roujiamo wykorzystuje pieczenie wielostrefowe (smażenie kontaktowe, a następnie pieczenie w temperaturze otoczenia), aby osiągnąć wymóg podwójnej tekstury (chrupiący na zewnątrz, miękki w środku).
Gotowość do krojenia w dalszej części krojenia: Chleb musi posiadać wystarczającą integralność strukturalną, aby wytrzymać automatyczne, szybkie krojenie w linii produkcyjnej bez zapadania się struktury lub rozdzierania miękiszu.
Wydajność a jakość: Ocena chińskiej maszyny do ciasta mięsnego wymaga zrównoważenia wskaźników jednostek na godzinę z obowiązkowymi czasami odpoczynku (garowania) wymaganymi, aby zapobiec skurczeniu się ciasta podczas końcowego prasowania.
Autentyczny chleb Roujiamo wymaga bardzo specyficznego profilu strukturalnego, którego nie są w stanie odtworzyć standardowe linie piekarnicze. Na zewnątrz musi znajdować się krucha, koncentryczna skorupa, powszechnie nazywana w branży „żelaznym pierścieniem”. Ta skorupa zapewnia początkową strukturę i działa jak bariera dla wilgoci. Wewnątrz miąższ musi pozostać miękki, lekko ciągliwy i wyraźnie ułożony warstwowo. Warstwy te mają charakter nie tylko estetyczny; służą one krytycznemu celowi funkcjonalnemu. Bułka musi mieścić ciężkie, mokre nadzienie, takie jak duszony boczek wieprzowy i towarzyszące mu soki, bez utraty chrupkości ani pękania strukturalnego podczas spożycia.
Kiedy operatorzy próbują przepuścić ciasto Roujiamo przez standardowe linie do bułek do burgerów, punkty awarii stają się natychmiast widoczne. Standardowe wyposażenie opiera się na agresywnym zaokrąglaniu i garowaniu, które ujednolica strukturę miękiszu. Powstała bułka nie ma niezbędnej łuszczącości i wewnętrznej laminacji. W rezultacie, po dodaniu duszonych soków mięsnych, jednolity miękisz szybko wchłania płyn, co prowadzi do całkowitego rozkładu strukturalnego, zanim produkt dotrze do konsumenta.
Parametr |
Autentyczny profil Roujiamo |
Standardowy profil bułki burgerowej |
|---|---|---|
Tekstura Skórki |
Kruche, koncentryczne pierścienie, mocne przypalenie |
Miękkie, jednolite, minimalne przypalenie |
Struktura wewnętrzna |
Laminowane, wyraźne warstwy spiralne |
Jednorodne, równomierne napowietrzanie |
Odporność na wilgoć |
Wysoka (odporna na duszenie soków) |
Niska (szybko wchłania płyny) |
Formacja kieszeni |
Naturalne rozdzielenie warstw |
Wymaga całkowitego mechanicznego krojenia |
Tworzenie wewnętrznej kieszeni w Baijimo to proces mechaniczny napędzany rozszerzalnością cieplną, a nie tylko zakwaszanie biologiczne. Kieszeń powstaje w wyniku fizycznego oddzielenia laminowanych warstw ciasta podczas fazy pieczenia. Komercyjne receptury wykorzystują środki wielozakwasowe, zazwyczaj kalibrowaną kombinację drożdży osmotolerujących i proszku do pieczenia o podwójnym działaniu. Zautomatyzowane linie muszą skutecznie zarządzać tym szybkim uwolnieniem gazu.
Podstawowym wymaganiem dla każdej zautomatyzowanej linii jest możliwość składania, zwijania i ściskania ciasta bez łączenia ze sobą warstw wewnętrznych. Jeżeli mechanizm dociskający zastosuje zbyt dużą siłę lub jeśli ciasto nie będzie miało wystarczającego czasu odpoczynku, warstwy zgęszczą się w jedną, gęstą masę, całkowicie eliminując kieszenie.
Wstępne formowanie: Ciasto rozdrabnia się do określonej grubości milimetra bez rozdzierania siatki glutenowej.
Nakładanie lipidów: Na arkusz ciasta natryskuje się lub nakłada pędzlem precyzyjną, bardzo cienką warstwę oleju lub tłuszczu, aby zapobiec przyleganiu warstwy.
Zwijanie: Ciasto zwija się w ciasny wałek, zatrzymując warstwę lipidową pomiędzy arkuszami ciasta.
Porcjowanie: Cylinder jest cięty na jednolite krążki za pomocą ultradźwiękowych lub mechanicznych ostrzy o dużej prędkości, aby zapobiec zakleszczeniu krawędzi.
Prasowanie: Krążki są spłaszczane przy użyciu kontrolowanego ciśnienia pneumatycznego, zachowując integralność spirali.
Mechaniczne krojenie z dużą prędkością stawia świeżo upieczonym bułkom ogromne wymagania fizyczne. Jeśli wewnętrzna kieszeń nie jest prawidłowo uformowana, ostrza krojące będą napotykać nierówny opór. Zła kontrola kieszeni podczas automatycznego krojenia skutkuje nacięciami niecentralnymi, rozerwaniem kruchej skórki lub całkowitym zmiażdżeniem wewnętrznej struktury miękiszu. Aby złagodzić te problemy, obowiązkowe są przenośniki chłodzące. Struktura miękiszu musi się zestalić, a wewnętrzna para musi rozproszyć się, zanim bułki dotrą do stanowisk krojenia i pakowania. Wprowadzanie gorących bułek bezpośrednio do krajalnicy gwarantuje wysoki poziom defektów i częste zacięcia maszyny.
Mieszanie ciasta o niskim uwodnieniu, które zwykle ma poziom uwodnienia od 45% do 50%, stwarza poważne wyzwania mechaniczne w ilościach komercyjnych. Sztywność ciasta powoduje ogromne tarcie, co prowadzi do szybkiego wzrostu temperatury, co może przedwcześnie aktywować drożdże. Mieszalniki spiralne na ogół przewyższają mieszalniki poziome w tym konkretnym zastosowaniu ze względu na lepsze odprowadzanie ciepła, bardziej wydajne wytwarzanie glutenu i eliminację grudek suchej mąki.
Zautomatyzowane systemy dozowania suchych składników mąki, soli, cukru, drożdży i proszku do pieczenia są niezbędne do zapewnienia spójności poszczególnych partii. Ponadto precyzyjne systemy wtrysku oleju muszą być zintegrowane bezpośrednio z fazą mieszania. Po wymieszaniu ciasto należy przenieść na linię wałkowania. Automatyczne rozdrabniacze ciasta i podajniki ciągłe muszą być zaprojektowane tak, aby radziły sobie ze sztywnym ciastem bez jego odgazowania lub nadmiernego naprężania elementów mechanicznych. Standardowe wytłaczarki często blokują się lub spalają silniki podczas przetwarzania ciasta o hydratacji 45%.
W zautomatyzowanym procesie arkuszowania budowany jest fundament konstrukcyjny chleba. Grubość ciasta należy stopniowo zmniejszać za pomocą stacji wielowalcowych. Próba zbyt szybkiego zmniejszenia grubości w jednym przejściu spowoduje rozerwanie siatki glutenowej i skutkuje twardym produktem końcowym. Po fazie foliowania zautomatyzowane systemy aplikacji oleju lub tłuszczu osadzają warstwę oddzielającą.
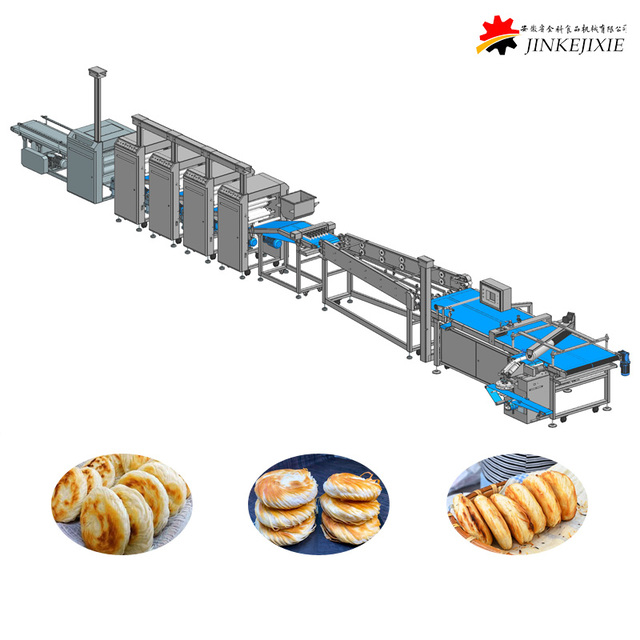
Mechanizmy zwijania i cięcia definiują możliwości a Chińska maszyna do ciasta z mięsem . Specjalistyczny sprzęt zwija ciasto w ciasne walce i dzieli je na jednolite krążki. Mechanizm tnący musi czysto przecinać cylinder, bez zagniatania krawędzi, ponieważ zagniatanie krawędzi zapobiegnie rozszerzaniu się warstw podczas pieczenia.
Spłaszczanie zwiniętych krążków wymaga precyzyjnej kontroli siły. Pneumatyczne systemy prasowania oferują lepszą dynamikę sterowania w porównaniu do sztywnego tłoczenia mechanicznego. Operatorzy muszą mieć możliwość dostosowania ustawień ciśnienia, aby spłaszczyć zwinięte krążki ciasta do dokładnie wymaganej średnicy bez kruszenia wewnętrznej warstwy. Jeśli ciśnienie jest zbyt wysokie, warstwy łączą się; jeśli będzie za niska, bułka będzie za gęsta i nie będzie się gotować. Na etapie prasowania wymagane są nieprzywierające przenośniki taśmowe przeznaczone do kontaktu z żywnością, aby zapobiec sklejaniu się i deformowaniu ciasta podczas przejścia do fazy pieczenia.
Dobrze skonfigurowany Konfiguracja sprzętu Roujiamo w centralnej kuchni zapewnia znaczną wszechstronność operacyjną. Dzięki integracji modułowych komponentów ta sama linia podstawowa może pełnić funkcję linii do shaobingu lub produkować różne ciasta nadziewane. Modułowe nastrzykiwarki można zsynchronizować ze stacjami zwijania, aby umieszczać nadzienia mięsne lub warzywne bezpośrednio w cieście przed jego zgrzaniem i sprasowaniem. Stacje zaciskania można zamieniać w celu obsługi faszerowanych pasztetów mięsnych na tej samej linii przenośnika bazowego. Krótkie czasy przezbrajania, ułatwione dzięki szybko zwalnianym pasom i wymianie form bez użycia narzędzi, umożliwiają zakładom przełączanie między płaskimi bułeczkami Roujiamo a nadziewanymi ciastami w ciągu jednej zmiany, maksymalizując wykorzystanie sprzętu.
Faza pieczenia musi naśladować tradycyjną metodę jedzenia ulicznego, polegającą na obsmażaniu w wysokiej temperaturze, a następnie pieczeniu w temperaturze otoczenia. Na przednim końcu linii do pieczenia często stosuje się ciągłe patelnie obrotowe, które imitują tradycyjne smażenie na płaskiej patelni. Te ciężkie żeliwne lub stalowe patelnie wytwarzają bezpośrednie ciepło przewodzące, aby utworzyć górną i dolną skórkę, tworząc charakterystyczny żelazny pierścień. Jednak samo ciepło przewodzące nie wystarczy do upieczenia wnętrza grubej bułki bez przypalenia jej zewnętrznej strony.
Aby rozwiązać ten problem, linia musi zawierać piece tunelowe na podczerwień lub konwekcyjne w drugiej fazie pieczenia. Gdy skórka ułoży się na patelni, bułki przenoszone są do piekarnika tunelowego, gdzie ciepło konwekcyjne z otoczenia przenika przez miękisz, całkowicie gotując wnętrze i rozszerzając kieszeń bez dalszego przyciemniania skórki.
Aby szybko wywołać reakcję Maillarda na powierzchni podczas początkowego przypalania, wymagane są określone krzywe temperatury. Strefa smażenia zwykle pracuje w znacznie wyższych temperaturach niż kolejny piec tunelowy. W piecu tunelowym kontrolowany wtrysk pary lub zarządzanie wilgocią uwięzioną w komorze pieczenia ma kluczowe znaczenie. Para zapobiega nadmiernemu wysuszeniu skorupy i pomaga w szybkiej ekspansji gazów wewnętrznych, co powoduje rozsunięcie laminowanych warstw w celu uzyskania ostatecznej struktury kieszeni.
Oceniając sprzęt, prędkość maszyny – często reklamowaną w zakresie od 2000 do 10 000 sztuk na godzinę – należy porównać z fizycznymi ograniczeniami odpoczynku ciasta. Sztywne, słabo uwodnione ciasto wymaga znacznego czasu odpoczynku, aby rozluźnić sieć glutenową po uformowaniu w arkusze i zwinięciu. Jeśli ciasto zostanie sprasowane natychmiast po zwinięciu, odskoczy, w wyniku czego bułki będą niewymiarowe i gęste.
Aby utrzymać wysoką przepustowość bez utraty jakości, linia musi zawierać zautomatyzowane przenośniki spoczynkowe, zwane również garownicami pośrednimi, pomiędzy etapami mieszania, zwijania i prasowania. Te przenośniki pionowe lub serpentynowe zapewniają niezbędne opóźnienie czasowe (często od 15 do 30 minut) przy jednoczesnym utrzymaniu ciągłego przepływu produktu do stanowisk prasowania.
Przemysłowa produkcja żywności wymaga rygorystycznych protokołów sanitarnych. Projekt sprzętu musi uwzględniać możliwości czyszczenia na miejscu (CIP), szczególnie wokół aplikatorów oleju i stref gromadzenia pyłu mąki. Nagromadzenie oleju i pył mąki stwarzają poważne zagrożenia sanitarne i mogą wpływać na wydajność maszyny. Elementy myjące o stopniu ochrony IP65 są obowiązkowe, aby umożliwić czyszczenie pod wysokim ciśnieniem bez uszkadzania układów elektrycznych. Certyfikaty CE lub UL zapewniają zgodność z regionalnymi normami bezpieczeństwa. Ponadto dostępność części modułowych, takich jak wymienne formy prasujące dla różnych średnic chleba, zwiększa długoterminową użyteczność i łatwość konserwacji linii.
Jednym z najbardziej znaczących zagrożeń w zautomatyzowanym przetwarzaniu ciasta jest sezonowa zmienność mąki. Zmiany zawartości białka i szybkości wchłaniania wilgoci bezpośrednio wpływają na sztywność ciasta i wydajność maszyny. Partia mąki, która wchłonie więcej wody, spowoduje sztywniejsze ciasto, co może zmienić grubość arkusza i napięcie zwijania.
Aby ograniczyć to ryzyko, zakłady muszą wdrożyć rygorystyczne protokoły zapewniania jakości przychodzących składników. Ponadto linia produkcyjna musi być wyposażona w przetwornice częstotliwości (VFD) we wszystkich głównych silnikach. Przetwornice VFD umożliwiają operatorom dokonywanie na bieżąco mikroregulacji prędkości rolek, tempa przenośnika i nacisków prasowania, kompensując niewielkie różnice w reologii ciasta bez zatrzymywania produkcji.
Synchronizacja szybkości podawania ciasta z czasami odpoczynku i szybkością pieczenia jest złożonym wyzwaniem operacyjnym. Jeśli linia arkuszowania wystaje poza piec, powstają wąskie gardła i ciasto na taśmie wyrasta zbyt mocno. Poleganie na intuicji operatora w zarządzaniu tymi zmiennymi prowadzi do niespójnej jakości produktu i dużej ilości odpadów.
Ograniczanie wymaga priorytetowego traktowania sprzętu wyposażonego w scentralizowane ekrany dotykowe programowalnego sterownika logicznego (PLC). Systemy te muszą charakteryzować się solidnymi możliwościami zapisywania receptur. Po ustaleniu optymalnych prędkości, ciśnień i temperatur dla konkretnego produktu można je zapisać i natychmiast przywołać, zapewniając automatyczną synchronizację całej linii w oparciu o wybraną recepturę.
Przed skontaktowaniem się z dostawcami skompiluj szczegółowy arkusz specyfikacji technicznych w oparciu o dokładnie żądaną przepustowość, wymiary produktu i powierzchnię obiektu.
Zleć fabryczny test akceptacji (FAT) przy użyciu zastrzeżonej mieszanki mąki i receptury, aby sprawdzić, czy sprzęt poradzi sobie z konkretnym ciastem o niskim stopniu uwodnienia.
Przeprowadź audyt możliwości integracji dostawcy na dalszym etapie, aby mieć pewność, że upieczone bułki będą mogły bezproblemowo przejść do Twojego automatycznego sprzętu do krojenia i pakowania.
Ustanów ścisły harmonogram konserwacji zapobiegawczej, koncentrując się na rolkach laminujących i pneumatycznych cylindrach dociskowych, aby zapobiec długoterminowemu odchyleniu kalibracji.
Odp.: Autentyczne ciasto Roujiamo zazwyczaj wymaga niskiego stopnia uwodnienia, wynoszącego 45–50%. Zautomatyzowane linie muszą być wyposażone w wytrzymałe miksery i wytłaczarki specjalnie przystosowane do ciasta sztywnego, aby zapobiec spaleniu silnika i zapewnić odpowiednie formowanie arkuszy bez rozdzierania glutenu.
Odp.: Zamiast korzystać wyłącznie z drożdży, maszyna wałkuje ciasto, nakłada cienką warstwę oleju lub tłuszczu piekarskiego i zwija je w spiralę. Po sprasowaniu i pieczeniu te odrębne warstwy oddzielają się w wyniku ekspansji pary, tworząc naturalną kieszeń.
Odp.: Nie. Standardowe bułki zaokrąglają i wyrastają z ciasta na jednorodny miękisz, któremu brakuje łuszczących się warstw i chrupiącej powierzchni zewnętrznej wymaganej w przypadku Roujiamo. Na etapach zwijania i prasowania na płasko wymagany jest specjalistyczny sprzęt.
Odp.: Tak, wiele linii ma konstrukcję modułową. Dodając nastrzykiwarki i stacje zaciskania, ten sam przenośnik podstawowy może produkować różne nadziewane ciasta, shaobing i pasztety mięsne przy minimalnym czasie przezbrajania.
Odp.: Pieczenie wielostrefowe umożliwia wstępne obsmażenie kontaktowe na patelni w wysokiej temperaturze w celu uformowania chrupiącej skórki zewnętrznej, a następnie pieczenie konwekcyjne w temperaturze otoczenia, aby w pełni ugotować miękisz w środku bez przypalania wierzchu.





