


Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-29 Opprinnelse: nettsted


Skalering av tradisjonelt Roujiamo (Baijimo) brød fra gatematboder til industrielle volumer resulterer ofte i en tett, homogen bolle som mangler det karakteristiske sprø eksteriøret og lagdelt interiør. Sentralkjøkken og matprodusenter står overfor en streng ingeniørutfordring: Standard kommersielt bakerutstyr overarbeider deigen, og ødelegger den delikate spirallamineringen som kreves for at brødet naturlig skal danne en «lomme» når det skjæres i skiver. For å oppnå håndverksmessig kvalitet i stor skala, må operatører evaluere spesialisert produksjonsutstyr basert på presis deighåndtering, automatisert opprulling og flertrinns bakeegenskaper. Denne veiledningen bryter ned de tekniske kravene for å velge og konfigurere en høy avkastning Roujiamo produksjonslinje . Vi vil undersøke de mekaniske toleransene, termisk profilering og nedstrømsintegrasjon som er nødvendig for å opprettholde produktets integritet og samtidig maksimere gjennomstrømningen.
Laminering er kritisk: Automatiserte opprullings- og pressemekanismer må gjenskape manuell spiralfolding for å sikre at brødet utvikler de indre lagene som er nødvendige for lommedannelse.
Håndtering med lav hydrering: Industrielle miksere og ekstrudere må vurderes for den stive, lavhydrerende deigen som er karakteristisk for autentisk Roujiamo uten å brenne ut motorer eller rive i stykker glutennettverket.
Termisk profilering: Vellykket sentralkjøkken Roujiamo-utstyr bruker baking i flere soner (kontaktskjæring etterfulgt av baking i omgivelsene) for å oppnå dobbeltteksturkravet (sprø utside, myk innside).
Nedstrøms skjæringsberedskap: Brødet må ha tilstrekkelig strukturell integritet til å tåle automatisert, høyhastighets inline-skjæring uten strukturell kollaps eller riving av smuler.
Gjennomstrømning vs. kvalitet: Evaluering av en kinesisk kjøttpaimaskin krever balansering av måleenheter per time med de obligatoriske hviletidene som kreves for å forhindre at deigen krymper under den siste pressingen.
Autentisk Roujiamo-brød krever en svært spesifikk strukturell profil som standard bakerilinjer ikke kan gjenskape. Eksteriøret må ha en sprø skorpe med konsentrisk sirkel, ofte referert til i bransjen som «jernringen.» Denne skorpen gir den første teksturmessige snappen og fungerer som en fuktighetsbarriere. Innvendig må krummen forbli myk, lett seig og tydelig lagdelt. Disse lagene er ikke bare estetiske; de tjener et kritisk funksjonelt formål. Bollen må inneholde tunge, våte fyllinger, for eksempel stekt svinekjøtt og tilhørende juice, uten å miste sprøhet eller få strukturell utblåsning under inntak.
Når operatører prøver å kjøre Roujiamo-deig gjennom standard burgerbollelinjer, blir feilpoengene umiddelbart tydelige. Standardutstyr er avhengig av aggressiv avrunding og proofing, som homogeniserer smulestrukturen. Den resulterende bollen mangler den nødvendige flakhet og innvendig laminering. Følgelig, når den er lastet med braisert kjøttjuice, absorberer den ensartede krummen væsken raskt, noe som fører til total strukturell desintegrering før produktet når forbrukeren.
Parameter |
Autentisk Roujiamo-profil |
Standard Burger Bun-profil |
|---|---|---|
Skorpetekstur |
Sprø, konsentriske ringer, høy bruning |
Myk, ensartet, minimal bruning |
Intern struktur |
Laminerte, tydelige spirallag |
Homogen, jevn lufting |
Fuktighetsmotstand |
Høy (motstår braising juice) |
Lav (absorberer væske raskt) |
Lommeformasjon |
Naturlig separasjon av lag |
Krever fullstendig mekanisk skjæring |
Dannelsen av den indre lommen i en Baijimo er en mekanisk prosess drevet av termisk ekspansjon, ikke bare biologisk heving. Lommen dannes gjennom den fysiske separasjonen av laminerte deiglag under bakefasen. Kommersielle oppskrifter bruker flersyreholdige midler, typisk en kalibrert kombinasjon av osmotolerant gjær og dobbeltvirkende bakepulver. Automatiserte linjer må håndtere denne raske gassutslippet effektivt.
Grunnkravet for enhver automatisert linje er muligheten til å brette, kveile og presse deigen uten å smelte sammen de indre lagene. Hvis pressemekanismen bruker overdreven kraft eller hvis deigen mangler tilstrekkelig hviletid, vil lagene komprimeres til en enkelt tett masse, noe som eliminerer lommen fullstendig.
Initial Sheeting: Deigen reduseres til en bestemt millimeter tykkelse uten å rive glutennettverket.
Lipidpåføring: Et presist, mikrotynt lag med olje eller matfett sprayes eller pensles på deigen for å forhindre at laget fester seg.
Kveiling: Deigen rulles til en tett sylinder, og fanger lipidlaget mellom deigarkene.
Porsjonering: Sylinderen kuttes til ensartede pucker ved hjelp av ultralyd- eller høyhastighets mekaniske blader for å forhindre at kantene klemmes igjen.
Pressing: Pukkene flates ved hjelp av kontrollert pneumatisk trykk, og opprettholder integriteten til spiralen.
Høyhastighets mekanisk skjæring stiller enorme fysiske krav til nybakte boller. Hvis den indre lommen ikke er riktig utformet, vil skjærebladene møte inkonsekvent motstand. Dårlig lommekontroll under automatisert skjæring resulterer i kutt utenfor midten, riving av den sprø skorpen eller fullstendig knusing av den indre smulestrukturen. For å redusere disse problemene er kjøletransportører obligatoriske. Smulestrukturen må stivne, og den interne dampen må forsvinne før bollene når de inline-skjærings- og pakkestasjonene. Å kjøre varme boller direkte inn i en skjæremaskin garanterer høy defektrate og hyppige maskinstopp.
Blanding av lavhydrerende deig, som vanligvis har mellom 45 % og 50 % hydrering, gir betydelige mekaniske utfordringer ved kommersielle volumer. Stivheten til deigen genererer enorm friksjon, noe som fører til raske temperaturøkninger som kan aktivere gjæren for tidlig. Spiralmiksere overgår generelt horisontale miksere i denne spesifikke applikasjonen på grunn av overlegen varmespredning, mer effektiv glutenutvikling og eliminering av tørre melklumper.
Automatiserte doseringssystemer for tørringredienser for mel, salt, sukker, gjær og bakepulver er avgjørende for batch-til-batch-konsistens. Videre må presise oljeinjeksjonssystemer integreres direkte i blandefasen. Når den er blandet, må deigen overføres til arklinjen. Automatiserte deigbiter og kontinuerlige matere må konstrueres for å håndtere den stive deigen uten å avgasse den eller overbelaste de mekaniske komponentene. Standard ekstrudere vil ofte stoppe eller brenne ut motorene deres når de behandler 45 % hydreringsdeig.
Den automatiserte arkprosessen er der det strukturelle fundamentet til brødet bygges. Deigtykkelsen må reduseres gradvis via multivalsestasjoner. Forsøk på å redusere tykkelsen for raskt i en enkelt omgang vil rive glutennettverket og resultere i et seigt sluttprodukt. Etter beleggingsfasen deponerer automatiserte olje- eller matfettpåføringssystemer separasjonslaget.
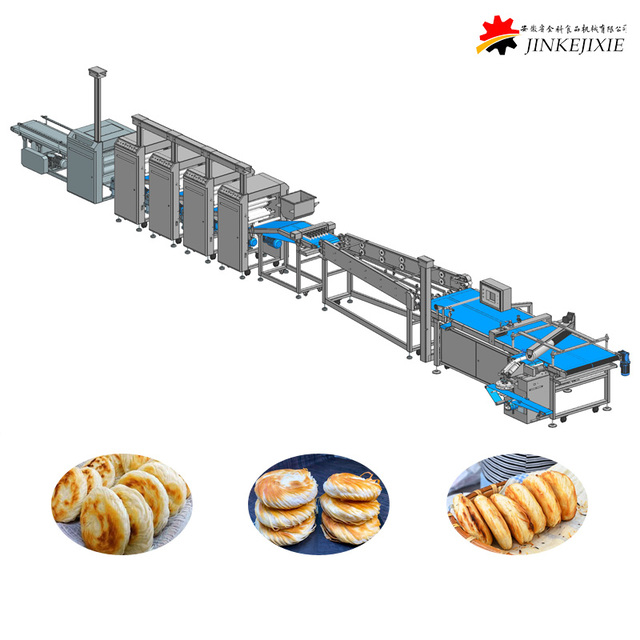
Kveilings- og skjæremekanismene definerer evnen til en Kinesisk kjøttpaimaskin . Spesialutstyr ruller deigen til tette sylindre og deler dem til jevne pucker. Skjæremekanismen må skjære rent gjennom sylinderen uten å krympe kantene, da krympede kanter vil forhindre at lagene utvider seg under steking.
Å flate ut de kveilede pukkene krever presis kraftkontroll. Pneumatiske pressesystemer tilbyr overlegen kontrolldynamikk sammenlignet med stiv mekanisk stempling. Operatører må kunne justere trykkinnstillingene for å flate ut de opprullede deigpukkene til nøyaktig ønsket diameter uten å knuse den innvendige lamineringen. Hvis trykket er for høyt, smelter lagene sammen; hvis den er for lav, blir bollen for tykk og blir ikke gjennomstekt. Non-stick transportbånd av matvarekvalitet er nødvendig under pressefasen for å forhindre at deigen fester seg og deformeres når den går over til stekefasen.
En godt konfigurert sentralt kjøkken Roujiamo utstyrsoppsett gir betydelig allsidighet i driften. Ved å integrere modulære komponenter kan den samme grunnlinjen fungere som en shaobing-linje eller produsere forskjellige fylte bakverk. Modulære fyllinjektorer kan synkroniseres med kveilstasjonene for å legge kjøtt- eller grønnsaksfyll direkte i deigen før den forsegles og presses. Krympestasjoner kan byttes inn for å håndtere fylte kjøttpaier på samme bunntransportørlinje. Raske overgangstider, tilrettelagt av hurtigutløsende belter og verktøyfrie støpeformer, gjør at fasiliteter kan bytte mellom flate Roujiamo-boller og fylte bakverk i løpet av et enkelt skift, og maksimerer utstyrsutnyttelsen.
Stekefasen må gjenskape den tradisjonelle gatematmetoden med brenning ved høy varme etterfulgt av omgivelsessteking. Kontinuerlige roterende stekeplater brukes ofte i forkanten av stekelinjen for å etterligne tradisjonell brenning med flat panne. Disse tunge støpejerns- eller stålpannene tilfører direkte ledende varme for å etablere topp- og bunnskorpen, og danner signaturjernringen. Imidlertid er ledende varme alene ikke tilstrekkelig til å tilberede det indre av en tykk bolle uten å brenne utsiden.
For å løse dette må linjen integrere infrarøde eller konveksjonstunnelovner for den sekundære stekefasen. Når skorpen er satt på takken, overføres bollene til tunnelovnen, der omgivelsesvarme trenger inn i krummen, koker innsiden fullstendig og utvider lommen uten å gjøre skorpen ytterligere mørkere.
Spesifikke temperaturkurver kreves for å utløse Maillard-reaksjonen raskt på overflaten under det første skjæret. Stekesonen opererer typisk ved betydelig høyere temperaturer enn den påfølgende tunnelovnen. Innenfor tunnelovnen er kontrollert dampinjeksjon eller håndtering av innestengt fuktighet i bakekammeret kritisk. Dampen forhindrer at skorpen blir altfor uttørket og hjelper til med den raske ekspansjonen av de indre gassene, noe som tvinger de laminerte lagene fra hverandre for å fullføre lommestrukturen.
Ved evaluering av utstyr må maskinhastighet – ofte annonsert fra 2000 til 10 000 stykker i timen – kartlegges mot de fysiske begrensningene ved hvile av deigen. Stiv deig med lite hydrering krever betydelig hviletid for å slappe av glutennettverket etter å ha trukket og viklet. Hvis deigen presses umiddelbart etter opprulling, vil den knekke tilbake, noe som resulterer i underdimensjonerte, tette boller.
For å opprettholde høy gjennomstrømning uten å ofre kvaliteten, må linjen inkludere automatiserte hviletransportører, også kjent som intermediære proofers, mellom blande-, kveil- og pressetrinn. Disse vertikale eller serpentintransportørene gir den nødvendige tidsforsinkelsen (ofte 15 til 30 minutter) mens de opprettholder en kontinuerlig strøm av produkt til pressestasjonene.
Industriell matproduksjon krever strenge sanitærprotokoller. Utstyrsdesign må inkludere CIP-funksjoner (clean-in-place), spesielt rundt oljeapplikatorene og oppsamlingssonene for melstøv. Oljeansamlinger og melstøv skaper betydelige sanitærfarer og kan påvirke maskinens ytelse. IP65-klassifiserte vaskekomponenter er obligatoriske for å tillate høytrykksrensing uten å skade elektriske systemer. CE- eller UL-sertifiseringer sikrer samsvar med regionale sikkerhetsstandarder. Videre forbedrer tilgjengeligheten av modulære deler, for eksempel utskiftbare presseformer for forskjellige brøddiametre, linjens langsiktige nytte og vedlikeholdsvennlighet.
En av de viktigste risikoene ved automatisert deigbehandling er sesongmessige melvariasjoner. Endringer i proteininnhold og fuktighetsabsorpsjonshastigheter påvirker deigens stivhet og maskinytelse direkte. En mengde mel som absorberer mer vann vil resultere i en stivere deig, noe som kan endre folietykkelsen og kveilspenningen.
For å redusere denne risikoen, må anlegg implementere strenge kvalitetssikringsprotokoller for innkommende ingredienser. Videre må produksjonslinjen utstyres med frekvensomformere (VFD) på alle hovedmotorer. VFD-er lar operatører foreta mikrojusteringer av rullehastigheter, pacing på transportbåndet og presstrykk i farten, og kompenserer for små variasjoner i deigreologi uten å stoppe produksjonen.
Synkronisering av deigmatingshastigheter med hviletider og stekehastigheter er en kompleks driftsutfordring. Hvis folielinjen overgår ovnen, oppstår det flaskehalser, og deigen tenner for mye på beltet. Å stole på operatørens intuisjon for å håndtere disse variablene fører til inkonsekvent produktkvalitet og mye avfall.
Redusering krever prioritering av utstyr med sentraliserte programmerbare logiske kontroller (PLC) berøringsskjermer. Disse systemene må ha robuste oppskriftsparende muligheter. Når de optimale hastighetene, trykket og temperaturene er etablert for et spesifikt produkt, kan de lagres og tilbakekalles umiddelbart, noe som sikrer at hele linjen synkroniseres automatisk basert på den valgte oppskriften.
Sett sammen et detaljert teknisk spesifikasjonsark basert på nøyaktig ønsket gjennomstrømning, produktdimensjoner og anleggets fotavtrykk før du kontakter leverandører.
Beordre en fabrikkakseptansetest (FAT) ved å bruke din proprietære melblanding og oppskriftsformulering for å verifisere at utstyret kan håndtere din spesifikke lavhydrerende deig.
Overvåk leverandørens nedstrøms-integrasjonsevner for å sikre at de bakte bollene kan gå sømløst over i det automatiske skjærings- og pakkeutstyret ditt.
Etabler en streng forebyggende vedlikeholdsplan med fokus på lamineringsvalsene og pneumatiske pressesylindere for å forhindre langvarig kalibreringsdrift.
A: Autentisk Roujiamo-deig krever vanligvis en lav hydreringsgrad på 45 % til 50 %. Automatiserte linjer må ha kraftige miksere og ekstrudere som er spesifikt vurdert for stiv deig for å forhindre utbrenthet i motoren og sikre riktig belegg uten å rive glutenet.
A: I stedet for å stole utelukkende på gjær, arker maskinen deigen, påfører et tynt lag med olje eller matfett og kveiler den til en spiral. Når de presses og bakes, skilles disse distinkte lagene på grunn av dampekspansjon, og skaper en naturlig lomme.
A: Nei. Standard bollelinjer runder og etterhev deigen til en homogen smule, som mangler de flassete lagene og sprø ytre som kreves for Roujiamo. Spesialutstyr er nødvendig for kveiling og flatpressing.
A: Ja, mange linjer har modulære design. Ved å legge til påfyllingsinjektorer og krympestasjoner, kan den samme bunntransportøren produsere forskjellige fylte bakverk, shaobing og kjøttpaier med minimal overgangstid.
A: Multi-sone baking muliggjør innledende høyvarme kontakt steking på en takke for å danne den sprø ytre skorpen, etterfulgt av omgivende konveksjon baking for å koke den indre smulen fullstendig uten å brenne utsiden.





