


Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 29.07.2026 Шығу орны: Сайт


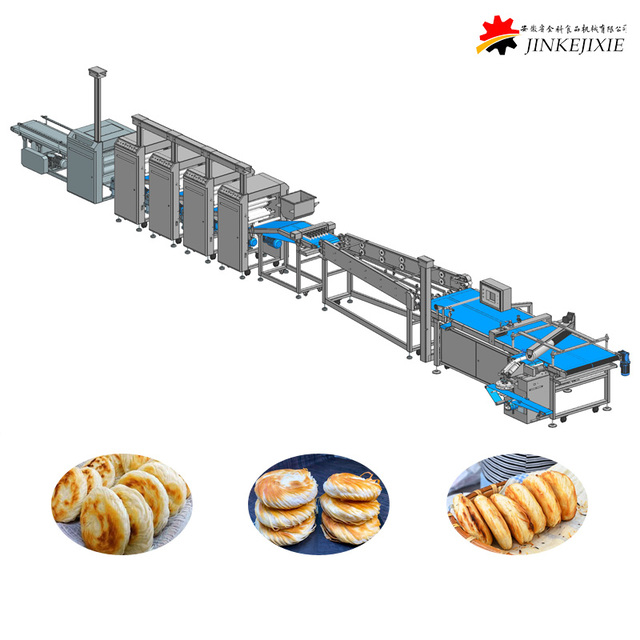
Дәстүрлі Руджиамо (Байджимо) нанын көшедегі азық-түлік дүкендерінен өнеркәсіптік көлемдерге дейін масштабтау көбінесе тығыз, біртекті тоқаштың пайда болуына әкеледі, оның сыртқы қытырлақ және көп қабатты интерьері жоқ. Орталық асүйлер мен азық-түлік өндірушілері қатаң инженерлік қиындықтарға тап болады: стандартты коммерциялық наубайхана жабдығы қамырды шамадан тыс жұмыс істейді, нан кесілген кезде табиғи түрде «қалта» қалыптастыру үшін қажет нәзік спиральды ламинацияны бұзады. Масштабта қолөнер сапасына қол жеткізу үшін операторлар қамырды дәл өңдеу, автоматтандырылған орау және көп сатылы пісіру мүмкіндіктеріне негізделген арнайы өндірістік жабдықты бағалауы керек. Бұл нұсқаулықта жоғары өнімді таңдау және конфигурациялауға арналған техникалық талаптар келтірілген Roujiamo өндірістік желісі . Біз өнімділікті арттыру кезінде өнімнің тұтастығын сақтау үшін қажетті механикалық төзімділіктерді, термиялық профильді және төменгі ағынды біріктіруді қарастырамыз.
Ламинация өте маңызды: нанның қалта қалыптастыру үшін қажетті ішкі қабаттарды дамытуын қамтамасыз ету үшін автоматтандырылған орау және престеу механизмдері қолмен спиральды бүктеуді қайталауы керек.
Төмен ылғалдандыруды өңдеу: Өнеркәсіптік араластырғыштар мен экструдерлер қозғалтқыштарды күйдірмей немесе глютен желісін жыртпай, шынайы Руджиамоға тән қатты, төмен ылғалдандырғыш қамырға бағалануы керек.
Термиялық профильдеу: Орталық асүйдегі сәтті Roujiamo жабдығы қос құрылымды талапқа (сыртқы қытырлақ, іші жұмсақ) қол жеткізу үшін көп аймақты пісіруді (контактілі күйдіру, содан кейін сыртқы пісіру) пайдаланады.
Төменгі ағынмен кесуге дайындығы: нанның құрылымдық құлауын немесе үгіндісін жыртусыз автоматтандырылған, жоғары жылдамдықты кірістірілген кесуге төтеп беру үшін жеткілікті құрылымдық тұтастық болуы керек.
Өтімділік пен сапа: Қытай ет бәліш машинасын бағалау үшін соңғы сығымдау кезінде қамырдың жиырылуын болдырмау үшін қажетті демалыс (тексеру) уақыттарымен сағатына өлшем бірліктерін теңестіру қажет.
Шынайы Roujiamo наны стандартты наубайхана желілері қайталай алмайтын жоғары ерекше құрылымдық профильді талап етеді. Сыртында өнеркәсіпте әдетте 'темір сақина' деп аталатын сынғыш, концентрлі шеңберлі қыртыс болуы керек. Бұл қыртыс бастапқы текстураны қамтамасыз етеді және ылғал тосқауылының рөлін атқарады. Ішінде үгінді жұмсақ, сәл шайнайтын және айқын қабатта болуы керек. Бұл қабаттар жай ғана эстетикалық емес; олар маңызды функционалдық мақсатқа қызмет етеді. Тоқаштар қытырлақтығын жоғалтпай немесе тұтыну кезінде құрылымдық жарылып кетпей, пісірілген шошқа еті және онымен байланысты шырындар сияқты ауыр, дымқыл салмаларды ұстауы керек.
Операторлар Roujiamo қамырын стандартты бургер тоқаштары арқылы өткізуге тырысқанда, сәтсіздік нүктелері бірден көрінеді. Стандартты жабдық үгінді құрылымын біркелкі ететін агрессивті дөңгелектеу мен тексеруге негізделген. Алынған тоқаштың қажетті қабыршақтығы мен ішкі ламинациясы жоқ. Демек, қуырылған ет шырындарымен толтырылған кезде, біркелкі үгінді сұйықтықты тез сіңіреді, бұл өнім тұтынушыға жеткенше құрылымның толық ыдырауына әкеледі.
Параметр |
Шынайы Руджиамо профилі |
Стандартты бургер тоқаш профилі |
|---|---|---|
Жер қыртысының құрылымы |
Сынғыш, концентрлі сақиналар, жоғары күйдіру |
Жұмсақ, біркелкі, минималды тітіркену |
Ішкі құрылым |
Ламинатталған, айқын спиральды қабаттар |
Біртекті, біркелкі аэрация |
Ылғалға төзімділік |
Жоғары (қайнатылған шырындарға төзімді) |
Төмен (сұйықтықты тез сіңіреді) |
Қалта қалыптастыру |
Қабаттардың табиғи бөлінуі |
Толық механикалық кесуді қажет етеді |
Байдзимодағы ішкі қалтаның пайда болуы тек биологиялық ашыту емес, термиялық кеңею арқылы басқарылатын механикалық процесс. Қалта пісіру кезеңінде ламинатталған қамыр қабаттарының физикалық бөлінуі арқылы қалыптасады. Коммерциялық рецепттер осмотолерантты ашытқы мен қос әсер ететін қопсытқыш ұнтақтың калибрленген комбинациясы көп ашытқыларды пайдаланады. Автоматтандырылған желілер газдың осы жылдам шығарылуын тиімді басқаруы керек.
Кез келген автоматтандырылған желіге қойылатын негізгі талап - қамырды ішкі қабаттарды біріктірмей бүктеу, орау және басу мүмкіндігі. Егер престеу механизмі шамадан тыс күш қолданса немесе қамырдың жеткілікті демалу уақыты болмаса, қабаттар қалтаны толығымен жоя отырып, бір тығыз массаға қысылады.
Бастапқы төсеу: қамыр глютен желісін жыртпай белгілі бір миллиметр қалыңдығына дейін азаяды.
Липидті қолдану: Майдың немесе қысқартудың дәл, микро-жұқа қабаты қабаттың адгезиясын болдырмау үшін жайылған қамырға шашылады немесе щеткамен жағылады.
Орау: Қамыр тығыз цилиндрге оралып, қамыр парақтары арасындағы липидті қабатты ұстайды.
Бөлшектеу: Цилиндр жиектерінің қысылуын болдырмау үшін ультрадыбыстық немесе жоғары жылдамдықты механикалық пышақтарды пайдаланып біркелкі шайбаларға кесіледі.
Престеу: шайбалар спиральдың тұтастығын сақтай отырып, басқарылатын пневматикалық қысымның көмегімен тегістеледі.
Жоғары жылдамдықты механикалық кесу жаңа пісірілген тоқаштарға үлкен физикалық талаптарды қояды. Ішкі қалта дұрыс жасалмаса, кесу пышақтары сәйкес келмейтін қарсылыққа тап болады. Автоматтандырылған кесу кезінде қалта бақылауының нашарлығы ортадан тыс кесуге, сынғыш қыртыстың жыртылуына немесе ішкі үгінді құрылымының толық жаншылуына әкеледі. Бұл мәселелерді азайту үшін салқындатқыш конвейерлер міндетті болып табылады. Тоқаштар кірістірілген кесу және орау станцияларына жеткенге дейін үгінді құрылымы орнатылуы керек және ішкі бу тарауы керек. Ыстық тоқаштарды тура кескішке қосу ақаудың жоғары жылдамдығына және машинаның жиі кептелуіне кепілдік береді.
Әдетте 45% және 50% ылғалдандыратын төмен ылғалдандырылған қамырды араластыру коммерциялық көлемде айтарлықтай механикалық қиындықтарды тудырады. Қамырдың қаттылығы үлкен үйкеліс тудырады, бұл ашытқыны мерзімінен бұрын белсендіруі мүмкін температураның тез көтерілуіне әкеледі. Спиральды араластырғыштар, әдетте, осы арнайы қолданбада жоғары жылу диссипациясына, клейковинаның тиімдірек дамуына және құрғақ ұн кесектерін жоюға байланысты көлденең араластырғыштардан асып түседі.
Ұнға, тұзға, қантқа, ашытқыға және қопсыту ұнтағына арналған құрғақ ингредиенттерді мөлшерлеудің автоматтандырылған жүйелері партиядан партияға консистенция үшін өте маңызды. Сонымен қатар, дәл май айдау жүйелері араластыру фазасына тікелей біріктірілуі керек. Араластырғаннан кейін қамырды төсеу сызығына ауыстыру керек. Автоматтандырылған қамыр кескіштер мен үздіксіз бергіштер қатты қамырды газсыздандырусыз немесе механикалық құрамдастарды шамадан тыс кернеусіз өңдеуге арналған болуы керек. Стандартты экструдерлер 45% ылғалдандыратын қамырды өңдеу кезінде қозғалтқыштарын жиі тоқтатады немесе күйдіреді.
Автоматтандырылған төсеу процесі - бұл нанның құрылымдық негізін салу. Көп роликті станциялар арқылы қамырдың қалыңдығын біртіндеп азайту керек. Бір өтуде қалыңдықты тым жылдам азайту әрекеті глютен желісін жыртып, қатты түпкілікті өнімге әкеледі. Қаптау кезеңінен кейін автоматтандырылған май немесе қысқарту қолданбалы жүйелер бөлу қабатын тұндырады.
Орау және кесу механизмдері а мүмкіндігін анықтайды Қытайлық ет пирогының машинасы . Арнайы жабдық жайылған қамырды тығыз цилиндрлерге орап, біркелкі шайбаларға бөледі. Кесу механизмі цилиндрді жиектерін сығымдамай таза түрде кесіп тастауы керек, өйткені бүктелген жиектер пісіру кезінде қабаттардың кеңеюіне жол бермейді.
Шиыршықталған шайбаларды тегістеу күшті бақылауды қажет етеді. Пневматикалық престеу жүйелері қатаң механикалық штамптаумен салыстырғанда жоғары басқару динамикасын ұсынады. Операторлар орамдағы қамыр шайбаларын ішкі ламинацияны ұсақтамай, қажетті диаметрге дейін тегістеу үшін қысым параметрлерін реттей алуы керек. Егер қысым тым жоғары болса, қабаттар сақтандырылады; тым төмен болса, тоқаш тым қалың болады және пісірілмейді. Қамырдың пісіру фазасына ауысқан кезде жабысып қалмауы және деформациялануын болдырмау үшін престеу кезеңінде жабыспайтын, тағамдық конвейер таспалары қажет.
Жақсы конфигурацияланған орталық ас үй Roujiamo жабдығын орнату айтарлықтай операциялық әмбебапты қамтамасыз етеді. Модульдік құрамдас бөліктерді біріктіру арқылы бір негізгі сызық шаобинг желісі ретінде жұмыс істей алады немесе әртүрлі толтырылған кондитер өнімдерін шығара алады. Модульдік толтыру инжекторлары ет немесе көкөніс салмасын қамырға тығыздау және басудан бұрын салу үшін орау станцияларымен синхрондауға болады. Бір негізгі конвейер желісінде толтырылған ет пирогтарын өңдеу үшін сығу станцияларын ауыстыруға болады. Жылдам босатылатын белдіктер мен құралсыз қалыптарды ауыстыру арқылы жеңілдетілген жылдам ауыстыру уақыттары қондырғыларға бір ауысымда жалпақ Roujiamo тоқаштары мен толтырылған кондитер өнімдерін ауыстыруға мүмкіндік береді, бұл жабдықты пайдалануды барынша арттырады.
Пісіру кезеңі жоғары температурада қуырудың, содан кейін қоршаған ортада қуырудың дәстүрлі көше тағамдық әдісін қайталауы керек. Дәстүрлі жалпақ табада пісіруді еліктеу үшін пісіру сызығының алдыңғы жағында үздіксіз айналмалы торлар жиі қолданылады. Бұл ауыр шойын немесе болат торлар үстіңгі және астыңғы қыртыстарды орнату үшін тікелей өткізгіш жылуды қолданып, темір сақинаны құрайды. Алайда қалың тоқаштың ішін сыртын күйдірмей пісіру үшін тек өткізгіш жылу жеткіліксіз.
Мұны шешу үшін желі қайталама пісіру кезеңі үшін инфрақызыл немесе конвекциялық туннельді пештерді біріктіруі керек. Қабық торға қойылғаннан кейін, тоқаш туннельдік пешке ауысады, онда қоршаған конвективті жылу үгіндіге еніп, ішкі бөлікті толығымен дайындайды және қыртысты одан әрі қарайтпай, қалтаны кеңейтеді.
Температураның арнайы қисықтары бастапқы тітіркену кезінде бетінде Мэйллард реакциясын жылдам бастау үшін қажет. Тор аймағы әдетте келесі туннельдік пешке қарағанда айтарлықтай жоғары температурада жұмыс істейді. Туннельдік пеште бақыланатын буды айдау немесе пісіру камерасында қалған ылғалды басқару өте маңызды. Бу жер қыртысының шамадан тыс кебуіне жол бермейді және ішкі газдардың жылдам кеңеюіне көмектеседі, бұл қалта құрылымын аяқтау үшін ламинатталған қабаттарды бір-бірінен ажыратуға мәжбүр етеді.
Жабдықты бағалау кезінде сағатына 2 000-нан 10 000 данаға дейін жарнамаланатын машинаның жылдамдығы қамырды демалудың физикалық шектеулерімен салыстырылуы керек. Қатты, ылғалдылығы төмен қамыр қаптау мен ораудан кейін клейковина торын босаңсу үшін айтарлықтай демалу уақытын қажет етеді. Қамырды орап болғаннан кейін бірден бассаңыз, ол кері оралады, нәтижесінде өлшемі кішірек, тығыз тоқаштар пайда болады.
Сапаны төмендетпестен жоғары өткізу қабілеттілігін сақтау үшін желіде араластыру, орау және престеу кезеңдері арасында аралық тексергіштер деп аталатын автоматтандырылған тірек конвейерлері болуы керек. Бұл тік немесе серпентинді конвейерлер престеу станцияларына өнімнің үздіксіз ағынын сақтай отырып, қажетті уақыт кідірісін (көбінесе 15-тен 30 минутқа дейін) қамтамасыз етеді.
Өнеркәсіптік азық-түлік өндірісі қатаң санитарлық хаттамаларды талап етеді. Жабдықтың дизайны таза орнында (CIP) мүмкіндіктерін қамтуы керек, әсіресе май жаққыштар мен ұн шаңын жинау аймақтарының айналасында. Майдың жиналуы және ұнның шаңы айтарлықтай санитарлық қауіп тудырады және машина жұмысына әсер етуі мүмкін. IP65 стандартына сай жуу компоненттері электр жүйелеріне зақым келтірместен жоғары қысыммен тазалауға мүмкіндік беру үшін міндетті болып табылады. CE немесе UL сертификаттары аймақтық қауіпсіздік стандарттарына сәйкестікті қамтамасыз етеді. Сонымен қатар, әртүрлі нан диаметрлері үшін ауыстырылатын престеу қалыптары сияқты модульдік бөлшектердің болуы желінің ұзақ мерзімді пайдалылығын және техникалық қызмет көрсету мүмкіндігін арттырады.
Қамырды автоматтандырылған өңдеудегі ең маңызды тәуекелдердің бірі ұнның маусымдық өзгермелілігі болып табылады. Ақуыз құрамы мен ылғалды сіңіру жылдамдығының өзгеруі қамырдың қаттылығы мен машина жұмысына тікелей әсер етеді. Суды көбірек сіңіретін ұн партиясы қаттырақ қамырға әкеледі, бұл жабынның қалыңдығын және орамның керілуін өзгертуі мүмкін.
Бұл тәуекелді азайту үшін нысандар кіріс ингредиентінің сапасын қамтамасыз етудің қатаң хаттамаларын енгізуі керек. Сонымен қатар, өндірістік желі барлық негізгі қозғалтқыштарда айнымалы жиілікті жетектермен (VFD) жабдықталуы керек. VFD операторларға өндірісті тоқтатпай, қамыр реологиясындағы шамалы өзгерістерді өтей отырып, ролик жылдамдығына, конвейердің жылдамдығына және басу қысымына микро реттеулер жасауға мүмкіндік береді.
Қамырды беру жылдамдығын демалу уақытымен және пісіру жылдамдығымен синхрондау күрделі операциялық мәселе болып табылады. Егер төсеу сызығы пештен асып кетсе, кедергілер пайда болады және қамыр белбеуде шамадан тыс өтеді. Осы айнымалы мәндерді басқару үшін оператордың интуициясына сүйену өнім сапасының сәйкессіздігіне және жоғары қалдықтарға әкеледі.
Сәтсіздіктерді азайту орталықтандырылған бағдарламаланатын логикалық контроллер (PLC) сенсорлық экрандары бар жабдыққа басымдық беруді талап етеді. Бұл жүйелерде рецепттерді сақтаудың сенімді мүмкіндіктері болуы керек. Белгілі бір өнім үшін оңтайлы жылдамдықтар, қысымдар және температуралар орнатылғаннан кейін оларды сақтауға және дереу шақыруға болады, бұл бүкіл желі таңдалған рецепт негізінде автоматты түрде синхрондалуын қамтамасыз етеді.
Жеткізушілерге хабарласпас бұрын нақты қажетті өткізу қабілетіне, өнім өлшемдеріне және нысанның ізіне негізделген егжей-тегжейлі техникалық сипаттама парағын құрастырыңыз.
Жабдықтың ылғалдылығы төмен қамырды өңдей алатынын тексеру үшін меншікті ұн қоспасы мен рецепт формуласын пайдаланып зауыттық қабылдау сынағы (FAT) тапсырыңыз.
Пісірілген шелпектердің автоматтандырылған кесу және орау жабдығыңызға кедергісіз ауысуын қамтамасыз ету үшін жеткізушінің төменгі ағынды біріктіру мүмкіндіктерін тексеріңіз.
Ұзақ мерзімді калибрлеудің ауытқуын болдырмау үшін ламинация роликтері мен пневматикалық престеу цилиндрлеріне назар аудара отырып, қатаң профилактикалық қызмет көрсету кестесін жасаңыз.
A: Шынайы Roujiamo қамыры әдетте 45%-дан 50%-ға дейінгі төмен ылғалдануды қажет етеді. Автоматтандырылған желілерде мотордың күйіп кетуіне жол бермеу және глютенді жыртпай дұрыс төсеуді қамтамасыз ету үшін қатты қамырға арнайы есептелген ауыр араластырғыштар мен экструдерлер болуы керек.
A: Тек ашытқыға сенудің орнына, машина қамырды жайып, майдың немесе майдың жұқа қабатын жағып, оны спиральға айналдырады. Басылған және пісірілген кезде, бұл ерекше қабаттар будың кеңеюіне байланысты бөлініп, табиғи қалта жасайды.
A: Жоқ. Стандартты тоқаштарды дөңгелектеп, қамырды біртекті үгіндіге айналдырыңыз, оның қабыршақты қабаттары мен қытырлақ сыртқы жағы Руджиамоға қажет емес. Орау және тегіс престеу кезеңдері үшін арнайы жабдық қажет.
Ж: Иә, көптеген желілерде модульдік дизайн бар. Құю инжекторлары мен сығымдау станцияларын қосу арқылы бір негізгі конвейер ең аз ауысу уақытымен әртүрлі толтырылған кондитерлік өнімдерді, шаобингті және ет пирогтарын шығара алады.
A: Көп аймақты пісіру қытырлақ сыртқы қыртысты қалыптастыру үшін торда жоғары қызу контактісімен бастапқы күйдіруге мүмкіндік береді, содан кейін ішкі үгіндіні сыртын күйдірмей толық пісіру үшін сыртқы конвекциямен пісіруге мүмкіндік береді.





