


Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-29 Ursprung: Plats


Att skala traditionellt Roujiamo-bröd (Baijimo) från gatuköksstånd till industriella volymer resulterar ofta i en tät, homogen bulle som saknar signaturen, krispig exteriör och skiktad insida. Centralkök och livsmedelstillverkare står inför en strikt teknisk utmaning: standard kommersiell bageriutrustning överarbetar degen och förstör den ömtåliga spirallaminering som krävs för att brödet naturligt ska bilda en 'ficka' när det skivas. För att uppnå hantverksmässig kvalitet i stor skala måste operatörerna utvärdera specialiserad produktionsutrustning baserad på exakt deghantering, automatiserad rullning och bakning i flera steg. Denna guide bryter ner de tekniska kraven för att välja och konfigurera en hög avkastning Roujiamo produktionslinje . Vi kommer att undersöka de mekaniska toleranserna, termisk profilering och nedströmsintegration som är nödvändiga för att bibehålla produktens integritet och samtidigt maximera genomströmningen.
Laminering är kritisk: Automatiserade rullnings- och pressmekanismer måste replikera manuell spiralvikning för att säkerställa att brödet utvecklar de inre lager som krävs för fickbildning.
Hantering med låg hydratisering: Industriella blandare och extruderare måste klassas för den styva, låghydrerande deg som är karakteristisk för autentisk Roujiamo utan att bränna ut motorer eller riva sönder glutennätverket.
Termisk profilering: Framgångsrik centralkök Roujiamo-utrustning använder flerzonsbakning (kontaktbränning följt av omgivande bakning) för att uppnå kravet med dubbla texturer (krispig utsida, mjuk insida).
Nedströms skivningsberedskap: Brödet måste ha tillräcklig strukturell integritet för att motstå automatiserad, höghastighetsskärning utan strukturell kollaps eller att smulorna rivs sönder.
Genomströmning kontra kvalitet: Att utvärdera en kinesisk köttpajmaskin kräver att mäta enheter per timme balanseras med de obligatoriska vilotiderna (jäsning) som krävs för att förhindra att degen krymper under den sista pressningen.
Autentiskt Roujiamo-bröd kräver en mycket specifik strukturell profil som standardbagerilinjer inte kan replikera. Exteriören måste ha en spröd skorpa med koncentrisk cirkel, vanligen kallad 'järnringen.' Denna skorpa ger det initiala textursnäppet och fungerar som en fuktbarriär. Invändigt måste smulan förbli mjuk, lätt seg och distinkt skiktad. Dessa lager är inte bara estetiska; de tjänar ett kritiskt funktionellt syfte. Bullen måste innehålla tunga, våta fyllningar, såsom bräserad fläskbuk och dess tillhörande juicer, utan att förlora krispighet eller drabbas av strukturell utblåsning under konsumtion.
När operatörer försöker köra Roujiamo-degen genom vanliga hamburgerbullar, blir felpunkterna direkt uppenbara. Standardutrustning förlitar sig på aggressiv avrundning och proofing, vilket homogeniserar smulstrukturen. Den resulterande bullen saknar den nödvändiga fläckigheten och inre lamineringen. Följaktligen, när den laddas med bräserad köttjuice, absorberar den enhetliga smulan vätskan snabbt, vilket leder till total strukturell sönderdelning innan produkten når konsumenten.
Parameter |
Autentisk Roujiamo-profil |
Standard Burger Bun-profil |
|---|---|---|
Skorpa textur |
Spröda, koncentriska ringar, hög brännhet |
Mjuk, enhetlig, minimal bränning |
Inre struktur |
Laminerade, distinkta spiralskikt |
Homogen, enhetlig luftning |
Fuktbeständighet |
Hög (motstår att bräsera juice) |
Låg (absorberar vätskor snabbt) |
Pocket Formation |
Naturlig separation av lager |
Kräver fullständig mekanisk skärning |
Bildandet av den inre fickan i en Baijimo är en mekanisk process som drivs av termisk expansion, inte bara biologisk jäsning. Fickan bildas genom den fysiska separationen av laminerade degskikt under gräddningsfasen. Kommersiella recept använder flerjäsningsmedel, vanligtvis en kalibrerad kombination av osmotolerant jäst och dubbelverkande bakpulver. Automatiserade ledningar måste hantera detta snabba gasutsläpp effektivt.
Baslinjekravet för varje automatiserad linje är förmågan att vika, rulla och pressa degen utan att smälta ihop de inre lagren. Om pressmekanismen utövar överdriven kraft eller om degen saknar tillräcklig vilotid, kommer lagren att komprimeras till en enda tät massa, vilket helt eliminerar fickan.
Inledande arkning: Degen reduceras till en specifik millimetertjocklek utan att riva glutennätverket.
Lipidapplicering: Ett exakt, mikrotunt lager av olja eller matfett sprayas eller borstas på den arkformade degen för att förhindra att lagret fäster.
Rulla: Degen rullas till en tät cylinder och fångar lipidskiktet mellan degarken.
Portionering: Cylindern skärs till enhetliga puckar med hjälp av ultraljud eller höghastighets mekaniska blad för att förhindra att kanterna kläms ihop.
Pressning: Puckarna tillplattas med kontrollerat pneumatiskt tryck, vilket bibehåller spiralens integritet.
Höghastighets mekanisk skivning ställer enorma fysiska krav på nybakade bullar. Om den inre fickan inte är korrekt utformad kommer skärbladen att möta inkonsekvent motstånd. Dålig fickkontroll under automatiserad skärning resulterar i skärningar utanför centrum, rivning av den spröda skorpan eller fullständig krossning av den inre smulstrukturen. För att mildra dessa problem är kyltransportörer obligatoriska. Smulstrukturen måste stelna och den interna ångan måste försvinna innan bullarna når de inline-skivnings- och förpackningsstationerna. Att köra varma bullar direkt i en skärmaskin garanterar en hög defektfrekvens och frekventa maskinstopp.
Att blanda låghydrerande deg, som vanligtvis håller mellan 45 % och 50 % hydrering, innebär betydande mekaniska utmaningar vid kommersiella volymer. Degens styvhet genererar enorm friktion, vilket leder till snabba temperaturökningar som kan aktivera jästen i förtid. Spiralblandare överträffar i allmänhet horisontella blandare i denna specifika applikation på grund av överlägsen värmeavledning, effektivare glutenutveckling och eliminering av torra mjölklumpar.
Automatiserade doseringssystem för torringredienser för mjöl, salt, socker, jäst och bakpulver är väsentliga för konsistens från batch-till-batch. Dessutom måste exakta oljeinsprutningssystem integreras direkt i blandningsfasen. När degen har blandats måste den överföras till arklinjen. Automatiserade degbitar och kontinuerliga matare måste konstrueras för att hantera den styva degen utan att avgasa den eller överbelasta de mekaniska komponenterna. Standardextruders kommer ofta att stanna eller bränna ut sina motorer när de bearbetar 45 % hydratiseringsdeg.
Den automatiserade plåtprocessen är där den strukturella grunden för brödet byggs. Degens tjocklek måste minskas gradvis via flervalsstationer. Ett försök att minska tjockleken för snabbt i en enda passage kommer att riva sönder glutennätverket och resultera i en seg slutprodukt. Efter beläggningsfasen avsätter automatiserade olje- eller matfettsappliceringssystem separeringsskiktet.
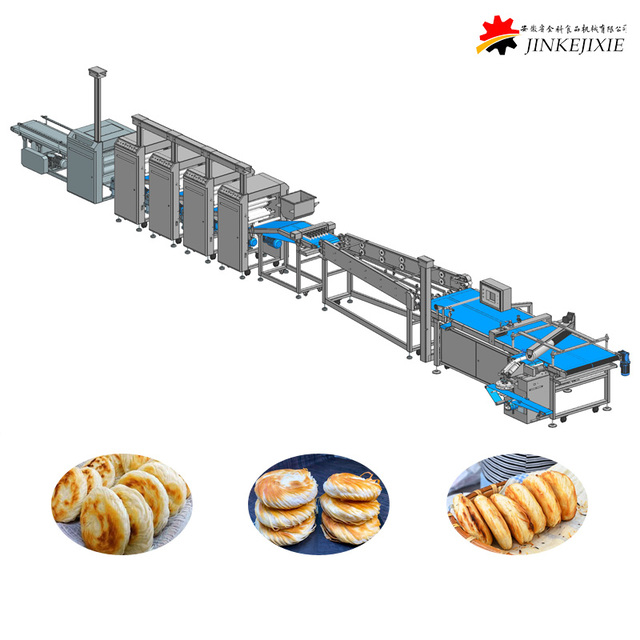
Upprullnings- och skärmekanismerna definierar förmågan hos en Kinesisk köttpajmaskin . Specialutrustning rullar den arkformade degen till täta cylindrar och delar dem till enhetliga puckar. Skärmekanismen måste skära rent genom cylindern utan att krympa kanterna, eftersom krympta kanter kommer att förhindra att lagren expanderar under gräddningen.
Att tillplatta de lindade puckarna kräver exakt kraftkontroll. Pneumatiska presssystem erbjuder överlägsen styrdynamik jämfört med styv mekanisk stansning. Operatörer måste kunna justera tryckinställningarna för att platta de ihoprullade degpuckarna till exakt önskad diameter utan att krossa den inre lamineringen. Om trycket är för högt smälter lagren; om den är för låg blir bullen för tjock och går inte igenom. Non-stick, livsmedelsgodkända transportband krävs under pressfasen för att förhindra att degen fastnar och deformeras när den går över till bakningsfasen.
En välkonfigurerad centralkök Roujiamo- utrustningsinställning ger betydande mångsidighet i driften. Genom att integrera modulära komponenter kan samma baslinje fungera som en shaobinglinje eller producera olika fyllda bakverk. Modulära fyllningsinjektorer kan synkroniseras med lindningsstationerna för att lägga kött- eller grönsaksfyllningar direkt i degen innan den förseglas och pressas. Crimpstationer kan bytas in för att hantera fyllda köttpajer på samma bastransportband. Snabba bytetider, som underlättas av snabbkopplingsbälten och verktygslösa formbyten, gör att anläggningar kan växla mellan platta Roujiamo-bullar och fyllda bakverk inom ett enda skift, vilket maximerar utrustningsutnyttjandet.
Bakningsfasen måste replikera den traditionella gatumatmetoden med högvärmebränning följt av omgivande rostning. Kontinuerliga roterande stekhällar används ofta i den främre änden av baklinjen för att efterlikna traditionell bränning i platt form. Dessa tunga gjutjärns- eller stålgrillar applicerar direkt ledande värme för att etablera de övre och nedre skorporna och bildar signaturen av järnringen. Enbart ledande värme är dock otillräckligt för att tillaga insidan av en tjock bulle utan att bränna utsidan.
För att lösa detta måste linjen integrera infraröda eller konvektionstunnelugnar för den sekundära gräddningsfasen. När skorpan väl har ställts på grillen, överförs bullarna till tunnelugnen, där omgivande konvektiv värme tränger in i smulan, kokar hela insidan och expanderar fickan utan att göra skorpan mörkare.
Specifika temperaturkurvor krävs för att utlösa Maillard-reaktionen snabbt på ytan under den initiala bränningen. Grillzonen arbetar vanligtvis vid betydligt högre temperaturer än den efterföljande tunnelugnen. Inom tunnelugnen är kontrollerad ånginjektion eller hantering av instängd fukt i bakkammaren avgörande. Ångan förhindrar att skorpan blir alltför uttorkad och hjälper till med den snabba expansionen av de inre gaserna, vilket tvingar isär de laminerade skikten för att slutföra fickstrukturen.
Vid utvärdering av utrustning måste maskinhastigheten – som ofta annonseras från 2 000 till 10 000 bitar per timme – kartläggas mot de fysiska begränsningarna för degvila. Styv deg med låg hydratisering kräver betydande vilotid för att slappna av glutennätverket efter arkning och rullning. Om degen pressas omedelbart efter rullningen, kommer den att snäppa tillbaka, vilket resulterar i underdimensionerade, täta bullar.
För att bibehålla hög genomströmning utan att ge avkall på kvaliteten måste linjen inkludera automatiserade vilotransportörer, även kända som intermediära proofers, mellan blandnings-, lindnings- och pressningsstegen. Dessa vertikala eller serpentintransportörer ger den nödvändiga tidsfördröjningen (ofta 15 till 30 minuter) samtidigt som de upprätthåller ett kontinuerligt flöde av produkt till pressstationerna.
Industriell livsmedelsproduktion kräver rigorösa hygienprotokoll. Utrustningsdesignen måste inkludera kapacitet för rengöring på plats (CIP), särskilt runt oljeapplikatorerna och mjöldammuppsamlingszonerna. Ansamling av olja och mjöldamm skapar betydande sanitetsrisker och kan påverka maskinens prestanda. IP65-klassade tvättkomponenter är obligatoriska för att möjliggöra högtryckstvätt utan att skada elektriska system. CE- eller UL-certifieringar säkerställer överensstämmelse med regionala säkerhetsstandarder. Dessutom förbättrar tillgängligheten av modulära delar, såsom utbytbara pressformar för olika bröddiametrar, linjens långsiktiga användbarhet och underhållbarhet.
En av de mest betydande riskerna med automatiserad degbearbetning är säsongsbetonade mjölvariationer. Förändringar i proteininnehåll och fuktabsorptionshastigheter påverkar degens styvhet och maskinprestanda direkt. En sats mjöl som absorberar mer vatten kommer att resultera i en styvare deg, vilket kan förändra arktjockleken och lindningsspänningen.
För att minska denna risk måste anläggningar implementera strikta kvalitetssäkringsprotokoll för inkommande ingredienser. Dessutom måste produktionslinjen vara utrustad med frekvensomriktare (VFD) på alla större motorer. VFD:er gör det möjligt för operatörer att göra mikrojusteringar av rullhastigheter, pacing för transportörer och presstryck i farten, vilket kompenserar för små variationer i degreologin utan att stoppa produktionen.
Att synkronisera degmatningshastigheter med vilotider och gräddningshastigheter är en komplex operativ utmaning. Om plåtlinjen går längre än ugnen, uppstår flaskhalsar och degen överhärdar på bältet. Att förlita sig på operatörens intuition för att hantera dessa variabler leder till inkonsekvent produktkvalitet och högt slöseri.
Begränsning kräver prioritering av utrustning med centraliserade PLC-pekskärmar (Programmable Logic Controller). Dessa system måste ha robusta funktioner för att spara recept. När de optimala hastigheterna, trycken och temperaturerna har fastställts för en specifik produkt, kan de sparas och återkallas omedelbart, vilket säkerställer att hela linjen synkroniseras automatiskt baserat på det valda receptet.
Sammanställ ett detaljerat tekniskt specifikationsblad baserat på din exakta önskade genomströmning, produktdimensioner och anläggningens fotavtryck innan du kontaktar leverantörer.
Beordra ett fabriksacceptanstest (FAT) med din egenutvecklade mjölblandning och receptformulering för att verifiera att utrustningen kan hantera din specifika låghydrerande deg.
Granska leverantörens nedströmsintegreringsmöjligheter för att säkerställa att de bakade bullarna sömlöst kan överföras till din automatiska skivnings- och förpackningsutrustning.
Upprätta ett strikt förebyggande underhållsschema med fokus på lamineringsvalsarna och pneumatiska presscylindrarna för att förhindra långvarig kalibreringsdrift.
S: Autentisk Roujiamo-deg kräver vanligtvis en låg hydratiseringsgrad på 45 % till 50 %. Automatiserade linjer måste ha kraftiga blandare och extrudrar som är särskilt klassade för styv deg för att förhindra motorutbränning och säkerställa korrekt arkning utan att riva glutenet.
S: Istället för att enbart förlita sig på jäst, arkar maskinen degen, applicerar ett tunt lager olja eller matfett och rullar ihop den till en spiral. När de pressas och gräddas separeras dessa distinkta lager på grund av ångexpansion, vilket skapar en naturlig ficka.
S: Nej. Standardbullar rundar och jäs degen till en homogen smula, som saknar de flagnande lager och krispiga utsida som krävs för Roujiamo. Specialutrustning krävs för lindnings- och planpressningsstegen.
S: Ja, många linjer har modulär design. Genom att lägga till fyllningsinjektorer och crimpstationer kan samma bastransportör producera olika fyllda bakverk, shaobing och köttpajer med minimal omställningstid.
S: Bakning i flera zoner gör det möjligt att bränna den inledande kontakten med hög värme på en stekpanna för att bilda den knapriga ytterskorpan, följt av konvektionsbakning i omgivningen för att tillaga den inre smulan helt utan att bränna utsidan.





