


世界のトルティーヤ市場は 2031 年までに 928 億 8,000 万ドルに達し、年間平均成長率 6% で着実に成長すると予想されます。この拡大は、手軽な食事とメキシコ料理の普及に対する消費者の需要に直接起因しています。小売バイヤーと消費者直販電子商取引チャネルは現在、多様な製品 SKU を期待しています。競争力を維持するには、4 インチのストリート タコスから 14 インチのブリトー ラップまで、あらゆるものを供給する必要があります。
厳格な生産ラインは、運用上の重大なボトルネックを引き起こします。柔軟性のない機器に依存すると、製品の切り替え時に過度のダウンタイムが発生し、市場の普及が制限されます。小売市場規模戦略を生産設備の技術的能力と調整する必要があります。施設は、拡張性を確保し、生地の無駄を最小限に抑え、すべての製品ラインにわたって運用上の収益性を維持するために、機械がさまざまな直径をどのように処理するかを評価する必要があります。
小売の成功には、直径 4 インチ (コーン/ストリート タコス) から 14 インチ (小麦粉/ブリトー) までのサイズ マトリクスをサポートする必要があり、10 インチのフラワー トルティーヤが業界で最も人気のある小売のアンカーとして機能します。
調整可能なトルティーヤマシンに投資すると、製品サイズ間の迅速な切り替えが可能になり、カスタムの電子商取引注文が可能になるため、SKU の停滞のリスクが軽減されます。
大容量トルティーヤマシンを評価するには、より大きなトルティーヤの物理的な設置面積と加熱要件に対してスループット速度のバランスをとる必要があります。
小売市場の寸法要件を理解することは、成功する生産施設を構成するための第一歩です。商業用トルティーヤ部門は、エンドユーザーの用途、包装基準、棚スペースの割り当てによって決まる、高度に標準化されたサイズ マトリックスに基づいて運営されています。このマトリックスをナビゲートするには、どのサイズがボリュームを促進し、どのサイズがニッチなプレミアム市場を獲得しているかを明確に理解する必要があります。施設がハードデータに基づいてラインを設計するのではなく、これらの次元を推測すると失敗することがわかります。
業界では、トルティーヤの寸法を 3 つの主要なカテゴリに標準化しています。それぞれが、料理と小売の異なる目的を果たします。 4 インチから 6 インチのカテゴリには、ストリート タコス、スライダー、前菜部分が含まれます。これらの小さなサイズは、健康志向の消費者が量のコントロールを求めているため、大幅な成長を示しています。 8 インチから 10 インチのカテゴリーは市場の中核を占めており、主に標準的なソフトタコス、ファヒータ、ケサディーヤに利用されています。最後に、12 インチから 14 インチのカテゴリは、大型のブリトー、サンドイッチ ラップ、および小売チャネルにまたがる特殊なフード サービス アプリケーションを扱います。
サイズカテゴリー |
直径範囲 |
一次小売アプリケーション |
最適な生地の種類 |
|---|---|---|---|
小・ストリート |
4' - 6' |
ストリートタコス、前菜、スライダー |
トウモロコシまたは薄力粉 |
スタンダード / コア |
8インチ - 10インチ |
ソフトタコス、ファヒータ、ケサディーヤ |
小麦粉またはブレンド |
大/ラップ |
12インチ - 14インチ |
ブリトー、サンドイッチラップ |
小麦粉 |
これらのカテゴリーの中で、10 インチのフラワー トルティーヤは、小売市場の揺るぎないアンカーとしての地位を確立しています。これは、標準的な食料品店の棚にある高速サイズです。生産ラインを設計したり、ベースラインの体積指標を計算したりする場合、10 インチの製品が世界標準として機能します。機器メーカーは、この特定の直径に基づいて最大出力を主張します。周辺機器のサイズを最適化する前に、10 インチ サイズの生産目標が完璧に満たされていることを確認する必要があります。
現代の小売動向も、プレミアムでカスタマイズされたさまざまなサイズのパッケージングに移行しています。消費者は、ファミリーパックの標準サイズから子供向けの特別なミニタコスまで、多様な選択肢を期待しています。消費者への直接オンライン注文がこの傾向を加速させます。顧客は、カスタマイズ可能なサイズのオプションが自宅に直接届けられることを期待しています。この市場シェアを獲得するには、製品の品質を損なうことなく、これらの確立されたサイズ階層間で迅速にピボットできる生産ラインが必要です。
市場の需要は原材料の物理的特性に直接関係します。トウモロコシ生地と小麦粉生地は、大きく異なる構造的特徴を示します。これらの特性により、商業規模で生産できる最大の実行可能なサイズが決まります。小麦粉生地は発達したグルテンネットワークに依存しており、高い弾性と構造的完全性を提供します。これにより、フラワートルティーヤを大きな直径で引き伸ばし、圧縮し、焼くことができます。製造中に破れることなく、14 インチ以上に簡単に拡張できます。
トウモロコシの生地、またはマサにはグルテンがまったく含まれていません。その構造的完全性は、デンプンのゼラチン化とニシュタマリゼーションプロセス中に達成される特定の水和レベルに依存します。トウモロコシ生地は弾力性に欠けるため、表面積が増加すると非常にもろくなります。市販のコーントルティーヤが直径 6 ~ 8 インチを超えることはほとんどありません。 12 インチのコーントルティーヤを高速ラインで生産しようとすると、ひどい亀裂が発生し、不合格率が高く、包装中に製品がバラバラになってしまいます。
これらの物質的な現実が機械的なアプローチを決定します。小麦粉生地は、グルテンのスナップバックを克服するために、強力な機械的プレスを必要とします。トウモロコシ生地には、マサの連続シートから精密に型抜きする必要があります。あらゆるサイズの提供を計画している施設は、主要な成形装置を選択する際に、これらの材料制限を考慮する必要があります。
目標サイズのマトリックスを確立したら、次の段階では、それらの寸法を機械の機械的機能と一致させます。 自動トルティーヤマシン。生地の成形、プレス、切断の背後にあるエンジニアリングによって、施設が 6 インチのタコスと 12 インチのラップの間でどれだけ効率的に移行できるかが決まります。適切な機械構成を選択すると、ボトルネックが回避され、一貫した製品形状が保証されます。
商業施設は、単一サイズの専用ラインと柔軟な複数サイズのシステムのどちらかを選択します。専用の固定サイズ ラインは、単一 SKU を絶え間なく大量生産できるように設計されています。これらのシステムはゼロ切り替え機能を提供します。これらは非常に効率的ですが、柔軟性がまったくありません。 10 インチのトルティーヤのみを供給する大規模な複数年契約を結んだ場合は、固定回線を使用することで稼働時間を最大化できます。ただし、市場の需要が変化した場合や、新しい小売購入者が 8 インチのバージョンを要求した場合は、完全に新しいラインを購入しないと注文を満たすことはできません。
多様な小売注文を獲得するために、施設はますます依存しています。 調整可能なトルティーヤマシン。エンジニアは、モジュール式コンポーネントを通じて複数の製品寸法に対応できるようにこれらのシステムを設計します。主な機能には、交換可能なカッター ローラー、調整可能な空気圧プレス プレート、洗練されたプログラマブル ロジック コントローラー (PLC) が含まれます。 PLC を使用すると、オペレータは事前にプログラムされたレシピを選択して、新しく設置された工具の特定の要件に合わせてベルト速度、オーブン温度、プレス時間を自動的に調整できます。
適切な構成を決定するには、施設の SKU の多様性と生産スケジュールを分析する必要があります。月曜日に 6 インチ製品を実行し、水曜日に 12 インチ製品を実行する必要がある場合は、調整可能なシステムが必須です。機械設計は、工具を使わずに迅速な切り替えを容易にする必要があります。サイズの切り替えによって、貴重な制作時間が何時間も消費されるべきではありません。
トルティーヤの形成に使用される方法は、最終的なサイズの一貫性に大きく影響します。ダイカットは、コーントルティーヤや非常に薄い小麦粉のバリエーションの標準的なメカニズムです。このプロセスでは、生地を連続シートに押し出し、ロータリー カッターの下を通過します。より小さいサイズのダイカット機構を評価する場合、精度が最も重要です。カッターは生地をきれいに切断して、端の一貫性を確保する必要があります。ギザギザの縁はオーブンで焼けます。また、このシステムは、残ったスクラップ生地のウェブを効率的に管理し、水分含有量を変えることなくシームレスに押出機に再循環させなければなりません。
標準および大型のフラワートルティーヤでは、ホットプレスが主なメカニズムです。生地ボールは強い圧力と熱に同時にさらされます。 10 インチから 14 インチの大型ラップ用のホットプレス システムを評価する場合は、特定の機械的特性に焦点を当てる必要があります。
シリンダーの力: 大きな生地ボールを均等に平らにするために、空気圧または油圧能力が十分に高くなければなりません。圧力が不十分だと中心が厚く、端が薄くなります。
プラテン加熱の均一性: 生地の外側を瞬時に焼き上げるために、加熱されたプレートは表面積全体にわたって正確な温度を維持する必要があります。
滞留時間の制御: プレス機は、形状を固定し、グルテンのスナップバックを防ぐために、生地を正確に 1 秒間保持する必要があります。
クイックリリースツール: オペレーターは、特殊な重量物持ち上げ装置を使用せずに、上部と下部のテフロンプレートを素早く交換できる必要があります。
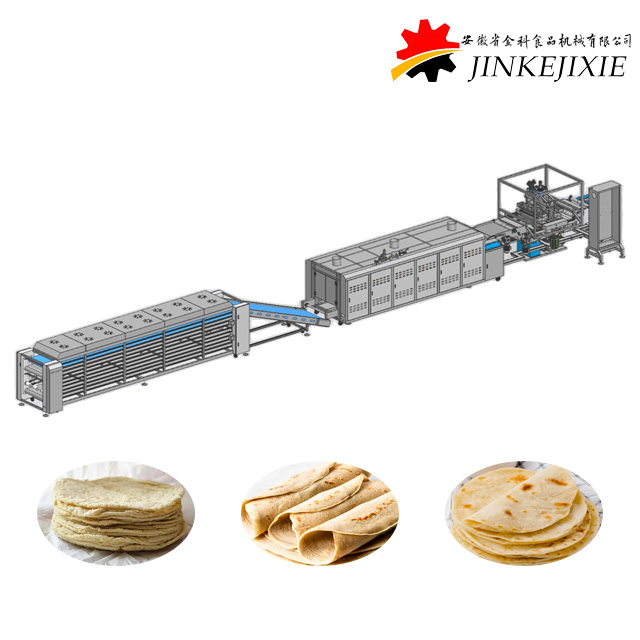
全国的な小売需要を満たすためにスケールアップするには、寸法精度を損なうことなく大量の生産量を維持できる装置が必要です。を統合するとき、 大容量のトルティーヤ マシンを使用する場合、生産管理者は、さまざまなサイズが全体のライン速度、オーブンの使用率、毎日の収量目標にどのような影響を与えるかを理解する必要があります。
トルティーヤの直径と分当たりの単位 (UPM) 生産量の間には厳密な反比例の関係があります。製品のサイズが大きくなるにつれて、特定の時間枠内に処理されるユニットの総数は減少します。これは基本的な幾何学と熱力学です。標準的な市販のオーブンベルトは幅が固定されています。ベルトの幅が 32 インチの場合、幅全体に 6 インチのトルティーヤを 4 枚簡単に収納できます。同じベルトには、幅 12 インチのトルティーヤ 2 枚しか収納できません。
大容量システムは、オーブン ベルトの密度を最適化することで効率を維持します。高度な PLC 制御により、プレスに入る生地ボールの間隔とステージが自動的に調整されます。これにより、製品のサイズに関係なく、オーブン ベルトの最大許容表面積が確実にカバーされます。この最適化にもかかわらず、より大きなサイズに移行すると、合計ユニット スループットは常に低下します。 1 時間あたり 300 ダースの 6 インチのトルティーヤを生産する機械は、1 時間あたり 150 ダースの 12 インチのトルティーヤしか生産できない可能性があります。すべてのサイズ カテゴリにわたる小売数量の約束を確実に満たすために、これらのスループットの変動を慎重に計算する必要があります。
メーカーの仕様を確認するときは、サイズ層に基づいてベースラインの期待値を確認してください。 10 インチ サイズは、容量に関する標準的なベンチマークです。このベンチマークを使用して、より小さいバリアントとより大きいバリアントに対して予想される出力を推定します。生産スケジュールでは、プレミアム ラージ ラップの単位量の削減を考慮してください。
複数のサイズを生産する施設では、切り替え時間により効率が損なわれます。ツールの交換に費やされる 1 分ごとに生産が失われます。最新のエンジニアリングにより、工具交換に関する許容される業界標準は大幅に短縮されました。適切に設計されたライン上で 6 インチのロータリー カッターを 10 インチのカッターに交換するには、15 ~ 30 分もかかりません。
手動調整と自動システムの違いは明らかです。古い機械では、メンテナンス担当者がプレスプレートのボルトを手動で外し、油圧を再調整し、ベルトのトラッキングを物理的に調整する必要があります。この手動プロセスにより、数時間のダウンタイムが発生します。設定を調整するには大規模なテスト実行が必要となり、生地が無駄になります。
最新の大容量システムは、レシピ駆動型のヒューマン マシン インターフェイス (HMI) を利用しています。クイックリリース機構を使用して物理ツールを交換したら、オペレーターはタッチスクリーンで新しいサイズを選択します。 HMI は、プレスの滞留時間、オーブンの温度ゾーン、冷却コンベアの速度を、新しいサイズに必要な正確なパラメータに即座に更新します。この自動化により、段取り替えに伴う労働時間が大幅に削減され、ライン再起動の試行錯誤が不要になります。
幅広いサイズのマトリックスを処理できる機器を導入すると、特定の設備と運用上の課題が生じます。より大きな直径に拡張したり、サイズを急速に切り替えたりすると、生産ラインの下流コンポーネントにストレスがかかります。生地がプレスから出た後にボトルネックが形成されるのを防ぐために、これらの物理的および化学的現実を予測する必要があります。
ベーキングプロセスは製品のサイズに非常に影響されます。 12 インチから 14 インチの大きなトルティーヤを製造する場合の主なリスクは、焼きが不十分であることです。大きなトルティーヤには、より多くの総水分が含まれており、完全に調理するにはより多くの熱エネルギーの伝達が必要になります。オーブンの段の長さが短すぎる場合、またはバーナーの BTU 容量が小さすぎる場合、大きなトルティーヤが生の生地のような中心でオーブンから出てきます。
大きなラップに対応するには、オーブンに十分な熱容量があることを確認してください。温度ゾーンを個別に制御できる、より長い 3 段または 5 段のオーブンを指定します。最初の焼きゾーンは、特徴的なトーストマークができるほど十分に熱くなければなりません。後続のゾーンでは、端を焦がさずに内部を焼くために、持続的で均一な熱を提供する必要があります。リボン バーナーは、標準のパイプ バーナーと比較して、幅広のベルトに対して優れた横方向の熱分布を提供します。
冷却ダイナミクスもサイズによって大幅に変化します。冷却コンベアに必要な施設スペースは慎重に計算する必要があります。 14 インチのトルティーヤは、6 インチのタコスに比べて大量の潜熱と水分を保持します。大きなトルティーヤが十分に冷却される前に包装されると、小売用袋の内側に結露が発生します。これにより、カビが急速に成長し、製品が劣化します。大口径生産のための冷却コンベアは、大幅に長く、幅広でなければなりません。限られた施設面積内で周囲空気への曝露を最大化するために、多くの場合、マルチパスオーバーヘッド構成が利用されます。
大幅に異なるサイズプロファイルを切り替えると、生地の一貫性が難しくなります。 4 インチのトルティーヤには非常に小さな生地ボールが必要ですが、14 インチのラップには巨大な生地が必要です。均一な生地の水和、混合時間、および休止時間を維持することが重要です。小さなタコスの場合とまったく同じ生地配合と休ませ時間を大きなラップに使用すると、弾力性と収縮の問題が発生します。
廃棄物の管理も、特にダイカット生産の場合には重要な要素です。連続した長方形の生地シートから円形の形状を切り出すと、スクラップのウェブが残ります。カットの形状によってスクラップの量が決まります。小さな 4 インチの円を切断すると、8 インチの円を切断する場合とは異なるスクラップ率が発生します。
効率的な機械には、この余分な生地を主押出機に直接戻す統合されたスクラップリターンシステムが備えられています。ここでのリスクは生地を加工しすぎることです。スクラップがバージン生地と適切に混合されずに継続的にリサイクルされると、構造の完全性が低下します。これにより、トルティーヤは硬くてもろくなります。一貫した製品品質を維持するために、さまざまなサイズの生産にわたってこのスクラップ ループを機械がどのように効果的に管理しているかを評価します。
小売規模の拡大には先行投資が必要ですが、財務上の正当性は長期的な業務効率にかかっています。投資収益率の評価には、装置が日々の運営費、労働要件、原材料の利用にどのような影響を与えるかを分析することが含まれます。
4 インチから 14 インチの小売範囲をすべて生産するには、複数セットのダイ ローラーまたはプレス プレートを購入する必要があります。これらの精密に設計されたコンポーネントには、多額の初期費用がかかります。大型のフラワートルティーヤ用のテフロンコーティングされたプレスプレートと、トウモロコシ製品用のカスタム加工されたロータリーカッターを、設備の初期予算に組み込む必要があります。
メンテナンスプロトコルも変化します。モジュール式パーツを備えた調整可能なシステムでは、時間の経過とともにクイックリリース機構が固着しないように、厳密な衛生管理と潤滑スケジュールが必要です。これらの消耗部品のライフサイクルを考慮してください。プレスプレートのテフロンコーティングは何百万回ものサイクル後に劣化するため、生地がくっついて製品の形状が損なわれるのを防ぐために定期的に再コーティングする必要があります。
省力化は ROI を達成するための最も早いルートの 1 つを提供します。完全に自動化されたシステムを利用することで、手動による生地の取り扱い、プレス、移送の必要がなくなります。最も大幅な労働力の削減はラインの末端で行われます。高速の小型サイズは、猛烈な速度で冷却コンベヤーから排出されます。 1分間に何百もの小さなトルティーヤを手動で数えて積み重ねることは事実上不可能であり、人的ミスが非常に発生しやすくなります。
自動スタッキングおよび計数モジュールは、光学センサーを使用して、トルティーヤを袋詰め装置に直接供給する前に正確なバッチ サイズに正確にグループ化します。この自動化により、複数のライン作業者をより価値の高いタスクに再割り当てできるため、生産される 12 個あたりの人件費が大幅に削減されます。
商業ベーキングの収益性は歩留まりによって左右されます。これは、販売可能な小売パッケージに成功する生の生地の割合です。正確な機械校正は、不合格製品の量を減らすことで歩留まりに直接影響します。形の崩れたトルティーヤ、不均一に調理された端、および厳密な小売直径仕様を満たしていない製品は、廃棄するか、低価値の動物飼料として販売する必要があります。
高度な成形装置により、すべての生地ボールが正確なグラムに分割され、正確なミリメートルの厚さにプレスされることが保証されます。重量のばらつきを最小限に抑え、幾何学的欠陥を排除することで、施設は歩留まり基準を 98% 以上に押し上げます。この原材料の無駄の削減により、装置の ROI が直接加速され、混合された生地のすべてのバッチから最大の価値が確実に引き出されます。
拡大する小売トルティーヤ市場で圧倒的なシェアを獲得するには、生産規模を決定する戦略的なアプローチが必要です。スループットや製品品質を犠牲にすることなく、消費者のサイズの好みの変化に合わせてシームレスに回転する機器を導入する必要があります。時代遅れで柔軟性のない機械に依存すると、市場への到達が制限され、運用上の無駄が増大します。生産ラインが現代の小売環境に合わせて最適化されていることを確認するには、次の手順を実行します。
現在および予想される小売 SKU 要件を監査して、施設が今後 5 年間にサポートしなければならない正確なサイズ マトリクスを決定します。
実証済みの切り替え速度、モジュール式ツールのオプション、および高度なレシピ駆動型 PLC 制御に基づいて、機器ベンダーを優先します。
必要なオーブン層の長さと冷却コンベアの寸法は、ターゲットの最大のトルティーヤ サイズの熱要件に基づいて具体的に計算します。
特定の生地配合を使用したライブまたはビデオで文書化されたテスト実行をメーカーにリクエストし、最小および最大のターゲット サイズの両方をテストして、エッジの一貫性とスループットの主張を検証します。
A: 商用機械は通常、直径 4 インチから 14 インチの範囲を処理します。 10 インチのトルティーヤは依然として最も人気のある小売標準品です。この標準範囲を超える極端なサイズを製造するには、通常、高度に専門化されたモジュール式ツールまたは専用のカスタム構築された生産ラインが必要です。
A: 最新の調整可能な機器では、通常、切り替えに 15 ~ 45 分かかります。正確な時間枠は、機械がクイックリリース ダイ ローラーと自動 PLC レシピ調整を利用しているか、それとも重いプレス プレートを手動で再調整する必要があるかによって大きく異なります。
A: 一部のハイブリッド モデルは存在しますが、高効率の商業生産には通常、材料ごとに専用のラインが必要です。これは、型抜きした脆性コーンマサと、ホットプレスした弾力性のあるグルテン豊富な小麦粉生地との間の明確な機械的違いによるものです。
A: トルティーヤが大きいほど、質量と水分が多く含まれます。より幅の広いオーブンベルト、徹底的に均一に焼くためのより高い BTU 出力、および潜熱を確実に放散して小売パッケージの結露やカビを防ぐための冷却コンベア時間を大幅に延長する必要があります。
A: 固定サイズのマシンの改造は一般に非常に制限されており、法外なコストがかかります。小売 SKU の拡張やカスタム E コマースのフルフィルメントを計画している場合は、アフターマーケットでの変更を試みるよりも、調整可能なモジュール式システムを事前に購入する方がはるかにコスト効率が高くなります。





