


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 01-08-2026 منبع: سایت


بازار جهانی تورتیلا تا سال 2031 به 92.88 میلیارد دلار خواهد رسید و با نرخ رشد مرکب سالانه 6 درصدی ثابت رشد خواهد کرد. این گسترش مستقیماً از تقاضای مصرف کنندگان برای وعده های غذایی راحت و پذیرش گسترده غذاهای مکزیکی ناشی می شود. خریداران خردهفروشی و کانالهای تجارت الکترونیک مستقیم به مصرفکننده اکنون انتظار SKUهای محصولات متنوعی دارند. شما باید همه چیز را از تاکوهای خیابانی 4 اینچی تا بسته بندی های 14 اینچی بوریتو تهیه کنید تا رقابتی بمانید.
خطوط تولید سفت و سخت، گلوگاه های عملیاتی شدیدی ایجاد می کند. تکیه بر تجهیزات غیرقابل انعطاف باعث خرابی بیش از حد در هنگام تعویض محصول می شود و نفوذ بازار را محدود می کند. شما باید استراتژی های اندازه بازار خرده فروشی خود را با قابلیت های فنی تجهیزات تولید خود هماهنگ کنید. تسهیلات باید ارزیابی کنند که چگونه ماشین آلات با قطرهای مختلف کار می کنند تا از مقیاس پذیری اطمینان حاصل کنند، ضایعات خمیر را به حداقل برسانند و سودآوری عملیاتی را در تمام خطوط تولید حفظ کنند.
موفقیت در خردهفروشی مستلزم پشتیبانی از یک ماتریس اندازه است که از قطرهای 4 اینچ (ذرت/ تاکو خیابانی) تا 14 اینچ (آرد/بوریتو) است و تورتیلای آردی 10 اینچی به عنوان محبوبترین لنگر خردهفروشی صنعت عمل میکند.
سرمایهگذاری در یک دستگاه تورتیلا قابل تنظیم با اجازه دادن به تغییر سریع بین اندازههای محصول و امکان سفارشهای تجارت الکترونیک سفارشی، خطر رکود SKU را کاهش میدهد.
ارزیابی یک ماشین تورتیلا با ظرفیت بالا مستلزم متعادل کردن سرعت توان در برابر ردپای فیزیکی و نیازهای گرمایش تورتیلاهای بزرگتر است.
درک نیازهای ابعادی بازار خرده فروشی اولین قدم در پیکربندی یک مرکز تولید موفق است. بخش تورتیلا تجاری بر روی یک ماتریس اندازه بسیار استاندارد عمل می کند که توسط برنامه های کاربردی کاربر نهایی، هنجارهای بسته بندی و تخصیص فضای قفسه دیکته می شود. پیمایش این ماتریس مستلزم درک روشنی از این است که کدام اندازهها حجم را افزایش میدهند و کدام اندازهها بازارهای پریمیوم خاص را جذب میکنند. ما می بینیم که امکانات زمانی که آنها این ابعاد را حدس می زنند به جای مهندسی خطوط خود در اطراف داده های سخت شکست می خورند.
این صنعت ابعاد تورتیلا را به سه دسته اصلی استاندارد می کند. هر کدام یک هدف خاص آشپزی و خرده فروشی را خدمت می کنند. دسته 4 اینچی تا 6 اینچی تاکوهای خیابانی، لغزنده و بخش های پیش غذا را پوشش می دهد. این اندازههای کوچکتر به دلیل مصرفکنندگان آگاه به سلامتی که به دنبال کنترل سهم هستند، رشد چشمگیری را نشان میدهند. دسته بندی 8 تا 10 اینچی هسته بازار را نشان می دهد که عمدتاً برای تاکوهای نرم استاندارد، فاهیتا و کوسادیلا استفاده می شود. در نهایت، دسته 12 تا 14 اینچی، بوریتوهای بزرگ، بسته بندی ساندویچ، و برنامه های کاربردی خدمات تخصصی غذایی را که به کانال های خرده فروشی منتقل می شوند، مدیریت می کند.
دسته بندی سایز |
محدوده قطر |
برنامه خرده فروشی اولیه |
نوع خمیر بهینه |
|---|---|---|---|
کوچک / خیابان |
4 ' - 6' |
تاکوهای خیابانی، پیش غذا، لغزنده |
ذرت یا آرد نازک |
استاندارد / هسته |
8 ' - 10' |
تاکوهای نرم، فاهیتا، کوسادیلا |
آرد یا مخلوط |
بزرگ / بسته بندی |
12 ' - 14' |
بوریتوس، بسته بندی ساندویچ |
آرد |
در میان این دسته بندی ها، تورتیلای آردی 10 اینچی به عنوان لنگر بی چون و چرای بازار خرده فروشی ایستاده است. این اندازه با سرعت بالا است که در قفسه های خواربار فروشی استاندارد یافت می شود. هنگام مهندسی خط تولید یا محاسبه معیارهای حجم پایه، محصول 10 اینچی به عنوان استاندارد جهانی عمل می کند. سازندگان تجهیزات حداکثر ادعای خروجی خود را بر اساس این قطر خاص قرار می دهند. قبل از بهینه سازی برای اندازه های جانبی، باید اطمینان حاصل کنید که اهداف تولید شما برای اندازه 10 اینچی به طور بی عیب و نقص برآورده شده است.
پویایی مدرن خرده فروشی نیز به سمت بسته بندی ممتاز، سفارشی و با اندازه های متنوع تغییر می کند. مصرف کنندگان انتظار دارند گزینه های متنوعی از اندازه های استاندارد بسته خانوادگی گرفته تا مینی تاکوهای تخصصی برای کودکان وجود داشته باشد. سفارش آنلاین مستقیم به مصرف کننده این روند را تسریع می کند. مشتریان انتظار دارند گزینه های اندازه قابل تنظیم مستقیماً به درب آنها تحویل داده شود. تصاحب این سهم بازار مستلزم خطوط تولیدی است که قادر به چرخش سریع بین این طبقات اندازه تعیین شده بدون به خطر انداختن کیفیت محصول باشند.
تقاضای بازار مستقیماً با خواص فیزیکی مواد خام شما ارتباط دارد. خمیرهای ذرت و آرد خصوصیات ساختاری بسیار متفاوتی از خود نشان می دهند. این ویژگی ها حداکثر اندازه های قابل دوام را که می توانید در مقیاس تجاری تولید کنید، دیکته می کنند. خمیر آرد متکی به یک شبکه گلوتن توسعه یافته است که خاصیت ارتجاعی و یکپارچگی ساختاری بالایی دارد. این اجازه می دهد تا تورتیلاهای آردی کشیده، فشرده و با قطرهای زیاد پخته شوند. آنها به راحتی به 14 اینچ یا بیشتر تبدیل می شوند بدون اینکه در طول تولید پاره شوند.
خمیر ذرت یا ماسا به طور کامل فاقد گلوتن است. یکپارچگی ساختاری آن متکی به ژلاتینه شدن نشاسته ها و سطوح هیدراتاسیون خاص به دست آمده در طول فرآیند nixtamalization است. از آنجایی که خمیر ذرت فاقد خاصیت ارتجاعی است، با افزایش سطح آن بسیار شکننده می شود. تورتیلاهای ذرت تجاری به ندرت از 6 تا 8 اینچ قطر بیشتر می کنند. تلاش برای تولید یک تورتیلا ذرت 12 اینچی در یک خط با سرعت بالا منجر به ترک خوردگی شدید، نرخ رد بالا و محصولی که در طول بسته بندی از هم می پاشد.
این واقعیت های مادی رویکرد مکانیکی شما را دیکته می کند. خمیرهای آرد نیاز به فشار مکانیکی سنگین برای غلبه بر برگشت گلوتن دارند. خمیرهای ذرت نیاز به برش قالبی دقیق از یک ورقه مداوم ماسا دارند. تأسیساتی که قصد ارائه طیف کاملی از اندازهها را دارند، باید در هنگام انتخاب تجهیزات شکلدهی اولیه، این محدودیتهای مواد را در نظر بگیرند.
هنگامی که ماتریس اندازه هدف خود را ایجاد کردید، مرحله بعدی تطبیق این ابعاد با قابلیت های مکانیکی یک دستگاه است. دستگاه تورتیلا اتوماتیک . مهندسی پشت شکل گیری، پرس و برش خمیر تعیین می کند که چقدر تسهیلات شما بین یک تاکو 6 اینچی و یک بسته بندی 12 اینچی انتقال می یابد. انتخاب پیکربندی مکانیکی مناسب از گلوگاه ها جلوگیری می کند و هندسه یکدست محصول را تضمین می کند.
امکانات تجاری بین خطوط اختصاصی تک سایز و سیستم های انعطاف پذیر و چند اندازه انتخاب می کنند. خطوط اختصاصی با اندازه ثابت برای تولید بی امان و با حجم بالا یک SKU مهندسی شده اند. این سیستم ها قابلیت تغییر صفر را ارائه می دهند. آنها بسیار کارآمد هستند اما کاملاً انعطاف ناپذیر هستند. اگر یک قرارداد بزرگ و چند ساله برای عرضه فقط تورتیلاهای 10 اینچی منعقد کنید، یک خط ثابت زمان کار را به حداکثر میرساند. با این حال، اگر تقاضای بازار تغییر کند یا یک خریدار خردهفروش جدید درخواست یک نوع 8 اینچی را داشته باشد، نمیتوانید بدون خرید یک خط کاملاً جدید، سفارش را انجام دهید.
برای دریافت سفارشهای خردهفروشی متنوع، امکانات به طور فزایندهای به یک تکیه میکنند دستگاه تورتیلا قابل تنظیم . مهندسان این سیستم ها را به گونه ای طراحی می کنند که ابعاد مختلف محصول را از طریق اجزای مدولار در خود جای دهد. ویژگی های کلیدی شامل غلتک های قابل تعویض، صفحات پرس پنوماتیک قابل تنظیم، و کنترل کننده های منطقی قابل برنامه ریزی پیچیده (PLC) است. PLC به اپراتورها اجازه می دهد تا دستور العمل های از پیش برنامه ریزی شده ای را انتخاب کنند که به طور خودکار سرعت تسمه، دمای فر و زمان فشار دادن را برای مطابقت با نیازهای خاص ابزار تازه نصب شده تنظیم می کند.
تعیین پیکربندی مناسب مستلزم تجزیه و تحلیل تنوع SKU و برنامه تولید تاسیسات شما است. اگر عملیات شما نیازمند اجرای محصولات 6 اینچی در روزهای دوشنبه و محصولات 12 اینچی در روزهای چهارشنبه است، یک سیستم قابل تنظیم الزامی است. طراحی مکانیکی باید تغییرات سریع و بدون ابزار را تسهیل کند. اندازه سوئیچینگ نباید ساعت ها زمان با ارزش تولید را مصرف کند.
روشی که برای تشکیل تورتیلا استفاده می شود، به شدت بر قوام اندازه نهایی تأثیر می گذارد. قالب گیری مکانیزم استاندارد برای تورتیلاهای ذرت و انواع آرد بسیار نازک است. این فرآیند شامل اکسترود کردن خمیر به یک ورقه پیوسته و عبور آن از زیر یک برش چرخشی است. هنگام ارزیابی مکانیسم های برش قالب برای اندازه های کوچکتر، دقت بسیار مهم است. کاتر باید خمیر را تمیز کند تا از قوام لبه اطمینان حاصل شود. حاشیه های پاره شده در فر می سوزد. این سیستم همچنین باید به طور موثر شبکه خمیر ضایعاتی را مدیریت کند و آن را بدون تغییر در رطوبت به داخل اکسترودر بازگرداند.
پرس گرم مکانیزم غالب برای تورتیلاهای آرد استاندارد و بزرگ است. گلوله های خمیر به طور همزمان تحت فشار و حرارت شدید قرار می گیرند. هنگام ارزیابی سیستم های پرس داغ برای روکش های بزرگ 10 تا 14 اینچی، باید روی ویژگی های مکانیکی خاص تمرکز کنید:
نیروی سیلندر: ظرفیت های فشار پنوماتیک یا هیدرولیک باید به اندازه ای بالا باشد که گلوله های خمیر بزرگ را به طور یکنواخت صاف کند. فشار ناکافی مرکز را ضخیم و لبه ها را نازک می کند.
یکنواختی گرمایش صفحه: صفحات گرم شده باید دمای دقیق را در کل سطح خود حفظ کنند تا فوراً قسمت بیرونی خمیر را بپزد.
کنترل زمان ماندن: پرس باید خمیر را دقیقاً کسری از ثانیه نگه دارد تا شکل آن قفل شود و از برگشت گلوتن جلوگیری شود.
ابزار آزادسازی سریع: اپراتورها به توانایی تعویض سریع صفحات تفلون بالا و پایین بدون تجهیزات تخصصی بالابر سنگین نیاز دارند.
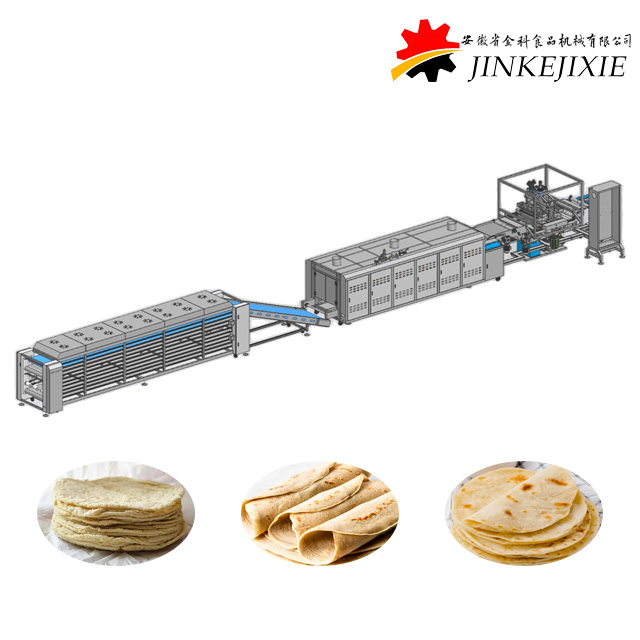
افزایش مقیاس برای پاسخگویی به تقاضای خرده فروشی ملی نیازمند تجهیزاتی است که بتواند حجم عظیمی از تولید را بدون به خطر انداختن دقت ابعاد حفظ کند. هنگام ادغام a دستگاه تورتیلا با ظرفیت بالا ، مدیران تولید باید بدانند که اندازه های مختلف چگونه بر سرعت کلی خط، استفاده از اجاق گاز و اهداف بازده روزانه تأثیر می گذارد.
یک رابطه معکوس دقیق بین قطر تورتیلا و خروجی واحد در دقیقه (UPM) وجود دارد. با افزایش اندازه محصول، تعداد کل واحدهای پردازش شده در یک بازه زمانی معین کاهش می یابد. این هندسه اولیه و دینامیک حرارتی است. یک تسمه فر تجاری استاندارد دارای عرض ثابت است. اگر عرض کمربند 32 اینچ باشد، به راحتی چهار تورتیلا 6 اینچی را در عرض خود جای می دهد. همان کمربند فقط دو تورتیلا 12 اینچی را در خود جای می دهد.
سیستم های با ظرفیت بالا با بهینه سازی چگالی تسمه فر، کارایی را حفظ می کنند. کنترل های پیشرفته PLC به طور خودکار فاصله و مرحله بندی توپ های خمیری که وارد پرس می شوند را تنظیم می کنند. این تضمین می کند که حداکثر مساحت سطح مجاز تسمه فر بدون در نظر گرفتن اندازه محصول پوشانده شود. علیرغم این بهینه سازی، کل توان عملیاتی واحد همیشه هنگام انتقال به اندازه های بزرگتر کاهش می یابد. ماشینی که 300 دوجین تورتیلای 6 اینچی در ساعت تولید می کند ممکن است تنها 150 دوجین تورتیلای 12 اینچی در ساعت تولید کند. شما باید این تغییرات توان عملیاتی را به دقت محاسبه کنید تا اطمینان حاصل کنید که تعهدات حجم خرده فروشی را در همه دسته های اندازه برآورده می کنید.
هنگام بررسی مشخصات سازنده، به دنبال انتظارات پایه بر اساس سطوح اندازه باشید. اندازه 10 اینچی معیار استاندارد برای ادعاهای ظرفیت است. از این معیار برای برون یابی خروجی مورد انتظار برای انواع کوچکتر و بزرگتر استفاده کنید. اطمینان حاصل کنید که برنامهریزی تولید شما برای کاهش حجم واحدهای بستهبندی بزرگ ممتاز محاسبه میشود.
در تأسیساتی که چندین اندازه تولید می کند، زمان تغییر کارایی را از بین می برد. هر دقیقه صرف شده برای تعویض ابزار، یک دقیقه تولید از دست رفته است. استانداردهای صنعت قابل قبول برای تغییر ابزار به طور قابل توجهی با مهندسی مدرن کوتاه شده است. تعویض کاتر چرخشی 6 اینچی با کاتر 10 اینچی روی خطی که به خوبی طراحی شده است بیش از 15 تا 30 دقیقه طول نمی کشد.
تفاوت بین تنظیمات دستی و سیستم های خودکار آشکار است. ماشینهای قدیمیتر به پرسنل تعمیر و نگهداری نیاز دارند تا به صورت دستی صفحات پرس را باز کنند، فشارهای هیدرولیک را مجدد کالیبره کنند و ردیابی تسمه را به صورت فیزیکی تنظیم کنند. این فرآیند دستی باعث توقف ساعت ها می شود. برای شماره گیری تنظیمات نیاز به آزمایش های گسترده ای دارد که منجر به هدر رفتن خمیر می شود.
سیستمهای مدرن با ظرفیت بالا از رابطهای انسان و ماشین مبتنی بر دستورالعمل (HMI) استفاده میکنند. هنگامی که ابزار فیزیکی با استفاده از مکانیسمهای آزادسازی سریع تعویض شد، اپراتور اندازه جدید را روی صفحه لمسی انتخاب میکند. HMI فوراً زمان ماندن پرس، مناطق دمای اجاق، و سرعت نوار نقاله خنککننده را به پارامترهای دقیق مورد نیاز برای اندازه جدید بهروزرسانی میکند. این اتوماسیون ساعات کاری مرتبط با تعویض را به شدت کاهش می دهد و مرحله آزمون و خطا راه اندازی مجدد خط را حذف می کند.
استقرار تجهیزاتی که قادر به مدیریت یک ماتریس با اندازه وسیع هستند، چالشهای ویژه تسهیلات و عملیات را معرفی میکند. گسترش به قطرهای بزرگتر یا جابجایی سریع بین اندازه ها بر اجزای پایین دست خط تولید فشار وارد می کند. شما باید این واقعیت های فیزیکی و شیمیایی را پیش بینی کنید تا از ایجاد گلوگاه پس از خروج خمیر از پرس جلوگیری کنید.
فرآیند پخت به اندازه محصول بسیار حساس است. خطر اولیه هنگام تولید تورتیلاهای بزرگ 12 تا 14 اینچی، پختن کم است. تورتیلاهای بزرگتر حاوی رطوبت کلی بیشتری هستند و برای پختن کامل نیاز به انتقال انرژی حرارتی بیشتری دارند. اگر طول طبقه فر خیلی کوتاه باشد، یا اگر ظرفیت BTU مشعل کمتر باشد، تورتیلاهای بزرگ با مراکز خام و خمیری از فر خارج می شوند.
برای قرار دادن روکش های بزرگ، مطمئن شوید که اجاق های شما ظرفیت حرارتی کافی دارند. کوره های سه طبقه یا پنج طبقه بلندتر با مناطق دمایی کنترل شده مستقل را مشخص کنید. منطقه پخت اولیه باید به اندازه کافی داغ باشد تا علائم نان تست مشخص ایجاد شود. مناطق بعدی باید گرمای پایدار و یکنواخت را برای پخت فضای داخلی بدون سوزاندن لبه ها فراهم کنند. مشعل های نواری در مقایسه با مشعل های لوله استاندارد، توزیع گرمای جانبی بهتری را برای تسمه های پهن ارائه می دهند.
دینامیک خنک کننده نیز با اندازه به شدت تغییر می کند. فضای مورد نیاز برای نقاله های خنک کننده باید به دقت محاسبه شود. یک تورتیلا 14 اینچی در مقایسه با تاکوی 6 اینچی، مقدار زیادی گرما و رطوبت نهان را حفظ می کند. اگر تورتیلاهای بزرگ قبل از سرد شدن کافی بسته بندی شوند، تراکم در داخل کیسه خرده فروشی شکل می گیرد. این منجر به رشد سریع قالب و فساد محصول می شود. نوار نقاله های خنک کننده برای تولید با قطر زیاد باید به طور قابل توجهی طولانی تر و گسترده تر باشند. آنها اغلب از تنظیمات بالای سر چند گذر برای به حداکثر رساندن قرار گرفتن در معرض هوای محیط در یک مکان محدود استفاده می کنند.
جابهجایی بین پروفیلهای اندازههای متفاوت، قوام خمیر را به چالش میکشد. یک تورتیلای 4 اینچی به یک توپ خمیر بسیار کوچک نیاز دارد، در حالی که یک بسته بندی 14 اینچی به یک توپ بزرگ نیاز دارد. حفظ هیدراتاسیون خمیر یکنواخت، زمان اختلاط و دوره های استراحت بسیار مهم است. اگر دقیقاً از همان فرمول خمیر و زمان استراحت برای یک بسته بندی حجیم استفاده کنید که برای یک تاکو کوچک استفاده می کنید، با مشکلاتی در کشسانی و انقباض مواجه خواهید شد.
مدیریت ضایعات یکی دیگر از عوامل حیاتی است، به ویژه برای تولید قالب. هنگام برش اشکال دایره ای از یک ورقه مستطیلی ممتد خمیر، یک شبکه از ضایعات باقی می ماند. هندسه برش حجم ضایعات را دیکته می کند. برش دایره های کوچک 4 اینچی نسبت ضایعات متفاوتی نسبت به برش دایره های 8 اینچی ایجاد می کند.
ماشینهای کارآمد دارای سیستمهای بازگشت ضایعات یکپارچه هستند که این خمیر اضافی را مستقیماً به اکسترودر اولیه برمیگرداند. خطر در اینجا کار بیش از حد خمیر است. اگر ضایعات به طور مداوم بدون اینکه به درستی با خمیر بکر مخلوط شوند، بازیافت شوند، یکپارچگی ساختاری کاهش می یابد. این منجر به تورتیلاهای سخت و شکننده می شود. ارزیابی کنید که یک ماشین چقدر این حلقه ضایعات را در اندازه های مختلف مدیریت می کند تا کیفیت محصول ثابت را حفظ کند.
گسترش ماتریس اندازه خرده فروشی نیاز به سرمایه اولیه دارد، اما توجیه مالی به کارایی عملیاتی بلند مدت متکی است. ارزیابی بازگشت سرمایه شامل تجزیه و تحلیل چگونگی تأثیر تجهیزات بر هزینه های عملیاتی روزانه، نیازهای نیروی کار و استفاده از مواد خام است.
تولید یک طیف کامل از 4 اینچ تا 14 اینچ خرده فروشی مستلزم خرید چندین مجموعه از غلتک های قالب یا صفحات پرس است. این قطعات با مهندسی دقیق نشان دهنده هزینه اولیه قابل توجهی هستند. صفحات پرس با روکش تفلون برای تورتیلاهای بزرگ آرد و برش های چرخشی سفارشی برای محصولات ذرت باید در بودجه اولیه تسهیلات لحاظ شوند.
پروتکل های نگهداری نیز تغییر می کنند. سیستمهای قابل تنظیم با قطعات مدولار به برنامههای بهداشتی و روانکاری دقیق نیاز دارند تا اطمینان حاصل شود که مکانیسمهای آزادسازی سریع در طول زمان مسدود نمیشوند. چرخه عمر این قطعات مصرفی را در نظر بگیرید. پوشش های تفلون روی صفحات پرس پس از میلیون ها چرخه تخریب می شوند و برای جلوگیری از چسبیدن خمیر و خراب شدن هندسه محصول، نیاز به پوشش مجدد دوره ای دارند.
پس انداز نیروی کار یکی از سریع ترین مسیرها برای بازگشت سرمایه را فراهم می کند. استفاده از سیستم های کاملاً خودکار، نیاز به جابجایی خمیر، پرس و انتقال دستی را از بین می برد. مهم ترین کاهش نیروی کار در انتهای خط اتفاق می افتد. اندازه های کوچکتر با سرعت بالا از نوار نقاله خنک کننده با سرعت های تاول زده خارج می شوند. شمارش دستی و چیدن صدها تورتیلا کوچک در دقیقه عملاً غیرممکن است و به شدت مستعد خطاهای انسانی است.
ماژولهای انباشته و شمارش خودکار از حسگرهای نوری برای گروهبندی دقیق تورتیلاها در اندازههای دستهای دقیق استفاده میکنند، قبل از اینکه مستقیماً آنها را به تجهیزات کیسهدهی وارد کنند. این اتوماسیون به شما این امکان را می دهد که چندین کارگر خط را مجدداً به وظایف با ارزش بالاتر اختصاص دهید و هزینه نیروی کار به ازای هر دوجین تولید شده را به شدت کاهش دهید.
سودآوری در نانوایی های تجاری به دلیل عملکرد است. این درصدی از خمیر خام است که با موفقیت آن را به یک بسته خرده فروشی قابل فروش تبدیل می کند. کالیبراسیون دقیق دستگاه با کاهش حجم محصولات رد شده مستقیماً بر عملکرد تأثیر می گذارد. تورتیلاهای بدشکل، لبه های پخته ناهموار، و محصولاتی که با مشخصات دقیق قطر خرده فروشی مطابقت ندارند باید دور ریخته شوند یا به عنوان خوراک دام با ارزش پایین فروخته شوند.
تجهیزات فرم دهی پیشرفته تضمین می کند که هر گلوله خمیر به گرمی دقیق تقسیم شده و به ضخامت دقیق میلی متر فشرده می شود. با به حداقل رساندن تغییرات وزنی و حذف عیوب هندسی، تاسیسات معیارهای بازدهی خود را به بالای 98 درصد میرسانند. این کاهش در ضایعات مواد خام مستقیماً ROI تجهیزات را تسریع می کند و اطمینان حاصل می کند که حداکثر ارزش از هر دسته خمیر مخلوط شده استخراج می شود.
تصاحب سهم غالب از بازار در حال گسترش خرده فروشی به یک رویکرد استراتژیک برای تعیین اندازه تولید نیاز دارد. شما باید تجهیزاتی را مستقر کنید که به طور یکپارچه در کنار تغییر اولویتهای اندازه مصرفکننده بدون به خطر انداختن توان عملیاتی یا کیفیت محصول بچرخد. تکیه بر ماشین آلات منسوخ و غیر قابل انعطاف دسترسی به بازار را محدود می کند و ضایعات عملیاتی را افزایش می دهد. برای اطمینان از اینکه خط تولید شما برای فضای مدرن خرده فروشی بهینه شده است، مراحل زیر را انجام دهید:
الزامات SKU خرده فروشی فعلی و پیش بینی شده خود را بررسی کنید تا ماتریس اندازه دقیقی را که تسهیلات شما باید طی پنج سال آینده پشتیبانی کند، تعیین کنید.
فروشندگان تجهیزات را بر اساس سرعت تغییر نشان داده شده، گزینه های ابزار مدولار و کنترل های پیشرفته PLC مبتنی بر دستور العمل اولویت بندی کنید.
طول طبقه و ابعاد نوار نقاله خنککننده مورد نیاز را بر اساس نیازهای حرارتی بزرگترین اندازه تورتیلای مورد نظر خود محاسبه کنید.
با استفاده از فرمول خمیر خاص خود، یک آزمایش زنده یا مستند ویدیویی را از سازنده درخواست کنید، هم کوچکترین و هم بزرگترین اندازه هدف را برای تأیید قوام لبه و ادعاهای توان عملیاتی آزمایش کنید.
A: ماشین های تجاری معمولاً محدوده ای از 4 اینچ تا 14 اینچ در قطر را کنترل می کنند. تورتیلا 10 اینچی همچنان محبوب ترین استاندارد خرده فروشی است. تولید اندازه های شدید خارج از این محدوده استاندارد معمولاً نیازمند ابزارهای مدولار بسیار تخصصی یا خطوط تولید اختصاصی و سفارشی است.
A: در تجهیزات مدرن قابل تنظیم، تعویض معمولا بین 15 تا 45 دقیقه طول می کشد. بازه زمانی دقیق به شدت به این بستگی دارد که آیا دستگاه از غلتکهای قالبگیری سریع و تنظیمات دستور پخت خودکار PLC استفاده میکند یا اینکه نیاز به کالیبراسیون مجدد دستی صفحات پرس سنگین دارد.
پاسخ: در حالی که برخی از مدل های هیبریدی وجود دارد، تولید تجاری با راندمان بالا معمولاً به خطوط اختصاصی برای هر ماده نیاز دارد. این به دلیل تفاوت های مکانیکی متمایز بین ماسا ذرت شکننده با قالب گیری و خمیر آرد الاستیک با فشار داغ و غنی از گلوتن است.
پاسخ: تورتیلاهای بزرگتر حاوی جرم و رطوبت بیشتری هستند. آنها به تسمههای فر پهنتر، خروجی BTU بالاتر برای پخت کامل و یکنواخت، و زمانهای خنککننده قابلتوجهی طولانیتر برای اطمینان از اتلاف گرمای نهان، جلوگیری از تراکم و کپک زدن در بستهبندیهای خردهفروشی نیاز دارند.
A: بهسازی یک ماشین با اندازه ثابت به طور کلی بسیار محدود و مقرون به صرفه است. اگر برای گسترش SKU خردهفروشی یا انجام تجارت الکترونیک سفارشی برنامهریزی میکنید، خرید یک سیستم ماژولار و قابل تنظیم از قبل به جای تلاش برای اصلاحات پس از فروش، مقرون به صرفهتر است.





