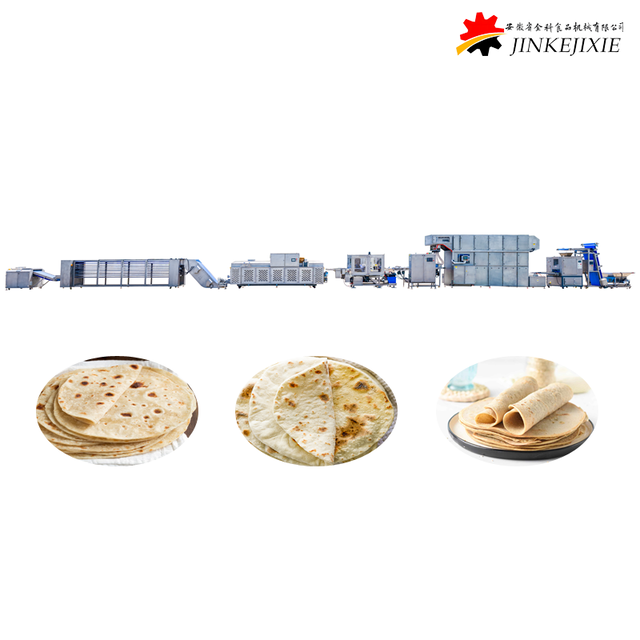
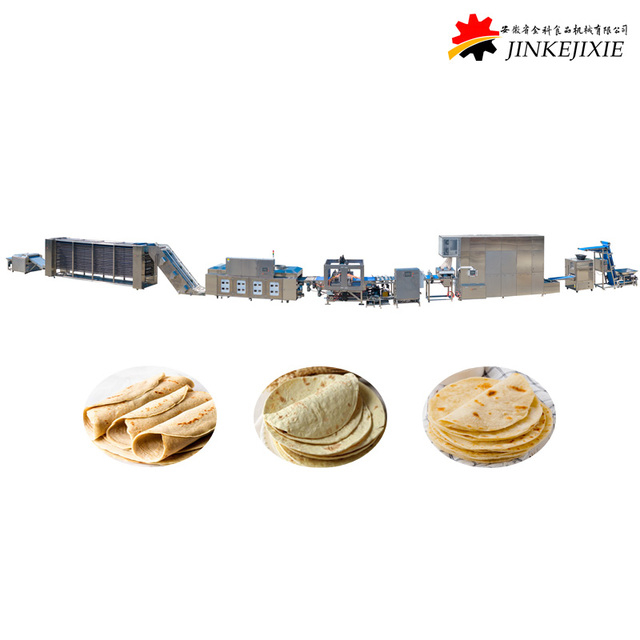
トルティーヤの大量生産への移行には、多額の設備投資が必要です。初期の機器の価格が完全な財務状況を反映していることはほとんどありません。購入者は、施設の改修、ユーティリティの拡張、自動化されたパッケージングの統合、および専門的なメンテナンスが財務に与える影響を頻繁に誤算します。こうした見落としは、マージンの低下や投資収益の遅れにつながります。情報に基づいた調達の意思決定を行うために、オペレーションディレクターと工場マネージャーは、現代の商用トルティーヤ装置に固有の特定のコスト要因、導入リスク、効率のトレードオフを評価する必要があります。の全範囲を理解する トルティーヤ生産ラインは、 予期せぬ財務上のボトルネックを発生させることなく、施設を利益を上げて拡張できることを保証します。当社は、お客様の最終的な資本支出を決定する正確な変数を分析し、産業用食品加工機器の調達の複雑さを乗り越えるお手伝いをします。
設置コストの合計が定価を超えている: 輸送費、索具、設備の変更、および試運転により、通常、ベースラインの機器コストに 20% ~ 40% が追加されます。
自動化による OpEx プロファイルのシフト: 自動トルティーヤ生産ラインは 基本的な人件費を削減しますが、メンテナンスと操作には高賃金の専門技術者が必要です。
ユーティリティインフラストラクチャが主な制約です: 高処理量オーブンにアップグレードするには、多くの場合、ローカルガスライン、電気パネル、換気システムの高価なアップグレードが必要になります。
包装システムはスケーラビリティを推進: 調整雰囲気包装 (MAP) などの下流自動化は主要な資本推進力ですが、収益性の高い小売サプライ チェーンに参入するためには不可欠です。
歩留まりと廃棄物が ROI を決定する: 生地の分割とプレス/シーティングの精度は原材料コストに直接影響し、原材料価格の変動から操業を守ります。
トルティーヤ製造装置の基本コストの範囲は、生産能力とエンジニアリングの複雑さによって大きく異なります。エントリーレベルの商業ユニットには、地域の流通に適した適度な投資が必要です。中層および大容量の産業ラインでは、連続的な複数シフトの操業をサポートするために多額の資本が必要です。メーカーが提供する最初の見積もりは出発点にすぎません。ハードコストは物流段階で急速に蓄積します。海外から機器を調達する場合は、重量物輸送と国際輸送関税を考慮する必要があります。重いオーブンモジュールと多段冷却コンベアを施設内に安全に移動するには、特殊な装備が必須です。
物理的な輸送以外にも、購入者は OEM の設置と現場での受け入れテスト (SAT) に関連するコストを予算に計上する必要があります。工場の技術者は、機械の組み立て、水平調整、校正を行うために現場に出向く必要があります。初期スタッフのトレーニングにはさらに費用がかかります。オペレーターは、生地レオロジーの管理、プレス温度の調整、軽微な詰まりのトラブルシューティングについて実践的な指導を必要とします。これらの必要な手順により、機器が初日から正しく機能し、約束されたスループット指標を達成できるようになります。
半自動バッチ システムと完全連続の自動ラインの設備投資を比較すると、先行投資における明らかな対照が明らかになります。半自動セットアップは、手動による生地の移送と目視検査に大きく依存します。自動生地ハンドリング、連続プレスまたはシート成形、自動スタッキングを統合すると、初期コストが大幅に増加します。人間の介入を排除する高度なセンサー、サーボ モーター、同期コンベア ベルトにお金を払っていることになります。
いつ生産量が完全自動化への飛躍を正当化するかを判断するには、省力化と生産要件を注意深く分析する必要があります。手動プロセスがボトルネックを引き起こしたり、製品のサイジングに一貫性がない場合には、自動化システムのアップグレードが必要になります。工場管理者は、現在の不合格率と人件費を評価して、自動化の損益分岐点を計算する必要があります。
システムタイプ |
初期設備投資 |
労働要件 |
スループットの一貫性 |
|---|---|---|---|
半自動 |
より低い |
高(手動転送) |
オペレータのスキルに応じて変動 |
全自動 |
より高い |
低 (監視のみ) |
高い一貫性 |
トルティーヤをさらに加工するためのモジュール式追加の資本コストを評価することは、製品ラインを拡大するために重要です。トルティーヤチップス用の連続フライヤー、ダイカッター、またはタコスシェルフォーマーを追加するには、追加の投資が必要です。増大する処理需要に対応するには、フライヤー用の特殊な換気装置と油管理システムを設置する必要があります。標準的な卓上トルティーヤと利益率の高い加工トウモロコシ製品の販売における設備コストと利益率のトレードオフを分析することは、収益性の最適な方法を決定するのに役立ちます。
生産を多様化すると、多くの場合、さまざまな市場セグメントを活用することで追加の設備投資が正当化されます。フレッシュフラワートルティーヤと袋入りトルティーヤチップスの両方を生産する施設は、同じ生地の混合とシート化のインフラストラクチャを活用できます。このモジュール式のアプローチにより、市場の需要の変化に応じて運用を段階的に拡張できます。
施設レイアウトの制約により、エンジニアリングコストが上昇することがよくあります。標準的なリニア生産ラインには広い床面積が必要です。 U 字型、L 字型、または複数レベルの冷却コンベアなどの構成では、既存の建物の設置面積内に収まるように特定の設計を適応させる必要があります。計画段階では、カスタム設計のソリューションと既製のモジュール式システムのコストプレミアムを検討することが不可欠です。
カスタム設計はスペースを最適化しますが、標準構成と比較して初期エンジニアリング料金が高くなります。構造柱の周りや壁の開口部を通して製品を移動するには、カスタムの搬送コンベヤが必要になる場合があります。これらの変更には正確な CAD モデリングとカスタム製造が必要となり、リードタイムが数週間かかり、最終的な請求額も増加します。
トルティーヤ ラインの主なエネルギー原動力には、オーブン用の天然ガス、モーターと冷却用の電気、生地の混合と衛生用の水が含まれます。直接加熱、間接加熱、赤外線加熱技術間の長期的なコストの違いを分析することは、継続的な出費を管理する上で重要です。効率的な暖房方法により、月々の光熱費を大幅に削減でき、初期の設備コストの上昇を時間の経過とともに相殺できます。
高処理能力のオーブンは大量の天然ガスを消費します。施設の流入ガスラインが必要な BTU を供給できることを確認する必要があります。都市ガスメーターのアップグレードや新しい内部配管の設置には、許可と専門の請負業者が必要です。電気パネルは、数十の可変周波数ドライブ (VFD) と冷却ファンの合計アンペア数をサポートする必要があります。
実装する 業務用トルティーヤ機械は、 スキルの低い肉体労働を大幅に削減します。トルティーヤを手作業で数えたり袋詰めしたりする十数人の作業員はもう必要ありません。ただし、これは、PLC プログラマ、電気機械技術者、予防保守スタッフに必要な投資と対比する必要があります。
現場で雇用する人員は減りますが、自動化されたラインを稼働し続けるために必要な技術的専門知識には、より高い賃金が必要です。大容量回線で 1 時間のダウンタイムが発生すると、数千ドルの収益損失が発生する可能性があります。サーボ障害のトラブルシューティングや空気圧バルブの校正ができる熟練したメンテナンス要員を雇用することは、交渉の余地のない運用コストとなります。
機器の精度は生地重量の安定性に直接影響します。サーボ駆動のディバイダーは、古い空気圧ディバイダーと比較して優れた精度を提供します。高精度の配分により、小麦粉やトウモロコシの作物の価格の突然の高騰など、商品価格の変動からメーカーを守ります。すべての生地ボールの正確な重量を制御すると、製品のばらつきがなくなります。
会計年度にわたって原材料廃棄物を 1 ~ 2% 削減した場合の財務上の影響を計算すると、多くの場合、大幅な節約が明らかになります。これらの節約により、精密機械への投資がすぐに正当化されます。一貫した生地の水和と正確なプレスにより、スクラップビンに入る不合格のトルティーヤの数も減ります。
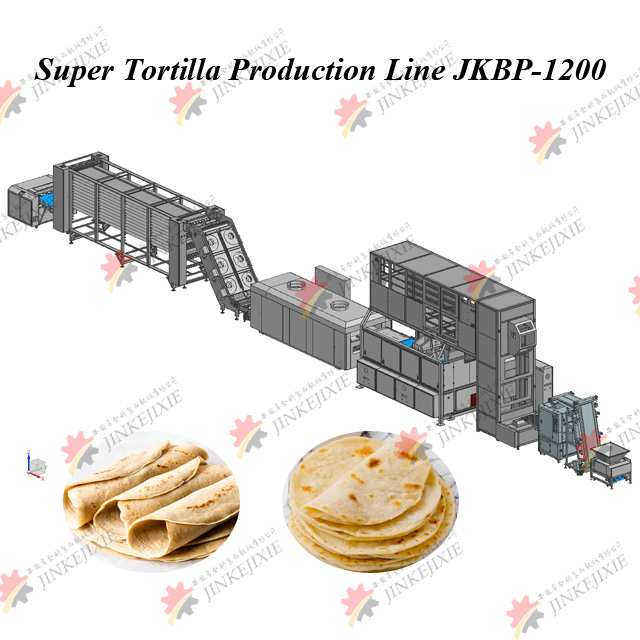
機械のコストは、その生産能力に直接相関しており、通常は 1 時間あたり数十個、またはベルト上の列で測定されます。ベルトの幅が広くなると、均一な熱分布を維持するために、より重いフレーム、より大きな駆動モーター、より堅牢なオーブン バーナーが必要になります。購入者は、過剰な容量を購入した場合の利益の減少と、ラインのサイズを小さくするリスクについて話し合う必要があります。
予測される成長に完全に一致するシステムを購入することで、需要を確実に満たしながら、未使用の容量への資本の無駄を防ぐことができます。 6 列印刷機を購入しても、2 列出力の販売量しかない場合、ほとんど空のオーブンを稼働させるために余分なガスと電気を消費することになります。
自動包装システムの統合コストを検討することは、現代の業務にとって不可欠です。フローパッカー、カウンタースタッカー、および変性雰囲気パッケージング (MAP) モジュールは、総ラインコストの大部分を占めます。 MAP テクノロジーは、特定のガス混合物でパッケージをフラッシュすることで保存期間を延長します。これは、地域および全国の小売チェーンを通じて流通するためには交渉の余地のない資本要件です。
パッケージングの自動化により初期設備投資は増加しますが、より大きな市場への扉が開かれます。小売業者は、賞味期限要件とバーコードの配置を厳守することを要求します。自動梱包により、すべてのスタックが完全に位置合わせされて密封されるため、破損や小売業者によるチャージバックのリスクが軽減されます。
準拠するには、標準塗装スチールフレーム、304 ステンレス鋼、およびウォッシュダウン定格 316 ステンレス鋼コンポーネント間のコスト差を評価することが必要です。これは、初期費用と毎日の衛生労働との間のトレードオフを表します。塗装スチールは安価ですが、高湿度の生地環境では欠けたり錆びたりする傾向があります。
より高品質の素材により洗浄手順が簡素化され、厳格な食品安全規制が確実に遵守されます。ウォッシュダウン定格モーターと NEMA 4X 電気エンクロージャにより、衛生作業員は精密な電子機器に損傷を与えることなく、高圧水や腐食性化学薬品を使用できます。これにより洗浄時間が短縮され、細菌汚染のリスクが最小限に抑えられます。
レシピ管理と SCADA 統合を備えた高度な PLC/HMI システムのプレミアムを評価すると、スマート製造への移行が浮き彫りになります。 Allen-Bradley や Siemens などの業界標準のプラットフォームにアップグレードすると、部品の長期入手が保証され、トラブルシューティングが容易になります。データロギング機能は、総合設備効率 (OEE) を追跡し、より高い初期コストを正当化するのに役立ちます。
リアルタイムの生産データにアクセスすることで、管理者はパフォーマンスを最適化し、ダウンタイムを削減できます。オペレーターはボタンを 1 回押すだけで特定のレシピをロードし、オーブンの温度、プレスの滞留時間、ベルト速度を自動的に調整できます。これにより、製品切り替え時の人的ミスが排除されます。
工業用オーブンからの周囲熱の増加に対処するために HVAC システムをアップグレードするコストを特定することは、よく見落とされます。トルティーヤオーブンは大量の輻射熱を発生します。適切な空調ユニットと排気フードがなければ、工場のフロアは危険な作業環境になります。必要な構造上の変更には、プレスおよびオーブン モジュールの重量を支えるための強化床が含まれます。
また、消火システムのアップグレードと洗浄エリア用の特殊な排水の予算も必要です。毎日の衛生勤務中に発生する廃水を処理するには、頑丈な格子を備えたトレンチ排水管が必要です。これらの設備のアップグレードは、安全で法令に準拠した運用のために不可欠です。
コンクリートスラブの構造工学的レビューを実施します。
アンペア数の増加に対応できるように、メインの電気サービス パネルをアップグレードします。
オーブンには大容量ガス調整器と専用配管を設置してください。
新しい排気筒と補給空気ユニットを収容できるように屋根を改造します。
包装ゾーンと生地混合ゾーンに傾斜したトレンチ排水管を注ぎます。
新しい機器を設置するために現在の生産ラインを停止する機会費用を定量化することが重要です。古い機械を撤去して新しいラインに装備を整えるには、数週間かかる場合があります。緩和戦略は、アップグレード プロセス中にサプライ チェーンを維持するのに役立ちます。適切な計画を立てることで、設置時の収益損失を最小限に抑えます。
既存の運用と並行して新しいラインを建設する段階的な設置を検討してください。スペースがこれを許可しない場合は、移行前に大規模なバッファ インベントリを構築する必要があります。余剰在庫を保管するためにオフサイトの冷蔵倉庫をレンタルすることで、新しい機器の試運転中に顧客が不足することがなくなります。
機械と一緒に推奨スペアパーツキットを購入する必要性を強調することで、ダウンタイムの延長を防ぎます。テフロン プレス ベルト、高温ベアリング、交換用発熱体などの重要な摩耗品を常に在庫しておく必要があります。独自の部品が海外に出荷されるのを待っていると、工場が数日間停止する可能性があります。
延長された OEM サービス契約とリモート診断サポートの費用対効果を評価することで、必要なときに確実に技術サポートを利用できるようになります。最新のラインの多くは、工場エンジニアが PLC にリモートでログインできるようにする安全な VPN ルーターを備えています。フライトを予約せずにセンサーの障害を診断し、ソフトウェアのアップデートをプッシュできるため、生産スケジュールを保護できます。
ROI を計算するための標準的な式は、設備投資、労働力の節約、無駄の削減、およびスループットの向上に依存します。大量生産における営業利益率の現実に対処することで、ライン効率がどのように収益性を守るのかがわかります。大量の食品製造は通常、厳しい純利益を目標にしているため、生き残る唯一の方法は効率化です。
損益分岐点を達成するための現実的なタイムラインは、通常、大容量ラインの場合 18 か月から 36 か月の範囲です。生の小麦粉のコストから 1 時間あたりに消費されるガスの立方フィートに至るまで、あらゆる変数を追跡する必要があります。ラインが最適な OEE で稼働すると、トルティーヤあたりのコストが大幅に下がり、商品価格のわずかな変動を吸収できるようになります。
信頼性の高い自動化ラインにより、メーカーはより大規模でより有利な契約に入札できるようになります。全国規模の小売店チェーンや組織的な食品サービスプロバイダーは、手作業では保証できない大量の安定した量を必要とします。一貫した製品品質とプロフェッショナルなパッケージングがブランドの評判と価格決定力に与える影響は、どれだけ誇張してもしすぎることはありません。
スケーラビリティは、市場シェアの拡大と利益率の向上に直接相関します。 MAP パッケージングによって 90 日間の保存期限が保証され、サーボ駆動プレスによって完璧な循環性が保証されれば、購入者は長期的な発注に積極的に応じます。この安定性により、バルク原材料のより良いレートを交渉することができます。
市販のトルティーヤ製品の実際のコストは、当初の見積もりをはるかに超えています。収益性は、設置、パッケージングの統合、ユーティリティ、およびメンテナンスの変数を正確に予測することにかかっています。購入者は、単に最低価格を提供する OEM よりも、透明性の高いコスト モデル、モジュール式の拡張性、統合された下流パッケージング ソリューション、および強力な販売後サポートを提供する OEM を優先する必要があります。
注文書に署名する前に、包括的な設備監査を実施して、ガス、電気、構造の能力を検証します。
毎月の運用コストを正確に予測するために、機器メーカーに詳細な光熱費消費量データを要求します。
厳密な予防保守スケジュールを計画し、重要なスペアパーツ在庫の予算を確保します。
下流の包装要件を評価して、対象となる小売チェーンの賞味期限義務を確実に遵守します。
A: 価格はエンジニアリングの複雑さによって大きく異なります。エントリーレベルの商用ユニットには少額の投資が必要ですが、大容量の完全に自動化された産業用ラインには多額の資本が必要です。最終価格は主に、生産能力、自動化レベル、下流のパッケージング統合によって決まります。
A: 自動スタッカー、カウンター、MAP フロー ラッパーを追加すると、初期設備の CapEx が大幅に増加します。ただし、この投資により、継続的な人件費が大幅に削減され、小売流通に不可欠な保存期間が延長されます。
A: はい、標準ラインはインライン カッターと連続フライヤーを追加することで変更できます。これには、新しいモジュールと換気のアップグレードに追加の資本が必要ですが、さらに処理を進めて利益率の高い市場に参入するための柔軟性が得られます。
A: 予想される動作寿命は通常 15 ~ 25 年です。この寿命を達成するには、予防保守スケジュール、適切な衛生プロトコルの厳守、および摩耗部品のタイムリーな交換が条件となります。
A: 必要な設置面積は、冷却コンベアの要件と能力に応じて大幅に異なります。コンパクトなラインには約 50 フィートの直線スペースが必要ですが、大規模な冷却およびパッケージング モジュールを備えた高スループット システムでは 150 フィートを超える場合があります。