


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-01 उत्पत्ति: साइट


वैश्विक टॉर्टिला बाज़ार 2031 तक $92.88 बिलियन तक पहुंच जाएगा, जो स्थिर 6% चक्रवृद्धि वार्षिक वृद्धि दर से बढ़ रहा है। यह विस्तार सीधे तौर पर सुविधाजनक भोजन के लिए उपभोक्ता की मांग और मैक्सिकन व्यंजनों को व्यापक रूप से अपनाने से आता है। खुदरा खरीदार और प्रत्यक्ष-से-उपभोक्ता ई-कॉमर्स चैनल अब विविध उत्पाद SKU की अपेक्षा करते हैं। प्रतिस्पर्धी बने रहने के लिए आपको 4-इंच स्ट्रीट टैकोस से लेकर 14-इंच बरिटो रैप्स तक सब कुछ सप्लाई करना होगा।
कठोर उत्पादन लाइनें गंभीर परिचालन संबंधी बाधाएँ पैदा करती हैं। अनम्य उपकरणों पर भरोसा करने से उत्पाद स्विच के दौरान अत्यधिक डाउनटाइम होता है और बाजार में प्रवेश सीमित हो जाता है। आपको अपनी खुदरा बाज़ार आकार रणनीतियों को अपने उत्पादन उपकरण की तकनीकी क्षमताओं के साथ संरेखित करना होगा। सुविधाओं को यह मूल्यांकन करने की आवश्यकता है कि स्केलेबिलिटी सुनिश्चित करने, आटे की बर्बादी को कम करने और सभी उत्पाद लाइनों में परिचालन लाभप्रदता बनाए रखने के लिए मशीनरी विभिन्न व्यासों को कैसे संभालती है।
खुदरा सफलता के लिए 4-इंच (कॉर्न/स्ट्रीट टैको) से लेकर 14-इंच (आटा/बुरिटो) व्यास तक के आकार के मैट्रिक्स का समर्थन करने की आवश्यकता होती है, जिसमें 10-इंच आटा टॉर्टिला उद्योग के सबसे लोकप्रिय खुदरा एंकर के रूप में कार्य करता है।
एडजस्टेबल टॉर्टिला मशीन में निवेश करने से उत्पाद के आकार के बीच तेजी से बदलाव की अनुमति और कस्टम ई-कॉमर्स ऑर्डर को सक्षम करके SKU ठहराव का जोखिम कम हो जाता है।
उच्च क्षमता वाली टॉर्टिला मशीन का मूल्यांकन करने के लिए बड़े टॉर्टिला के भौतिक पदचिह्न और हीटिंग आवश्यकताओं के विरुद्ध थ्रूपुट गति को संतुलित करने की आवश्यकता होती है।
खुदरा बाज़ार की आयामी आवश्यकताओं को समझना एक सफल उत्पादन सुविधा को कॉन्फ़िगर करने में पहला कदम है। वाणिज्यिक टॉर्टिला क्षेत्र अंतिम-उपयोगकर्ता अनुप्रयोगों, पैकेजिंग मानदंडों और शेल्फ-स्पेस आवंटन द्वारा निर्धारित उच्च मानकीकृत आकार मैट्रिक्स पर काम करता है। इस मैट्रिक्स को नेविगेट करने के लिए यह स्पष्ट समझ की आवश्यकता होती है कि कौन से आकार वॉल्यूम बढ़ाते हैं और कौन से आकार विशिष्ट प्रीमियम बाजारों पर कब्जा करते हैं। हम देखते हैं कि सुविधाएं तब विफल हो जाती हैं जब वे हार्ड डेटा के आसपास अपनी लाइनों को इंजीनियरिंग करने के बजाय इन आयामों का अनुमान लगाते हैं।
उद्योग टॉर्टिला आयामों को तीन प्राथमिक श्रेणियों में मानकीकृत करता है। प्रत्येक एक विशिष्ट पाक और खुदरा उद्देश्य को पूरा करता है। 4 इंच से 6 इंच की श्रेणी में स्ट्रीट टैकोस, स्लाइडर्स और ऐपेटाइज़र हिस्से शामिल हैं। ये छोटे आकार स्वास्थ्य के प्रति जागरूक उपभोक्ताओं द्वारा भाग नियंत्रण की मांग के कारण अत्यधिक वृद्धि दर्शाते हैं। 8 इंच से 10 इंच की श्रेणी बाजार के मूल का प्रतिनिधित्व करती है, जिसका उपयोग मुख्य रूप से मानक सॉफ्ट टैकोस, फजिटास और क्वेसाडिलस के लिए किया जाता है। अंत में, 12-इंच से 14-इंच श्रेणी बड़े बरिटो, सैंडविच रैप्स और विशेष खाद्य सेवा अनुप्रयोगों को संभालती है जो खुदरा चैनलों में प्रवेश करते हैं।
आकार श्रेणी |
व्यास सीमा |
प्राथमिक खुदरा अनुप्रयोग |
इष्टतम आटा प्रकार |
|---|---|---|---|
छोटी/सड़क |
4' - 6' |
स्ट्रीट टैकोस, ऐपेटाइज़र, स्लाइडर |
मकई या पतला आटा |
मानक/कोर |
8'-10' |
नरम टैकोस, फजिटास, क्वेसाडिलस |
आटा या मिश्रित |
बड़ा/लपेटें |
12' - 14' |
बुरिटोस, सैंडविच रैप्स |
आटा |
इन श्रेणियों में, 10 इंच का आटा टॉर्टिला खुदरा बाजार के निर्विवाद लंगर के रूप में खड़ा है। यह मानक किराने की अलमारियों पर पाया जाने वाला उच्च-वेग आकार है। किसी उत्पादन लाइन की इंजीनियरिंग करते समय या बेसलाइन वॉल्यूम मेट्रिक्स की गणना करते समय, 10-इंच उत्पाद सार्वभौमिक मानक के रूप में कार्य करता है। उपकरण निर्माता इस विशिष्ट व्यास पर अपने अधिकतम आउटपुट का दावा करते हैं। परिधीय आकारों के अनुकूलन से पहले आपको यह सुनिश्चित करना होगा कि 10-इंच आकार के लिए आपके उत्पादन लक्ष्य त्रुटिहीन रूप से पूरे हो जाएं।
आधुनिक खुदरा गतिशीलता भी प्रीमियम, अनुकूलित और विविध आकार की पैकेजिंग की ओर बढ़ रही है। उपभोक्ता फैमिली-पैक मानक आकार से लेकर बच्चों के लिए विशेष मिनी-टैकोस तक विविध विकल्पों की अपेक्षा करते हैं। डायरेक्ट-टू-कंज्यूमर ऑनलाइन ऑर्डर इस प्रवृत्ति को तेज करता है। ग्राहक उम्मीद करते हैं कि अनुकूलन योग्य आकार के विकल्प सीधे उनके दरवाजे पर वितरित किए जाएंगे। इस बाजार हिस्सेदारी पर कब्ज़ा करने के लिए उत्पादन लाइनों की आवश्यकता होती है जो उत्पाद की गुणवत्ता से समझौता किए बिना इन स्थापित आकार के स्तरों के बीच तेजी से घूमने में सक्षम हों।
बाज़ार की मांग सीधे आपके कच्चे माल के भौतिक गुणों से जुड़ी होती है। मक्के और आटे का आटा बहुत अलग संरचनात्मक विशेषताओं को प्रदर्शित करता है। ये लक्षण आपके द्वारा व्यावसायिक स्तर पर उत्पादित किए जा सकने वाले अधिकतम व्यवहार्य आकार को निर्धारित करते हैं। आटे का आटा एक विकसित ग्लूटेन नेटवर्क पर निर्भर करता है, जो उच्च लोच और संरचनात्मक अखंडता प्रदान करता है। यह आटे के टॉर्टिला को बड़े पैमाने पर फैलाने, दबाने और पकाने की अनुमति देता है। वे उत्पादन के दौरान बिना फटे आसानी से 14 इंच या उससे अधिक तक बढ़ जाते हैं।
मक्के के आटे या मासा में पूरी तरह से ग्लूटेन की कमी होती है। इसकी संरचनात्मक अखंडता स्टार्च के जिलेटिनाइजेशन और निक्सटामलाइजेशन प्रक्रिया के दौरान प्राप्त विशिष्ट जलयोजन स्तर पर निर्भर करती है। चूँकि इसमें लोच की कमी होती है, इसकी सतह का क्षेत्रफल बढ़ने पर मक्के का आटा अत्यधिक भंगुर हो जाता है। व्यावसायिक मकई टॉर्टिला का व्यास शायद ही कभी 6 से 8 इंच से अधिक होता है। हाई-स्पीड लाइन पर 12-इंच कॉर्न टॉर्टिला का उत्पादन करने का प्रयास करने से गंभीर क्रैकिंग, उच्च अस्वीकृति दर और पैकेजिंग के दौरान उत्पाद टूट जाता है।
ये भौतिक वास्तविकताएँ आपके यांत्रिक दृष्टिकोण को निर्देशित करती हैं। ग्लूटेन स्नैप-बैक पर काबू पाने के लिए आटे के आटे को भारी यांत्रिक दबाव की आवश्यकता होती है। मकई के आटे को मासा की एक सतत शीट से सटीक डाई-कटिंग की आवश्यकता होती है। आकारों के पूर्ण स्पेक्ट्रम की पेशकश करने की योजना बनाने वाली सुविधाओं को अपने प्राथमिक निर्माण उपकरण का चयन करते समय इन भौतिक सीमाओं को ध्यान में रखना चाहिए।
एक बार जब आप अपना लक्ष्य आकार मैट्रिक्स स्थापित कर लेते हैं, तो अगला चरण उन आयामों का किसी की यांत्रिक क्षमताओं से मिलान करना होता है स्वचालित टॉर्टिला मशीन । आटा बनाने, दबाने और काटने के पीछे की इंजीनियरिंग यह निर्धारित करती है कि आपकी सुविधा 6-इंच टैको और 12-इंच रैप के बीच कितनी कुशलता से परिवर्तित होती है। सही यांत्रिक विन्यास का चयन बाधाओं को रोकता है और सुसंगत उत्पाद ज्यामिति सुनिश्चित करता है।
वाणिज्यिक सुविधाएं समर्पित एकल-आकार लाइनों और लचीली, बहु-आकार प्रणालियों के बीच चयन करती हैं। समर्पित निश्चित आकार की लाइनें एकल SKU के निरंतर, उच्च मात्रा में उत्पादन के लिए इंजीनियर की जाती हैं। ये प्रणालियाँ शून्य परिवर्तन क्षमताएँ प्रदान करती हैं। वे अत्यधिक कुशल हैं लेकिन पूरी तरह से अनम्य हैं। यदि आप केवल 10-इंच टॉर्टिला की आपूर्ति के लिए एक विशाल, बहु-वर्षीय अनुबंध सुरक्षित करते हैं, तो एक निश्चित लाइन अपटाइम को अधिकतम करती है। हालाँकि, यदि बाज़ार की माँग बदलती है या कोई नया खुदरा खरीदार 8-इंच वैरिएंट का अनुरोध करता है, तो आप पूरी तरह से नई लाइन खरीदे बिना ऑर्डर पूरा नहीं कर सकते।
विविध खुदरा ऑर्डर हासिल करने के लिए, सुविधाएं तेजी से इस पर निर्भर हो रही हैं समायोज्य टॉर्टिला मशीन । इंजीनियर इन प्रणालियों को मॉड्यूलर घटकों के माध्यम से कई उत्पाद आयामों को समायोजित करने के लिए डिज़ाइन करते हैं। मुख्य विशेषताओं में विनिमेय कटर रोलर्स, समायोज्य वायवीय प्रेस प्लेटें, और परिष्कृत प्रोग्रामयोग्य तर्क नियंत्रक (पीएलसी) शामिल हैं। पीएलसी ऑपरेटरों को पूर्व-प्रोग्राम किए गए व्यंजनों का चयन करने की अनुमति देता है जो नए स्थापित टूलींग की विशिष्ट आवश्यकताओं से मेल खाने के लिए स्वचालित रूप से बेल्ट गति, ओवन तापमान और दबाने के समय को समायोजित करते हैं।
सही कॉन्फ़िगरेशन का निर्धारण करने के लिए आपकी सुविधा की SKU विविधता और उत्पादन शेड्यूल का विश्लेषण करना आवश्यक है। यदि आपके ऑपरेशन के लिए सोमवार को 6-इंच उत्पाद और बुधवार को 12-इंच उत्पाद चलाने की आवश्यकता होती है, तो एक समायोज्य प्रणाली अनिवार्य है। यांत्रिक डिज़ाइन को तीव्र, उपकरण-रहित बदलाव की सुविधा प्रदान करनी चाहिए। आकार बदलने में घंटों का बहुमूल्य उत्पादन समय नहीं लगना चाहिए।
टॉर्टिला बनाने के लिए उपयोग की जाने वाली विधि अंतिम आकार की स्थिरता को बहुत अधिक प्रभावित करती है। डाई-कटिंग मकई टॉर्टिला और बहुत पतले आटे के प्रकारों के लिए मानक तंत्र है। इस प्रक्रिया में आटे को एक सतत शीट में निकालना और उसे रोटरी कटर के नीचे से गुजारना शामिल है। छोटे आकारों के लिए डाई-कटिंग तंत्र का मूल्यांकन करते समय, सटीकता सर्वोपरि है। किनारों की एकरूपता सुनिश्चित करने के लिए कटर को आटे को सफाई से काटना चाहिए। फटे हुए किनारे ओवन में जल जाते हैं। सिस्टम को पीछे छोड़े गए स्क्रैप आटे के जाल को भी कुशलतापूर्वक प्रबंधित करना चाहिए, नमी की मात्रा में बदलाव किए बिना इसे वापस एक्सट्रूडर में पुन: प्रसारित करना चाहिए।
मानक और बड़े आटे के टॉर्टिला के लिए गर्म दबाव प्रमुख तंत्र है। आटे की लोइयों पर एक साथ तीव्र दबाव और ताप डाला जाता है। 10-इंच से 14-इंच के बड़े रैप्स के लिए हॉट प्रेस सिस्टम का मूल्यांकन करते समय, आपको विशिष्ट यांत्रिक विशेषताओं पर ध्यान देना चाहिए:
सिलेंडर बल: बड़े आटे के गोले को समान रूप से चपटा करने के लिए वायवीय या हाइड्रोलिक दबाव क्षमता इतनी अधिक होनी चाहिए। अपर्याप्त दबाव के कारण केंद्र मोटा और किनारे पतले हो जाते हैं।
प्लेटन हीटिंग एकरूपता: गर्म प्लेटों को आटे के बाहरी हिस्से को तुरंत गर्म करने के लिए अपने पूरे सतह क्षेत्र में सटीक तापमान बनाए रखना चाहिए।
रुकने का समय नियंत्रण: प्रेस को आटे को उसके आकार को ठीक करने और ग्लूटेन स्नैप-बैक को रोकने के लिए आवश्यक एक सेकंड के सटीक अंश के लिए आटे को पकड़ना चाहिए।
त्वरित-रिलीज़ टूलींग: ऑपरेटरों को विशेष भारी उठाने वाले उपकरण के बिना ऊपर और नीचे की टेफ्लॉन प्लेटों को जल्दी से स्वैप करने की क्षमता की आवश्यकता होती है।
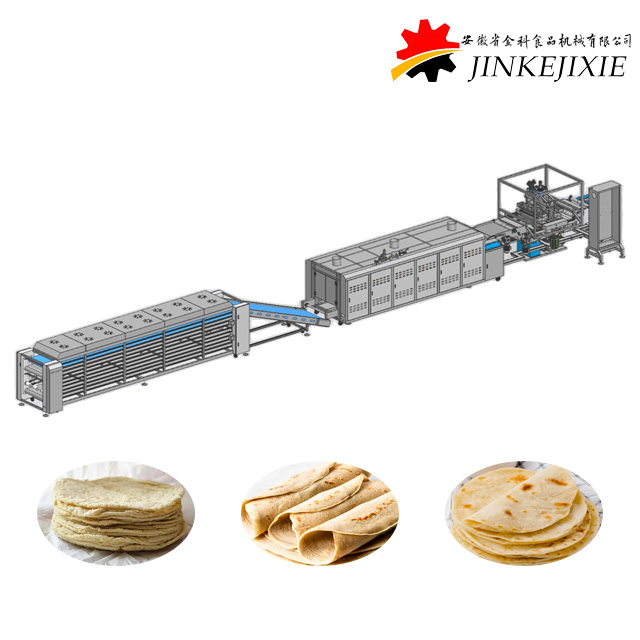
राष्ट्रीय खुदरा मांग को पूरा करने के लिए ऐसे उपकरणों की आवश्यकता होती है जो आयामी सटीकता से समझौता किए बिना बड़े पैमाने पर उत्पादन मात्रा को बनाए रख सकें। एकीकृत करते समय a उच्च क्षमता वाली टॉर्टिला मशीन , उत्पादन प्रबंधकों को यह समझना चाहिए कि अलग-अलग आकार समग्र लाइन गति, ओवन उपयोग और दैनिक उपज लक्ष्य को कैसे प्रभावित करते हैं।
टॉर्टिला व्यास और यूनिट-प्रति-मिनट (यूपीएम) आउटपुट के बीच एक सख्त विपरीत संबंध है। जैसे-जैसे उत्पाद का आकार बढ़ता है, एक निश्चित समय सीमा में संसाधित इकाइयों की कुल संख्या घट जाती है। यह बुनियादी ज्यामिति और थर्मल गतिशीलता है। एक मानक वाणिज्यिक ओवन बेल्ट की एक निश्चित चौड़ाई होती है। यदि बेल्ट 32 इंच चौड़ी है, तो यह अपनी चौड़ाई में चार 6-इंच टॉर्टिला को आसानी से समायोजित कर सकती है। वही बेल्ट केवल दो 12-इंच टॉर्टिला को समायोजित कर सकती है।
उच्च क्षमता प्रणालियाँ ओवन बेल्ट घनत्व को अनुकूलित करके दक्षता बनाए रखती हैं। उन्नत पीएलसी नियंत्रण स्वचालित रूप से प्रेस में प्रवेश करने वाली आटा गेंदों की दूरी और स्टेजिंग को समायोजित करते हैं। यह सुनिश्चित करता है कि उत्पाद के आकार की परवाह किए बिना ओवन बेल्ट का अधिकतम स्वीकार्य सतह क्षेत्र कवर किया गया है। इस अनुकूलन के बावजूद, बड़े आकार में जाने पर कुल यूनिट थ्रूपुट हमेशा गिर जाता है। प्रति घंटे 300 दर्जन 6-इंच टॉर्टिला का उत्पादन करने वाली मशीन प्रति घंटे केवल 150 दर्जन 12-इंच टॉर्टिला का उत्पादन कर सकती है। यह सुनिश्चित करने के लिए कि आप सभी आकार श्रेणियों में खुदरा वॉल्यूम प्रतिबद्धताओं को पूरा करते हैं, आपको इन थ्रूपुट विविधताओं की सावधानीपूर्वक गणना करनी चाहिए।
निर्माता विनिर्देशों की समीक्षा करते समय, आकार स्तरों के आधार पर आधारभूत अपेक्षाओं को देखें। क्षमता के दावों के लिए 10 इंच का आकार मानक बेंचमार्क है। छोटे और बड़े वेरिएंट के लिए अपेक्षित आउटपुट का अनुमान लगाने के लिए इस बेंचमार्क का उपयोग करें। सुनिश्चित करें कि आपका उत्पादन शेड्यूल प्रीमियम लार्ज रैप्स की कम इकाई मात्रा को ध्यान में रखे।
कई आकारों में उत्पादन करने वाली सुविधा में, बदलाव का समय दक्षता को नष्ट कर देता है। टूलींग की अदला-बदली में बिताया गया प्रत्येक मिनट खोए हुए उत्पादन का एक मिनट है। टूलींग परिवर्तन के लिए स्वीकार्य उद्योग मानक आधुनिक इंजीनियरिंग के साथ काफी कम हो गए हैं। एक अच्छी तरह से डिज़ाइन की गई लाइन पर 6 इंच के रोटरी कटर को 10 इंच के कटर से बदलने में 15 से 30 मिनट से अधिक समय नहीं लगता है।
मैन्युअल समायोजन और स्वचालित सिस्टम के बीच अंतर स्पष्ट है। पुरानी मशीनों को प्रेस प्लेटों को मैन्युअल रूप से खोलने, हाइड्रोलिक दबावों को पुन: कैलिब्रेट करने और बेल्ट ट्रैकिंग को भौतिक रूप से समायोजित करने के लिए रखरखाव कर्मियों की आवश्यकता होती है। इस मैन्युअल प्रक्रिया के कारण घंटों का डाउनटाइम होता है। सेटिंग्स में डायल करने के लिए व्यापक परीक्षण रन की आवश्यकता होती है, जिसके परिणामस्वरूप आटा बर्बाद हो जाता है।
आधुनिक उच्च क्षमता प्रणालियाँ रेसिपी-संचालित मानव-मशीन इंटरफेस (एचएमआई) का उपयोग करती हैं। एक बार जब त्वरित-रिलीज़ तंत्र का उपयोग करके भौतिक टूलींग की अदला-बदली की जाती है, तो ऑपरेटर टचस्क्रीन पर नए आकार का चयन करता है। एचएमआई तुरंत प्रेस के रुकने के समय, ओवन तापमान क्षेत्र और कूलिंग कन्वेयर गति को नए आकार के लिए आवश्यक सटीक मापदंडों पर अपडेट करता है। यह स्वचालन परिवर्तन से जुड़े श्रम घंटों को काफी कम कर देता है और लाइन को फिर से शुरू करने के परीक्षण-और-त्रुटि चरण को समाप्त कर देता है।
विस्तृत आकार के मैट्रिक्स को संभालने में सक्षम उपकरणों की तैनाती विशिष्ट सुविधा और परिचालन चुनौतियों का परिचय देती है। बड़े व्यासों में विस्तार करना या आकारों के बीच तेजी से स्विच करना उत्पादन लाइन के डाउनस्ट्रीम घटकों पर जोर देता है। प्रेस से आटा निकलने के बाद रुकावटों को रोकने के लिए आपको इन भौतिक और रासायनिक वास्तविकताओं का अनुमान लगाना चाहिए।
बेकिंग प्रक्रिया उत्पाद के आकार के प्रति अत्यधिक संवेदनशील होती है। 12-इंच से 14-इंच के बड़े टॉर्टिला का उत्पादन करते समय प्राथमिक जोखिम कम पकाना है। बड़े टॉर्टिला में काफी अधिक नमी होती है और अच्छी तरह से पकाने के लिए थर्मल ऊर्जा के अधिक हस्तांतरण की आवश्यकता होती है। यदि ओवन टियर की लंबाई बहुत कम है, या यदि बर्नर बीटीयू क्षमता कम है, तो बड़े टॉर्टिला कच्चे, आटे वाले केंद्रों के साथ ओवन से बाहर निकलते हैं।
बड़े आवरणों को समायोजित करने के लिए, सुनिश्चित करें कि आपके ओवन में पर्याप्त तापीय क्षमता हो। स्वतंत्र रूप से नियंत्रित तापमान क्षेत्रों के साथ लंबे तीन-स्तरीय या पांच-स्तरीय ओवन निर्दिष्ट करें। विशिष्ट टोस्ट निशान बनाने के लिए प्रारंभिक सियरिंग ज़ोन पर्याप्त गर्म होना चाहिए। बाद के क्षेत्रों को किनारों को जलाए बिना आंतरिक भाग को सेंकने के लिए निरंतर, समान गर्मी प्रदान करनी चाहिए। मानक पाइप बर्नर की तुलना में रिबन बर्नर चौड़ी बेल्ट के लिए बेहतर पार्श्व ताप वितरण प्रदान करते हैं।
आकार के साथ शीतलन की गतिशीलता भी काफी हद तक बदलती है। कूलिंग कन्वेयर के लिए सुविधा स्थान की आवश्यकताओं की सावधानीपूर्वक गणना की जानी चाहिए। 6 इंच के टैको की तुलना में 14 इंच का टॉर्टिला भारी मात्रा में गुप्त गर्मी और नमी बरकरार रखता है। यदि बड़े टॉर्टिला को पर्याप्त रूप से ठंडा होने से पहले पैक किया जाता है, तो खुदरा बैग के अंदर संघनन बनता है। इससे फफूंद तेजी से बढ़ती है और उत्पाद खराब हो जाता है। बड़े-व्यास वाले उत्पादन के लिए कूलिंग कन्वेयर काफी लंबे और चौड़े होने चाहिए। वे अक्सर सीमित सुविधा पदचिह्न के भीतर परिवेशी वायु जोखिम को अधिकतम करने के लिए मल्टी-पास ओवरहेड कॉन्फ़िगरेशन का उपयोग करते हैं।
अत्यधिक भिन्न आकार की प्रोफ़ाइलों के बीच स्विच करने से आटे की स्थिरता को चुनौती मिलती है। 4 इंच के टॉर्टिला के लिए बहुत छोटी आटे की गेंद की आवश्यकता होती है, जबकि 14 इंच के टॉर्टिला के लिए एक बड़ी गेंद की आवश्यकता होती है। आटे में समान जलयोजन बनाए रखना, मिश्रण का समय और आराम की अवधि महत्वपूर्ण है। यदि आप एक बड़े रैप के लिए ठीक उसी आटे के निर्माण और आराम के समय का उपयोग करते हैं जैसा कि आप एक छोटे टैको के लिए करते हैं, तो आपको लोच और सिकुड़न के साथ समस्याओं का सामना करना पड़ेगा।
अपशिष्ट प्रबंधन एक अन्य महत्वपूर्ण कारक है, विशेष रूप से डाई-कट उत्पादन के लिए। आटे की एक सतत आयताकार शीट से गोलाकार आकृतियाँ काटते समय, स्क्रैप का एक जाल पीछे छूट जाता है। कट की ज्यामिति स्क्रैप की मात्रा तय करती है। छोटे 4-इंच सर्कल काटने से 8-इंच सर्कल काटने की तुलना में एक अलग स्क्रैप अनुपात उत्पन्न होता है।
कुशल मशीनों में एकीकृत स्क्रैप रिटर्न सिस्टम होते हैं जो इस अतिरिक्त आटे को सीधे प्राथमिक एक्सट्रूडर में वापस भेज देते हैं। यहां जोखिम आटा गूंधने का है। यदि स्क्रैप को वर्जिन आटे के साथ उचित रूप से मिश्रित किए बिना लगातार पुनर्चक्रित किया जाता है, तो संरचनात्मक अखंडता ख़राब हो जाती है। इससे कठोर, भंगुर टॉर्टिला बनते हैं। मूल्यांकन करें कि एक मशीन लगातार उत्पाद की गुणवत्ता बनाए रखने के लिए विभिन्न आकारों में इस स्क्रैप लूप को कितने प्रभावी ढंग से प्रबंधित करती है।
खुदरा आकार मैट्रिक्स का विस्तार करने के लिए अग्रिम पूंजी की आवश्यकता होती है, लेकिन वित्तीय औचित्य दीर्घकालिक परिचालन दक्षता पर निर्भर करता है। निवेश पर रिटर्न का मूल्यांकन करने में यह विश्लेषण करना शामिल है कि उपकरण दैनिक परिचालन व्यय, श्रम आवश्यकताओं और कच्चे माल के उपयोग को कैसे प्रभावित करता है।
पूर्ण 4-इंच से 14-इंच खुदरा रेंज का उत्पादन करने के लिए डाई रोलर्स या प्रेस प्लेटों के कई सेट खरीदने की आवश्यकता होती है। ये सटीक-इंजीनियर्ड घटक एक महत्वपूर्ण अग्रिम लागत का प्रतिनिधित्व करते हैं। बड़े आटे के टॉर्टिला के लिए टेफ्लॉन-लेपित प्रेस प्लेट और मकई उत्पादों के लिए कस्टम-मशीनयुक्त रोटरी कटर को प्रारंभिक सुविधा बजट में शामिल किया जाना चाहिए।
रखरखाव प्रोटोकॉल भी बदलते हैं। मॉड्यूलर भागों के साथ समायोज्य प्रणालियों को सख्त स्वच्छता और स्नेहन कार्यक्रम की आवश्यकता होती है ताकि यह सुनिश्चित किया जा सके कि त्वरित-रिलीज़ तंत्र समय के साथ खराब न हो। इन उपभोज्य भागों के जीवनचक्र का लेखा-जोखा रखें। प्रेस प्लेटों पर टेफ्लॉन कोटिंग लाखों चक्रों के बाद ख़राब हो जाती है और आटे को चिपकने और उत्पाद की ज्यामिति को बर्बाद होने से रोकने के लिए समय-समय पर पुन: कोटिंग की आवश्यकता होती है।
श्रम बचत आरओआई के लिए सबसे तेज़ मार्गों में से एक प्रदान करती है। पूरी तरह से स्वचालित प्रणालियों का उपयोग करने से मैन्युअल आटे को संभालने, दबाने और स्थानांतरित करने की आवश्यकता समाप्त हो जाती है। सबसे महत्वपूर्ण श्रम कटौती पंक्ति के अंत में होती है। उच्च-वेग वाले छोटे आकार ब्लिस्टरिंग गति से कूलिंग कन्वेयर से बाहर निकलते हैं। प्रति मिनट सैकड़ों छोटे टॉर्टिला को मैन्युअल रूप से गिनना और जमा करना लगभग असंभव है और मानवीय त्रुटि की अत्यधिक संभावना है।
स्वचालित स्टैकिंग और गिनती मॉड्यूल टॉर्टिला को सीधे बैगिंग उपकरण में डालने से पहले सटीक बैच आकार में समूहित करने के लिए ऑप्टिकल सेंसर का उपयोग करते हैं। यह स्वचालन आपको कई लाइन श्रमिकों को उच्च-मूल्य वाले कार्यों के लिए पुनः आवंटित करने की अनुमति देता है, जिससे प्रति दर्जन उत्पादित श्रम लागत में भारी कमी आती है।
व्यावसायिक बेकिंग में लाभप्रदता उपज से प्रेरित होती है। यह कच्चे आटे का प्रतिशत है जो इसे बिक्री योग्य खुदरा पैकेज में सफलतापूर्वक बनाता है। सटीक मशीन अंशांकन अस्वीकृत उत्पादों की मात्रा को कम करके उपज को सीधे प्रभावित करता है। ख़राब आकार के टॉर्टिला, असमान रूप से पके हुए किनारे, और ऐसे उत्पाद जो सख्त खुदरा व्यास विनिर्देशों को पूरा करने में विफल रहते हैं, उन्हें त्याग दिया जाना चाहिए या कम मूल्य वाले पशु आहार के रूप में बेचा जाना चाहिए।
उन्नत बनाने वाले उपकरण यह सुनिश्चित करते हैं कि प्रत्येक आटे की गेंद को सटीक ग्राम में विभाजित किया जाता है और मोटाई के सटीक मिलीमीटर तक दबाया जाता है। वजन भिन्नता को कम करके और ज्यामितीय दोषों को दूर करके, सुविधाएं अपनी उपज मेट्रिक्स को 98% से ऊपर बढ़ाती हैं। कच्चे माल के अपशिष्ट में यह कमी सीधे उपकरण के आरओआई को तेज करती है, जिससे यह सुनिश्चित होता है कि मिश्रित आटे के प्रत्येक बैच से अधिकतम मूल्य निकाला जाता है।
विस्तारित खुदरा टॉर्टिला बाजार के एक प्रमुख हिस्से पर कब्जा करने के लिए उत्पादन आकार के लिए एक रणनीतिक दृष्टिकोण की आवश्यकता है। आपको ऐसे उपकरण तैनात करने चाहिए जो थ्रूपुट या उत्पाद की गुणवत्ता से समझौता किए बिना उपभोक्ता आकार की प्राथमिकताओं को बदलने के साथ-साथ निर्बाध रूप से घूमते हों। पुरानी, लचीली मशीनरी पर भरोसा करने से बाजार तक पहुंच सीमित हो जाती है और परिचालन बर्बादी बढ़ जाती है। यह सुनिश्चित करने के लिए कि आपकी उत्पादन लाइन आधुनिक खुदरा परिदृश्य के लिए अनुकूलित है, निम्नलिखित चरणों का पालन करें:
अगले पांच वर्षों में आपकी सुविधा द्वारा समर्थित सटीक आकार मैट्रिक्स निर्धारित करने के लिए अपनी वर्तमान और अनुमानित खुदरा SKU आवश्यकताओं का ऑडिट करें।
प्रदर्शित परिवर्तन गति, मॉड्यूलर टूलींग विकल्पों और उन्नत रेसिपी-संचालित पीएलसी नियंत्रणों के आधार पर उपकरण विक्रेताओं को प्राथमिकता दें।
विशेष रूप से आपके सबसे बड़े लक्ष्य टॉर्टिला आकार की थर्मल आवश्यकताओं के आधार पर आवश्यक ओवन टियर लंबाई और कूलिंग कन्वेयर आयामों की गणना करें।
अपने विशिष्ट आटा फॉर्मूलेशन का उपयोग करके निर्माता से लाइव या वीडियो-दस्तावेज परीक्षण का अनुरोध करें, किनारे की स्थिरता और थ्रूपुट दावों को सत्यापित करने के लिए सबसे छोटे और सबसे बड़े लक्ष्य आकार दोनों का परीक्षण करें।
उ: वाणिज्यिक मशीनें आम तौर पर 4 इंच से 14 इंच व्यास तक की सीमा संभालती हैं। 10 इंच का टॉर्टिला सबसे लोकप्रिय खुदरा मानक बना हुआ है। इस मानक सीमा के बाहर चरम आकार का उत्पादन करने के लिए आमतौर पर अत्यधिक विशिष्ट मॉड्यूलर टूलींग या समर्पित, कस्टम-निर्मित उत्पादन लाइनों की आवश्यकता होती है।
उत्तर: आधुनिक समायोज्य उपकरणों पर, बदलाव में आमतौर पर 15 से 45 मिनट का समय लगता है। सटीक समय-सीमा काफी हद तक इस बात पर निर्भर करती है कि क्या मशीन त्वरित-रिलीज़ डाई रोलर्स और स्वचालित पीएलसी रेसिपी समायोजन का उपयोग करती है, या क्या इसके लिए भारी प्रेस प्लेटों के मैन्युअल पुन: अंशांकन की आवश्यकता होती है।
उत्तर: जबकि कुछ हाइब्रिड मॉडल मौजूद हैं, उच्च दक्षता वाले व्यावसायिक उत्पादन के लिए आमतौर पर प्रत्येक सामग्री के लिए समर्पित लाइनों की आवश्यकता होती है। यह डाई-कटिंग भंगुर मकई मासा और गर्म-दबाने वाले लोचदार, ग्लूटेन-समृद्ध आटे के आटे के बीच विशिष्ट यांत्रिक अंतर के कारण है।
उत्तर: बड़े टॉर्टिला में अधिक द्रव्यमान और नमी होती है। उन्हें व्यापक ओवन बेल्ट, पूरी तरह से, समान बेकिंग के लिए उच्च बीटीयू आउटपुट और गुप्त गर्मी को खत्म करने, खुदरा पैकेजिंग में संघनन और मोल्ड को रोकने के लिए महत्वपूर्ण रूप से विस्तारित शीतलन कन्वेयर समय की आवश्यकता होती है।
उत्तर: एक निश्चित आकार की मशीन को दोबारा लगाना आम तौर पर अत्यधिक सीमित और लागत-निषेधात्मक है। यदि आप खुदरा एसकेयू विस्तार या कस्टम ई-कॉमर्स पूर्ति की योजना बनाते हैं, तो बाद के संशोधनों का प्रयास करने के बजाय एक समायोज्य, मॉड्यूलर सिस्टम को पहले से खरीदना अधिक लागत प्रभावी है।





