


Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-01 Eredet: Telek


A tortilla globális piaca 2031-re eléri a 92,88 milliárd dollárt, ami egyenletes, 6%-os éves növekedési ütemben növekszik. Ez a bővülés közvetlenül a kényelmes ételek iránti fogyasztói keresletből és a mexikói konyha széles körű elterjedésének köszönhető. A kiskereskedelmi vásárlók és a közvetlenül a fogyasztókhoz eljuttatott e-kereskedelmi csatornák mostantól változatos cikkszámokra számítanak. A 4 hüvelykes utcai tacóktól a 14 hüvelykes burrito csomagolásokig mindent be kell szereznie, hogy versenyképes maradjon.
A merev gyártósorok súlyos működési szűk keresztmetszeteket okoznak. A rugalmatlan berendezésekre való támaszkodás túlzott leállást okoz a termékváltások során, és korlátozza a piacra jutást. A kiskereskedelmi piac méretére vonatkozó stratégiáit összhangba kell hoznia gyártóberendezése műszaki lehetőségeivel. A létesítményeknek értékelniük kell, hogy a gépek hogyan kezelik a különböző átmérőket, hogy biztosítsák a méretezhetőséget, minimalizálják a tésztapazarlást és fenntartsák a működési jövedelmezőséget az összes termékvonalon.
A kiskereskedelmi sikerhez 4 hüvelykes (kukorica/utcai taco) és 14 hüvelykes (liszt/burrito) átmérőjű méretmátrix támogatása szükséges, a 10 hüvelykes lisztes tortilla pedig az iparág legnépszerűbb kiskereskedelmi horgonyja.
Az állítható tortillagépbe való befektetés csökkenti az SKU stagnálásának kockázatát azáltal, hogy lehetővé teszi a gyors váltást a termékméretek között, és lehetővé teszi az egyedi e-kereskedelmi rendeléseket.
A nagy kapacitású tortillagép értékeléséhez ki kell egyensúlyozni az átviteli sebességet a nagyobb tortillák fizikai lábnyomával és fűtési igényeivel.
A kiskereskedelmi piac méretkövetelményeinek megértése az első lépés egy sikeres gyártóüzem kialakításában. A kereskedelmi tortilla szektor egy erősen szabványosított méretmátrixon működik, amelyet a végfelhasználói alkalmazások, a csomagolási normák és a polcok elosztása diktálnak. A mátrixban való eligazodáshoz világosan meg kell érteni, hogy mely méretek növelik a mennyiséget, és melyek azok, amelyek megragadják a niche prémium piacokat. Azt látjuk, hogy a létesítmények meghibásodnak, ha kitalálják ezeket a dimenziókat, ahelyett, hogy a kemény adatok köré terveznék a vonalakat.
Az ipar három fő kategóriába sorolja a tortilla méretét. Mindegyik külön kulináris és kiskereskedelmi célt szolgál. A 4-6 hüvelykes kategória az utcai tacókat, a csúszdákat és az előétel-adagokat foglalja magában. Ezek a kisebb méretek óriási növekedést mutatnak az egészségtudatos fogyasztóknak köszönhetően, akik az adagok szabályozását keresik. A 8-10 hüvelykes kategória a piac magját képviseli, elsősorban a szabványos soft taco-khoz, fajitas-hoz és quesadillákhoz használják. Végül a 12-14 hüvelykes kategória nagy burritókat, szendvicscsomagolásokat és speciális vendéglátó-ipari alkalmazásokat kezel, amelyek átlépnek a kiskereskedelmi csatornákba.
Méret kategória |
Átmérő tartomány |
Elsődleges kiskereskedelmi alkalmazás |
Optimális tésztatípus |
|---|---|---|---|
Kicsi / utca |
4' - 6' |
Utcai tacók, előételek, csúszdák |
Kukorica vagy vékony liszt |
Standard / Core |
8' - 10' |
Puha taco, fajitas, quesadilla |
Liszt vagy turmix |
Nagy / becsomagolt |
12' - 14' |
Burritók, szendvics pakolások |
Liszt |
Ezen kategóriák közül a 10 hüvelykes lisztes tortilla a kiskereskedelmi piac vitathatatlan horgonya. Ez a nagy sebességű méret, amely a szokásos élelmiszerboltok polcain található. Gyártósor tervezésekor vagy az alaptérfogat-mérőszámok kiszámításakor a 10 hüvelykes termék szolgál univerzális szabványként. A berendezésgyártók maximális teljesítményigényeiket erre a konkrét átmérőre alapozzák. Győződjön meg arról, hogy a 10 hüvelykes méretre vonatkozó gyártási célokat hibátlanul teljesíti, mielőtt a perifériák méretére optimalizálná.
A modern kiskereskedelmi dinamika szintén a prémium, testreszabott és változatos méretű csomagolás felé tolódik el. A fogyasztók sokféle lehetőséget várnak a családi csomagtól a szabványos méretektől a speciális, gyermekeknek szánt mini-taco-kig. A közvetlen fogyasztókhoz történő online rendelés felgyorsítja ezt a tendenciát. Az ügyfelek személyre szabható méretválasztékot várnak, amelyet közvetlenül az ajtókhoz szállítanak. Ennek a piaci részesedésnek a megszerzéséhez olyan gyártósorokra van szükség, amelyek képesek gyorsan elfordulni e megállapított méretű szintek között anélkül, hogy a termékminőséget veszélyeztetnék.
A piaci kereslet közvetlenül kapcsolódik nyersanyagainak fizikai tulajdonságaihoz. A kukorica- és liszttészták szerkezeti jellemzői nagyon eltérőek. Ezek a tulajdonságok határozzák meg a kereskedelmi méretekben gyártható maximális életképes méretet. A liszttészta fejlett gluténhálózaton alapul, amely nagy rugalmasságot és szerkezeti integritást biztosít. Ez lehetővé teszi a lisztes tortillák nyújtását, préselését és nagy átmérőjű sütését. Könnyen méretezhetők 14 hüvelykre vagy nagyobbra anélkül, hogy a gyártás során elszakadnának.
A kukoricatésztából vagy massából teljesen hiányzik a glutén. Szerkezeti integritása a keményítők zselatinizációján és a nixtamalizációs folyamat során elért specifikus hidratációs szinteken múlik. Mivel nincs rugalmassága, a kukoricatészta nagyon törékennyé válik, ahogy a felülete nő. A kereskedelemben kapható kukorica tortillák átmérője ritkán haladja meg a 6-8 hüvelyket. Ha egy 12 hüvelykes kukorica tortillát próbálnak előállítani egy nagy sebességű vonalon, akkor súlyos repedések, magas visszautasítási arányok lépnek fel, és a termék szétesik a csomagolás során.
Ezek az anyagi valóságok határozzák meg a mechanikus megközelítést. A lisztes tészták erős mechanikai préselést igényelnek a glutén visszapattanásának leküzdéséhez. A kukorica tészták precíziós stancolást igényelnek egy folyamatos masszából. Azoknak a létesítményeknek, amelyek a méretek teljes spektrumát kívánják kínálni, figyelembe kell venniük ezeket az anyagkorlátokat az elsődleges alakító berendezés kiválasztásakor.
Miután létrehozta a célméretmátrixot, a következő fázisban ezeket a méreteket a mechanikai képességekhez kell igazítani Automata tortilla gép . A tésztaformázás, -préselés és -vágás mögött meghúzódó technológia határozza meg, hogy a létesítmény milyen hatékonyan vált át a 6 hüvelykes taco és a 12 hüvelykes csomagolás között. A megfelelő mechanikai konfiguráció kiválasztása megakadályozza a szűk keresztmetszetek kialakulását és biztosítja a termék egyenletes geometriáját.
A kereskedelmi létesítmények választhatnak a dedikált egyméretű vonalak és a rugalmas, több méretű rendszerek között. A dedikált fix méretű sorokat egyetlen SKU könyörtelen, nagy volumenű gyártására tervezték. Ezek a rendszerek nulla átállási lehetőséget kínálnak. Nagyon hatékonyak, de teljesen rugalmatlanok. Ha egy hatalmas, többéves szerződést köt csak 10 hüvelykes tortillák szállítására, a vezetékes vonal maximalizálja az üzemidőt. Ha azonban a piaci kereslet eltolódik, vagy egy új kiskereskedelmi vásárló 8 hüvelykes változatot kér, akkor nem tudja teljesíteni a rendelést egy teljesen új vonal vásárlása nélkül.
A különféle kiskereskedelmi rendelések megszerzéséhez a létesítmények egyre inkább támaszkodnak egy állítható tortilla gép . A mérnökök úgy tervezik ezeket a rendszereket, hogy moduláris komponenseken keresztül több termékmérethez is alkalmazkodjanak. A legfontosabb jellemzők közé tartoznak a cserélhető vágógörgők, az állítható pneumatikus préslapok és a kifinomult programozható logikai vezérlők (PLC). A PLC lehetővé teszi a kezelők számára, hogy előre programozott recepteket válasszanak, amelyek automatikusan beállítják a szalag sebességét, a sütő hőmérsékletét és a préselési időt, hogy megfeleljenek az újonnan telepített szerszámok speciális követelményeinek.
A megfelelő konfiguráció meghatározásához elemezni kell a létesítmény SKU-változatát és a gyártási ütemtervet. Ha a működése megköveteli, hogy 6 hüvelykes termékek működjenek hétfőn és 12 hüvelykes termékek szerdán, akkor az állítható rendszer kötelező. A mechanikai kialakításnak lehetővé kell tennie a gyors, szerszám nélküli átállást. A méretváltás nem fogyaszthat órákat értékes gyártási időt.
A tortilla formázási módja nagymértékben befolyásolja a végső méret állagát. A kukorica tortillák és a nagyon vékony liszt változatok standard mechanizmusa a vágás. Ez a folyamat abból áll, hogy a tésztát egy folytonos lappá extrudálják, és egy forgó vágó alá húzzák. A kisebb méretű stancolási mechanizmusok értékelésekor a precizitás a legfontosabb. A vágónak tisztán le kell vágnia a tésztát, hogy biztosítsa a szélek egyenletességét. A rongyos szélek megégnek a sütőben. A rendszernek hatékonyan kell kezelnie a hátrahagyott tésztahulladékot is, és zökkenőmentesen vissza kell keringetnie az extruderbe a nedvességtartalom megváltoztatása nélkül.
A meleg préselés a hagyományos és nagy lisztes tortillák domináns mechanizmusa. A tésztagolyókat egyszerre érik erős nyomás és hőhatás. A nagy, 10–14 hüvelykes burkolatok melegpréses rendszereinek értékelésekor bizonyos mechanikai jellemzőkre kell összpontosítania:
Hengererő: A pneumatikus vagy hidraulikus nyomáskapacitásnak elég nagynak kell lennie ahhoz, hogy a nagy tésztagolyókat egyenletesen ellapítsa. Az elégtelen nyomás a közepét vastagra, a széleket vékonyra hagyja.
A tányér melegítésének egyenletessége: A fűtött tányéroknak pontos hőmérsékletet kell tartaniuk teljes felületükön, hogy a tészta külseje azonnal megsüljön.
Tartózkodási idő szabályozása: A présnek a másodperc pontos töredékéig meg kell tartania a tésztát ahhoz, hogy rögzítse a formáját és megakadályozza a glutén visszapattanását.
Gyorskioldó szerszámok: A kezelőknek képesnek kell lenniük a felső és alsó teflonlemezek gyors felcserélésére speciális nehézemelő berendezések nélkül.
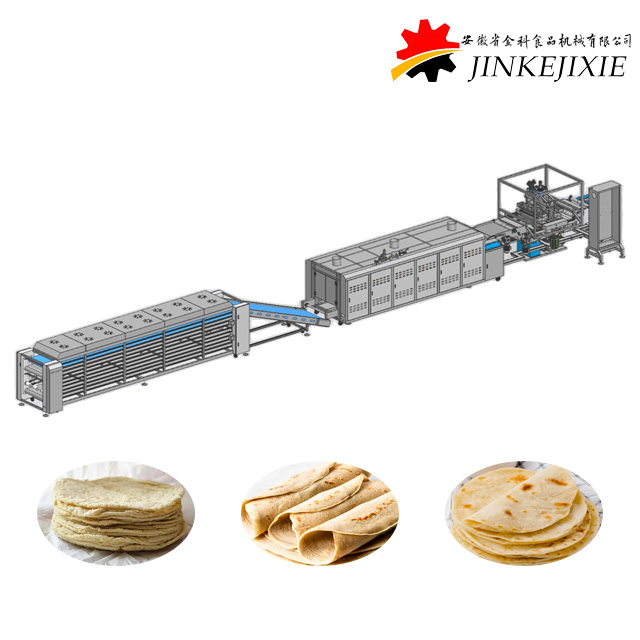
A nemzeti kiskereskedelmi igények kielégítése érdekében történő méretezéshez olyan berendezésekre van szükség, amelyek hatalmas termelési mennyiséget képesek fenntartani a méretpontosság veszélyeztetése nélkül. Integrálásakor a nagy kapacitású tortillagép , a termelési vezetőknek meg kell érteniük, hogy a különböző méretek hogyan befolyásolják a teljes vonalsebességet, a sütő kihasználtságát és a napi hozamcélokat.
A tortilla átmérője és a percenkénti egység (UPM) teljesítménye között szigorú fordított összefüggés áll fenn. A termék méretének növekedésével az adott időkeret alatt feldolgozott egységek teljes száma csökken. Ez az alapvető geometria és hődinamika. A szabványos kereskedelmi sütőszalag fix szélességű. Ha az öv 32 hüvelyk széles, könnyen elfér benne négy 6 hüvelykes tortilla a szélességében. Ugyanazon az övön csak két 12 hüvelykes tortilla fér el.
A nagy kapacitású rendszerek a sütőszalag-sűrűség optimalizálásával tartják fenn a hatékonyságot. A fejlett PLC vezérlések automatikusan beállítják a présbe kerülő tésztagolyók távolságát és fokozatait. Ez biztosítja, hogy a sütőszalag maximális megengedett felülete a termék méretétől függetlenül le legyen fedve. Az optimalizálás ellenére a teljes egység teljesítménye mindig csökken, amikor nagyobb méretre váltunk. Egy óránként 300 tucat 6 hüvelykes tortillát készítő gép esetleg csak 150 tucat 12 hüvelykes tortillát készít óránként. Gondosan kell kiszámítania ezeket az átviteli ingadozásokat, hogy minden méretkategóriában teljesítse a kiskereskedelmi mennyiségi kötelezettségvállalásokat.
A gyártó specifikációinak áttekintése során keresse meg a méretszinteken alapuló alapelvárásokat. A 10 hüvelykes méret a kapacitásigények szabványos referenciaértéke. Ezzel a referenciaértékkel extrapolálhatja a kisebb és nagyobb változatok várható teljesítményét. Győződjön meg arról, hogy a gyártás ütemezése figyelembe veszi a prémium nagy burkolatok csökkentett egységnyi mennyiségét.
A többféle méretet gyártó létesítményben az átállási idő tönkreteszi a hatékonyságot. Minden szerszámcserével eltöltött perc egy percnyi termeléskiesés. A szerszámcserékre vonatkozó elfogadható iparági szabványok a modern mérnöki munkával jelentősen lerövidültek. Egy 6 hüvelykes forgóvágó cseréje 10 hüvelykes vágógépre egy jól megtervezett zsinóron nem tart tovább 15-30 percnél.
A kézi beállítás és az automatizált rendszerek közötti különbség éles. A régebbi gépeknél karbantartó személyzetre van szükség a préslapok kézi kicsavarozására, a hidraulikus nyomások újrakalibrálására és a szalagkövetés fizikai beállítására. Ez a kézi folyamat órákig tartó leállást okoz. A beállítások tárcsázása kiterjedt próbaüzemeket igényel, ami elvesztegetett tésztát eredményez.
A modern, nagy kapacitású rendszerek receptvezérelt ember-gép interfészeket (HMI-ket) használnak. Miután a fizikai szerszámokat gyorskioldó mechanizmusokkal felcserélték, a kezelő az érintőképernyőn kiválasztja az új méretet. A HMI azonnal frissíti a préstartási időt, a sütő hőmérsékleti zónáit és a hűtési szállítószalag sebességét az új mérethez szükséges pontos paraméterekre. Ez az automatizálás drasztikusan csökkenti az átállásokhoz kapcsolódó munkaórákat, és kiküszöböli a vonal újraindításának próba-hiba fázisát.
A széles méretű mátrix kezelésére alkalmas berendezések telepítése sajátos létesítményi és üzemeltetési kihívásokat vet fel. A nagyobb átmérőkre való bővítés vagy a méretek közötti gyors váltás megterheli a gyártósor alsó komponenseit. Előre kell számolnia ezekkel a fizikai és kémiai tényekkel, hogy megakadályozza a szűk keresztmetszetek kialakulását, miután a tészta elhagyja a prést.
A sütési folyamat nagyon érzékeny a termék méretére. A 12-14 hüvelykes tortillák előállítása során az elsődleges kockázat az alulsütés. A nagyobb tortillák lényegesen több teljes nedvességet tartalmaznak, és nagyobb hőenergia-átadást igényelnek az alapos főzéshez. Ha a sütőszint túl rövid, vagy ha az égő BTU kapacitása alulméretezett, a nagy tortillák nyers, tésztaszerű középponttal lépnek ki a sütőből.
A nagy burkolatok elhelyezéséhez győződjön meg arról, hogy a sütők megfelelő hőkapacitással rendelkeznek. Határozzon meg hosszabb három- vagy ötszintes sütőket, függetlenül szabályozott hőmérsékleti zónákkal. A kezdeti sütési zónának elég forrónak kell lennie ahhoz, hogy jellegzetes pirítósnyomokat hozzon létre. A következő zónáknak tartós, egyenletes hőt kell biztosítaniuk ahhoz, hogy a belső rész megsüljön anélkül, hogy megégetné a széleket. A szalagégők jobb oldalirányú hőeloszlást kínálnak a széles szalagokhoz, mint a szabványos csőégők.
A hűtési dinamika is drasztikusan változik a mérettel. Gondosan ki kell számítani a hűtő szállítószalagok helyiségszükségletét. A 14 hüvelykes tortilla hatalmas mennyiségű látens hőt és nedvességet tart meg a 6 hüvelykes tacóhoz képest. Ha a nagy tortillákat a megfelelő lehűtés előtt csomagolják, páralecsapódás képződik a kiskereskedelmi tasakban. Ez a penész gyors növekedéséhez és a termék megromlásához vezet. A nagy átmérőjű gyártáshoz használt hűtő szállítószalagoknak lényegesen hosszabbnak és szélesebbnek kell lenniük. Gyakran alkalmaznak több menetes felső konfigurációt, hogy maximalizálják a környezeti levegő expozícióját a létesítmény korlátozott lábnyomán belül.
A drasztikusan eltérő méretű profilok közötti váltás megkérdőjelezi a tészta állagát. Egy 4 hüvelykes tortillához nagyon kicsi tésztagolyó, míg egy 14 hüvelykes csomagoláshoz hatalmas tészta kell. A tészta egyenletes hidratáltságának, a keverési időknek és a pihentetési időszakoknak a fenntartása kritikus. Ha pontosan ugyanazt a tésztaösszetételt és pihentetési időt használod egy masszív pakoláshoz, mint egy kis tacohoz, akkor rugalmassági és zsugorodási problémákba ütközhet.
A hulladékgazdálkodás egy másik kritikus tényező, különösen a fröccsöntött termelés esetében. Ha körkörös formákat vágunk egy összefüggő téglalap alakú tésztalapból, egy selejtháló marad utána. A vágás geometriája határozza meg a selejt mennyiségét. Kis 4 hüvelykes körök vágása más hulladékarányt eredményez, mint a 8 hüvelykes körök vágásakor.
A hatékony gépek beépített hulladékvisszavezető rendszerekkel rendelkeznek, amelyek ezt a felesleges tésztát közvetlenül visszavezetik az elsődleges extruderbe. Itt a kockázat a tészta túldolgozása. Ha a törmeléket folyamatosan újrahasznosítják anélkül, hogy megfelelően összekevernék a szűz tésztával, a szerkezeti integritás romlik. Ez kemény, törékeny tortillához vezet. Értékelje fel, hogy egy gép mennyire hatékonyan kezeli ezt a hulladékhurkot a különböző méretű futásokon keresztül, hogy fenntartsa a termék egyenletes minőségét.
A kiskereskedelmi méretmátrix bővítése előzetes tőkét igényel, de a pénzügyi indoklás a hosszú távú működési hatékonyságon alapul. A befektetés megtérülésének értékelése magában foglalja annak elemzését, hogy a berendezés hogyan befolyásolja a napi működési költségeket, a munkaerőigényt és a nyersanyag-felhasználást.
A teljes 4 hüvelykes és 14 hüvelykes kiskereskedelmi termékválaszték előállításához több szerszámhenger vagy préslap készlet vásárlása szükséges. Ezek a precíziós tervezésű alkatrészek jelentős előzetes költséget jelentenek. A nagy lisztes tortillák teflonbevonatú nyomólapjait és a kukoricatermékek egyedi megmunkálású forgóvágóit be kell számítani a létesítmény kezdeti költségvetésébe.
A karbantartási protokollok is változnak. A moduláris részekkel rendelkező állítható rendszerek szigorú higiéniai és kenési ütemezést igényelnek, hogy biztosítsák a gyorskioldó mechanizmusok idővel való elakadását. Vegye figyelembe ezeknek a fogyó alkatrészeknek az életciklusát. A préslapokon lévő teflonbevonatok több millió ciklus után lebomlanak, és időszakos újrabevonást igényelnek, hogy megakadályozzák a tészta ragadását és tönkretegyék a termék geometriáját.
A munkaerő-megtakarítás az egyik leggyorsabb út a ROI-hoz. A teljesen automatizált rendszerek használata szükségtelenné teszi a kézi tésztakezelést, préselést és átvitelt. A legjelentősebb munkaerő-csökkentés a sor végén történik. A nagy sebességű kisebb méretek hólyagosodási sebességgel lépnek ki a hűtő szállítószalagról. Percenként több száz kis tortilla kézi számlálása és egymásra rakása gyakorlatilag lehetetlen, és nagyon hajlamos az emberi hibákra.
Az automatizált halmozási és számláló modulok optikai érzékelőket használnak a tortillák precíz tételekre történő precíz csoportosítására, mielőtt közvetlenül a zsákoló berendezésbe adagolják őket. Ez az automatizálás lehetővé teszi több sor dolgozójának átcsoportosítását nagyobb értékű feladatokra, drasztikusan csökkentve ezzel a tucatnyi előállított munkaerőköltséget.
A kereskedelmi sütés jövedelmezőségét a hozam határozza meg. Ez a nyers tészta százalékos aránya, amelyből sikeresen eladható kiskereskedelmi csomagolásba kerül. A precíz gépi kalibráció közvetlenül befolyásolja a hozamot azáltal, hogy csökkenti a kiselejtezett termékek mennyiségét. Az elromlott tortillákat, az egyenetlenül sült széleket és a szigorú kiskereskedelmi átmérőre vonatkozó előírásokat nem teljesítő termékeket ki kell dobni, vagy alacsony értékű takarmányként kell értékesíteni.
A fejlett formázóberendezések gondoskodnak arról, hogy minden tésztagombóc pontos grammra kerüljön, és pontos milliméter vastagságúra legyen préselve. A súlyingadozások minimalizálásával és a geometriai hibák kiküszöbölésével a létesítmények hozammutatóikat 98% fölé emelik. Ez a nyersanyag-pazarlás csökkenése közvetlenül felgyorsítja a berendezés ROI-ját, biztosítva, hogy minden összekevert tészta adagból maximális értéket nyerjenek ki.
A bővülő kiskereskedelmi tortillapiac domináns részesedésének megszerzése stratégiai megközelítést igényel a termelés méretezése terén. Olyan berendezéseket kell telepítenie, amelyek zökkenőmentesen forognak a fogyasztói méretpreferenciák megváltoztatása mellett, anélkül, hogy feláldoznák az áteresztőképességet vagy a termékminőséget. Az elavult, rugalmatlan gépekre való támaszkodás korlátozza a piaci hozzáférést és növeli az üzemi hulladékot. Annak érdekében, hogy gyártósorát a modern kiskereskedelmi környezethez optimalizálják, hajtsa végre a következő lépéseket:
Vizsgálja át jelenlegi és tervezett kiskereskedelmi SKU-követelményeit, hogy meghatározza a pontos méretmátrixot, amelyet létesítményének támogatnia kell a következő öt évben.
A bizonyított váltási sebességek, a moduláris szerszámozási lehetőségek és a fejlett, receptvezérelt PLC-vezérlések alapján rangsorolja a berendezések szállítóit.
Számítsa ki a sütőtér szükséges hosszát és a hűtő szállítószalag méreteit a legnagyobb megcélzott tortillaméret hőszükséglete alapján.
Kérjen élő vagy videóval dokumentált tesztfutást a gyártótól az Ön sajátos tésztakészítményével, tesztelve mind a legkisebb, mind a legnagyobb célméretet, hogy ellenőrizze az élek konzisztenciáját és az áteresztőképességet.
V: A kereskedelmi gépek általában 4 hüvelyk és 14 hüvelyk közötti átmérőjűek. A 10 hüvelykes tortilla továbbra is a legnépszerűbb kiskereskedelmi szabvány. A szabványos tartományon kívüli extrém méretek gyártásához általában speciális moduláris szerszámokra vagy dedikált, egyedi gyártású gyártósorokra van szükség.
V: A modern, állítható berendezéseken az átváltások általában 15 és 45 perc közötti időt vesznek igénybe. A pontos időkeret nagymértékben függ attól, hogy a gép gyorskioldó vágóhengereket és automatizált PLC-receptbeállításokat használ-e, vagy a nehéz préslapok kézi újrakalibrálását igényli.
V: Bár léteznek hibrid modellek, a nagy hatékonyságú kereskedelmi gyártás általában minden anyaghoz külön gyártósort igényel. Ennek oka a préselhető törékeny kukorica masa és a melegen sajtolt rugalmas, gluténban gazdag liszttészta közötti határozott mechanikai különbség.
V: A nagyobb tortillák több tömeget és nedvességet tartalmaznak. Szélesebb sütőszalagot, nagyobb BTU-teljesítményt igényelnek az alapos, egyenletes sütéshez, és jelentősen meghosszabbítják a hűtési szállítószalag időtartamát, hogy biztosítsák a látens hő elvezetését, megelőzve a páralecsapódást és a penészedést a kiskereskedelmi csomagolásban.
V: A rögzített méretű gépek utólagos felszerelése általában nagyon korlátozott és költségigényes. Ha kiskereskedelmi SKU-bővítést vagy egyedi e-kereskedelem teljesítését tervezi, sokkal költséghatékonyabb egy állítható, moduláris rendszert előre beszerezni, nem pedig utólagos módosításokat próbálni.





