


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 01-08-2026 Herkomst: Locatie


De mondiale tortillamarkt zal in 2031 een waarde van 92,88 miljard dollar bereiken, met een gestage jaarlijkse groei van 6%. Deze uitbreiding komt rechtstreeks voort uit de vraag van de consument naar gemakkelijke maaltijden en de wijdverbreide adoptie van de Mexicaanse keuken. Retailkopers en direct-to-consumer e-commercekanalen verwachten nu diverse product-SKU's. Je moet alles leveren, van straattaco's van 10 cm tot 14 inch burritowraps om concurrerend te blijven.
Starre productielijnen zorgen voor ernstige operationele knelpunten. Het vertrouwen op inflexibele apparatuur veroorzaakt buitensporige downtime tijdens productwisselingen en beperkt de marktpenetratie. U moet uw strategieën voor de omvang van de detailhandelsmarkt afstemmen op de technische mogelijkheden van uw productieapparatuur. Faciliteiten moeten evalueren hoe machines omgaan met verschillende diameters om schaalbaarheid te garanderen, deegverspilling te minimaliseren en de operationele winstgevendheid voor alle productlijnen te behouden.
Succes in de detailhandel vereist ondersteuning van een matenmatrix variërend van 4 inch (maïs/straattaco) tot 14 inch (bloem/burrito) diameters, waarbij de 10 inch bloemtortilla fungeert als het populairste retailanker in de sector.
Investeren in een verstelbare tortillamachine verkleint het risico op SKU-stagnatie door snelle omschakelingen tussen productformaten mogelijk te maken en aangepaste e-commercebestellingen mogelijk te maken.
Bij het evalueren van een tortillamachine met hoge capaciteit moet de doorvoersnelheid worden afgewogen tegen de fysieke voetafdruk en de verwarmingsvereisten van grotere tortilla's.
Het begrijpen van de dimensionele vereisten van de retailmarkt is de eerste stap bij het configureren van een succesvolle productiefaciliteit. De commerciële tortillasector werkt op basis van een sterk gestandaardiseerde maatmatrix, gedicteerd door eindgebruikerstoepassingen, verpakkingsnormen en toewijzing van schapruimte. Om door deze matrix te navigeren is een duidelijk inzicht nodig in welke maten het volume aandrijven en welke maten niche-premiummarkten veroveren. We zien dat faciliteiten falen als ze naar deze dimensies gissen in plaats van hun lijnen op harde data te baseren.
De industrie standaardiseert de afmetingen van tortilla's in drie hoofdcategorieën. Elke kamer heeft een duidelijk culinair en retaildoel. De categorie van 4 tot 6 inch omvat straattaco's, sliders en aperitiefporties. Deze kleinere maten laten een enorme groei zien doordat gezondheidsbewuste consumenten op zoek zijn naar controle over hun porties. De categorie van 8 tot 10 inch vertegenwoordigt de kern van de markt en wordt voornamelijk gebruikt voor standaard zachte taco's, fajitas en quesadilla's. Ten slotte behandelt de categorie van 12 inch tot 14 inch grote burrito's, sandwichwraps en gespecialiseerde foodservice-toepassingen die oversteken naar de detailhandelskanalen.
Maatcategorie |
Diameterbereik |
Primaire retailtoepassing |
Optimaal deegtype |
|---|---|---|---|
Klein / Straat |
4' - 6' |
Straattaco's, hapjes, sliders |
Maïs of dunne bloem |
Standaard / kern |
8' - 10' |
Zachte taco's, fajitas, quesadilla's |
Meel of gemengd |
Groot / omslag |
12' - 14' |
Burrito's, sandwichwraps |
Meel |
Van deze categorieën is de 10-inch bloemtortilla het onbetwiste anker van de retailmarkt. Het is het hogesnelheidsformaat dat te vinden is in standaard boodschappenplanken. Bij het ontwerpen van een productielijn of het berekenen van basisvolumegegevens fungeert het 10-inch product als de universele standaard. Fabrikanten van apparatuur baseren hun maximale outputclaims op deze specifieke diameter. U moet ervoor zorgen dat uw productiedoelen voor het 10-inch formaat feilloos worden gehaald voordat u optimaliseert voor perifere formaten.
De moderne retaildynamiek verschuift ook naar premium, op maat gemaakte en gevarieerde verpakkingen. Consumenten verwachten uiteenlopende opties, van standaardverpakkingen voor gezinnen tot gespecialiseerde minitaco's voor kinderen. Direct-to-consumer online bestellen versnelt deze trend. Klanten verwachten aanpasbare maatopties die rechtstreeks bij hen thuis worden afgeleverd. Om dit marktaandeel te veroveren zijn productielijnen nodig die snel tussen deze gevestigde grootteniveaus kunnen schakelen zonder de productkwaliteit in gevaar te brengen.
De marktvraag is direct gekoppeld aan de fysieke eigenschappen van uw grondstoffen. Maïs- en meeldeeg vertonen enorm verschillende structurele kenmerken. Deze eigenschappen bepalen de maximaal haalbare maten die u op commerciële schaal kunt produceren. Meeldeeg is afhankelijk van een ontwikkeld glutennetwerk, dat een hoge elasticiteit en structurele integriteit biedt. Hierdoor kunnen bloemtortilla's worden uitgerekt, geperst en gebakken met enorme diameters. Ze kunnen gemakkelijk worden geschaald naar 14 inch of meer zonder te scheuren tijdens de productie.
Maïsdeeg, of masa, mist volledig gluten. De structurele integriteit ervan is afhankelijk van de verstijfseling van zetmeel en de specifieke hydratatieniveaus die worden bereikt tijdens het nixtamalisatieproces. Omdat het geen elasticiteit heeft, wordt maïsdeeg zeer bros naarmate het oppervlak groter wordt. Commerciële maïstortilla's zijn zelden groter dan 6 tot 8 inch in diameter. Een poging om een maïstortilla van 30 cm te produceren op een hogesnelheidslijn resulteert in ernstige scheuren, hoge afkeuringspercentages en een product dat uit elkaar valt tijdens het verpakken.
Deze materiële realiteiten dicteren jouw mechanische aanpak. Meeldeeg vereist zwaar mechanisch persen om het terugklappen van gluten te voorkomen. Maïsdeeg vereist nauwkeurig stansen uit een doorlopend vel masa. Faciliteiten die een volledig spectrum aan formaten willen aanbieden, moeten bij het selecteren van hun primaire vormapparatuur rekening houden met deze materiaalbeperkingen.
Zodra u uw doelgroottematrix heeft vastgesteld, is de volgende fase het afstemmen van die afmetingen op de mechanische mogelijkheden van een Automatische tortillamachine . De techniek achter het vormen, persen en snijden van deeg bepaalt hoe efficiënt uw faciliteit overgaat tussen een 6-inch taco en een 12-inch wrap. Het selecteren van de juiste mechanische configuratie voorkomt knelpunten en zorgt voor een consistente productgeometrie.
Commerciële faciliteiten kunnen kiezen tussen speciale lijnen van één maat en flexibele systemen van meerdere maten. Speciale lijnen met een vast formaat zijn ontworpen voor de meedogenloze productie van grote volumes van één enkele SKU. Deze systemen bieden nulwisselmogelijkheden. Ze zijn zeer efficiënt, maar volkomen inflexibel. Als u een enorm meerjarig contract afsluit om alleen tortilla's van 10 inch te leveren, maximaliseert een vaste lijn de uptime. Als de marktvraag echter verandert of een nieuwe retailkoper om een 8-inch variant vraagt, kunt u de bestelling niet uitvoeren zonder een geheel nieuwe lijn aan te schaffen.
Om diverse retailbestellingen binnen te halen, vertrouwen faciliteiten steeds meer op een verstelbare tortillamachine . Ingenieurs ontwerpen deze systemen om meerdere productafmetingen mogelijk te maken door middel van modulaire componenten. De belangrijkste kenmerken zijn onder meer verwisselbare snijrollen, verstelbare pneumatische persplaten en geavanceerde programmeerbare logische controllers (PLC's). Met de PLC kunnen operators voorgeprogrammeerde recepten selecteren die automatisch de bandsnelheden, oventemperaturen en perstijd aanpassen aan de specifieke vereisten van het nieuw geïnstalleerde gereedschap.
Om de juiste configuratie te bepalen, moet u de SKU-diversiteit en het productieschema van uw faciliteit analyseren. Als uw bedrijf 6-inch producten op maandag en 12-inch producten op woensdag vereist, is een verstelbaar systeem verplicht. Het mechanische ontwerp moet snelle, gereedschapsloze omschakelingen mogelijk maken. Het wisselen van formaat mag geen uren waardevolle productietijd kosten.
De methode die wordt gebruikt om de tortilla te vormen, heeft grote invloed op de consistentie van de uiteindelijke maat. Stansen is het standaardmechanisme voor maïstortilla's en zeer dunne bloemvarianten. Bij dit proces wordt het deeg tot een doorlopend vel geëxtrudeerd en onder een roterende snijder geleid. Bij het evalueren van stansmechanismen voor kleinere formaten is precisie van het grootste belang. De snijder moet het deeg netjes afsnijden om de consistentie van de randen te garanderen. Gerafelde marges verbranden in de oven. Het systeem moet ook het overgebleven restdeeg efficiënt beheren en dit naadloos terug in de extruder laten circuleren zonder het vochtgehalte te veranderen.
Heetpersen is het dominante mechanisme voor standaard en grote bloemtortilla's. Deegballen worden tegelijkertijd onderworpen aan intense druk en hitte. Bij het evalueren van heteperssystemen voor grote wikkels van 10 inch tot 14 inch moet u zich concentreren op specifieke mechanische kenmerken:
Cilinderkracht: De pneumatische of hydraulische drukcapaciteit moet hoog genoeg zijn om grote deegballen gelijkmatig plat te maken. Bij onvoldoende druk wordt het midden dik en de randen dun.
Uniformiteit van verwarming van de glasplaten: Verwarmde platen moeten over het gehele oppervlak een nauwkeurige temperatuur handhaven om de buitenkant van het deeg onmiddellijk dicht te schroeien.
Dwell Time Controls: De pers moet het deeg precies de fractie van een seconde vasthouden die nodig is om de vorm te behouden en te voorkomen dat gluten terugslaan.
Quick-Release Tooling: Operators hebben de mogelijkheid nodig om Teflon-platen aan de boven- en onderkant snel te kunnen verwisselen zonder speciale zware hefapparatuur.
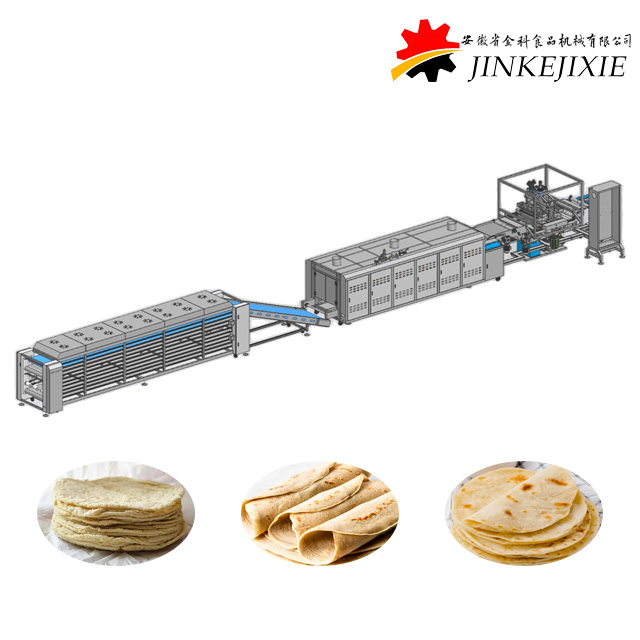
Voor het opschalen om aan de nationale retailvraag te voldoen, is apparatuur nodig die enorme outputvolumes kan ondersteunen zonder de maatnauwkeurigheid in gevaar te brengen. Bij het integreren van een Tortillamachine met hoge capaciteit moeten productiemanagers begrijpen hoe verschillende maten de algehele lijnsnelheid, het ovengebruik en de dagelijkse opbrengstdoelstellingen beïnvloeden.
Er is een strikt omgekeerde relatie tussen de tortilladiameter en de output van eenheden per minuut (UPM). Naarmate de omvang van het product toeneemt, neemt het totale aantal verwerkte eenheden in een bepaald tijdsbestek af. Dit is basisgeometrie en thermische dynamiek. Een standaard commerciële ovenband heeft een vaste breedte. Als de riem 32 inch breed is, biedt deze gemakkelijk plaats aan vier tortilla's van 15 cm over de hele breedte. Diezelfde riem biedt plaats aan slechts twee tortilla's van 12 inch breed.
Systemen met hoge capaciteit behouden de efficiëntie door de dichtheid van de ovenbanden te optimaliseren. Geavanceerde PLC-besturingen passen automatisch de afstand en fasering aan van de deegballen die de pers binnenkomen. Dit zorgt ervoor dat het maximaal toegestane oppervlak van de ovenband wordt bedekt, ongeacht de productgrootte. Ondanks deze optimalisatie daalt de totale doorvoer altijd bij de overstap naar grotere formaten. Een machine die 300 dozijn tortilla's van 15 cm per uur produceert, zou slechts 150 dozijn tortilla's van 12 inch per uur kunnen produceren. U moet deze doorvoervariaties zorgvuldig berekenen om er zeker van te zijn dat u voldoet aan de volumeverplichtingen voor de detailhandel in alle groottecategorieën.
Let bij het beoordelen van de specificaties van de fabrikant op de basisverwachtingen op basis van de grootteniveaus. Het 10-inch formaat is de standaardmaatstaf voor capaciteitsclaims. Gebruik deze benchmark om de verwachte output voor kleinere en grotere varianten te extrapoleren. Zorg ervoor dat uw productieplanning rekening houdt met het verminderde eenheidsvolume van premium grote wikkels.
In een fabriek die meerdere formaten produceert, vernietigt de omsteltijd de efficiëntie. Elke minuut die wordt besteed aan het verwisselen van gereedschap is een minuut verloren productie. Aanvaardbare industrienormen voor het wisselen van gereedschap zijn door de moderne techniek aanzienlijk korter geworden. Het verwisselen van een 6-inch rolfrees voor een 10-inch frees op een goed ontworpen lijn duurt niet meer dan 15 tot 30 minuten.
Het verschil tussen handmatige aanpassingen en geautomatiseerde systemen is groot. Bij oudere machines is onderhoudspersoneel nodig om de persplaten handmatig los te maken, de hydraulische druk opnieuw te kalibreren en de bandloop fysiek aan te passen. Dit handmatige proces veroorzaakt urenlange downtime. Er zijn uitgebreide testruns nodig om de instellingen in te voeren, wat resulteert in verspilling van deeg.
Moderne systemen met hoge capaciteit maken gebruik van receptgestuurde mens-machine-interfaces (HMI's). Zodra het fysieke gereedschap is verwisseld met behulp van snelontgrendelingsmechanismen, selecteert de operator het nieuwe formaat op het touchscreen. De HMI werkt de verblijftijd van de pers, de oventemperatuurzones en de snelheden van de koeltransportband onmiddellijk bij naar de exacte parameters die nodig zijn voor het nieuwe formaat. Deze automatisering vermindert de arbeidsuren die gepaard gaan met omschakelingen drastisch en elimineert de fase van vallen en opstaan bij het opnieuw opstarten van de lijn.
Het inzetten van apparatuur die een grote matrix kan verwerken, brengt specifieke facilitaire en operationele uitdagingen met zich mee. Uitbreiden naar grotere diameters of snel wisselen tussen maten zet de stroomafwaartse componenten van de productielijn onder druk. U moet op deze fysische en chemische realiteit anticiperen om te voorkomen dat er knelpunten ontstaan nadat het deeg de pers heeft verlaten.
Het bakproces is zeer gevoelig voor de productgrootte. Het voornaamste risico bij het produceren van grote tortilla's van 12 tot 14 inch is te weinig bakken. Grotere tortilla's bevatten aanzienlijk meer totaal vocht en vereisen een grotere overdracht van thermische energie om grondig te koken. Als de lengte van de ovenlaag te kort is, of als de BTU-capaciteit van de brander te klein is, verlaten grote tortilla's de oven met een rauwe, deegachtige kern.
Om grote wraps te kunnen verwerken, moet u ervoor zorgen dat uw ovens over voldoende thermische capaciteit beschikken. Geef langere ovens met drie of vijf niveaus op met onafhankelijk regelbare temperatuurzones. De initiële schroeizone moet heet genoeg zijn om karakteristieke toastsporen te creëren. De daaropvolgende zones moeten zorgen voor langdurige, gelijkmatige warmte om de binnenkant te bakken zonder de randen te verbranden. Lintbranders bieden een betere zijdelingse warmteverdeling voor brede banden vergeleken met standaard pijpbranders.
De koeldynamiek verandert ook drastisch met de grootte. De vereisten voor de faciliteitsruimte voor koeltransportbanden moeten zorgvuldig worden berekend. Een tortilla van 14 inch houdt enorme hoeveelheden latente warmte en vocht vast in vergelijking met een taco van 15 cm. Als grote tortilla's worden verpakt voordat ze voldoende zijn afgekoeld, vormt zich condens in de winkelzak. Dit leidt tot snelle schimmelgroei en productbederf. Koeltransportbanden voor productie met grote diameters moeten aanzienlijk langer en breder zijn. Ze maken vaak gebruik van multi-pass overheadconfiguraties om de blootstelling aan omgevingslucht te maximaliseren binnen een beperkte footprint van de faciliteit.
Het schakelen tussen drastisch verschillende maatprofielen stelt de consistentie van het deeg op de proef. Voor een tortilla van 10 cm heb je een heel kleine deegbal nodig, terwijl voor een wrap van 14 inch een enorme bal nodig is. Het handhaven van een uniforme deeghydratatie, mengtijden en rustperioden is van cruciaal belang. Als je voor een massieve wrap precies dezelfde deegformulering en rusttijd gebruikt als voor een kleine taco, zul je problemen ondervinden met de elasticiteit en krimp.
Afvalbeheer is een andere kritische factor, vooral bij de productie van gestanste producten. Bij het snijden van ronde vormen uit een aaneengesloten rechthoekig stuk deeg blijft een web van afval achter. De geometrie van de snede bepaalt het volume schroot. Het snijden van kleine cirkels van 10 cm genereert een andere afvalverhouding dan het snijden van cirkels van 20 cm.
Efficiënte machines zijn voorzien van geïntegreerde schrootretoursystemen die het overtollige deeg rechtstreeks terugvoeren naar de primaire extruder. Het risico hier is dat het deeg te veel wordt bewerkt. Als het schroot continu wordt gerecycled zonder op de juiste manier te worden gemengd met nieuw deeg, neemt de structurele integriteit af. Dit leidt tot taaie, broze tortilla's. Evalueer hoe effectief een machine deze schrootkringloop over verschillende oplages beheert om een consistente productkwaliteit te behouden.
Voor het uitbreiden van een winkelgroottematrix is vooraf kapitaal nodig, maar de financiële rechtvaardiging is afhankelijk van operationele efficiëntie op de lange termijn. Bij het evalueren van het rendement op de investering wordt geanalyseerd hoe de apparatuur de dagelijkse bedrijfskosten, de arbeidsvereisten en het gebruik van grondstoffen beïnvloedt.
Voor het produceren van een volledig winkelassortiment van 4 inch tot 14 inch zijn meerdere sets matrijsrollen of persplaten nodig. Deze met precisie vervaardigde componenten vertegenwoordigen aanzienlijke initiële kosten. Met teflon gecoate persplaten voor grote bloemtortilla's en op maat gemaakte roterende messen voor maïsproducten moeten in het initiële faciliteitsbudget worden opgenomen.
Onderhoudsprotocollen verschuiven ook. Verstelbare systemen met modulaire onderdelen vereisen strikte reinigings- en smeerschema's om ervoor te zorgen dat de snelontkoppelingsmechanismen na verloop van tijd niet vastlopen. Houd rekening met de levenscyclus van deze verbruiksartikelen. Teflon-coatings op persplaten worden na miljoenen cycli afgebroken en vereisen periodieke hercoating om te voorkomen dat het deeg blijft plakken en de productgeometrie verpest.
Arbeidsbesparingen vormen een van de snelste routes naar ROI. Door gebruik te maken van volledig geautomatiseerde systemen is het handmatig hanteren, persen en overbrengen van deeg overbodig. De grootste arbeidsreducties vinden plaats aan het einde van de rit. Kleinere formaten met hoge snelheid verlaten de koeltransportband met zinderende snelheden. Het handmatig tellen en stapelen van honderden kleine tortilla’s per minuut is vrijwel onmogelijk en zeer gevoelig voor menselijke fouten.
Geautomatiseerde stapel- en telmodules maken gebruik van optische sensoren om de tortilla's nauwkeurig in exacte batchgroottes te groeperen voordat ze rechtstreeks in de verpakkingsapparatuur worden ingevoerd. Met deze automatisering kunt u meerdere lijnmedewerkers opnieuw toewijzen aan taken met een hogere waarde, waardoor de arbeidskosten per dozijn geproduceerd drastisch worden verlaagd.
De winstgevendheid bij commercieel bakken wordt bepaald door de opbrengst. Dit is het percentage rauw deeg dat er met succes een verkoopbaar retailpakket van maakt. Nauwkeurige machinekalibratie heeft een directe invloed op de opbrengst doordat het volume afgewezen producten wordt verminderd. Misvormde tortilla's, ongelijkmatig gebakken randen en producten die niet voldoen aan de strikte specificaties voor de diameter van de detailhandel moeten worden weggegooid of verkocht als diervoeder van lage waarde.
Geavanceerde vormapparatuur zorgt ervoor dat elke deegbal tot op de exacte gram wordt geportioneerd en tot de exacte millimeter dikte wordt geperst. Door gewichtsvariaties te minimaliseren en geometrische defecten te elimineren, kunnen faciliteiten hun rendementscijfers boven de 98% brengen. Deze vermindering van de verspilling van grondstoffen versnelt direct de ROI van de apparatuur, waardoor maximale waarde uit elke partij gemengd deeg wordt gehaald.
Het veroveren van een dominant aandeel in de groeiende retailtortillamarkt vereist een strategische benadering van de productieomvang. U moet apparatuur inzetten die naadloos meedraait met de veranderende voorkeuren van de consument, zonder dat dit ten koste gaat van de doorvoer of de productkwaliteit. Het vertrouwen op verouderde, inflexibele machines beperkt het marktbereik en leidt tot meer operationele verspilling. Voer de volgende stappen uit om ervoor te zorgen dat uw productielijn is geoptimaliseerd voor het moderne retaillandschap:
Controleer uw huidige en verwachte retail-SKU-vereisten om de exacte omvangsmatrix te bepalen die uw faciliteit de komende vijf jaar moet ondersteunen.
Geef prioriteit aan leveranciers van apparatuur op basis van aangetoonde omschakelsnelheden, modulaire gereedschapsopties en geavanceerde receptgestuurde PLC-besturingen.
Bereken de vereiste lengtes van de ovenlagen en de afmetingen van de koeltransportbanden, specifiek op basis van de thermische vereisten van uw grootste doeltortillagrootte.
Vraag een live- of video-gedocumenteerde testrun aan bij de fabrikant met uw specifieke deegformulering, waarbij u zowel de kleinste als de grootste doelgroottes test om de randconsistentie en doorvoerclaims te verifiëren.
A: Commerciële machines kunnen doorgaans een diameter van 4 inch tot 14 inch aan. De 10-inch tortilla blijft de meest populaire retailstandaard. Voor het produceren van extreme maten buiten dit standaardbereik zijn doorgaans zeer gespecialiseerde modulaire gereedschappen of speciale, op maat gemaakte productielijnen nodig.
A: Op moderne verstelbare apparatuur duurt het omwisselen doorgaans tussen de 15 en 45 minuten. Het exacte tijdsbestek hangt sterk af van het feit of de machine gebruikmaakt van snelwisselbare matrijsrollen en geautomatiseerde PLC-receptuuraanpassingen, of dat er handmatige herkalibratie van zware persplaten nodig is.
A: Hoewel er enkele hybride modellen bestaan, vereist commerciële productie met hoog rendement doorgaans speciale lijnen voor elk materiaal. Dit komt door de duidelijke mechanische verschillen tussen het stansen van brosse maïsmasa en het warmpersen van elastisch, glutenrijk bloemdeeg.
A: Grotere tortilla's bevatten meer massa en vocht. Ze vereisen bredere ovenbanden, een hogere BTU-output voor grondig, gelijkmatig bakken en aanzienlijk langere koeltransporttijden om ervoor te zorgen dat latente warmte wordt afgevoerd, waardoor condensatie en schimmel in winkelverpakkingen worden voorkomen.
A: Het achteraf inbouwen van een machine met een vast formaat is over het algemeen zeer beperkt en onbetaalbaar. Als u van plan bent SKU-uitbreiding in de detailhandel of e-commerce op maat uit te voeren, is het veel kostenefficiënter om vooraf een aanpasbaar, modulair systeem aan te schaffen in plaats van aanpassingen op de aftermarket uit te proberen.





