


مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-08-01 اصل: سائٹ


عالمی ٹارٹیلا مارکیٹ 2031 تک $92.88 بلین تک پہنچ جائے گی، جو کہ 6% کمپاؤنڈ سالانہ ترقی کی شرح سے بڑھ رہی ہے۔ یہ توسیع براہ راست صارفین کی آسان کھانوں کی مانگ اور میکسیکن کھانوں کے وسیع پیمانے پر اپنانے سے ہوتی ہے۔ خوردہ خریدار اور صارفین سے براہ راست ای کامرس چینلز اب متنوع مصنوعات کے SKUs کی توقع رکھتے ہیں۔ مسابقتی رہنے کے لیے آپ کو 4 انچ اسٹریٹ ٹیکو سے لے کر 14 انچ کے برریٹو ریپس تک ہر چیز فراہم کرنی ہوگی۔
سخت پیداوار لائنیں شدید آپریشنل رکاوٹیں پیدا کرتی ہیں۔ لچکدار آلات پر انحصار مصنوعات کے سوئچ کے دوران ضرورت سے زیادہ وقت کا سبب بنتا ہے اور مارکیٹ میں رسائی کو محدود کرتا ہے۔ آپ کو اپنی خوردہ مارکیٹ کے سائز کی حکمت عملیوں کو اپنے پیداواری آلات کی تکنیکی صلاحیتوں کے ساتھ ہم آہنگ کرنا چاہیے۔ سہولیات کو اس بات کا جائزہ لینے کی ضرورت ہے کہ کس طرح مشینری مختلف قطروں کو ہینڈل کرتی ہے تاکہ اسکیل ایبلٹی کو یقینی بنایا جا سکے، آٹے کے فضلے کو کم سے کم کیا جا سکے اور تمام پروڈکٹ لائنوں میں آپریشنل منافع کو برقرار رکھا جا سکے۔
خوردہ کامیابی کے لیے 4 انچ (مکئی/اسٹریٹ ٹیکو) سے لے کر 14 انچ (آٹا/بوریٹو) قطر تک کے سائز کے میٹرکس کو سپورٹ کرنے کی ضرورت ہوتی ہے، جس میں 10 انچ کا آٹا ٹارٹیلا انڈسٹری کے سب سے مشہور ریٹیل اینکر کے طور پر کام کرتا ہے۔
ایڈجسٹ ٹارٹیلا مشین میں سرمایہ کاری پروڈکٹ کے سائز کے درمیان تیزی سے تبدیلی کی اجازت دے کر اور حسب ضرورت ای کامرس آرڈرز کو فعال کرکے SKU جمود کے خطرے کو کم کرتی ہے۔
اعلیٰ صلاحیت والی ٹارٹیلا مشین کا جائزہ لینے کے لیے جسمانی فٹ پرنٹ اور بڑے ٹارٹیلس کی حرارتی ضروریات کے خلاف تھرو پٹ کی رفتار کو متوازن کرنے کی ضرورت ہوتی ہے۔
ریٹیل مارکیٹ کی جہتی ضروریات کو سمجھنا کامیاب پیداواری سہولت کو ترتیب دینے کا پہلا قدم ہے۔ کمرشل ٹارٹیلا سیکٹر انتہائی معیاری سائز کے میٹرکس پر کام کرتا ہے جو اختتامی صارف کی ایپلی کیشنز، پیکیجنگ کے اصولوں، اور شیلف اسپیس مختص کے ذریعے طے ہوتا ہے۔ اس میٹرکس کو نیویگیٹ کرنے کے لیے اس بات کی واضح تفہیم کی ضرورت ہوتی ہے کہ کون سے سائزز کا حجم بڑھتا ہے اور کون سے سائز طاق پریمیم مارکیٹوں پر قبضہ کرتے ہیں۔ ہم دیکھتے ہیں کہ سہولیات ناکام ہوتی ہیں جب وہ مشکل ڈیٹا کے ارد گرد اپنی لائنوں کو انجینئر کرنے کے بجائے ان جہتوں کا اندازہ لگاتے ہیں۔
صنعت ٹارٹیلا کے طول و عرض کو تین بنیادی زمروں میں معیاری بناتی ہے۔ ہر ایک ایک الگ پاک اور خوردہ مقصد فراہم کرتا ہے۔ 4 انچ سے 6 انچ کے زمرے میں اسٹریٹ ٹیکو، سلائیڈرز اور بھوک بڑھانے والے حصے شامل ہیں۔ یہ چھوٹے سائز صحت کے بارے میں شعور رکھنے والے صارفین کے حصے پر کنٹرول کے خواہاں ہونے کی وجہ سے بہت زیادہ نمو دکھاتے ہیں۔ 8 انچ سے 10 انچ کا زمرہ مارکیٹ کے بنیادی حصے کی نمائندگی کرتا ہے، جو بنیادی طور پر معیاری نرم ٹیکوس، فجیٹاس، اور quesadillas کے لیے استعمال ہوتا ہے۔ آخر میں، 12 انچ سے 14 انچ کے زمرے میں بڑے برریٹو، سینڈوچ ریپس، اور خصوصی فوڈ سروس ایپلی کیشنز کو ہینڈل کیا جاتا ہے جو ریٹیل چینلز میں داخل ہوتے ہیں۔
سائز کا زمرہ |
قطر کی حد |
پرائمری ریٹیل ایپلی کیشن |
بہترین آٹے کی قسم |
|---|---|---|---|
چھوٹی / گلی |
4' - 6' |
اسٹریٹ ٹیکوز، ایپیٹائزرز، سلائیڈرز |
مکئی یا پتلا آٹا |
معیاری/کور |
8' - 10' |
نرم ٹیکوس، فجیٹاس، quesadillas |
آٹا یا ملا ہوا |
بڑا / لپیٹنا |
12' - 14' |
Burritos، سینڈوچ لپیٹ |
آٹا |
ان زمروں میں، 10 انچ کا آٹا ٹارٹیلا خوردہ مارکیٹ کے غیر متنازعہ اینکر کے طور پر کھڑا ہے۔ یہ معیاری گروسری شیلف پر پایا جانے والا تیز رفتار سائز ہے۔ پروڈکشن لائن کی انجینئرنگ کرتے وقت یا بیس لائن والیوم میٹرکس کا حساب لگاتے وقت، 10 انچ کا پروڈکٹ عالمگیر معیار کے طور پر کام کرتا ہے۔ سازوسامان کے مینوفیکچررز اس مخصوص قطر پر اپنے زیادہ سے زیادہ آؤٹ پٹ دعووں کی بنیاد رکھتے ہیں۔ آپ کو اس بات کو یقینی بنانا چاہیے کہ آپ کے 10 انچ سائز کے پیداواری اہداف پردیی سائز کے لیے بہتر بنانے سے پہلے بے عیب طریقے سے پورے کیے جائیں۔
جدید خوردہ حرکیات بھی پریمیم، اپنی مرضی کے مطابق، اور مختلف سائز کی پیکیجنگ کی طرف مائل ہوتی ہیں۔ صارفین متنوع اختیارات کی توقع کرتے ہیں، فیملی پیک معیاری سائز سے لے کر بچوں کے لیے خصوصی منی ٹیکو تک۔ صارفین سے براہ راست آن لائن آرڈرنگ اس رجحان کو تیز کرتی ہے۔ صارفین توقع کرتے ہیں کہ حسب ضرورت سائز کے اختیارات براہ راست ان کے دروازوں پر پہنچ جائیں گے۔ اس مارکیٹ شیئر کو حاصل کرنے کے لیے پروڈکشن لائنز کی ضرورت ہوتی ہے جو پروڈکٹ کے معیار پر سمجھوتہ کیے بغیر ان قائم شدہ سائز کے درجات کے درمیان تیزی سے محور کر سکیں۔
مارکیٹ کی طلب براہ راست آپ کے خام مال کی طبعی خصوصیات سے جوڑتی ہے۔ مکئی اور آٹے کے آٹے بہت مختلف ساختی خصوصیات کی نمائش کرتے ہیں۔ یہ خصوصیات زیادہ سے زیادہ قابل عمل سائز کا حکم دیتی ہیں جو آپ تجارتی پیمانے پر پیدا کر سکتے ہیں۔ آٹے کا آٹا ایک ترقی یافتہ گلوٹین نیٹ ورک پر انحصار کرتا ہے، جو اعلی لچک اور ساختی سالمیت فراہم کرتا ہے۔ اس سے آٹے کے ٹارٹیلس کو بڑے قطروں پر پھیلانے، دبانے اور بیک کرنے کی اجازت ملتی ہے۔ وہ پیداوار کے دوران پھٹے بغیر آسانی سے 14 انچ یا اس سے زیادہ کی پیمائش کرتے ہیں۔
مکئی کا آٹا، یا مسا، مکمل طور پر گلوٹین کی کمی ہے۔ اس کی ساختی سالمیت نشاستے کے جیلیٹنائزیشن اور نکسٹملائزیشن کے عمل کے دوران حاصل ہونے والی مخصوص ہائیڈریشن لیول پر انحصار کرتی ہے۔ چونکہ اس میں لچک کی کمی ہوتی ہے، اس لیے مکئی کا آٹا اس کی سطح کا رقبہ بڑھنے کے ساتھ بہت ٹوٹ جاتا ہے۔ تجارتی کارن ٹارٹیلس کا قطر شاذ و نادر ہی 6 سے 8 انچ سے زیادہ ہوتا ہے۔ تیز رفتار لائن پر 12 انچ کا کارن ٹارٹیلا تیار کرنے کی کوشش کے نتیجے میں شدید کریکنگ، ہائی ریجیکشن ریٹ، اور ایسی مصنوعات جو پیکیجنگ کے دوران الگ ہو جاتی ہیں۔
یہ مادی حقائق آپ کے مکینیکل نقطہ نظر کا حکم دیتے ہیں۔ آٹے کے آٹے کو گلوٹین اسنیپ بیک پر قابو پانے کے لیے بھاری مکینیکل دبانے کی ضرورت ہوتی ہے۔ مکئی کے آٹے کو مسا کی مسلسل چادر سے درست طریقے سے ڈائی کٹنگ کی ضرورت ہوتی ہے۔ سائز کا مکمل سپیکٹرم پیش کرنے کی منصوبہ بندی کرنے والی سہولیات کو اپنے بنیادی سازوسامان کا انتخاب کرتے وقت ان مادی حدود کا خیال رکھنا چاہیے۔
ایک بار جب آپ اپنے ہدف کے سائز کا میٹرکس قائم کر لیتے ہیں، تو اگلا مرحلہ ان طول و عرض کو کسی کی میکانکی صلاحیتوں سے ملاتا ہے۔ خودکار ٹارٹیلا مشین ۔ آٹا بنانے، دبانے اور کاٹنے کے پیچھے کی انجینئرنگ اس بات کا تعین کرتی ہے کہ آپ کی سہولت 6 انچ ٹیکو اور 12 انچ کی لپیٹ کے درمیان کتنی مؤثر طریقے سے منتقل ہوتی ہے۔ صحیح مکینیکل کنفیگریشن کا انتخاب رکاوٹوں کو روکتا ہے اور مستقل پروڈکٹ جیومیٹری کو یقینی بناتا ہے۔
تجارتی سہولیات مخصوص سنگل سائز لائنوں اور لچکدار، کثیر سائز کے نظاموں کے درمیان انتخاب کرتی ہیں۔ وقف شدہ مقررہ سائز کی لائنیں ایک ہی SKU کی مسلسل، اعلیٰ حجم کی پیداوار کے لیے بنائی گئی ہیں۔ یہ نظام صفر تبدیلی کی صلاحیتیں پیش کرتے ہیں۔ وہ انتہائی موثر ہیں لیکن مکمل طور پر لچکدار ہیں۔ اگر آپ صرف 10 انچ ٹارٹیلس کی فراہمی کے لیے ایک وسیع، کثیر سالہ معاہدہ حاصل کرتے ہیں، تو ایک مقررہ لائن اپ ٹائم کو زیادہ سے زیادہ کرتی ہے۔ تاہم، اگر مارکیٹ کی طلب میں تبدیلی آتی ہے یا کوئی نیا خوردہ خریدار 8 انچ کے مختلف قسم کی درخواست کرتا ہے، تو آپ بالکل نئی لائن خریدے بغیر آرڈر کو پورا نہیں کر سکتے۔
متنوع ریٹیل آرڈرز حاصل کرنے کے لیے، سہولیات تیزی سے ایک پر انحصار کرتی ہیں۔ سایڈست tortilla مشین . انجینئر ان نظاموں کو ماڈیولر اجزاء کے ذریعے متعدد مصنوعات کے طول و عرض کو ایڈجسٹ کرنے کے لیے ڈیزائن کرتے ہیں۔ اہم خصوصیات میں قابل تبادلہ کٹر رولرس، ایڈجسٹ نیومیٹک پریس پلیٹس، اور جدید ترین پروگرام ایبل لاجک کنٹرولرز (PLCs) شامل ہیں۔ PLC آپریٹرز کو پہلے سے پروگرام شدہ ترکیبیں منتخب کرنے کی اجازت دیتا ہے جو نئے نصب شدہ ٹولنگ کی مخصوص ضروریات کو پورا کرنے کے لیے بیلٹ کی رفتار، اوون کے درجہ حرارت اور دبانے کے اوقات کو خود بخود ایڈجسٹ کرتی ہیں۔
صحیح ترتیب کا تعین کرنے کے لیے آپ کی سہولت کے SKU تنوع اور پروڈکشن شیڈول کا تجزیہ کرنے کی ضرورت ہے۔ اگر آپ کے آپریشن کے لیے پیر کو 6 انچ پروڈکٹس اور بدھ کو 12 انچ پروڈکٹس چلانے کی ضرورت ہے تو ایک ایڈجسٹ سسٹم لازمی ہے۔ مکینیکل ڈیزائن کو تیز رفتار، ٹول سے کم تبدیلیوں کی سہولت فراہم کرنی چاہیے۔ سائز تبدیل کرنے میں قیمتی پیداواری وقت کے گھنٹوں کو استعمال نہیں کرنا چاہئے۔
ٹارٹیلا بنانے کے لیے استعمال ہونے والا طریقہ حتمی سائز کی مستقل مزاجی کو بہت زیادہ متاثر کرتا ہے۔ ڈائی کٹنگ کارن ٹارٹیلس اور بہت پتلے آٹے کی مختلف اقسام کے لیے معیاری طریقہ کار ہے۔ اس عمل میں آٹے کو ایک مسلسل شیٹ میں نکالنا اور اسے روٹری کٹر کے نیچے سے گزارنا شامل ہے۔ چھوٹے سائز کے لیے ڈائی کٹنگ میکانزم کا جائزہ لیتے وقت، درستگی سب سے اہم ہے۔ کنارے کی مستقل مزاجی کو یقینی بنانے کے لیے کٹر کو آٹے کو صاف طور پر کاٹنا چاہیے۔ تندور میں پھٹے ہوئے حاشیے جلتے ہیں۔ سسٹم کو پیچھے رہ جانے والے سکریپ آٹے کے جال کو بھی موثر طریقے سے منظم کرنا چاہیے، نمی کے مواد کو تبدیل کیے بغیر اسے بغیر کسی رکاوٹ کے ایکسٹروڈر میں دوبارہ گردش کرنا چاہیے۔
معیاری اور بڑے آٹے کے ٹارٹیلس کے لیے گرم دبانے کا ایک اہم طریقہ کار ہے۔ آٹے کی گیندوں کو بیک وقت شدید دباؤ اور گرمی کا نشانہ بنایا جاتا ہے۔ 10 انچ سے 14 انچ کے بڑے لفافوں کے لیے ہاٹ پریس سسٹم کا جائزہ لیتے وقت، آپ کو مخصوص مکینیکل خصلتوں پر توجہ مرکوز کرنی چاہیے:
سلنڈر فورس: نیومیٹک یا ہائیڈرولک پریشر کی صلاحیت اتنی زیادہ ہونی چاہیے کہ آٹے کی بڑی گیندوں کو یکساں طور پر چپٹا کر سکیں۔ ناکافی دباؤ مرکز کو موٹا اور کناروں کو پتلا چھوڑ دیتا ہے۔
پلیٹین ہیٹنگ کی یکسانیت: گرم پلیٹوں کو اپنے پورے سطح کے علاقے میں درست درجہ حرارت برقرار رکھنا چاہیے تاکہ آٹے کے بیرونی حصے کو فوری طور پر صاف کیا جا سکے۔
ڈیویل ٹائم کنٹرولز: پریس کو آٹے کو ایک سیکنڈ کے عین حصے کے لیے پکڑنا چاہیے جس کی شکل کو لاک کرنے اور گلوٹین کے اسنیپ بیک کو روکنے کے لیے درکار ہے۔
فوری ریلیز ٹولنگ: آپریٹرز کو بھاری لفٹنگ کے خصوصی آلات کے بغیر اوپر اور نیچے ٹیفلون پلیٹوں کو تیزی سے تبدیل کرنے کی صلاحیت کی ضرورت ہوتی ہے۔
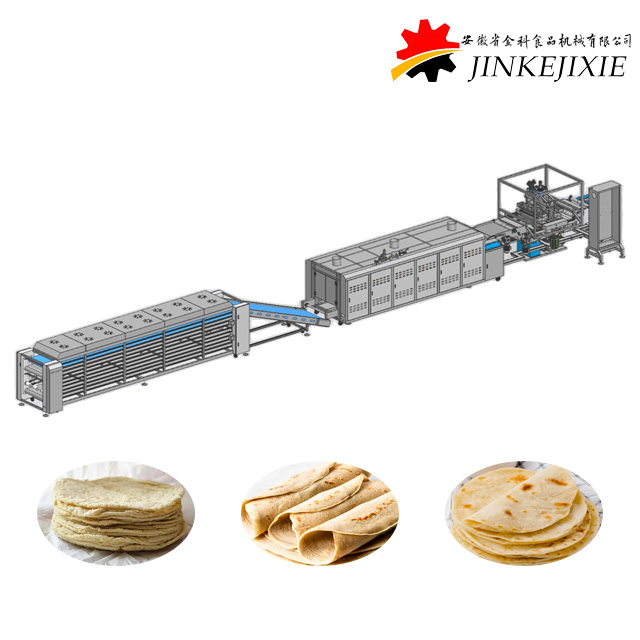
قومی خوردہ طلب کو پورا کرنے کے لیے پیمانہ سازی کے لیے ایسے آلات کی ضرورت ہوتی ہے جو جہتی درستگی پر سمجھوتہ کیے بغیر بڑے پیمانے پر آؤٹ پٹ والیوم کو برقرار رکھ سکے۔ جب انضمام a اعلیٰ صلاحیت والی ٹارٹیلا مشین ، پروڈکشن مینیجرز کو یہ سمجھنا چاہیے کہ مختلف سائز کس طرح لائن کی مجموعی رفتار، تندور کے استعمال، اور روزانہ کی پیداوار کے اہداف کو متاثر کرتے ہیں۔
ٹارٹیلا قطر اور یونٹس فی منٹ (UPM) آؤٹ پٹ کے درمیان سخت الٹا تعلق ہے۔ جیسے جیسے پروڈکٹ کا سائز بڑھتا ہے، ایک مخصوص ٹائم فریم میں پروسیس شدہ یونٹس کی کل تعداد کم ہو جاتی ہے۔ یہ بنیادی جیومیٹری اور تھرمل ڈائنامکس ہے۔ ایک معیاری کمرشل اوون بیلٹ کی چوڑائی مقررہ ہوتی ہے۔ اگر بیلٹ 32 انچ چوڑا ہے، تو یہ آسانی سے اس کی چوڑائی میں چار 6 انچ ٹارٹیلس کو ایڈجسٹ کرتا ہے۔ وہی بیلٹ صرف دو 12 انچ ٹارٹیلس کو ایڈجسٹ کرتا ہے۔
اعلی صلاحیت کے نظام اوون بیلٹ کی کثافت کو بہتر بنا کر کارکردگی کو برقرار رکھتے ہیں۔ ایڈوانسڈ PLC کنٹرولز پریس میں داخل ہونے والے آٹے کی گیندوں کے وقفہ اور اسٹیجنگ کو خود بخود ایڈجسٹ کرتے ہیں۔ یہ یقینی بناتا ہے کہ پروڈکٹ کے سائز سے قطع نظر اوون بیلٹ کا زیادہ سے زیادہ قابل اجازت سطح کا رقبہ احاطہ کرتا ہے۔ اس اصلاح کے باوجود، بڑے سائز میں منتقل ہونے پر کل یونٹ تھرو پٹ ہمیشہ گر جاتا ہے۔ 300 درجن 6 انچ ٹارٹیلس فی گھنٹہ تیار کرنے والی مشین صرف 150 درجن 12 انچ ٹارٹیلس فی گھنٹہ پیدا کرسکتی ہے۔ آپ کو ان تھرو پٹ تغیرات کا احتیاط سے حساب لگانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ آپ تمام سائز کے زمروں میں خوردہ حجم کے وعدوں کو پورا کرتے ہیں۔
مینوفیکچرر کی تصریحات کا جائزہ لیتے وقت، سائز کے درجات کی بنیاد پر بنیادی توقعات تلاش کریں۔ 10 انچ سائز صلاحیت کے دعووں کے لیے معیاری بینچ مارک ہے۔ چھوٹی اور بڑی مختلف حالتوں کے لیے متوقع آؤٹ پٹ کو نکالنے کے لیے اس بینچ مارک کا استعمال کریں۔ پریمیم بڑے لفافوں کے کم یونٹ والیوم کے لیے اپنے پروڈکشن شیڈولنگ اکاؤنٹس کو یقینی بنائیں۔
ایک سے زیادہ سائز پیدا کرنے والی سہولت میں، تبدیلی کا وقت کارکردگی کو تباہ کر دیتا ہے۔ ٹولنگ کو تبدیل کرنے میں خرچ ہونے والا ہر منٹ ضائع ہونے والی پیداوار کا ایک منٹ ہے۔ ٹولنگ کی تبدیلی کے قابل قبول صنعتی معیارات جدید انجینئرنگ کے ساتھ نمایاں طور پر مختصر ہو گئے ہیں۔ اچھی طرح سے ڈیزائن کردہ لائن پر 10 انچ کے کٹر کے لیے 6 انچ کے روٹری کٹر کو تبدیل کرنے میں 15 سے 30 منٹ سے زیادہ وقت نہیں لگتا ہے۔
دستی ایڈجسٹمنٹ اور خودکار نظام کے درمیان فرق بالکل واضح ہے۔ پرانی مشینوں کے لیے مینٹیننس اہلکاروں کی ضرورت ہوتی ہے کہ وہ پریس پلیٹوں کو دستی طور پر ان بولٹ کریں، ہائیڈرولک پریشر کو دوبارہ کیلیبریٹ کریں، اور بیلٹ ٹریکنگ کو جسمانی طور پر ایڈجسٹ کریں۔ یہ دستی عمل گھنٹوں کے ڈاؤن ٹائم کا سبب بنتا ہے۔ اسے سیٹنگز میں ڈائل کرنے کے لیے وسیع ٹیسٹ رن کی ضرورت ہوتی ہے، جس کے نتیجے میں آٹا ضائع ہوتا ہے۔
جدید اعلیٰ صلاحیت والے نظام ترکیب سے چلنے والے ہیومن مشین انٹرفیس (HMIs) کا استعمال کرتے ہیں۔ فوری ریلیز میکانزم کا استعمال کرتے ہوئے فزیکل ٹولنگ کو تبدیل کرنے کے بعد، آپریٹر ٹچ اسکرین پر نئے سائز کا انتخاب کرتا ہے۔ HMI پریس کے رہنے کے وقت، اوون کے درجہ حرارت کے زونز، اور کولنگ کنویئر کی رفتار کو نئے سائز کے لیے درکار عین مطابق پیرامیٹرز پر فوری طور پر اپ ڈیٹ کرتا ہے۔ یہ آٹومیشن تبدیلیوں سے وابستہ مزدوری کے اوقات کو کافی حد تک کم کرتا ہے اور لائن کو دوبارہ شروع کرنے کے آزمائشی اور غلطی کے مرحلے کو ختم کرتا ہے۔
وسیع سائز کے میٹرکس کو سنبھالنے کے قابل سامان کی تعیناتی مخصوص سہولت اور آپریشنل چیلنجوں کا تعارف کراتی ہے۔ بڑے قطر میں پھیلنا یا سائز کے درمیان تیزی سے تبدیل ہونا پروڈکشن لائن کے بہاو والے اجزاء پر زور دیتا ہے۔ آٹا پریس چھوڑنے کے بعد رکاوٹوں کو بننے سے روکنے کے لیے آپ کو ان جسمانی اور کیمیائی حقائق کا اندازہ لگانا چاہیے۔
بیکنگ کا عمل مصنوعات کے سائز کے لیے انتہائی حساس ہے۔ 12 انچ سے 14 انچ کے بڑے ٹارٹیلس تیار کرتے وقت بنیادی خطرہ انڈر بیکنگ ہے۔ بڑے ٹارٹیلوں میں نمایاں طور پر زیادہ کل نمی ہوتی ہے اور اچھی طرح سے پکانے کے لیے تھرمل توانائی کی زیادہ منتقلی کی ضرورت ہوتی ہے۔ اگر اوون ٹائر کی لمبائی بہت کم ہے، یا اگر برنر BTU کی صلاحیتیں کم ہیں، تو بڑے ٹارٹیلس کچے، آٹے والے مراکز کے ساتھ تندور سے باہر نکلتے ہیں۔
بڑے لفافوں کو ایڈجسٹ کرنے کے لیے، یقینی بنائیں کہ آپ کے اوون مناسب تھرمل صلاحیت کے مالک ہیں۔ آزادانہ طور پر کنٹرول شدہ درجہ حرارت والے علاقوں کے ساتھ لمبے تین درجے یا پانچ درجے والے اوون کی وضاحت کریں۔ ابتدائی سیئرنگ زون خاص طور پر ٹوسٹ کے نشانات بنانے کے لیے کافی گرم ہونا چاہیے۔ بعد والے زونز کو کناروں کو جلائے بغیر اندرونی حصے کو پکانے کے لیے مستقل، حتیٰ کہ گرمی فراہم کرنا چاہیے۔ ربن برنرز معیاری پائپ برنرز کے مقابلے وسیع بیلٹ کے لیے بہتر پس منظر کی گرمی کی تقسیم پیش کرتے ہیں۔
کولنگ ڈائنامکس بھی سائز کے ساتھ یکسر بدل جاتی ہے۔ کولنگ کنویرز کے لیے سہولت کی جگہ کی ضروریات کو احتیاط سے شمار کیا جانا چاہیے۔ 14 انچ کا ٹارٹیلا 6 انچ ٹیکو کے مقابلے میں بڑی مقدار میں اویکت گرمی اور نمی کو برقرار رکھتا ہے۔ اگر بڑے ٹارٹیلوں کو مناسب طریقے سے ٹھنڈا ہونے سے پہلے پیک کیا جاتا ہے، تو ریٹیل بیگ کے اندر گاڑھا پن بن جاتا ہے۔ یہ مولڈ کی تیزی سے نشوونما اور مصنوعات کے خراب ہونے کا باعث بنتا ہے۔ بڑے قطر کی پیداوار کے لیے کولنگ کنویرز نمایاں طور پر لمبے اور چوڑے ہونے چاہئیں۔ وہ اکثر ملٹی پاس اوور ہیڈ کنفیگریشنز کا استعمال کرتے ہیں تاکہ ایک محدود سہولت کے زیر اثر فضا میں ہوا کو زیادہ سے زیادہ بنایا جا سکے۔
کافی مختلف سائز کے پروفائلز کے درمیان سوئچنگ آٹے کی مستقل مزاجی کو چیلنج کرتا ہے۔ 4 انچ کے ٹارٹیلا کو آٹے کی ایک چھوٹی گیند کی ضرورت ہوتی ہے، جبکہ 14 انچ کی لپیٹ کے لیے بڑے پیمانے پر گیند کی ضرورت ہوتی ہے۔ یکساں آٹے کی ہائیڈریشن، اختلاط کے اوقات، اور آرام کے ادوار کو برقرار رکھنا اہم ہے۔ اگر آپ بڑے پیمانے پر لپیٹنے کے لیے بالکل وہی آٹے کی تشکیل اور آرام کا وقت استعمال کرتے ہیں جیسا کہ آپ ایک چھوٹے ٹیکو کے لیے کرتے ہیں، تو آپ کو لچک اور سکڑنے کے مسائل کا سامنا کرنا پڑے گا۔
فضلہ کا انتظام ایک اور اہم عنصر ہے، خاص طور پر ڈائی کٹ پروڈکشن کے لیے۔ آٹے کی مسلسل مستطیل شیٹ سے سرکلر شکلیں کاٹتے وقت، سکریپ کا ایک جالا پیچھے رہ جاتا ہے۔ کٹ کی جیومیٹری سکریپ کے حجم کا تعین کرتی ہے۔ چھوٹے 4 انچ کے حلقوں کو کاٹنا 8 انچ کے حلقوں کو کاٹنے سے مختلف سکریپ تناسب پیدا کرتا ہے۔
موثر مشینوں میں انٹیگریٹڈ سکریپ ریٹرن سسٹم موجود ہیں جو اس اضافی آٹے کو براہ راست پرائمری ایکسٹروڈر میں لے جاتے ہیں۔ یہاں خطرہ آٹا کو زیادہ کام کرنا ہے۔ اگر سکریپ کو کنواری آٹے کے ساتھ مناسب طریقے سے ملائے بغیر مسلسل ری سائیکل کیا جاتا ہے، تو ساختی سالمیت خراب ہو جاتی ہے۔ یہ سخت، ٹوٹنے والی ٹارٹیلس کی طرف جاتا ہے. اس بات کا اندازہ لگائیں کہ ایک مشین پروڈکٹ کے مستقل معیار کو برقرار رکھنے کے لیے مختلف سائز کے اس سکریپ لوپ کو کس حد تک مؤثر طریقے سے منظم کرتی ہے۔
ریٹیل سائز میٹرکس کو بڑھانے کے لیے پیشگی سرمائے کی ضرورت ہوتی ہے، لیکن مالی جواز طویل مدتی آپریشنل کارکردگی پر انحصار کرتا ہے۔ سرمایہ کاری پر واپسی کا جائزہ لینے میں یہ تجزیہ کرنا شامل ہے کہ آلات روزانہ آپریٹنگ اخراجات، مزدوری کی ضروریات اور خام مال کے استعمال پر کیسے اثر انداز ہوتے ہیں۔
مکمل 4 انچ سے 14 انچ ریٹیل رینج تیار کرنے کے لیے ڈائی رولرس یا پریس پلیٹس کے متعدد سیٹ خریدنے کی ضرورت ہوتی ہے۔ یہ صحت سے متعلق انجنیئر اجزاء ایک اہم پیشگی لاگت کی نمائندگی کرتے ہیں۔ بڑے آٹے کے ٹارٹیلس کے لیے ٹیفلون کوٹیڈ پریس پلیٹیں اور مکئی کی مصنوعات کے لیے حسب ضرورت مشینی روٹری کٹر کو ابتدائی سہولت کے بجٹ میں شامل کیا جانا چاہیے۔
مینٹیننس پروٹوکول بھی بدل جاتے ہیں۔ ماڈیولر پرزوں کے ساتھ ایڈجسٹ ایبل سسٹمز کو سخت صفائی اور چکنا کرنے کے نظام الاوقات کی ضرورت ہوتی ہے تاکہ یہ یقینی بنایا جا سکے کہ فوری ریلیز میکانزم وقت کے ساتھ ضبط نہ کریں۔ ان قابل استعمال حصوں کے لائف سائیکل کا حساب لگائیں۔ پریس پلیٹوں پر ٹیفلون کوٹنگز لاکھوں چکروں کے بعد انحطاط پذیر ہوتی ہیں اور آٹے کو چپکنے اور مصنوعات کی جیومیٹری کو خراب ہونے سے روکنے کے لیے وقتاً فوقتاً دوبارہ کوٹنگ کی ضرورت ہوتی ہے۔
لیبر کی بچت ROI کو تیز ترین راستوں میں سے ایک فراہم کرتی ہے۔ مکمل طور پر خودکار نظاموں کا استعمال آٹا کو دستی طور پر سنبھالنے، دبانے اور منتقل کرنے کی ضرورت کو ختم کرتا ہے۔ سب سے اہم لیبر کمی لائن کے آخر میں ہوتی ہے۔ تیز رفتار چھوٹے سائز کولنگ کنویئر سے چھلکتی رفتار سے باہر نکلتے ہیں۔ دستی طور پر سینکڑوں چھوٹے ٹارٹیلس کو فی منٹ گننا اور اسٹیک کرنا عملی طور پر ناممکن ہے اور انسانی غلطی کا بہت زیادہ خطرہ ہے۔
خودکار اسٹیکنگ اور گنتی کے ماڈیولز آپٹیکل سینسرز کا استعمال کرتے ہیں تاکہ ٹارٹیلوں کو براہ راست بیگنگ کے سامان میں کھلانے سے پہلے بالکل درست بیچ سائز میں گروپ کیا جا سکے۔ یہ آٹومیشن آپ کو ایک سے زیادہ لائن ورکرز کو اعلیٰ قدر کے کاموں کے لیے دوبارہ مختص کرنے کی اجازت دیتا ہے، جس سے فی درجن پیدا ہونے والی لیبر کی لاگت میں زبردست کمی آتی ہے۔
کمرشل بیکنگ میں منافع پیداوار کی وجہ سے ہوتا ہے۔ یہ کچے آٹے کا فیصد ہے جو اسے کامیابی سے فروخت کے قابل خوردہ پیکج میں بدل دیتا ہے۔ درست مشین کیلیبریشن مسترد شدہ مصنوعات کے حجم کو کم کر کے براہ راست پیداوار کو متاثر کرتی ہے۔ میشیپین ٹارٹیلس، غیر مساوی طور پر پکے ہوئے کنارے، اور وہ مصنوعات جو خوردہ قطر کی سخت تصریحات پر پورا نہیں اترتی ہیں انہیں ضائع یا کم قیمت والے جانوروں کی خوراک کے طور پر فروخت کرنا چاہیے۔
اعلی درجے کا سازوسامان اس بات کو یقینی بناتا ہے کہ ہر آٹے کی گیند کو صحیح گرام میں تقسیم کیا جائے اور موٹائی کے عین ملی میٹر تک دبایا جائے۔ وزن کے تغیرات کو کم کر کے اور ہندسی نقائص کو ختم کر کے، سہولیات ان کی پیداوار کی پیمائش کو 98% سے اوپر لے جاتی ہیں۔ خام مال کے فضلے میں یہ کمی براہ راست آلات کے ROI کو تیز کرتی ہے، اس بات کو یقینی بناتی ہے کہ آٹے کے مکس کردہ ہر بیچ سے زیادہ سے زیادہ قیمت نکالی جائے۔
پھیلتی ہوئی ریٹیل ٹارٹیلا مارکیٹ کے غالب حصہ پر قبضہ کرنے کے لیے پروڈکشن سائزنگ کے لیے حکمت عملی کی ضرورت ہے۔ آپ کو ایسے آلات کو تعینات کرنا چاہیے جو بغیر کسی رکاوٹ کے صارفین کے سائز کی ترجیحات کو تبدیل کرنے کے ساتھ ساتھ تھرو پٹ یا پروڈکٹ کے معیار کی قربانی کے بغیر محور ہوں۔ فرسودہ، لچکدار مشینری پر انحصار مارکیٹ کی رسائی کو محدود کرتا ہے اور آپریشنل فضلہ کو بڑھاتا ہے۔ یہ یقینی بنانے کے لیے کہ آپ کی پروڈکشن لائن جدید ریٹیل لینڈ سکیپ کے لیے موزوں ہے، درج ذیل اقدامات پر عمل کریں:
اپنی موجودہ اور متوقع خوردہ SKU ضروریات کا آڈٹ کریں تاکہ درست سائز کے میٹرکس کا تعین کیا جا سکے کہ آپ کی سہولت کو اگلے پانچ سالوں میں سپورٹ کرنا چاہیے۔
مظاہرے کی تبدیلی کی رفتار، ماڈیولر ٹولنگ کے اختیارات، اور جدید ترین ترکیب پر چلنے والے PLC کنٹرولز کی بنیاد پر سامان فروشوں کو ترجیح دیں۔
آپ کے سب سے بڑے ٹارگٹ ٹارٹیلا سائز کی تھرمل ضروریات کی بنیاد پر مطلوبہ اوون ٹائر کی لمبائی اور کولنگ کنویئر کے طول و عرض کا حساب لگائیں۔
اپنے مخصوص آٹے کی تشکیل کا استعمال کرتے ہوئے مینوفیکچرر سے براہ راست یا ویڈیو دستاویزی ٹیسٹ رن کی درخواست کریں، کنارے کی مستقل مزاجی اور تھرو پٹ دعووں کی تصدیق کے لیے سب سے چھوٹے اور بڑے ہدف کے سائز دونوں کی جانچ کریں۔
A: کمرشل مشینیں عام طور پر 4 انچ سے 14 انچ قطر کی حد کو ہینڈل کرتی ہیں۔ 10 انچ ٹارٹیلا سب سے مشہور خوردہ معیار بنی ہوئی ہے۔ اس معیاری حد سے باہر انتہائی سائز کی پیداوار کے لیے عام طور پر انتہائی خصوصی ماڈیولر ٹولنگ یا سرشار، اپنی مرضی کے مطابق تیار کردہ پروڈکشن لائنوں کی ضرورت ہوتی ہے۔
A: جدید ایڈجسٹ ایبل آلات پر، تبدیلیوں میں عام طور پر 15 سے 45 منٹ لگتے ہیں۔ درست ٹائم فریم اس بات پر بہت زیادہ انحصار کرتا ہے کہ آیا مشین فوری ریلیز ڈائی رولرز اور خودکار PLC ریسیپی ایڈجسٹمنٹس کا استعمال کرتی ہے، یا اگر اسے بھاری پریس پلیٹوں کی دستی ری کیلیبریشن کی ضرورت ہے۔
A: اگرچہ کچھ ہائبرڈ ماڈل موجود ہیں، اعلی کارکردگی والی تجارتی پیداوار کے لیے عام طور پر ہر مواد کے لیے مخصوص لائنوں کی ضرورت ہوتی ہے۔ یہ ڈائی کٹنگ برٹل کارن ماسا اور گرم دبانے والی لچکدار، گلوٹین سے بھرپور آٹے کے آٹے کے درمیان واضح مکینیکل فرق کی وجہ سے ہے۔
A: بڑے ٹارٹیلس میں زیادہ مقدار اور نمی ہوتی ہے۔ انہیں وسیع تر اوون بیلٹ، مکمل، حتیٰ کہ بیکنگ کے لیے اعلیٰ BTU آؤٹ پٹ، اور ٹھنڈک کنویئر کے اوقات میں نمایاں طور پر توسیع کی ضرورت ہوتی ہے تاکہ اویکت گرمی کے اخراج کو یقینی بنایا جا سکے، ریٹیل پیکیجنگ میں کنڈینسیشن اور مولڈ کو روکا جا سکے۔
A: ایک مقررہ سائز کی مشین کو دوبارہ تیار کرنا عام طور پر انتہائی محدود اور لاگت سے ممنوع ہوتا ہے۔ اگر آپ خوردہ SKU کی توسیع یا اپنی مرضی کے مطابق ای کامرس کی تکمیل کا ارادہ رکھتے ہیں، تو مارکیٹ کے بعد کی تبدیلیوں کی کوشش کرنے کے بجائے ایڈجسٹ، ماڈیولر سسٹم کو پہلے سے خریدنا کہیں زیادہ کفایتی ہے۔





