


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-01 الأصل: موقع


سيصل سوق التورتيا العالمي إلى 92.88 مليار دولار بحلول عام 2031، بمعدل نمو سنوي مركب ثابت قدره 6٪. ويأتي هذا التوسع مباشرة من طلب المستهلكين على وجبات مريحة والاعتماد على نطاق واسع للمطبخ المكسيكي. يتوقع مشترو التجزئة وقنوات التجارة الإلكترونية المباشرة للمستهلك الآن وحدات SKU متنوعة للمنتجات. يجب عليك توفير كل شيء بدءًا من سندويشات التاكو مقاس 4 بوصات في الشوارع وحتى لفائف البوريتو مقاس 14 بوصة لتظل قادرًا على المنافسة.
تخلق خطوط الإنتاج الصلبة اختناقات تشغيلية شديدة. يؤدي الاعتماد على معدات غير مرنة إلى حدوث فترات توقف مفرطة أثناء تبديل المنتج ويحد من اختراق السوق. يجب عليك مواءمة استراتيجيات حجم سوق البيع بالتجزئة الخاصة بك مع القدرات التقنية لمعدات الإنتاج الخاصة بك. تحتاج المنشآت إلى تقييم كيفية تعامل الآلات مع الأقطار المختلفة لضمان قابلية التوسع وتقليل هدر العجين والحفاظ على الربحية التشغيلية عبر جميع خطوط الإنتاج.
يتطلب نجاح البيع بالتجزئة دعم مصفوفة أحجام تتراوح من 4 بوصة (تاكو الذرة/الشارع) إلى 14 بوصة (الدقيق/البوريتو)، حيث تعمل تورتيلا الدقيق مقاس 10 بوصة كمرساة البيع بالتجزئة الأكثر شعبية في الصناعة.
إن الاستثمار في آلة التورتيا القابلة للتعديل يخفف من مخاطر ركود SKU من خلال السماح بالتغييرات السريعة بين أحجام المنتجات وتمكين طلبات التجارة الإلكترونية المخصصة.
يتطلب تقييم آلة التورتيا ذات السعة العالية موازنة سرعات الإنتاجية مع البصمة المادية ومتطلبات التسخين لرقائق التورتيلا الأكبر حجمًا.
إن فهم متطلبات الأبعاد لسوق التجزئة هو الخطوة الأولى في تكوين منشأة إنتاج ناجحة. يعمل قطاع التورتيا التجاري وفقًا لمصفوفة حجم موحدة للغاية تمليها تطبيقات المستخدم النهائي، ومعايير التعبئة والتغليف، وتخصيص مساحة الرف. يتطلب التنقل في هذه المصفوفة فهمًا واضحًا للأحجام التي تحرك الحجم والأحجام التي تستحوذ على الأسواق المتميزة المتخصصة. نحن نرى أن المرافق تفشل عندما تخمن هذه الأبعاد بدلاً من هندسة خطوطها حول البيانات الصلبة.
تقوم الصناعة بتوحيد أبعاد التورتيا في ثلاث فئات أساسية. يخدم كل منها غرضًا مميزًا للطهي والبيع بالتجزئة. تغطي الفئة من 4 بوصات إلى 6 بوصات سندويشات التاكو في الشوارع، والمتزلجون، وأجزاء المقبلات. تُظهر هذه الأحجام الصغيرة نموًا هائلاً بسبب المستهلكين المهتمين بالصحة الذين يسعون إلى التحكم في الأجزاء. تمثل الفئة من 8 إلى 10 بوصات جوهر السوق، وتستخدم في المقام الأول للتاكو الناعم القياسي، والفاهيتا، والكويساديلا. وأخيرًا، تتعامل الفئة من 12 بوصة إلى 14 بوصة مع البوريتو الكبيرة ولفائف الساندويتشات وتطبيقات خدمات الطعام المتخصصة التي تنتقل إلى قنوات البيع بالتجزئة.
فئة الحجم |
نطاق القطر |
تطبيق البيع بالتجزئة الأساسي |
نوع العجين الأمثل |
|---|---|---|---|
صغير / شارع |
4 بوصة - 6 بوصة |
سندويشات التاكو في الشوارع، والمقبلات، والمتزلجون |
دقيق الذرة أو الدقيق |
قياسي / أساسي |
8 بوصة - 10 بوصة |
سندويشات التاكو الناعمة، الفاهيتا، الكاساديلا |
دقيق أو مخلوط |
كبير / ملفوف |
12 بوصة - 14 بوصة |
بوريتوس، سندويشات ملفوفة |
دقيق |
ومن بين هذه الفئات، تعتبر تورتيلا الدقيق مقاس 10 بوصة بمثابة المرساة بلا منازع في سوق التجزئة. إنه الحجم عالي السرعة الموجود على أرفف البقالة القياسية. عند هندسة خط إنتاج أو حساب مقاييس الحجم الأساسية، يكون المنتج مقاس 10 بوصة بمثابة المعيار العالمي. يبني مصنعو المعدات مطالباتهم القصوى للإنتاج على هذا القطر المحدد. يجب عليك التأكد من تحقيق أهداف الإنتاج الخاصة بك للحجم 10 بوصة بشكل لا تشوبه شائبة قبل تحسين الأحجام الطرفية.
تتحول ديناميكيات البيع بالتجزئة الحديثة أيضًا نحو التغليف المتميز والمخصص والمتنوع الحجم. يتوقع المستهلكون خيارات متنوعة، بدءًا من الأحجام القياسية للعبوات العائلية وحتى سندويشات التاكو الصغيرة المخصصة للأطفال. يؤدي الطلب المباشر إلى المستهلك عبر الإنترنت إلى تسريع هذا الاتجاه. يتوقع العملاء أن يتم تسليم خيارات الحجم القابلة للتخصيص مباشرة إلى أبوابهم. يتطلب الحصول على هذه الحصة من السوق خطوط إنتاج قادرة على الدوران بسرعة بين مستويات الحجم المحددة دون المساس بجودة المنتج.
يرتبط الطلب في السوق مباشرة بالخصائص الفيزيائية للمواد الخام الخاصة بك. تظهر عجين الذرة والدقيق خصائص هيكلية مختلفة إلى حد كبير. تحدد هذه السمات الحد الأقصى للأحجام القابلة للتطبيق التي يمكنك إنتاجها على نطاق تجاري. تعتمد عجينة الدقيق على شبكة الغلوتين المتطورة، مما يوفر مرونة عالية وسلامة هيكلية. وهذا يسمح بتمديد خبز التورتيلا وضغطها وخبزها بأقطار كبيرة. يمكن قياسها بسهولة إلى 14 بوصة أو أكثر دون أن تتمزق أثناء الإنتاج.
عجينة الذرة، أو ماسا، تفتقر إلى الغلوتين تماما. تعتمد سلامتها الهيكلية على جلتنة النشويات ومستويات الترطيب المحددة التي يتم تحقيقها أثناء عملية النيكستاماليزيشن. نظرًا لافتقارها إلى المرونة، تصبح عجينة الذرة هشة للغاية مع زيادة مساحة سطحها. نادرًا ما يتجاوز قطر تورتيلا الذرة التجارية 6 إلى 8 بوصات. تؤدي محاولة إنتاج تورتيلا الذرة مقاس 12 بوصة على خط عالي السرعة إلى حدوث تشققات شديدة ومعدلات رفض عالية وانهيار المنتج أثناء التعبئة.
هذه الحقائق المادية تملي نهجك الميكانيكي. تتطلب عجائن الدقيق ضغطًا ميكانيكيًا ثقيلًا للتغلب على ارتجاع الغلوتين. تتطلب عجين الذرة قطعًا دقيقًا من ورقة الماسا المستمرة. يجب أن تأخذ المنشآت التي تخطط لتقديم مجموعة كاملة من الأحجام في الاعتبار قيود المواد هذه عند اختيار معدات التشكيل الأساسية الخاصة بها.
بمجرد إنشاء مصفوفة الحجم المستهدف، فإن المرحلة التالية هي مطابقة تلك الأبعاد مع القدرات الميكانيكية للمنتج ماكينة التورتيلا الأوتوماتيكية . تحدد الهندسة وراء تشكيل العجين والضغط والقطع مدى كفاءة انتقال منشأتك بين تاكو مقاس 6 بوصات ولفائف مقاس 12 بوصة. إن تحديد التكوين الميكانيكي الصحيح يمنع الاختناقات ويضمن هندسة المنتج المتسقة.
تختار المرافق التجارية بين الخطوط المخصصة ذات الحجم الواحد والأنظمة المرنة ومتعددة الأحجام. تم تصميم الخطوط المخصصة ذات الحجم الثابت لإنتاج SKU واحد بلا هوادة وبكميات كبيرة. توفر هذه الأنظمة إمكانات تغيير صفرية. إنها ذات كفاءة عالية ولكنها غير مرنة تمامًا. إذا حصلت على عقد ضخم متعدد السنوات لتوريد خبز التورتيلا مقاس 10 بوصات فقط، فإن الخط الثابت يزيد من وقت التشغيل إلى أقصى حد. ومع ذلك، إذا تغير طلب السوق أو طلب مشتري تجزئة جديد طرازًا مقاس 8 بوصات، فلن تتمكن من تلبية الطلب دون شراء خط جديد تمامًا.
للحصول على طلبات التجزئة المتنوعة، تعتمد المرافق بشكل متزايد على آلة التورتيا القابلة للتعديل . يقوم المهندسون بتصميم هذه الأنظمة لاستيعاب أبعاد المنتج المتعددة من خلال المكونات المعيارية. تشمل الميزات الرئيسية بكرات قطع قابلة للتبديل، وألواح ضغط هوائية قابلة للتعديل، وأجهزة تحكم منطقية متطورة قابلة للبرمجة (PLCs). يتيح PLC للمشغلين تحديد الوصفات المبرمجة مسبقًا والتي تقوم تلقائيًا بضبط سرعات الحزام ودرجات حرارة الفرن وأوقات الضغط لتتوافق مع المتطلبات المحددة للأدوات المثبتة حديثًا.
يتطلب تحديد التكوين الصحيح تحليل تنوع SKU الخاص بمنشأتك وجدول الإنتاج. إذا كانت العملية الخاصة بك تتطلب تشغيل منتجات مقاس 6 بوصة في أيام الاثنين ومنتجات مقاس 12 بوصة في أيام الأربعاء، فسيكون وجود نظام قابل للتعديل أمرًا إلزاميًا. يجب أن يسهل التصميم الميكانيكي التحولات السريعة والأقل استخدامًا للأدوات. يجب ألا يستهلك تبديل الأحجام ساعات من وقت الإنتاج الثمين.
تؤثر الطريقة المستخدمة في تشكيل التورتيلا بشكل كبير على اتساق الحجم النهائي. إن القطع بالقالب هو الآلية القياسية لرقاق الذرة ومختلف أنواع الدقيق الرقيقة جدًا. تتضمن هذه العملية بثق العجين على شكل شريحة متواصلة وتمريره تحت قاطعة دوارة. عند تقييم آليات القطع بالقالب للأحجام الأصغر، تعتبر الدقة أمرًا بالغ الأهمية. يجب أن يقطع القاطع العجين بشكل نظيف لضمان اتساق الحافة. الهوامش الخشنة تحترق في الفرن. يجب أن يقوم النظام أيضًا بإدارة شبكة العجين الخردة المتروكة بكفاءة، وإعادة تدويرها بسلاسة مرة أخرى إلى الطارد دون تغيير محتوى الرطوبة.
الضغط الساخن هو الآلية السائدة لرقاق الدقيق القياسي والكبير. تتعرض كرات العجين لضغط شديد وحرارة في وقت واحد. عند تقييم أنظمة الضغط الساخن للأغطية الكبيرة من 10 بوصة إلى 14 بوصة، يجب عليك التركيز على سمات ميكانيكية محددة:
قوة الأسطوانة: يجب أن تكون قدرات الضغط الهوائي أو الهيدروليكي عالية بما يكفي لتسوية كرات العجين الكبيرة بالتساوي. الضغط غير الكافي يترك المركز سميكًا والحواف رفيعة.
توحيد تسخين الصفيحة: يجب أن تحافظ الألواح المسخنة على درجات حرارة دقيقة عبر كامل مساحة سطحها لحرق الجزء الخارجي من العجين على الفور.
ضوابط وقت السكون: يجب أن تمسك المكبس العجينة بالجزء الدقيق من الثانية المطلوبة لتثبيت شكلها ومنع عودة الغلوتين.
أدوات التحرير السريع: يحتاج المشغلون إلى القدرة على تبديل ألواح التفلون العلوية والسفلية بسرعة دون الحاجة إلى معدات رفع ثقيلة متخصصة.
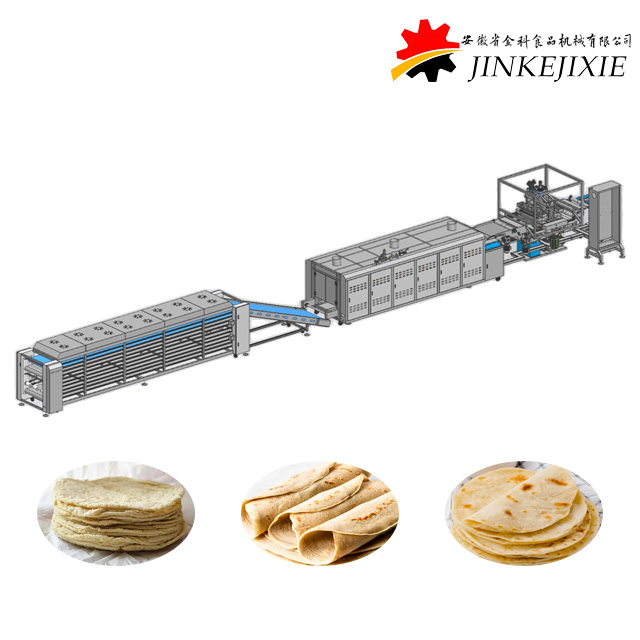
يتطلب التوسع لتلبية الطلب الوطني على التجزئة معدات يمكنها الحفاظ على أحجام الإنتاج الضخمة دون المساس بدقة الأبعاد. عند دمج أ آلة التورتيا عالية السعة ، يجب على مديري الإنتاج فهم مدى تأثير الأحجام المختلفة على سرعة الخط الإجمالية واستخدام الفرن وأهداف الإنتاجية اليومية.
هناك علاقة عكسية صارمة بين قطر التورتيلا وإخراج الوحدات في الدقيقة (UPM). مع زيادة حجم المنتج، ينخفض إجمالي عدد الوحدات المعالجة في إطار زمني معين. هذه هي الهندسة الأساسية والديناميات الحرارية. حزام الفرن التجاري القياسي له عرض ثابت. إذا كان عرض الحزام 81.28 سم، فإنه يتسع بسهولة لأربعة خبز تورتيلا مقاس 15.24 سم عبر عرضه. يتسع هذا الحزام نفسه فقط لرقاقتين مقاس 12 بوصة.
تحافظ الأنظمة عالية السعة على الكفاءة من خلال تحسين كثافة حزام الفرن. تعمل أدوات التحكم PLC المتقدمة تلقائيًا على ضبط التباعد والتدريج لكرات العجين التي تدخل المكبس. وهذا يضمن تغطية أقصى مساحة سطحية مسموحة لحزام الفرن بغض النظر عن حجم المنتج. وعلى الرغم من هذا التحسين، ينخفض إجمالي إنتاجية الوحدة دائمًا عند الانتقال إلى أحجام أكبر. إن الآلة التي تنتج 300 دستة من خبز التورتيلا مقاس 6 بوصات في الساعة قد تنتج فقط 150 دزينة من خبز التورتيلا مقاس 12 بوصة في الساعة. يجب عليك حساب هذه الاختلافات في الإنتاجية بعناية لضمان الوفاء بالتزامات حجم البيع بالتجزئة عبر جميع فئات الحجم.
عند مراجعة مواصفات الشركة المصنعة، ابحث عن التوقعات الأساسية بناءً على مستويات الحجم. يعد الحجم 10 بوصة هو المعيار القياسي لمطالبات السعة. استخدم هذا المعيار لاستقراء المخرجات المتوقعة للمتغيرات الأصغر والأكبر. تأكد من أن جدولة الإنتاج الخاصة بك تراعي انخفاض حجم الوحدة من الأغلفة الكبيرة المتميزة.
في المنشأة التي تنتج أحجامًا متعددة، يؤدي وقت التغيير إلى تدمير الكفاءة. كل دقيقة تقضيها في تبديل الأدوات هي دقيقة من الإنتاج الضائع. لقد تم اختصار معايير الصناعة المقبولة لتغييرات الأدوات بشكل كبير مع الهندسة الحديثة. إن تبديل قاطعة دوارة مقاس 6 بوصات بقاطعة مقاس 10 بوصات على خط مصمم جيدًا لا يستغرق أكثر من 15 إلى 30 دقيقة.
الفرق بين التعديلات اليدوية والأنظمة الآلية صارخ. تتطلب الآلات القديمة من موظفي الصيانة فك لوحات الضغط يدويًا، وإعادة معايرة الضغوط الهيدروليكية، وضبط تتبع الحزام فعليًا. تسبب هذه العملية اليدوية ساعات من التوقف. يتطلب الأمر عمليات اختبار مكثفة للاتصال بالإعدادات، مما يؤدي إلى إهدار العجين.
تستخدم الأنظمة الحديثة ذات السعة العالية واجهات الإنسان والآلة (HMIs) القائمة على الوصفات. بمجرد تبديل الأدوات المادية باستخدام آليات التحرير السريع، يختار المشغل الحجم الجديد على شاشة اللمس. يقوم HMI على الفور بتحديث وقت بقاء الضغط ومناطق درجة حرارة الفرن وسرعات ناقل التبريد إلى المعلمات الدقيقة المطلوبة للحجم الجديد. تقلل هذه الأتمتة بشكل كبير من ساعات العمل المرتبطة بالتغييرات وتزيل مرحلة التجربة والخطأ لإعادة تشغيل الخط.
يؤدي نشر المعدات القادرة على التعامل مع مصفوفة واسعة الحجم إلى ظهور تحديات خاصة بالمنشأة والتشغيل. يؤدي التوسع إلى أقطار أكبر أو التبديل السريع بين الأحجام إلى الضغط على المكونات النهائية لخط الإنتاج. يجب عليك توقع هذه الحقائق الفيزيائية والكيميائية لمنع تكون الاختناقات بعد خروج العجين من الصحافة.
عملية الخبز حساسة للغاية لحجم المنتج. الخطر الأساسي عند إنتاج خبز التورتيلا الكبير مقاس 12 بوصة إلى 14 بوصة هو عدم الخبز. تحتوي التورتيلا الأكبر حجمًا على رطوبة إجمالية أكبر بكثير وتتطلب نقلًا أكبر للطاقة الحرارية للطهي جيدًا. إذا كان طول طبقة الفرن قصيرًا جدًا، أو إذا كانت سعة الموقد BTU أقل من الحجم المطلوب، فإن التورتيلا الكبيرة تخرج من الفرن بمراكز عجينة خام.
لاستيعاب الأغلفة الكبيرة، تأكد من أن أفرانك تمتلك سعة حرارية كافية. حدد أفرانًا أطول مكونة من ثلاث طبقات أو خمس طبقات مع مناطق درجة حرارة يتم التحكم فيها بشكل مستقل. يجب أن تكون منطقة الحرق الأولية ساخنة بدرجة كافية لتكوين علامات نخب مميزة. يجب أن توفر المناطق اللاحقة حرارة مستدامة ومتساوية لخبز الجزء الداخلي دون حرق الحواف. توفر الشعلات الشريطية توزيعًا جانبيًا أفضل للحرارة للأحزمة العريضة مقارنة بشعلات الأنابيب القياسية.
تتغير ديناميكيات التبريد أيضًا بشكل كبير مع الحجم. يجب حساب متطلبات مساحة المنشأة لناقلات التبريد بعناية. تحتفظ شريحة التورتيلا مقاس 14 بوصة بكميات هائلة من الحرارة والرطوبة الكامنة مقارنة بتاكو بحجم 6 بوصات. إذا تم تعبئة رقائق التورتيلا الكبيرة قبل أن يتم تبريدها بشكل مناسب، يتشكل التكثيف داخل كيس البيع بالتجزئة. وهذا يؤدي إلى نمو العفن السريع وتلف المنتج. يجب أن تكون ناقلات التبريد للإنتاج ذو القطر الكبير أطول وأوسع بشكل ملحوظ. غالبًا ما يستخدمون تكوينات علوية متعددة التمريرات لزيادة التعرض للهواء المحيط ضمن مساحة محدودة للمنشأة.
إن التبديل بين الأشكال ذات الأحجام المختلفة بشكل كبير يشكل تحديًا لتماسك العجين. تتطلب شريحة التورتيلا مقاس 4 بوصة كرة عجين صغيرة جدًا، بينما تتطلب لفافة مقاس 14 بوصة كرة ضخمة. يعد الحفاظ على ترطيب العجين بشكل موحد وأوقات الخلط وفترات الراحة أمرًا بالغ الأهمية. إذا كنت تستخدم نفس تركيبة العجين ووقت الراحة لعمل غلاف ضخم كما تفعل مع تاكو صغير، فسوف تواجه مشكلات تتعلق بالمرونة والانكماش.
تعد إدارة النفايات عاملاً حاسماً آخر، خاصة بالنسبة للإنتاج المقطوع. عند قطع أشكال دائرية من قطعة مستطيلة متصلة من العجين، يتم ترك شبكة من الخردة. تحدد هندسة القطع حجم الخردة. يؤدي قطع دوائر صغيرة مقاس 4 بوصات إلى توليد نسبة خردة مختلفة عن قطع دوائر مقاس 8 بوصات.
تتميز الماكينات الفعالة بأنظمة متكاملة لإعادة الخردة تعمل على توجيه العجين الزائد مباشرة إلى جهاز الطارد الأساسي. الخطر هنا هو الإفراط في عمل العجين. إذا تم إعادة تدوير الخردة بشكل مستمر دون مزجها بشكل صحيح مع العجين البكر، فإن السلامة الهيكلية تتدهور. وهذا يؤدي إلى رقاق صعبة وهشة. قم بتقييم مدى فعالية الآلة في إدارة حلقة الخردة هذه عبر أحجام مختلفة للحفاظ على جودة المنتج المتسقة.
ويتطلب توسيع مصفوفة حجم التجزئة رأس مال مقدما، ولكن المبرر المالي يعتمد على الكفاءة التشغيلية الطويلة الأجل. يتضمن تقييم العائد على الاستثمار تحليل كيفية تأثير المعدات على نفقات التشغيل اليومية ومتطلبات العمالة واستخدام المواد الخام.
يتطلب إنتاج مجموعة بيع بالتجزئة كاملة مقاس 4 بوصة إلى 14 بوصة شراء مجموعات متعددة من بكرات القالب أو ألواح الضغط. وتمثل هذه المكونات المصممة بدقة تكلفة أولية كبيرة. يجب أن تؤخذ في الاعتبار ألواح الضغط المطلية بالتفلون لرقاق الدقيق الكبيرة والقواطع الدوارة المصنعة خصيصًا لمنتجات الذرة في الميزانية الأولية للمنشأة.
تتغير بروتوكولات الصيانة أيضًا. تتطلب الأنظمة القابلة للتعديل ذات الأجزاء المعيارية جداول صارمة للصرف الصحي والتشحيم لضمان عدم توقف آليات التحرير السريع بمرور الوقت. حساب دورة حياة هذه الأجزاء المستهلكة. تتحلل طبقات التفلون الموجودة على ألواح الضغط بعد ملايين الدورات وتتطلب إعادة طلاء بشكل دوري لمنع العجين من الالتصاق وإتلاف هندسة المنتج.
يوفر توفير العمالة أحد أسرع الطرق لتحقيق عائد الاستثمار. إن استخدام الأنظمة الآلية بالكامل يلغي الحاجة إلى التعامل اليدوي مع العجين والضغط عليه ونقله. أهم تخفيضات العمالة تحدث في نهاية السطر. تخرج الأحجام الصغيرة عالية السرعة من ناقل التبريد بسرعات مذهلة. يعد عد وتكديس مئات من رقائق التورتيلا الصغيرة يدويًا في الدقيقة أمرًا مستحيلًا تقريبًا ومعرضًا بشدة للخطأ البشري.
تستخدم وحدات التكديس والعد الآلية أجهزة استشعار بصرية لتجميع التورتيلا بدقة في أحجام الدفعات المحددة قبل إدخالها مباشرة في معدات التعبئة. تسمح لك هذه الأتمتة بإعادة تخصيص العديد من العاملين في الخطوط لمهام ذات قيمة أعلى، مما يقلل بشكل كبير من تكلفة العمالة لكل دستة منتجة.
الربحية في الخبز التجاري مدفوعة بالعائد. هذه هي النسبة المئوية للعجين الخام الذي نجح في تحويله إلى عبوة بيع بالتجزئة قابلة للبيع. تؤثر المعايرة الدقيقة للماكينة بشكل مباشر على الإنتاجية عن طريق تقليل حجم المنتجات المرفوضة. يجب التخلص من رقائق التورتيلا المشوهة، والحواف المطبوخة بشكل غير متساو، والمنتجات التي لا تستوفي المواصفات الصارمة لقطر التجزئة، أو بيعها كعلف حيواني منخفض القيمة.
تضمن معدات التشكيل المتقدمة تقسيم كل كرة عجين إلى الجرام الدقيق وضغطها حتى تصل إلى المليمتر الدقيق من السمك. ومن خلال تقليل الاختلافات في الوزن والقضاء على العيوب الهندسية، تدفع المنشآت مقاييس إنتاجها إلى أعلى من 98%. يؤدي هذا التخفيض في هدر المواد الخام إلى تسريع عائد الاستثمار للمعدات بشكل مباشر، مما يضمن استخلاص أقصى قيمة من كل دفعة من العجين المختلط.
يتطلب الحصول على حصة مهيمنة من سوق التورتيا بالتجزئة المتوسع اتباع نهج استراتيجي لتحديد حجم الإنتاج. يجب عليك نشر المعدات التي تدور بسلاسة جنبًا إلى جنب مع تغيير تفضيلات حجم المستهلك دون التضحية بالإنتاجية أو جودة المنتج. إن الاعتماد على الآلات القديمة وغير المرنة يحد من الوصول إلى السوق ويزيد من الهدر التشغيلي. لضمان تحسين خط الإنتاج الخاص بك ليناسب مشهد البيع بالتجزئة الحديث، قم بتنفيذ الخطوات التالية:
قم بمراجعة متطلبات SKU الحالية والمتوقعة للبيع بالتجزئة لتحديد مصفوفة الحجم الدقيقة التي يجب أن تدعمها منشأتك على مدار السنوات الخمس القادمة.
قم بإعطاء الأولوية لموردي المعدات استنادًا إلى سرعات التحويل المثبتة وخيارات الأدوات المعيارية وعناصر التحكم PLC المتقدمة المستندة إلى الوصفة.
قم بحساب أطوال طبقات الفرن المطلوبة وأبعاد ناقل التبريد بناءً على المتطلبات الحرارية لأكبر حجم مستهدف من خبز التورتيلا لديك.
اطلب إجراء اختبار مباشر أو موثق بالفيديو من الشركة المصنعة باستخدام تركيبة العجين المحددة الخاصة بك، واختبار الأحجام المستهدفة الأصغر والأكبر للتحقق من اتساق الحواف ومطالبات الإنتاجية.
ج: تتعامل الآلات التجارية عادةً مع نطاق يتراوح قطره من 4 بوصات إلى 14 بوصة. تظل التورتيلا مقاس 10 بوصة هي المعيار الأكثر شيوعًا للبيع بالتجزئة. عادةً ما يتطلب إنتاج الأحجام الكبيرة خارج هذا النطاق القياسي أدوات معيارية متخصصة للغاية أو خطوط إنتاج مخصصة ومصممة خصيصًا.
ج: في المعدات الحديثة القابلة للتعديل، تستغرق عمليات التبديل عادةً ما بين 15 إلى 45 دقيقة. يعتمد الإطار الزمني الدقيق بشكل كبير على ما إذا كانت الماكينة تستخدم بكرات القالب سريعة التحرير وتعديلات وصفة PLC الآلية، أو إذا كانت تتطلب إعادة معايرة يدوية لألواح الضغط الثقيلة.
ج: على الرغم من وجود بعض النماذج الهجينة، إلا أن الإنتاج التجاري عالي الكفاءة يتطلب عادةً خطوطًا مخصصة لكل مادة. ويرجع ذلك إلى الاختلافات الميكانيكية المميزة بين ماسا الذرة الهشة المقطعة بالقالب وعجين الدقيق المرن الغني بالجلوتين بالضغط الساخن.
ج: تحتوي التورتيلا الأكبر حجمًا على كتلة ورطوبة أكبر. إنها تتطلب أحزمة فرن أوسع، وإخراج وحدة حرارية بريطانية أعلى للخبز الشامل والمتساوي، وأوقات نقل تبريد ممتدة بشكل كبير لضمان تبديد الحرارة الكامنة، ومنع التكثيف والعفن في عبوات البيع بالتجزئة.
ج: يعد التعديل التحديثي للآلة ذات الحجم الثابت محدودًا للغاية وباهظ التكلفة بشكل عام. إذا كنت تخطط لتوسيع SKU للبيع بالتجزئة أو تنفيذ التجارة الإلكترونية المخصصة، فمن الأكثر فعالية من حيث التكلفة شراء نظام معياري قابل للتعديل مقدمًا بدلاً من محاولة إجراء تعديلات ما بعد البيع.





