Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-28 Eredet: Telek


Az ipari sütőipari műveletek méretezéséhez egyensúlyba kell hozni az agresszív átviteli célokat a létesítmények merev helykorlátaival. A nem megfelelő berendezés-elrendezés kiválasztása állandó működési szűk keresztmetszetek kialakulásához vezet, megnöveli a munkaerőköltségeket a kezelő túlzott mozgása miatt, és bonyolítja a higiéniát. Ha rögzít egy alaprajzot, akkor elkötelezi magát egy konkrét anyagáramlás mellett, amely meghatározza napi hatékonyságát a berendezés élettartama során. Az egyenes (I-vonalú) és az U-alakú rendszerek közötti szerkezeti és működési kompromisszumok értékelése – a hibrid L- és S-konfigurációk mellett – az első kritikus lépés a nyereséges, nagy hozamú laposkenyér-üzem kialakításában. A szállítószalag hosszának vagy a sütő méreteinek megadása előtt elemeznie kell a rendelkezésre álló négyzetmétereket, a szerkezeti oszlopok elhelyezését és a használati eséseket. A rosszul megtervezett elrendezés arra kényszeríti a kezelőket, hogy egyetlen műszak alatt mérföldeket gyalogoljanak csak a tészta adagolásának és csomagolásának ellenőrzése érdekében, míg a rendkívül optimalizált lábnyom központosítja a vezérlést és minimalizálja az átadási pontok mechanikai kopását.
Footprint kontra Flow: Az egyenes elrendezések kiterjedt lineáris alapterületet igényelnek, de egyszerűsített gépészeti megoldást kínálnak, míg az U-alakú (patkó) elrendezések sűrítik a lábnyomot és központosítják a kezelői munkaállomásokat.
Munkaerő-kihasználás: Az U-alakú konfigurációk általában kevesebb kezelőt igényelnek, mivel egyetlen technikus egyidejűleg felügyeli a tészta adagolási és csomagolási szakaszát, minimálisra csökkentve a szükségtelen mozgást.
Mechanikai összetettség: Az U-alakú vonalak sugaras szállítószalagokat, forgó egységeket és irányátviteleket vezetnek be, amelyek pontos szinkronizálást igényelnek a tészta deformálódásának vagy elakadásának megakadályozása érdekében.
Termékrugalmasság: A többtermékes lapos kenyérsort működtető létesítmények gyakran előnyösek az U-alakú kialakításból, mivel a központosított szerszámállomások felgyorsítják az átállást.
Hibrid alkalmazkodóképesség: Az L-alakú és S-alakú elrendezések kritikus tervezési alternatívákként szolgálnak szerkezeti akadályok vagy speciális sütési idők kezelésekor.
Létrehozása egy rendkívül funkcionális Az automatikus Flatbread gyártósor a gyártási alapcélok feltérképezésével kezdődik a létesítmény fizikai korlátaihoz képest. Az üzemvezetőknek értékelniük kell a rendelkezésre álló alapterületet, a belmagasságot és a szerkezeti oszlopok pontos elhelyezkedését. Nem lehet egyszerűen egy nagy kapacitású rendszert bekényszeríteni egy helyiségbe anélkül, hogy először megértené a tésztakészítés, sütés, hűtés és csomagolás térbeli követelményeit. Az áteresztőképességi igények közvetlenül meghatározzák a sütő és a hűtő szállítószalagok fizikai hosszát. Ha a létesítmény méretei nem érik el ezeket a lineáris követelményeket, az elrendezés geometriájának alkalmazkodnia kell a gyártási mennyiség fenntartásához a termék minőségének veszélyeztetése nélkül.
Az anyagáramlás optimalizálása továbbra is a sütőipari tervezés egyik alapvető eleme. Logikus, egyirányú útvonalakat kell létrehoznia a nyersanyagokhoz, a folyamatban lévő tésztákhoz és a kész csomagolt árukhoz. Ezen patakok keresztezése keresztszennyeződéshez vezet, és megsérti a szigorú élelmiszer-biztonsági protokollokat. A jól megtervezett elrendezés biztosítja, hogy a nyers lisztpor soha ne üljön le a hűtő- vagy csomagolási zónák közelében. A tiszta áramlási elvek azt diktálják, hogy a gépek fizikai elrendezése természetesen a terméket a legnyersebb állapotából a végső, lezárt csomagolásba vezesse anélkül, hogy visszafelé haladnának vagy keresztezik egymást.
A munkavégzés optimalizálásához ki kell számítani azt a pontos távolságot, amelyet a kezelőknek meg kell tenniük egy normál műszak alatt. A technikusok kezelik a tészta betöltését, felügyelik a sütő hőmérsékletét, felügyelik a hűtési átmeneteket és kezelik a csomagolást. Ha egy elrendezés arra kényszeríti a személyzetet, hogy túl nagy távolságokat tegyen meg az elakadás megszüntetése vagy a görgő beállítása érdekében, akkor értékes gyártási időt veszíthet. A hatékony elrendezések minimalizálják ezeket az utazási utakat, lehetővé téve egy kisebb csapat számára, hogy fenntartsa a teljes folyamatot. Ezt kezelői lépésekben mérjük óránként, és ennek a mutatónak a csökkentése közvetlenül javítja a műszak teljesítményét.
A higiéniai és megfelelőségi szabványok nagymértékben befolyásolják az elrendezéssel kapcsolatos döntéseket. A választott konfigurációnak megfelelő távolságot kell biztosítania a szigorú mosási eljárásokhoz. A karbantartó csapatoknak fizikai térre van szükségük a görgők kihúzásához, a szíjak cseréjéhez és a csapágyak kenéséhez. Az élelmiszer-biztonsági megfelelés, beleértve az FDA és a GFSI szabványokat, megköveteli, hogy a berendezés minden felülete hozzáférhető legyen ellenőrzés és tisztítás céljából. Ha figyelmen kívül hagyja ezeket az engedélyezési követelményeket az elrendezési szakaszban, komoly karbantartási fejfájást és potenciális ellenőrzési hibákat garantál.
Elrendezés típusa |
Helyigény |
Munkaerő-hatékonyság |
Mechanikai összetettség |
Legjobb alkalmazás |
|---|---|---|---|---|
Egyenes (I-Line) |
Magas Lineáris Tér |
Alacsony (nagy utazási távolság) |
Alacsony (nincs görbe) |
Nagy sebességű, egyetlen termék |
U alakú |
Kompakt / négyzet alakú |
Magas (központi vezérlés) |
Magas (sugarú szállítószalagok) |
Több termék, korlátozott hely |
L alakú |
Sarok / Szabálytalan |
Közepes |
Közepes (egy 90 fokos fordulat) |
A hőzónák elkülönítése |
S alakú |
Erősen sűrített |
Közepes |
Nagyon magas (több fordulat) |
Kiterjesztett hűtési követelmények |
Az egyenes vonalú rendszerek egyszerű, lineáris folyamaton működnek. A folyamat a létesítmény egyik végén kezdődik a tészta keverésével és felosztásával. A tészta ezután egyenesen halad át a hengerlési, préselési vagy lapozási állomásokon. Közvetlenül a próbakamrába kerül, áthalad az alagútkemencén, és egy egyenes hűtési szállítószalagon halad tovább, mielőtt elérné a csomagolást. Ez a megszakítás nélküli áramlás az ipari sütés mechanikailag legegyszerűbb módszere, minimalizálva a mozgó alkatrészek és az átviteli pontok számát.
Ez a konfiguráció hatalmas előnyöket kínál a nagy sebességű, egytermékes futáshoz. Teljesen kiküszöböli az íves szállítószalagok vagy az irányított szállítószalagok szükségességét. Ezen összetett mechanikai átmeneti pontok eltávolítása drasztikusan csökkenti a rendszer kopását. A tésztadarabok az elválasztótól a csomagolásig eredeti tájolásukban maradnak. Ez az elrendezés ideális folyamatos, nagy volumenű gyártáshoz, ahol ritkán fordul elő termékcsere. Ezenkívül az egyenes vonalak természetesen leegyszerűsítik a hőkezelést. Az alagútkemence által termelt intenzív hő fizikailag elszigetelt marad a vezeték közepén, messze a hőmérséklet-érzékeny csomagolási zónától.
Tésztakeverés és automatizált felosztás az elsődleges beviteli állomáson.
Lineáris lemezezés, préselés vagy hengerlés a pontos vastagság eléréséhez.
Folyamatos próbanyomat, irányváltoztatás nélkül.
Magas hőmérsékletű sütés egyenes alagút sütőben.
Meghosszabbított lineáris hűtés a belső gőz felszabadítása érdekében.
Közvetlen betáplálás automatizált áramlási csomagológépekbe vagy zsákoló rendszerekbe.
E mechanikai előnyök ellenére az egyenes vonalak komoly végrehajtási kockázatokat jelentenek. Hatalmas lineáris lábnyomot igényelnek. Sok meglévő élelmiszer-feldolgozó létesítmény egyszerűen hiányzik a teljes egyenes kialakításához szükséges megszakítás nélküli hosszúságból. Az üzemvezetők gyakran szembesülnek azzal a valósággal, hogy lebontják a belső falakat vagy költséges épületbővítéseket finanszíroznak csak azért, hogy a berendezéseket felszereljék. A munkaerő-hatékonyság az egyenes vonalú elrendezéseket is sújtja. Az üzemeltetőknek be kell járniuk a létesítmény teljes hosszát, hogy figyelemmel kísérjék a különböző szakaszokat. Ha a csomagolás elakad, miközben a kezelő a tésztát elöl tölti, a reakcióidő késik, ami a termék elégetéséhez vagy nagy mennyiségű hulladékhoz vezet.
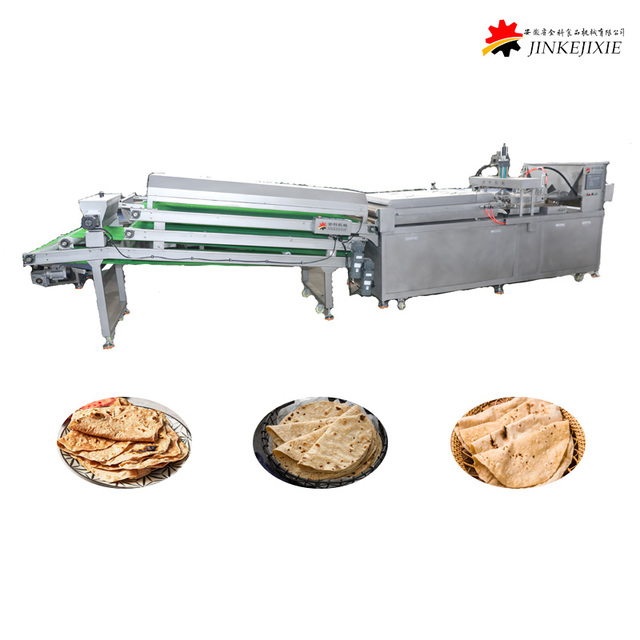
Az U alakú rendszerek optimalizálják az anyagáramlást azáltal, hogy a gyártósort magukra hajtják. Ez a patkó architektúra a nyers tészta bemenetét és a végső csomagolási kimenetet fizikai közelségbe helyezi. A tészta lefelé halad a létesítmény egyik oldalán, 180 fokos ívet kerekít, és visszafelé halad az ellenkező oldalon. Ez a kialakítás kondenzálja a szükséges lábnyomot, miközben megtartja a megfelelő sütéshez és hűtéshez szükséges teljes szállítószalag hosszt. Lehetővé teszi, hogy a négyzet alakú alaprajzú létesítmények ugyanolyan teljesítményt érjenek el, mint a masszív, lineáris épületek.
A munkaállomások U-alakú strukturálása lehetővé teszi a folyamatos nyers-csomagolási folyamatot minimális anyagmozgatási távolság mellett. A közbenső tésztafeldolgozási fázisokat, mint például a pihentető puffereket, az automatizált forgató mechanizmusokat és az olajozó állomásokat gyakran közvetlenül az U-hajlítási görbületbe vagy közvetlenül azt követően építik be. Ez lehetővé teszi a mérnökök számára, hogy magát a fordulatot aktív feldolgozási időként használják, nem pedig csak egy holt tranzitzónaként. A helykihasználás maximalizálása érdekében közvetlenül a görbe csúcsára telepíthet lisztporokat vagy vetőmagszórókat.
Működő létesítmények a A többtermékes lapos kenyérsor jelentős előnyökhöz jut az U-alakú kialakításnak köszönhetően. Az elrendezés drasztikusan csökkenti a szükséges lineáris lábnyomot, lehetővé téve, hogy a nagy kapacitású vonalak elférjenek négyzet alakú vagy kompakt helyiségekben. Lean személyzeti modelleket tesz lehetővé. Az 'U' belsejében álló egyetlen kezelő könnyedén felügyelheti a tészta adagoló állomást és a végső csomagolást egyidejűleg. Ezenkívül ez az elrendezés központosítja a nyersanyagszállítást és a késztermékek elvitelét, ami nagymértékben optimalizálja a targoncák és az automatizált irányított járművek forgalmat az üzemen belül.
Az U-alakú elrendezések azonban sajátos mechanikai kihívásokat vetnek fel. Speciális sugarú szállítószalagokat és szállítószalagokat igényelnek. Ezeket az alkatrészeket pontosan kalibrálni kell a lapos kenyér tájolásának és alakjának megőrzése érdekében. A rosszul szinkronizált görbék a tészta összehajtását, összetapadását vagy a szélek szakadását okozhatják. A hőhíd egy másik kritikus kockázat. Ha a magas hőmérsékletű sütőzónát túl közel helyezi a visszatérő lábhoz, ez befolyásolhatja a hűtési időt. Ha a csomagolás területe elnyeli a sütő környezeti hőjét, a termék lecsapódik a csomagoláson belül, ami tönkreteszi az eltarthatóságot és penészedést okoz.
Ha sem az egyenes, sem az U-alakú elrendezés nem illik a létesítménybe, a mérnökök a hibrid konfigurációk felé fordulnak. Az L-alakú elrendezések egyetlen 90 fokos elfordítást használnak. Ezeket kifejezetten olyan gyárak számára tervezték, amelyek kényelmetlen sarkokkal vagy mozdíthatatlan szerkezeti oszlopokkal foglalkoznak, amelyek akadályozzák az egyenes futást. Az L-alak kiválóan alkalmas a magas hőmérsékletű sütési zóna elkülönítésére a hőmérséklet-érzékeny csomagolási zónától. Azáltal, hogy a sütőt az egyik lábra, a hűtést/csomagolást a másikra helyezzük, a fizikai sarok természetes gátként működik a hőkezelésben, gyakran a meglévő épületfalakat felhasználva blokkolja a hőátadást.
Az S-alakú elrendezések vagy a többszörösen összehajtható vonalak maximalizálják a szállítószalag hosszát egy rendkívül sűrített lábnyomon belül. A sor ide-oda kígyózik a gyár padlóján. Ez a konfiguráció rendkívül hatékony nagy volumenű műveleteknél, amelyek meghosszabbított természetes hűtési vagy próbaidőt igényelnek. A laposkenyéreknek gyakran jelentős időre van szükségük, hogy belső gőzt engedjenek ki a csomagolás előtt. Az S-alakú hűtő szállítószalag biztosítja ezt a szükséges tartózkodási időt az épület bővítése nélkül. Azonban minden további fordulat egy másik átviteli pontot vezet be, növelve a mechanikai bonyolultságot és a termék elakadásának kockázatát. A karbantartó csapatoknak több sugarú szíjat és hajtómotort kell figyelniük, növelve a napi ellenőrzési munkaterhelést.
Az alapterület-kihasználtság értékeléséhez a négyzetláb hozamot kell vizsgálni. Az egyenes vonalak hatalmas lineáris teret foglalnak el, de mindkét oldalon széles nyitott területeket hagynak. Az U-alakú vonalak maximalizálják a helyiség négyzetméterét azáltal, hogy kitöltik a központi űrt, ami sokkal magasabb termelési hozamot eredményez az elfoglalt terület négyzetméterére vetítve. Meg kell mérnie a létesítmény pontos méreteit, hogy meghatározza, melyik geometria maximalizálja az adott ingatlant. Az elpazarolt alapterület egyenlő a termelési kapacitás elvesztésével.
A kezelő ergonómiája erősen támogatja az U alakú kialakítást. Az időmozgásos tanulmányok következetesen azt mutatják, hogy az egyenes vonalú kezelők műszakuk jelentős részét egyszerűen sétálással töltik. Az U-alakú vonalak tökéletesen illeszkednek a karcsú gyártási elvekhez. Az elsődleges munkaállomások központosításával a kezelők minimális szükségtelen mozgással hajtják végre a feladatokat. Ez csökkenti a fizikai fáradtságot, és gyorsabb reakcióidőt tesz lehetővé a berendezés meghibásodása esetén. Egy technikus átléphet a folyosón, hogy megjavítsa a burkolatot, ahelyett, hogy ötven yardot sprintelne le a vonalon.
A berendezések karbantartása és a higiéniai szolgáltatásokhoz való hozzáférés más dinamikát mutat. Az egyenes vonalak akadálytalan, 360 fokos hozzáférést biztosítanak az összes modulhoz. A technikusok könnyedén feltekerhetik a szerszámkocsikat egészen a sütőig vagy az elválasztóig. Az U-alakú vonalak gondos térbeli tervezést igényelnek. Biztosítania kell a megfelelő távolságot az 'U' két párhuzamos lába között. Ha a lábak túl közel vannak egymáshoz, a karbantartó technikusok nem tudnak biztonságosan hozzáférni a belső hajtómotorokhoz, és nem tudják megtisztítani a szállítószalagok belső keretét. A mosótömlőknek szabad térre van szükségük, a szerelőknek pedig hely kell a villáskulcsok mozgatásához.
Alkalmazkodhatóság a A regionális laposkenyér-előállító berendezések elrendezésenként eltérőek. A magas hőmérsékletű tandoor sütők naanhoz, a nehéz sajtolóprések tortillákhoz vagy a lavash nyújtóberendezései speciális szerkezeti támasztékokat igényelnek. Az egyenes vonalak könnyedén elhelyezik ezeket a nehéz, speciális modulokat anélkül, hogy aggódnának amiatt, hogy ezek hogyan befolyásolják a lefelé irányuló görbe átvitelt. Az U-alakú vonalak integrálhatják ezt a berendezést, de a mérnököknek gondosan ki kell számítaniuk, hogyan viselkedik a tészta ezeken az agresszív regionális feldolgozási lépéseken való áthaladás után, mielőtt egy sugarú szállítószalaghoz érne. A nyújtott tészta másként viselkedik görbén, mint a préselt tészta.
A megfelelő útválasztás megakadályozza a telepítési késéseket. Az ipari pékségek hatalmas mennyiségű gázt, áramot, vizet és sűrített levegőt igényelnek. Az U-alakú vonalak lehetővé teszik a központosított közüzemi csökkenést. A fő táp- és gázvezetékeket a patkó közepére fektetheti le, és hatékonyan oszthatja el őket mindkét oldalon. Az egyenes vonalak az épület teljes hosszában végigfutó hosszú, elosztott közműfejléceket igényelnek, ami növeli a csővezetékek és a vezetékek bonyolultságát. Megfelelően kell méreteznie a fejlécet, hogy elkerülje a nyomásesést a vezeték túlsó végén.
A HVAC és a kipufogógáz megfontolások kritikusak. A laposkenyér sütők intenzív hőt és nedvességet termelnek. Biztosítania kell, hogy a létesítmény HVAC rendszere képes legyen kezelni ezt a hőterhelést. Az U-alakú kivitelben a sütő gyakran veszélyesen közel helyezkedik el a hűtési és csomagolási területekhez. Robusztus elszívó burkolatokat és potenciálisan fizikai terelőfalakat kell felszerelnie, hogy megakadályozza a sütő hőjének átvándorlását a helyiségben, és tönkretegye a tészta megfelelő hűtéséhez szükséges környezeti hőmérsékletet. A mennyezeten lévő kondenzvíz visszacsepeg a termékre, ha a kipufogógáz nem megfelelő.
A szállítószalag átadási pontjai szigorú mérnöki felügyeletet igényelnek. U-alakú vagy L-alakú vonal megadásakor szűk sugarú transzfereket vagy lépcsőzetes szalagokat kell alkalmazni. Az egyenes szalagról az íves szalagra való átmenet a legtöbb terméksérülés helye. Mindkét szalag sebességének tökéletesen szinkronban kell lennie. Érzékelőkre és változtatható frekvenciájú meghajtókra (VFD) van szükség annak biztosítására, hogy a laposkenyér megtartsa alakját, ne hajtsa össze magát, és zökkenőmentesen haladjon át a sarkokon. A rosszul igazított átutalások folyamatos mikroleállásokat okoznak, amelyek tönkreteszik a napi hozamcélokat.
Az egyenes, U-alakú vagy hibrid elrendezés közötti választást a létesítmény méretei, a munkaerő rendelkezésre állása és a termékösszetétel összetettsége határozza meg. Össze kell hangolnia a berendezés mechanikai valóságát az épület fizikai korlátaival. Válasszon egy egyenes elrendezést, ha bőséges lineáris térrel rendelkezik, egyetlen terméket állít elő maximális sebességgel, és minimalizálni szeretné a mechanikai bonyolultságot. Válasszon U-alakú elrendezést, ha korlátozza a négyzetméterek, több termékcsaládot üzemeltet, és optimalizálnia kell a munka hatékonyságát. Válasszon L- vagy S-alakú elrendezést, ha szerkezeti akadályok között kell eligazodnia, vagy ha extra hűtési időre van szüksége a kompakt helyiségben.
A berendezés megrendelése előtt végezzen átfogó 3D lézeres szkennelést létesítményén, hogy feltérképezze az összes szerkezeti oszlopot, a mennyezet magasságát és a meglévő közműeséseket.
Számítsa ki a kezelők számára a pontos utazási távolságot mindkét elrendezési forgatókönyv esetén, hogy meghatározza a valódi munkaerőigényeket és az ergonómiai hatást.
Konzultáljon egy ipari sütőipari rendszermérnökkel a hődinamika modellezéséhez, biztosítva, hogy a sütő melege ne veszélyeztesse a csomagolási zónát.
Futtasson szimulált termékpróbákat sugaras szállítószalagokon, hogy megbizonyosodjon arról, hogy az adott laposkenyértészta deformáció nélkül képes túlélni az irányított átvitelt.
V: A minimális hely nagymértékben függ az áteresztőképességtől és a hűtési követelményektől. Egy kompakt U-alakú vonal 1500-2000 négyzetméteren elfér, míg a nagy kapacitású egyenes vonalak gyakran 3000-5000 négyzetláb lineáris helyet igényelnek. Mindig a sütő hossza és a szükséges hűtési idő alapján számoljon.
V: Igen, de jelentős tervezést igényel. Meg kell vásárolnia és integrálnia kell a sugárhajtású szállítószalagokat, frissítenie kell a központi vezérlőrendszert az új átadási pontok szinkronizálása érdekében, és teljesen át kell irányítania a létesítményi segédprogramokat, hogy alkalmazkodjon az új berendezés helyigényéhez.
V: Ha nem megfelelően van kalibrálva, az ívelt szállítószalagok a nyers tészta megnyúlását, összehajtását vagy szakadását okozhatják a külső széleken a sebességkülönbségek miatt. Speciális szűk sugarú szalagok és precíz fordulatszám-szinkronizálás megakadályozza a deformációt és megőrzi a termék integritását.
V: Az egyenes elrendezések általában könnyebben integrálhatók nehéz vagy speciális regionális berendezések, például tandoor sütők vagy nehézprések, mivel szükségtelenné teszik az összetett tésztaátmenetek azonnali kezelését az agresszív feldolgozási lépések után.
V: Az elrendezés határozza meg a hűtő szállítószalag fizikai hosszát. Az S-alakú és az U-alakú elrendezések maximalizálják a hűtési időt kis helyigényen belül a szállítószalag összehajtásával, míg az egyenes vonalak hatalmas létesítményhosszt igényelnek az azonos hűtési időtartam eléréséhez.
V: A tésztaesztergálást irányított lépcsőzetes hevederekkel, automatizált billenő mechanizmusokkal vagy közvetlenül az ívbe integrált vezetősínekkel lehet kezelni. Ezek a rendszerek precíz fordulatszám-különbségeket használnak a termék gyengéd forgatásához vagy megfordításához anélkül, hogy szerkezeti károsodást okoznának.