Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-26 Eredet: Telek


Az autentikus lacha paratha meghatározó jellemzője az elkülönülő, ropogós rétegek. Ezt a texturális eredményt kézzel érheti el, ha pontos mennyiségű olajat vagy ghí-t visz fel a hajtogatott tésztalapok közé, hogy megbízható lipidgátat hozzon létre. Ennek a kényes kulináris folyamatnak a kereskedelmi gyártáshoz való méretezése jelentős mérnöki kihívásokat vet fel. Az egyenetlen zsíreloszlás, a túlzott tésztafeszültség vagy a nagy sebességnél történő nem megfelelő hajtogatás inkább sűrű, összeolvadt lapos kenyereket eredményez, nem pedig pelyhes rétegeket. Az élelmiszergyártóknak át kell állniuk a tészta laminálás kézi tudományáról a fejlett automatizálásra.
Annak megértése, hogy egy reklám A Lacha Paratha Machine automatizálja az olajfelhordást, amely meghatározza a termelés sikerét. Ha nagy volumenű berendezésekbe fektet be, konkrét műszaki kritériumokat kell értékelnie. A zsírdiszperzió mechanikája szabályozza a végtermék minőségét. Ezeknek az automatizált rendszereknek az elsajátítása biztosítja, hogy a lepénykenyér ipari méretekben megőrizze hagyományos pelyhességét, miközben állandó átviteli sebességet biztosít.
Lipid-gát mechanikája: A pelyhesedés teljes mértékben attól függ, hogy a gluténhálók ne olvadjanak össze a pihenési és gördülési fázisban; A konzisztens, automatizált zsírfelhordás az elsődleges megkülönböztető tényező a gép minőségében.
A hígtrágya titka: A keményítő-olaj szuszpenzió (mint például a kukoricaliszt és a ghí szuszpenzió) használata a tiszta zsír helyett kiváló fizikai akadályt képez, és a modern ipari vonalakat úgy kell megtervezni, hogy kezelni tudják.
Diszperziós technológia: A modern berendezések különböző olajfelhordási módszereket alkalmaznak (permetező fúvókák, csepegtető-kefe vagy extrudálás), amelyek mindegyike külön kompromisszumokkal rendelkezik a zsír viszkozitásának kompatibilitásával (olaj vs. ghee) és a karbantartási követelményekkel kapcsolatban.
Tésztafeszültség-kezelés: A hatékony réteges paratha gyártósornak ki kell egyensúlyoznia a nagy sebességű olajozást és a hajtogatást megfelelő pihentető szállítószalagokkal, hogy megakadályozza a tészta visszahúzódását és a réteg szakadását.
Higiénia és megfelelőség: Az olajfelhordó rendszerek szigorú értékelést igényelnek a tiszta helyben (CIP) képességekkel kapcsolatban, hogy megakadályozzák az avasodást és biztosítsák az élelmiszerbiztonsági megfelelést ipari méretekben.
A rétegelválasztás az alapvető élelmiszertudományon és a tésztareológián alapul. Az olaj hidrofób gátként működik a vékony hidratált tésztalapok között. Ez a gát megakadályozza, hogy a sikérszálak összetapadjanak az összenyomás és a gördülés során. Konzisztens lipidréteg nélkül a tésztalapok mechanikai nyomás hatására újra összeolvadnak. Az így kapott lapos kenyér kemény és sűrű lesz, elveszíti a fogyasztók által elvárt jellegzetes érzetet a szájban.
A hagyományos módszerek gyakran keményítő-lipid szuszpenziót használnak. Az olajat vagy ghí-t kukoricaliszttel összekeverve rendkívül hatékony pasztát kapunk. A keményítőszemcsék felszívják a felesleges nedvességet a tészta felületéről. Mikroszkopikus ékekként is funkcionálnak, fizikailag egymástól távol tartják a tésztarétegeket a végső préselési szakaszban. Ennek a módszernek az ipari mérlegekre való átültetéséhez speciális szivattyú- és adagolóberendezésre van szükség, amely képes a szuszpenziók eltömődése vagy szétválása nélkül kezelni.
A liszt szubsztrát kölcsönhatásai közvetlenül befolyásolják a lamináló zsírok viselkedését a gyártósoron. A finomított liszt másképp szívja fel a zsírt, mint a teljes kiőrlésű liszt. A teljes kiőrlésű búza olyan korparészecskéket tartalmaz, amelyek megzavarhatják a lipid gátat, és elszakíthatják a tésztalapot, ha nem hidratálják megfelelően. Adagolórendszerek egy automata paratha gépnek állíthatónak kell lennie. A kezelőknek kalibrálniuk kell az áramlási sebességet, hogy elkerüljék a száraz foltok kialakulását a teljes kiőrlésű tésztában vagy a túltelítettséget a finomított lisztes tésztában.
A hagyományos kézi módszer a zsír bekenését és a száraz liszt kézi porlását jelenti. A folyamatos kereskedelmi gyártás abszolút konzisztenciát követel több ezer egység óránként. A gépnek teljes zsírfedést kell elérnie összevonás nélkül. A zsírt úgy kell felvinnie, hogy a finom tésztalapot nem szakítaná el, vagy megváltoztatná az általános hidratációs arányt.
Az automatizált lamináló berendezések értékeléséhez a mérnökök konkrét sikerkritériumokat keresnek:
Térfogati konzisztencia a tésztalap teljes szélességében.
Képes kezelni a változó zsírviszkozitást a fúvókák eltömődése nélkül.
Másodlagos porozó mechanizmusok integrálása a lipidréteg stabilizálására.
Minimális mechanikai igénybevétel éri a tésztát a hajtogatási fázisban.
Hozzáférhető alkatrészek a napi higiéniához és zsíreltávolításhoz.
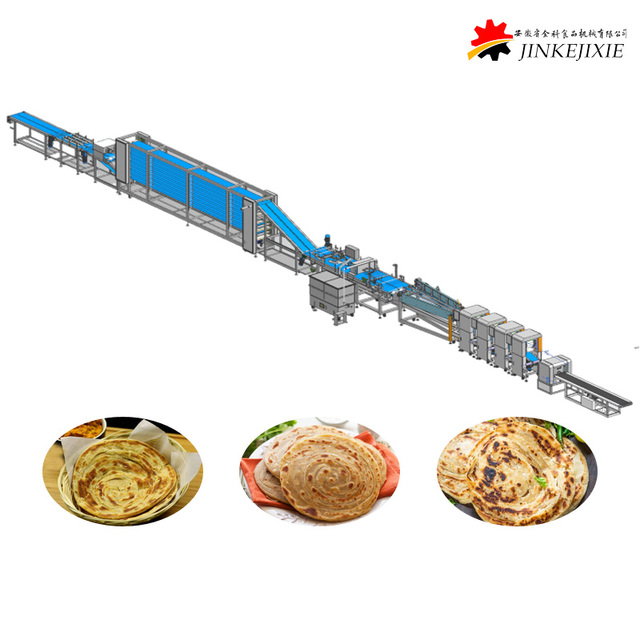
A folyamat folyamatos tésztalapozással kezdődik. Az extruderek az ömlesztett tésztát egy sor redukáló hengeren keresztül nyomják át. Ezzel egybefüggő, egységes szalaggá vékonyítja a tésztát. Az olajozási szakasz előtt az egyenletes vastagság fenntartása kötelező. Az egyenetlen tésztalapok hibás olajfelszívódáshoz, inkonzisztens rétegképződéshez és súlyváltozásokhoz vezetnek a végső csomagolt termékben.
A gyártók többféle olajadagoló mechanizmust alkalmaznak. Az egyes megoldáskategóriák különböző zsírviszkozitásokra, gyári környezetekre és gyártási követelményekre vonatkoznak. A nem megfelelő adagolómechanizmus kiválasztása folyamatos vonalleálláshoz és magas selejtmennyiséghez vezet.
Adagolási mechanizmus |
A legalkalmasabb |
Működési jellemzők |
|---|---|---|
Permetező fúvókarendszerek |
Alacsony viszkozitású folyékony olajok |
Rendkívül egyenletes, mikrocsepp-fedést biztosít. Pontos kalibrálást igényel a túlpermetezés és a pazarlás elkerülése érdekében. |
Csepegtető és forgó kefe |
Közepes viszkozitású zsírok |
Fizikailag eloszlatja a zsírt a tésztalapon. Szorosan utánozza a kézi alkalmazási technikákat. |
Szilárd zsír extrudálás |
Szilárd ghí vagy margarin |
Fűtött tartályokat és szivattyúrendszereket használ. Szigorú hőmérséklet-szabályozás szükséges a zsír plaszticitásának fenntartásához. |
Hígtrágya-képes kevert adagolás |
Kukoricaliszt-olaj keverékek |
Folyamatos keverés jellemzi a keményítő ülepedését. Megakadályozza a fúvóka eltömődését viszkózus pasztákkal. |
A zsírfelhordást követően a gép automatikusan hajtogatja és hajtogatja. Mechanikus vezetők szedik össze az olajozott tésztaszalagot. A rendszer ráncba szedi a tésztát, és szoros koronggá tekeri. Ez a tekercselés belsőleg megfogja az olajrétegeket. Ennek a mechanikai összegyűjtésnek a pontossága közvetlenül meghatározza a látható rétegek számát a kész sütött termékben. Ha a vezetőket túlságosan megfeszítik, a tészta elszakad és az olaj kifolyik.
Ezután a gépnek kezelnie kell a korongképződést és a másodlagos port. A feltekert korong száraz liszttel való behintésének kézi lépésének megismétlése biztosítja a zökkenőmentes feldolgozást. Az automata porszívók finom keményítőbevonatot visznek fel a korong külső felületére. Ez biztosítja a tiszta kioldást a végső nyomólemezekről. Megőrzi a tekercselési fázisban kialakult finom réteghatárt, és megakadályozza, hogy a korongok a szállítószalagokhoz tapadjanak a pihenési fázisban.
A zsírkompatibilitás és a hőmérséklet-szabályozás kritikus értékelési mérőszámok bármely létesítményvezető számára. Fel kell mérnie a gép azon képességét, hogy képes-e kezelni az adott receptet a tényleges gyári körülmények között. Ha a folyamat szilárd ghí-t igényel, a rendszernek burkolattal ellátott garatokkal és fűtött szállítóvezetékekkel kell rendelkeznie. Ez megakadályozza a zsír megszilárdulását és blokkolja az adagoló mechanizmust éjszakai műszakok vagy hidegebb gyári környezetben.
Tegyen különbséget a kétlépcsős zsírkezelő rendszerek között. A belső laminált zsíradagolással a belső rétegek jönnek létre. Az autentikus ízprofilokhoz gyakran külön nyomdai utáni helyi alkalmazási rendszerre van szükség. Ez a másodlagos rendszer olajat vagy ghit alkalmaz a folyamatos elősütési vagy ipari grillezési szakaszban, hogy aktiválja a felületi puffadást és ropogást. Két különálló zsírrendszer kezelése fejlett PLC-integrációt igényel.
Értékelje az olajfelhordó egység pontosságát és hozamszabályozását. A túlzott olajozás a berendezés súlyos szennyeződéséhez vezet. A felesleges zsír a csomagolás tömítésének meghibásodását és az oxidáció miatti gyors termékromlást okoz. Az alulolajozás a termék teljes tönkremenetelét eredményezi, sűrű, összeolvadt rétegekkel rendelkező lapos kenyereket eredményezve. Egy kiváló minőségű A réteges paratha gyártósor pontos térfogati adagolást biztosít, általában szervo-meghajtású térfogat-kiszorításos szivattyúkkal.
Közvetlenül az olajfelhordás után elemezze, hogy a gép hogyan tartalmaz porlasztó mechanizmusokat. Száraz liszt vagy keményítő alkalmazása stabilizálja a frissen felvitt lipidrétegeket. Ez a lépés megakadályozza, hogy az olaj túl mélyen bevándoroljon a tésztamátrixba a préselési szakasz előtt. Ez egy kritikus műszaki jellemző az autentikus, pelyhes textúra eléréséhez, amely túléli a fagyasztást és az újramelegítést.
Vizsgálja meg az áteresztőképesség és a minőség közötti kompromisszumot. A vonal sebessége közvetlenül befolyásolja az olaj felszívódását és a réteg integritását. A gyorsabb gyártósorok nagyobb mechanikai igénybevételt fejtenek ki a tésztahálózaton. Ezek lényegesen hosszabb pihenő szállítószalagokat igényelnek. A megfelelő pihenőidő lehetővé teszi a gluténhálózat ellazulását az intenzív olajozási és tekercselési folyamatok után. A pihentetési fázis kihagyása garantálja a termékek formájának elváltozását és a sütés közbeni súlyos zsugorodást.
A hígtrágyarendszer és a közvetlen permetezés közötti választás jelentős működési kompromisszumokkal jár a gyár területén. A viszkózus keményítő-olaj keverékek szivattyúzásához folyamatos keverési mechanizmusok szükségesek a tárolótartályokban. Ezek a rendszerek szigorúbb napi tisztítási protokollokat igényelnek az eltömődések és a baktériumok növekedésének megelőzése érdekében. Ezzel szemben az alacsony viszkozitású folyékony olajpermetek tisztább működést biztosítanak, de nem biztos, hogy ugyanazt a fizikai rétegleválasztást biztosítják, mint a keményítővel sűrített zagy, ami potenciálisan veszélyezteti a végső textúrát.
Vegye figyelembe az egyensúlyt a berendezés lábnyoma és a pihenési idő között. Egy kompakt gép értékes gyári alapterületet takarít meg. Előfordulhat azonban, hogy hiányzik a szükséges pihentető szállítószalag hossza a tészta megfelelő lazításához. Az elégtelen pihenőidő arra kényszeríti a kezelőket, hogy kézi beavatkozást hajtsanak végre. Előfordulhat, hogy a feltekert tésztakorongokat másodlagos kelesztő állványokra kell helyeznie a préselés előtt, ami megnöveli a munkaerőigényt és a lehetséges szennyeződési pontokat.
A gyártási ütemterv megtervezésekor értékelje a rugalmasságot a specializációval szemben. A dedikált lacha paratha gépek speciális redőző mechanizmusokkal rendelkeznek, amelyeket kifejezetten a többrétegű lapos kenyerekhez terveztek. A moduláris lapos kenyérsorok szélesebb lehetőségeket kínálnak a különféle termékekhez, például a tortillához vagy a pitához. A moduláris rendszerek azonban gyakran kompromisszumot kötnek a prémium lacha paratha-hoz szükséges olajhajtási sorrend pontosságában, ami kevésbé meghatározott rétegszerkezetet eredményez.
A beruházási kiadásokat mérlegelni kell a működési kiadásokkal és az erőforrás-felhasználással. A csúcskategóriás permetező és kevert adagolórendszerek nagyobb előzetes beruházásokat igényelnek. Mégis, ezek a fejlett rendszerek drasztikusan csökkentik az olajpazarlást a pontos célzás révén. Ezenkívül minimálisra csökkentik a tisztításhoz és karbantartáshoz szükséges kézi munkát a kezdetleges csepegtetőrendszerekhez képest, csökkentve a napi működési költségeket és javítva a vonal általános hatékonyságát.
A recept méretezési hibái jelentős megvalósítási kockázatot jelentenek a kézi gyártásról az automatizált gyártásra való áttéréskor. Az ipari gépek teljesen más mechanikai erőket fejtenek ki, mint az emberi kéz. Az asztalon tökéletesen működő tészta elszakadhat vagy összeolvadhat a nagy sebességű vonalon. Csökkentse ezt azáltal, hogy szigorú próbatesztet hajt végre az eredeti berendezés gyártójával. Használja a pontos lisztspecifikációkat, a hidratáltsági szinteket és a tervezett zsírtípusokat ezeknél a kísérleteknél, hogy meghatározza a szükséges receptmódosításokat a telepítés előtt.
A higiénia és az avasodás állandó fenyegetést jelent a nagy olajtartalmú termelési környezetben. A mechanikus redőkben, szállítószalagokban és forgókefékben felhalmozódó zsír ideális környezetet teremt a baktériumok gyors növekedéséhez és a mellékízekhez. Csökkentse ezt a kockázatot a szigorú higiéniára tervezett berendezések megadásával. Szerszám nélküli szétszerelést, élelmiszer-minőségű rozsdamentes acél szerkezetet (304 vagy 316) és hozzáférhető mosási minősítést (IP65 vagy magasabb) igényel az olajozóállomás közelében lévő összes elektromos alkatrész esetében.
A kezelői kalibrálási hibák tönkretehetik a teljes gyártási sorozatot, és drága nyersanyagokat veszíthetnek el. Az olajáramlási sebesség kisebb kézi beállításai drasztikusan megváltoztatják a termék minőségét. Csökkentse az emberi hibákat azáltal, hogy programozható logikai vezérlőkkel (PLC) és intuitív ember-gép interfészekkel (HMI) felszerelt gépekbe fektet be. Ezek a rendszerek lehetővé teszik bizonyos receptprofilok elmentését, biztosítva az automatizált, megismételhető adagolás szabályozását a különböző műszakokban és a különböző kezelői képzettségi szinteken.
Vizsgálja át a jelenlegi zsírfelhordási módszert annak megállapítására, hogy a folyékony permetezés, a szilárd extrudálás vagy az iszapos rendszer megfelel-e az adott recept követelményeinek.
Mérje meg a rendelkezésre álló alapterületet, hogy biztosítsa a nagy sebességű réteglazításhoz szükséges meghosszabbított pihenő szállítószalagok elhelyezését.
A teljesítmény ellenőrzése érdekében ütemezzen be egy gyári átvételi tesztet a gyártóval a szabadalmaztatott tészta- és zsírminták felhasználásával.
Ellenőrizze az adagolórendszer helyben történő tisztítási képességét, hogy garantálja a hosszú távú élelmiszerbiztonsági megfelelést és minimalizálja az állásidőt.
V: A gép vékony lappá extrudálja a tésztát, precíz olaj- vagy zsírréteget hord fel, és mechanikus vezetőket használ a tészta hajtogatásához és tekercseléséhez. Ez a tekercselés megragadja a lipid gátat a tészta hajtogatásai között, utánozva a kézi laminálási folyamatot.
V: Igen, de speciális adagolási mechanizmusokat igényel. A folyékony olajok permetező vagy csepegtető rendszereket használnak, míg a szilárd ghee-hez fűtött, köpenyezett garatok és extrudáló szivattyúk szükségesek, hogy a zsírt rugalmas állapotban tartsák az alkalmazás során.
V: A hígtrágya olajat kukoricaliszttel vagy keményítővel kever. A keményítőrészecskék fizikailag beékelődnek a tésztarétegek közé, és felszívják a felesleges nedvességet, erősebb, megbízhatóbb gátat hozva létre, amely megakadályozza a rétegek nyomás alatti összeolvadását.
V: A szakadást a tészta megfelelő hidratáltságának fenntartása, az egyenletes lapvastagság biztosítása és a megfelelő pihentető szállítószalagok alkalmazása akadályozza meg. A pihentetés lehetővé teszi, hogy a gluténhálózat ellazuljon, mielőtt a redőzés és a préselés mechanikai igénybevétele bekövetkezne.
V: A feltekert korongot száraz liszttel meghintve megakadályozza, hogy a végső nyomólapokhoz tapadjon. Ezenkívül segít stabilizálni a külső lipidrétegeket, biztosítva a tiszta felszabadulást és megőrzi a különálló réteg meghatározását.
V: Az ipari gépeknek rendelkezniük kell helytisztítási (CIP) képességgel, szerszám nélküli szétszereléssel és lemosható alkatrészekkel. A fúvókákról, kefékről és szíjakról való visszamaradó zsír eltávolításához rendszeres, szigorú higiéniai protokollokra van szükség élelmiszer-biztonságos zsíroldó szerekkel.