Үзсэн: 0 Зохиогч: Сайтын редактор Нийтлэх хугацаа: 2026-08-31 Гарал үүсэл: Сайт


Арилжааны хавтгай талхны зах зээл нь уян хатан, боодолтой зөөлөн лаваш (сэндвич, кебаб хийхэд тохиромжтой) болон хэврэг, хөнгөн зуушны хэв маягийн шаржигнуур лаваш (дип, шөл, жигнэмэг хийх зориулалттай) гэсэн хоёр өөр ангилалд хуваагдаж байна. Уламжлалт жорууд нь гар аргаар боловсруулалтад тулгуурладаг бол масштабтай үйлдвэрлэл нь нарийн зуурмагийн реологи, нарийн дулааны профайлыг автоматжуулсан, өндөр хүчин чадалтай машин болгон хөрвүүлэхийг шаарддаг. Өндөр чийгшилтэй зөөлөн хавтгай талханд зориулж тохируулсан тоног төхөөрөмж нь ихэвчлэн шаржигнуурын хувилбаруудыг зохих ёсоор усгүйжүүлж чаддаггүй бөгөөд энэ нь бөглөрөл, бүтээгдэхүүний нийцгүй байдал, өндөр хог хаягдал үүсгэдэг. Аж үйлдвэрийг үнэлэх Лаваш үйлдвэрлэлийн шугам нь дамжуулах чадварын үндсэн хэмжигдэхүүнээс гадна харахыг шаарддаг. Энэхүү гарын авлага нь зөөлөн, шаржигнуурт лаваш үйлдвэрлэхэд шаардлагатай механик, дулааны болон ашиглалтын тохиргоог задалж, үйлдвэрийн менежерүүд болон үйлдвэрлэлийн инженерүүдэд тоног төхөөрөмжийн чадавхийг үнэлж, томрох эрсдлийг бууруулахад тусалдаг.
Чийгшүүлэх, боловсруулах машин: Зөөлөн лаваш нь чийгшил ихтэй, ихэвчлэн өөх тосгүй зуурсан гурилыг зөөлрүүлэхийн тулд стрессгүй даавуу, зөөгчгүй зөөгч механизм шаарддаг бол шаржигнуурт лаваш нь чийгшил багатай эсвэл олон ширхэгтэй хольц хийхэд хүнд даацын бул, нарийн бэхэлгээний систем шаарддаг.
Дулааны профиль нь үндсэн ялгагч юм: Зөөлөн лаваш нь чийгийг хадгалахын тулд жигнэх (өндөр дулаан, богино хугацаа) дээр тулгуурладаг; Үйрмэг лаваш нь аажмаар усгүйжүүлэхийн тулд олон бүсийн хонгилын зуухыг шаарддаг.
Эрлийз шугамууд нь давуу талыг бий болгодог: Лаваштай хавтгай талхны автомат шугамыг хоёр хувилбарт үйлдвэрлэх боломжтой боловч шаардлагатай модульчлагдсан байдал нь анхны CapEx, хөлийн хэмжээ болон өөрчлөлтийн зогсолтыг нэмэгдүүлдэг.
Жигнэсэний дараах нөлөөллийн гарц: Хөргөх дамжуулагчийг тусгайлан тохируулсан байх ёстой—зөөлөн лавашанд чийгийг хадгалах хаалттай систем, шаржигнуурт лавашны хувьд бага хүчдэлтэй, хугарахаас хамгаалсан туузанцар.
Хавтгай талхны үйлдвэрлэл нь холигч аяга дотроос эхэлдэг. Зуурмагийн физик шинж чанар нь урсгалын бүх механик тохиргоог шаарддаг. Үйлдвэрийн инженерүүд тодорхой наалдамхай шинж чанарыг зохицуулахын тулд машин механизмыг тохируулах ёстой. Та нойтон, наалдамхай боолтонд тохируулсан шугамаар хатуу жигнэмэг зуурсан гурилыг хүчээр шахаж, тоног төхөөрөмжийн хүнд ачаалал, бүтээгдэхүүний эвдрэлийг үүсгэхгүй.
Чийгшүүлэх түвшин нь таны зуурмагийн механик стрессийн хязгаарыг тогтоодог. Зөөлөн лавашийн найрлага нь ихэвчлэн 60-70% чийгшүүлэх шаардлагатай байдаг. Энэхүү усны өндөр агууламж нь эцсийн бүтээгдэхүүнийг уян хатан байлгаж, хагаралгүйгээр өнхрөх боломжийг олгодог. Үйрмэг лаваш нь илүү хуурай хольц шаарддаг бөгөөд ихэвчлэн 40% -аас 50% хүртэл чийгшүүлдэг. Ус нь зуурмагийн системд хуванцаржуулагчийн үүрэг гүйцэтгэдэг. Ус бага байна гэдэг нь давхаргыг тэсвэрлэх чадвартай, зузаан зуурмагийг багасгахын тулд илүү их механик хүч шаарддаг хатуу зуурмагийг хэлнэ.
Өөх тосны агууламж нь өөр нэг механик хувьсагчийг бий болгодог. Уламжлалт зөөлөн лавашийн жор нь ихэвчлэн тос эсвэл цөцгийн тосыг бүрэн орхигдуулдаг. Өөх тос нь зуурсан гурилыг байгалийн аргаар тосолж, металл гадаргуугийн үрэлтийг бууруулдаг. Үүнгүйгээр өндөр чийгшилтэй зуурмаг нь гайхалтай наалдамхай болдог. Энэ нь дамжуулах тууз, бууруулагч бул, зүсэх үхэгсдэд наалддаг. Өөх тосгүй зуурсан гурилыг боловсруулахад гамшгийн шугам гацахаас сэргийлэхийн тулд тусгай синтетик тууз, идэвхтэй гурилын тоосжилтын систем шаардлагатай. Гурилын сонголт бас үүрэг гүйцэтгэдэг. Зөөлөн лаваш нь ихэвчлэн 11% -иас 12% -ийн уургийн агууламжтай гурилыг хүчтэй, өргөтгөх боломжтой сүлжээг бий болгоход ашигладаг. Үйрмэг хувилбарууд нь уян хатан чанарыг хязгаарлаж, цэвэрхэн болгохын тулд уургийн хэмжээ багатай гурилыг (9-10%) хэрэглэдэг.
Холих мөчлөг нь цавуулагны сүлжээний хүчийг тодорхойлдог. Зөөлөн боодолтой лаваш нь удаан хугацаагаар холихыг шаарддаг. Операторууд ихэвчлэн усжуулалтын эхний үе шатаас хойш 5-7 минутын турш өндөр хурдтай холигчийг ажиллуулдаг. Энэхүү түрэмгий механик үйлдэл нь гөлгөр, өндөр сунадаг цавуулаг бүтцийг бий болгодог. Зуурмагийг олон үе шаттай хавтангийн явцад урахгүйгээр сунах ёстой. Энэ үе шатанд температурын хяналтыг тохиролцох боломжгүй юм. Өргөтгөсөн холих үрэлт нь зуурсан гурилыг халааж, мөөгөнцрийн үйл ажиллагааг хурдасгадаг. Байгууламж нь зуурсан гурилын температурыг 24 ° C-аас 26 ° C хүртэл байлгахын тулд хөргөсөн усыг эргэлдүүлдэг хүрэмтэй холигч аяга ашигладаг.
Үйрмэг лаваш нь эсрэг хандлагыг шаарддаг. Зуушны хэв маягийн жигнэмэг нь хамгийн бага зуурах шаардлагатай. Үйрмэг зуурсан гурилыг хэт хольсноор хэт их уян хатан чанар үүсдэг. Зуурсан уян хатан зуурмаг нь зүссэний дараа буцаж агшиж, зуухны туузан дээр хэв гажилт үүсч, савлагааны хэмжээ нийцэхгүй болоход хүргэдэг. Инженерүүд цавуулаг матрицыг бүрэн хөгжүүлэхгүйгээр гурилыг чийгшүүлэхийн тулд холих циклийг програмчилж, ихэвчлэн нэгэн төрлийн масс үүсэх үед холигчийг зогсоодог.
Амжилтын үзүүлэлтүүд нь эцсийн SKU-ээс бүрэн хамаарна. Зөөлөн лаваш нь тодорхой дотоод чийгийг хадгалахыг шаарддаг. Хэрвээ үйрмэг нь хатаж унавал хэрэглэгчид дүүргэгчийг нь нугалахад талх хагардаг. Жигнэх процесс нь доторх уурыг барьж байхдаа гадаргууг цэврүүтэх ёстой. Зөөлөн лавашны эцсийн чийгийн агууламж ихэвчлэн 28% -иас 32% орчим байдаг.
Үйрмэг лаваш нь бараг бүрэн шингэн алдалтыг шаарддаг. Эцсийн бүтээгдэхүүн нь 4% -иас бага чийгшилтэй байх ёстой. Үлдэгдэл чийг нь тавиурын тогтвортой байдлыг эвдэж, жигнэмэгийг хэврэг биш харин зажлууртай болгодог. Бүтээгдэхүүнийг хөргөх конвейерт хүрэхээс өмнө зуух нь бараг бүх чөлөөт усыг зайлуулах ёстой бөгөөд энэ нь огт өөр дулааны горим шаарддаг.
Үйлдвэрлэлийн менежерүүд эзэлхүүн ба бүтэц хоорондын байнгын тэмцэлтэй тулгардаг. Хамгийн их гарц руу чиглүүлэх нь хавтгай талхны гар урлалын чанарыг алдагдуулж байдаг. Илүү хурдан туузны хурд нь ижил жигнэмэгийг бий болгохын тулд зууханд илүү өндөр температур шаарддаг. Энэ нь ирмэгүүд болон түүхий төвүүдийг шатааж болно. Тоног төхөөрөмжийг үнэлэхийн тулд үйрмэгийн бүтцийг алдагдуулахгүйгээр дамжуулах чадвар дээд цэгтээ хүрэх механик босгыг яг олохыг шаарддаг. Операторууд өөрсдийн зуурмагийн дулаан дамжуулах хурдыг хонгилын зуухны хамгийн дээд туузан хурдтай харьцуулах ёстой.
Орчин үеийн хавтгай талхны үйлдвэрлэл нь тасралтгүй боловсруулалтад тулгуурладаг. Түүхий найрлага нь холигч руу орж, савласан хавтгай талх нь хөргөлтийн спиральаас гардаг. Систем дэх модуль бүр нь зуурсан гурилыг тасралтгүй байлгахын тулд зэргэлдээх төхөөрөмжтэй төгс синхрончлох ёстой.
Аж үйлдвэрийн нарийн боовны үйлдвэрүүд тасралтгүй болон багц холих системийг сонгох боломжтой. Тасралтгүй холигч нь зуурсан гурилын тасралтгүй урсгалыг хангаж, найрлагыг нь тогтмол хурдтайгаар холих торхонд шууд оруулдаг. Тэд их хэмжээний, нэг SKU үйл ажиллагаанд сайн ажилладаг. Багц холигч нь олон жороор ажилладаг байгууламжуудад уян хатан байдлыг санал болгодог. Эдгээр нь операторуудад чийгшүүлэх, амрах хугацааг тохируулах боломжийг олгодог бөгөөд энэ нь орчны чийгшил эсвэл гурилын багцын өөрчлөлтийг харгалзан үздэг.
Шахмал нь зуурмагийн чанарт ихээхэн эрсдэл учруулдаг. Стандарт шнек экструдерууд нь асар их даралт ашиглан зуурмагийг хэвэнд оруулдаг. Энэхүү даралт нь зуурсан гурилын хийгүйжүүлж, жинхэнэ лаваш хийхэд шаардлагатай задгай эсийн бүтцийг устгадаг. Өндөр чанартай шугамууд нь стрессгүй зуурсан гурилын хэсгүүдийг ашигладаг. Эдгээр таталцлын хүчээр тэжээгддэг системүүд нь хийн халаасыг шахахгүйгээр зуурсан гурилыг хэсэг болгон хуваахад зөөлөн одтой өнхрүүлгийг ашигладаг. Чулуу нь тасралтгүй давхцсан хуудсыг анхдагч туузан дамжуулагч руу нийлүүлж, нарийн дотоод бүтцийг хадгалдаг.
Зарим байгууламж тасралтгүй зуурмагийн хуудсыг боловсруулдаг бол зарим нь тохируулсан зуурмагийн бөмбөгийг ашигладаг. Бөмбөгийг бие даасан боловсруулдаг шугамууд нь нарийн хэмжээст хуваагчийг шаарддаг. Эдгээр хуваагч нь ихэвчлэн 1 грамм хүлцэл хүртэл тодорхой хэсгүүдийг огтолдог. Тогтвортой хуваах нь зууханд жигд жигнэх хугацааг баталгаажуулж, жижиг хэсгүүдийг шатаахаас сэргийлж, том хэсгүүдийг дутуу жигнэхээс сэргийлдэг.
Гар сунгалтыг давтах нь нарийн төвөгтэй инженерчлэл шаарддаг. Орчин үеийн Арменийн лаваш машин нь хэд хэдэн бууруулагч булыг ашигладаг. Зуурмаг нь олон тооны тохируулагч толгойгоор дамждаг. Толгой бүр нь хуудасны зузааныг зөөлөн багасгадаг. Ердийн бууралтын харьцаа нь дамжуулалт бүрт 3:1 байна. Илүү их хэмжээгээр бууруулах нь цавуулагны сүлжээг урж, зуурсан гурилыг гэмтээдэг.
Хөндлөн өнхрөх нь хажуугийн суналтыг хангадаг. Уламжлалт бул нь зөвхөн зорчих чиглэлд зуурсан гурилыг сунгаж, нэг чиглэлтэй цавуулаг жигдрүүлдэг. Үүссэн талх нь нэг чиглэлд амархан урагддаг. Хөндлөн булууд нь зуурмагийн хуудсыг шүүрдэг хэлбэлздэг туузыг ашигладаг. Тэд цавуулагны сүлжээг олон чиглэлд сунгаж, хүний нарийн боовны олон талт татах хүчийг дуурайлган илүү хүчтэй, уян хатан эцсийн бүтээгдэхүүнийг бий болгодог.
Хонгилын зуух нь үйлдвэрлэлийн шугамын зүрх болж үйлчилдэг. Байгууламжууд нь ихэвчлэн шууд дөл, мөргөлдөх, цацрагийн дулааны системийг сонгодог. Шууд галын зуух нь эрчимтэй, нэн даруй дулааныг өгдөг. Тэд цэврүүтсэн зөөлөн хавтгай боов хийхдээ гарамгай. Цацраагч зуух нь удаан, илүү нэвт шингэдэг дулааныг санал болгодог бөгөөд жигнэмэгийг усгүйжүүлэхэд сайн ажилладаг.
Бие даасан дээд ба доод дулааны хяналтыг тохиролцох боломжгүй. Хавтгай талх хурдан шатдаг. Операторууд гадаргуугийн зөв өнгийг олж авахын тулд дээд дулааныг тохируулахын зэрэгцээ суурь бүтцийг тохируулахын тулд доод дулааныг тэнцвэржүүлэх ёстой. Бие даасан бүсгүй бол талх нь доод талдаа шатаж эсвэл дээрээс нь цайвар хэвээр үлдэнэ. Шинэ зуухыг тохируулах нь хатуу дарааллыг агуулна.
Зорилтот дамжуулалт дээр тулгуурлан үндсэн зурвасын хурдыг тогтооно.
Зуухны уртын эхний 20% дотор суурь өргөлтөд хүрэхийн тулд доод шатаагчны температурыг тохируулна уу.
Хүссэн гадаргуугийн цэврүүтлийг бий болгохын тулд эцсийн бүсийн дээд шарагчийг тохируулна.
Жигнэх тасалгааны дотоод чийгшлийг хянахын тулд яндангийн хаалтыг өөрчил.
Бэлэн бүтээгдэхүүн дээр чийгийн шинжилгээ хийж, түүний дагуу шарагчийн тохиргоог сайжруулна.
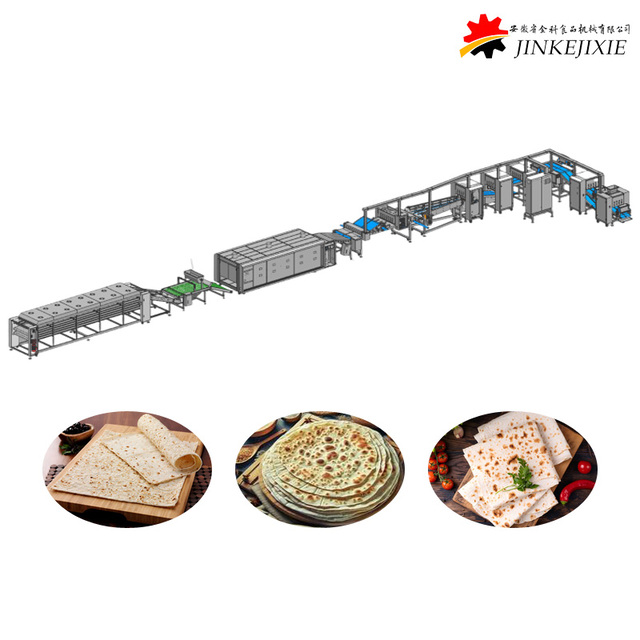
Уян хатан, өндөр чийгшилтэй боолт үйлдвэрлэхэд тусгай зориулалтын техник шаардагдана. Тоног төхөөрөмж нь наалдамхай зуурмагийг зохицуулж, хүчтэй дулааныг хурдан хэрэглэж, хөргөх явцад чийг алдахаас сэргийлнэ.
Нойтон, өөх тосгүй зуурмаг нь зэвэрдэггүй ган дээр наалддаг. Наалдалтыг багасгахын тулд та хуудасны шугамыг тохируулах ёстой. Гурилын нунтаглагч нь бууруулагч булны дээр сууж, зуурсан гурилын цаасан дээр нунтагласан гурилын бичил давхарга түрхэнэ. Энэ нь нойтон зуурмаг болон металл булны хооронд хуурай хаалт үүсгэдэг. Операторууд шаардлагатай гурилыг хамгийн бага хэмжээгээр хэрэглэхийн тулд тоос нунтаглагчийг тохируулах ёстой; гадаргуу дээр илүүдэл түүхий гурил нь жигнэсний дараа гашуун амт үүсгэдэг.
Идэвхтэй хусуурууд нь тохируулагч толгойн эсрэг суудаг. Тэд зуурсан гурилын үлдэгдлийг тасралтгүй арилгадаг. Хэрэв зуурмаг дээр зуурсан гурил хуримтлагдвал энэ нь өнгөрч буй хуудсыг урах болно. Эдгээр хусуурыг ихэвчлэн UHMW (Хэт өндөр молекул жинтэй) хуванцараар хийдэг бөгөөд ган буланд оноо авахаас сэргийлдэг. Дамжуулах бүс нь синтетик, наалддаггүй материал шаарддаг. Барзгар, алмаазан хээтэй гадаргуутай полиуретан тууз нь контактын талбайг багасгаж, наалдамхай зуурмагийг зууханд цэвэрхэн гаргах боломжийг олгоно.
Зөөлөн лаваш нь жигнэхийг шаарддаг. Зорилго нь дотоод чийгийг гадагшлуулахаас өмнө зуурсан гурилыг хоол хийх явдал юм. Зөөлөн лаваш хийх хонгилын зуух нь хэт өндөр температурт ажилладаг. Операторууд ихэвчлэн жигнэх камерыг 350 ° C-аас 450 ° C (660 ° F - 840 ° F) хооронд тохируулдаг. Дулаан дамжуулалтыг хамгийн их байлгахын тулд шатаагч массивуудыг зуухны туузанд ойрхон байрлуулна.
Оршин суух хугацаа үнэхээр богино хэвээр байна. Хавтгай талх нь зууханд ердөө 15-30 секунд зарцуулдаг. Доод талын хүчтэй халаалт нь зуурсан гурилын доторх хийнүүдийг хурдан өргөжүүлж, өвөрмөц бөмбөлөг, цэврүү үүсгэдэг. Богино хугацаа нь үйрмэг чийгтэй, уян хатан хэвээр байх болно. Зөөлөн лаваш үйлдвэрлэх явцад яндангийн хаалтыг ихэвчлэн хаалттай байлгадаг бөгөөд энэ нь жигнэмэгийн чийглэг орчинг хадгалах бөгөөд энэ нь гадаргууг эрт хатаахаас сэргийлдэг.
Жигнэсний дараах боловсруулалт нь хадгалах хугацааг тодорхойлдог. Зөөлөн лаваш нь халуунаар жигнэх зуухнаас гардаг. Хэрэв та нэн даруй савлавал боодол дотор конденсаци үүсч, хөгц хурдан ургахад хүргэдэг. Хэрэв задгай агаарт удаан хөргөвөл талх хатаж, хагардаг.
Байгууламжууд нь хаалттай хөргөлтийн спираль ашигладаг. Эдгээр спираль нь чийглэг бичил цаг уурыг хадгалахын зэрэгцээ бүтээгдэхүүний температурыг 3-5 минутын турш бууруулдаг. Талх нь дотоод чийгээ алдалгүй хөргөнө. Өөрчлөгдсөн агаар мандлын савлагааг (MAP) нэгтгэснээр боодол нь 60% нүүрстөрөгчийн давхар исэл, 40% азот агуулсан тусгай хийн хольцоор угаана. Энэ нь хүчилтөрөгчийг нүүлгэн шилжүүлж, химийн хадгалалтын бодис хэрэглэхгүйгээр зөөлөн хавтгай талхны хадгалах хугацааг хэдэн сар хүртэл уртасгадаг.
Зууш маягийн лаваш нь огт өөр механик аргыг шаарддаг. Шугам нь хатуу зуурсан гурилыг буталж, хөөс үүсэхээс сэргийлж, хуурай өнгөлгөө түрхэж, жигнэх явцад орчны бүх чийгийг гаргаж авах ёстой.
Үйрмэг зуурмаг нь сунах чадваргүй байдаг. Энэ нь багасгах булны эсрэг тэмцдэг. Та том оврын мотор, хүчитгэсэн холхивчоор тоноглогдсон хүнд даацын калибраторуудыг зааж өгөх ёстой. Эдгээр булууд нь хэт нимгэн зуурсан гурилын хуудас гаргахын тулд асар их дарамт шахалт үзүүлдэг бөгөөд ихэвчлэн зуурсан гурилыг 1.5 мм хүртэл багасгадаг. Олон үр тарианы гурил энэ сорилтыг улам бүр нэмэгдүүлнэ. Бүхэл үр тарианд агуулагдах хивэгний хэсгүүд нь цавуулаг судсыг огтолж, нимгэн хуудсыг урагдахад хүргэдэг. Зуурмагийг хэрчиж болохгүйн тулд операторууд цоорхойн тохиргоог сайтар хянаж байх ёстой.
Үйрмэг лавашын хувьд эргэдэг докерууд маш чухал. Докер нь зуурмагийн хуудсан дээр хэдэн зуун жижиг нүх гаргадаг, гулсмал бул юм. Стандарт тохиргоонд нэг квадрат инч тутамд 15-20 зүү байж болно. Док хийхгүй бол нимгэн зуурсан гурил нь зууханд бөмбөлөг болно. Уур нь дээд ба доод давхаргын хооронд тогтож, хөндий пита хэлбэрийг үүсгэдэг. Холбох нүхнүүд нь уурыг гадагшлуулж, жигнэмэгийг хавтгай, нягт, жигд байлгадаг.
Дээд зэрэглэлийн зуушны зах зээл нь нарийн төвөгтэй амтыг шаарддаг. Байгууламжууд нь зууханд орох хаалганы өмнөхөн нарийн түрхэгчийг нэгтгэдэг. Эдгээр диспенсерүүд нь гүнжидийн үр, далайн том ширхэгтэй давс, эсвэл амтлагчийн хольцыг түүхий зуурсан гурилан дээр буулгадаг. Аппликаторууд нь туузны өргөнийг бүхэлд нь жигд хуваарилахын тулд ховилтой өнхрүүлгийг ашигладаг.
Хөнгөн усаар шүрших нь ихэвчлэн диспенсерийн өмнө байдаг. Энэ нь хуурай зуурмагийг чийгшил багатай зуурсан гуриланд наалдаж, савлах явцад унахаас сэргийлнэ. Сэргээх систем нь туузан дамжуулагчийн доор байрладаг. Тэд зуурсан гурилын хуудсыг алдсан үр, амтлагчийг барьж авдаг. Эдгээр системүүд нь зуурсан гурилын үлдэгдлийг шүүж, үнэтэй амтлагчийг буцаан бункерт эргүүлж, орцын хаягдлыг багасгаж, үйл ажиллагааны зардлыг бууруулдаг.
Үйрмэг лаваш нь удаан, аргачлалтай шингэн алдалтын процессыг шаарддаг. Шарж жигнэх нь жигнэмэгийн гадна талыг шатааж, дотор талыг нь зажлах болно. Инженерүүд дулааны профайлыг бага температур, уртасгах хугацаанд төлөвлөдөг. Зуух нь ихэвчлэн 190 ° C-аас 250 ° C (375 ° F - 480 ° F) хооронд ажилладаг бөгөөд бүтээгдэхүүн нь камерт 2-оос 4 минутын турш үлддэг.
Олон бүсийн хонгилын зуух нь операторуудад дулааныг багасгах боломжийг олгодог. Эхний бүс нь зуурмагийн бүтцийг тогтоодог. Дунд хэсэг нь чийгийг гадагшлуулдаг. Эцсийн бүс нь амтыг хөгжүүлэх Maillard урвалыг эхлүүлэхийн тулд гадаргууг шарсан талх болгодог. Яндангийн бүс нь чухал үүрэг гүйцэтгэдэг. Зуурсан гурилаас ус уурших үед зуухны дотор чийглэг хилийн давхарга үүсдэг. Түрэмгий яндангийн сэнс нь энэ уурыг жигнэмэгийн тасалгаанаас гаргаж, жигнэмэгийг бүрэн хатаах боломжийг олгодог.
Бүтээгдэхүүний алдагдал ихэвчлэн жигнэсний дараа тохиолддог. Үйрмэг лаваш амархан хагардаг. Зуухны ган туузаас хэврэг жигнэмэгийг хөргөх дамжуулагч руу шилжүүлэх нь нарийн инженерчлэл шаарддаг.
Уналтын өндрийг хамгийн бага байлгах ёстой. Хоёр инчийн дусал ч гэсэн бүтээгдэхүүнийг хугалж болно. Инженерүүд тэг хүчдэлтэй дамжуулах хавтанг ашигладаг. Эдгээр ялтсууд нь дамжуургын хоорондох зайг холбосноор жигнэмэгийг унахгүйгээр жигд гулсуулна. Зэрэгцүүлэх гарын авлага нь бүтээгдэхүүний мөрийг шулуун байлгадаг. Хөргөх туузан дээрх аливаа хажуугийн даралт нь боодол дээр хүрэхээс өмнө хавтгай талхны ирмэгийг бутлана. Бүтээгдэхүүний эргэн тойронд хамгийн их агаарын урсгалыг хангахын тулд хөргөх бүсүүд нь ихэвчлэн нээлттэй торон хуванцараар хийгдсэн байдаг.
Үйлдвэрийн менежерүүд бүтээгдэхүүн тус бүрт зориулалтын шугам суурилуулах уу, эсвэл нэг уян хатан системд хөрөнгө оруулах уу гэдгээ шийдэх ёстой. Энэ хоёр арга нь үйлдвэрийн шалан дээр нөлөөлж буй механик болон үйл ажиллагааны тодорхой үр дагавартай.
Ан Автомат лаваш хавтгай боовны шугамыг зөөлөн боодол, шаржигнуур жигнэмэг үйлдвэрлэх боломжтой. Гэсэн хэдий ч энэхүү эрлийз чадвар нь анхны хөрөнгийн зардлыг нэмэгдүүлдэг. Шугам нь модульчлагдсан бүрэлдэхүүн хэсгүүдийг шаарддаг. Операторууд гөлгөр булны хувьд залгах булыг биечлэн солих чадвартай байх ёстой. Зөөлөн лавашыг дүүргэх сав, ус шүршигчийг тойруулан зөөвөрлөхийн тулд тэдгээрт дамжуургын дамжуулагч хэрэгтэй.
Зуух нь инженерийн хамгийн том сорилт юм. Эрлийз зуух нь зөөлөн лаваш бэлтгэхийн тулд 450 хэм хүртэл халаах хүчин чадалтай байх ёстой бөгөөд шаржигнуурт лавашыг 200 хэмд усгүйжүүлэх яндангийн дэд бүтэцтэй байх ёстой. Энэхүү хос зориулалттай инженерчлэл нь PLC-ийн боловсронгуй удирдлага, хүнд даацын тусгаарлагч, дотоод чийгшилд асар их хэлбэлзэлтэй ажиллах чадвартай хувьсах хурдтай яндангийн сэнс шаарддаг.
Гибрид шугамууд нь Тоног төхөөрөмжийн ерөнхий үр ашигт (OEE) нөлөөлдөг. Зөөлөн үйлдвэрлэлээс шаржигнуурт шилжих нь ихээхэн зогсолт шаарддаг. Засвар үйлчилгээний бригад нь зуурагч болон бункер дээрх нойтон зуурмагийн үлдэгдлийг цэвэрлэх ёстой. Тэд хүнд даацын бууруулагч булыг суурилуулж, эргэдэг докеруудыг холбох ёстой. Тэд мөн баглаа боодлын машиныг MAP урсгалаар боохоос эхлээд хатуу тавиураар ачаалах хүртэл дахин тохируулах ёстой.
Дулааны өөрчлөлт хамгийн удаан үргэлжилдэг. Хонгилын зуухыг 450 хэмээс 200 хэм хүртэл буулгахад дөрвөн цаг хүртэл хугацаа шаардагдана. Ган тууз болон галд тэсвэртэй тоосго нь асар их далд дулааныг барьдаг. Дотоод температур тогтворжих хүртэл үйлдвэрлэлийг үргэлжлүүлэх боломжгүй. Долоо хоногт олон удаа солигдох байгууламжууд нь зориулалтын шугамтай харьцуулахад нийт гарцын хэмжээ эрс багасна.
Байгууламжийн зохион байгуулалт нь тоног төхөөрөмжийн сонголтыг шаарддаг. Зориулалтын зөөлөн лаваш шугамууд нь богино, өндөр халаалттай зуухтай. Тэд бага зай эзэлдэг бөгөөд энэ нь үйлдвэрийг илүү нягт зохион байгуулах боломжийг олгодог. Зориулалтын шаржигнуурт шугамууд нь туузыг мөлхөх хүртэл удаашруулахгүйгээр шингэн алдалтын шаардлагатай хугацааг хангахын тулд зууханд их хэмжээний урттай байх шаардлагатай.
Гибрид шугам нь зөөлөн зуухны өндөр хүчин чадалтай шатаагчтай хослуулан шаржигнуурт зуухны өргөтгөсөн талбайг шаарддаг. Энэ нь шалны орон зайд тавигдах шаардлага болон хэрэглээний холболтыг аль алиныг нь дээд зэргээр нэмэгдүүлдэг. Үйлдвэрийн инженерүүд зөөлөн лаваш үйлдвэрлэх явцад өргөтгөсөн шатаагч массивыг галлахад шаардлагатай хийн хэмжээг (цагт BTU-ээр хэмждэг) нийлүүлэх боломжтой эсэхийг шалгах ёстой.
Лаваш үйлдвэрлэлийн шугамын тохиргооны харьцуулалт |
|||
Тохиргооны хэмжүүр |
Зөөлөн лавашийн тусгай шугам |
Зориулалтын Үйрмэг лавашийн шугам |
Гибрид модуль шугам |
|---|---|---|---|
Зуурмагийн чийгшлийг тэсвэрлэх чадвар |
Өндөр (60-70%) |
Бага (40-50%) |
Хувьсах (бүс солих шаардлагатай) |
Зуухны температурын профайл |
350°C - 450°C (Flash жигнэх) |
190°C - 250°C (Шингэн алдалт) |
Өргөн хүрээ (Өндөр энерги татах) |
Хуудасны механизм |
Зөөлөн, идэвхтэй хусуур |
Хүнд даацын, өндөр даралттай |
Солих боломжтой калибратор |
Яндангийн шаардлага |
Бага (чийгшил хадгалах) |
Өндөр (чийг ялгах) |
Хувьсах хурдны сааруулагч |
Өөрчлөлтийн зогсолт |
Хамгийн бага (зөвхөн жор) |
Хамгийн бага (зөвхөн жор) |
Өндөр (механик ба дулааны) |
Туршилтын гал тогооны өрөөнөөс үйлдвэрлэлийн тасралтгүй шугам руу шилжих нь далд хувьсагчдыг илрүүлдэг. Эдгээр механик болон дулааны эрсдлийг урьдчилан таамаглах нь ашиглалтад оруулах болон өдөр тутмын ашиглалтын явцад өндөр өртөгтэй үйлдвэрлэлийн саатал гарахаас сэргийлдэг.
Аж үйлдвэрийн холигч нь асар их үрэлтийг бий болгодог. Энэ үрэлт нь зуурсан гурилыг халаана. Дулаан зуурмаг нь илүү хурдан исгэж, хэт наалдамхай болдог. 20°С-ийн температурт төгс бүрхэгдсэн жор нь 28°C-т байнга урагдаж, тохируулагч булыг ороож, үйлдвэрлэлийг зогсооно.
Хүрэмтэй холигч савыг ашиглах замаар энэ эрсдлийг бууруулна уу. Хөргөсөн ус аяганы хананд эргэлдэж, үрэлтийн дулааныг шингээж, зуурсан гурилын температурыг тогтмол байлгадаг. Нэмж дурдахад холигч ба экструдерын хооронд автомат зөөвөрлөгч конвейер суурилуулна. Энэ нь холилдсоны дараа цавуулагны сүлжээг тайвшруулж, боловсруулах чадварыг сайжруулж, зуурсан гурил зуурах явцад агшихаас сэргийлдэг.
Зуухны өргөн туузууд нь хажуугийн дулааны өөрчлөлтөөс болж зовж байдаг. Туузны төв нь ихэвчлэн ирмэгээс илүү халуун байдаг. Энэ нь дунд хэсэгт байгаа хавтгай талхыг шатааж, гадна талын эгнээ дутуу жигнэж, ургацын хэмжээг бууруулдаг.
Хажуугийн дулаан тохируулагчаар тоноглогдсон хонгилын зуухыг зааж өгнө үү. Эдгээр сааруулагч нь операторуудад илүү их дулааныг жигнэх камерын ирмэг рүү түлхэж, дулааны профайлыг тэнцвэржүүлдэг. Зуухны гаралтын хэсэгт чийгийн тасралтгүй мэдрэгч суурилуулна. Эдгээр мэдрэгч нь хавтгай талхыг сканнердаж, туузан дээрх бүх чийгийн градиентийг операторуудад анхааруулж, шатаагчийг бодит цагийн горимд тохируулах боломжийг олгодог.
Өндөр хурдны үйлдвэрлэл нь доод урсгалын сав баглаа боодлын тоног төхөөрөмжийг байнга давж гардаг. Цагт 10,000 хавтгай талх үйлдвэрлэдэг шугам нь гар аргаар овоолдог багийнхныг маш хурдан дарах болно. Хэрэв боодол гацвал хөргөх конвейер буцаж хөдөлж, операторуудыг зуухаа зогсоож, дотор нь бүтээгдэхүүнээ хаяхад хүргэдэг.
Савлах талбайн өмнө автомат харааны системийг нэгтгэх. Эдгээр өндөр нарийвчлалтай камерууд нь хавтгай талх болгоны хэмжээ, хэлбэр, өнгө зэргийг сканнердсан байна. Тэд урагдсан, эвхэгдсэн, шатсан хэсгүүдийг арилгахын тулд хийн сааруулагчийг автоматаар идэвхжүүлдэг. Зөвшөөрөгдсөн бүтээгдэхүүнийг робот сонгох, байршуулах системд оруулах. Эдгээр дельта роботууд нь хавтгай боовыг төгс овоолж, хэвтээ боодол руу тасралтгүй урсаж, хүний бөглөрлийг арилгадаг.
Модульчлагдсан хавтангийн шугам, олон бүст хонгилын зуухыг санал болгож буй OEM-уудыг нэн тэргүүнд тавьж, өндөр чийгшилтэй хавтгай талхыг баталгаажуулах боломжтой.
CapEx-ыг зөвшөөрөхөөс өмнө механик хавтангийн хязгаар болон дулааны жигнэмэгийн профайлыг хоёуланг нь баталгаажуулахын тулд өөрийн тусгай гурил, чийгшүүлэгч найрлагыг ашиглан үйлдвэрийн туршилтын туршилт хийхийг борлуулагчдаас шаардана уу.
Байгууламжийнхаа хий, цахилгааны дэд бүтцэд хяналт шалгалт хийж, өндөр халуунд жигнэх эсвэл усгүйжүүлэх урт зуухны хэрэгцээг хангах боломжтой эсэхийг шалгаарай.
Хөргөх болон сав баглаа боодлын модулиудын үйлдвэрийн хүлээн авах туршилтыг (FAT) удирдан чиглүүлэхийн тулд зорилтот SKU-уудын чийгийн агууламжийн суурь үзүүлэлтүүдийг тогтоо.
Х: Зөөлөн лавашыг 350°C-аас 450°C-т (660°F-840°F) 15-30 секундын турш жигнэх шаардлагатай. Үйрмэг лаваш нь бага температур, ихэвчлэн 190 ° C-аас 250 ° C (375 ° F - 480 ° F) шаарддаг бөгөөд бүрэн шингэн алдалтыг хангахын тулд илүү удаан байх ёстой.
Хариулт: Тийм ээ, гэхдээ энэ нь модульчлагдсан шугамын дизайн шаарддаг. Операторууд зуухны туузан дамжуулагчийн хурдыг тохируулах, температурын бүсийг өөрчлөх, зуурмагийн докеруудыг холбох эсвэл салгах, дүүргэгчийг идэвхжүүлэх, хөргөлтийн тусгай дамжуулагчийг тойрч гарах чадвартай байх ёстой.
Х: Уламжлалт зөөлөн лаваш нь ихэвчлэн тос, цөцгийн тосыг орхигдуулдаг тул шугамууд нь синтетик наалддаггүй полиуретан туузыг ашигладаг. Тэд мөн нойтон зуурмаг болон машин механизмын хооронд хуурай саадыг хадгалахын тулд автомат гурил нунтаглагч болон идэвхтэй хусуурыг багасгах буланд суурилуулсан.
Х: Чийгшүүлэх нь эцсийн бүтээгдэхүүний бүтэцээс бүрэн хамаардаг. Зөөлөн, уян хатан боодолтой лаваш нь 60-70% чийгшүүлэх шаардлагатай. Хэврэг, шаржигнууртай зууш маягийн лаваш нь илүү хатуу зуурмаг шаарддаг бөгөөд ихэвчлэн 40% -аас 50% хүртэл чийгшүүлдэг.
Хариулт: Эргэдэг хөлөг онгоцнууд жигнэхээсээ өмнө зуурмагийн хуудсан дээр жижиг нүх гаргадаг. Энэ нь шингэн алдалтын явцад уур гарах боломжийг олгодог. Холбохгүйгээр нимгэн зуурсан гурил нь бөмбөлөг болж, хоёр давхаргад хуваагдаж, өтгөн, жигнэмэг шиг бүтэцтэй болно.
Хариулт: Зөөлөн лаваш нь дотоод чийгийг хадгалж, талх хатаж, хагарахаас сэргийлж хаалттай хөргөх спираль шаарддаг. Үйрмэг лаваш нь савлахаас өмнө хэврэг жигнэмэгийг хагарахаас сэргийлэхийн тулд тэг хүчдэлтэй туузан дээр задгай хөргөх шаардлагатай.