Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-31 Eredet: Telek


A kereskedelmi laposkenyér-piac két különálló, nagy keresletet igénylő kategóriára oszlik: rugalmas, wrap-szerű puha lavash (ideális szendvicsekhez és kebabokhoz) és törékeny, snack-jellegű ropogós lavash (mártogatós, levesek és kekszet készítésére alkalmas). Míg a hagyományos receptek kézi manipuláción alapulnak, a méretezéshez a finom tésztareológiát és a precíz termikus profilokat automatizált, nagy teljesítményű gépekké kell átalakítani. A magas hidratálású puha lapos kenyérhez konfigurált berendezések gyakran nem tudják megfelelően kiszárítani a ropogós változatokat, ami szűk keresztmetszetek, termékellentmondások és nagy mennyiségű pazarlás kialakulásához vezet. Egy ipari értékelése A Lavash Production Line-nek túl kell néznie az alapvető átviteli mérőszámokon. Ez az útmutató lebontja a puha és ropogós lavash méretben történő előállításához szükséges mechanikai, termikus és működési konfigurációkat, segítve az üzemvezetőket és a gyártómérnököket a berendezések képességeinek értékelésében és a méretnövelés kockázatának csökkentésében.
Hidratálás és összetétel diktálja a gépezet: A puha lavashhoz feszültségmentes fóliák és tapadásmentes átviteli mechanizmusok szükségesek a magas hidratáltságú, gyakran zsírmentes tészták kezeléséhez, míg a ropogós lavashhoz nagy teherbírású hengerek és precíz dokkolórendszerek szükségesek az alacsonyabb hidratálású vagy többszemcsés keverékekhez.
A termikus profilozás az elsődleges megkülönböztető: A puha lavash gyorssütésre (magas hő, rövid tartózkodási idő) támaszkodik a nedvesség megtartása érdekében; A ropogós lavashhoz többzónás alagút sütőre van szükség a fokozatos kiszáradáshoz.
A hibrid vonalak kompromisszumokat hordoznak: Míg az automatikus lavash laposkenyér zsinór mindkét változat előállítására tervezhető, a szükséges modularitás növeli a kezdeti CapEx, a lábnyom és az átállási állásidőt.
A sütés utáni kezelési hatások hozama: A hűtő szállítószalagokat egyedileg kell beállítani – zárt nedvességmegtartó rendszerrel a puha lavashhoz, és alacsony feszültségű, törésálló hevederekkel a ropogós lavashhoz.
A laposkenyér termelése a keverőedényben kezdődik. A tészta fizikai tulajdonságai határozzák meg a lefelé irányuló minden mechanikai beállítást. Az üzemmérnököknek úgy kell konfigurálniuk a gépeket, hogy bizonyos viszkoelasztikus tulajdonságokat kezeljenek. A merev keksztésztát nem kényszerítheti át a nedves, ragadós csomagolásra kalibrált zsinóron anélkül, hogy a berendezés súlyos feszültségét vagy a termék meghibásodását okozná.
A hidratáltság szintje határozza meg a tészta mechanikai igénybevételének határait. A lágy lavash készítmények általában 60-70%-os hidratálást igényelnek. Ez a magas víztartalom a végterméket rugalmasan tartja, és lehetővé teszi, hogy törés nélkül gördüljön. A ropogós lavash sokkal szárazabb keveréket igényel, általában 40% és 50% közötti hidratálást. A víz lágyítószerként működik a tésztarendszerekben. Kevesebb víz merevebb tésztát jelent, amely ellenáll a laposodásnak, és lényegesen nagyobb mechanikai erőt igényel, hogy a kívánt vastagságra csökkenjen.
A zsírtartalom egy másik mechanikai változót vezet be. A hagyományos lágy lavash receptek gyakran teljesen elhagyják az olajat vagy a vajat. A zsír természetesen keni a tésztát, csökkentve a fémfelületekkel szembeni súrlódást. Enélkül a magas hidratáltságú tészta hihetetlenül ragacsos lesz. Felragasztja a szállítószalagokat, a szűkítő görgőket és a vágószerszámokat. A zsírmentes tészta feldolgozásához speciális szintetikus heveder és aktív lisztporozó rendszerek szükségesek a katasztrofális vonalelakadások elkerülése érdekében. A lisztválasztás is szerepet játszik. A lágy lavash általában 11-12% fehérjetartalmú lisztet használ, hogy erős, kiterjeszthető hálózatot építsen ki. A ropogós változatok gyakran alacsonyabb fehérjetartalmú lisztet használnak (9-10%), hogy korlátozzák a rugalmasságot és elősegítsék a tisztaságot.
A keverési ciklusok határozzák meg a gluténháló erősségét. A puha wrap-szerű lavash hosszabb keverési időt igényel. A kezelők általában a kezdeti hidratálási fázis után 5-7 percig működtetik a nagy sebességű keverőket. Ez az agresszív mechanikai hatás sima, nagymértékben nyújtható gluténszerkezetet épít fel. A többlépcsős lapozási folyamat során a tésztának szakadás nélkül kell nyújtania. A hőmérséklet szabályozása ebben a fázisban nem alku tárgya. A hosszan tartó keverésből származó súrlódás felmelegíti a tésztát, felgyorsítva az élesztő tevékenységét. A létesítmények köpenyes keverőtálakat használnak, amelyek hűtött vizet keringetnek, hogy a tészta hőmérsékletét 24 °C és 26 °C között tartsák.
A ropogós lavash az ellenkező megközelítést követeli meg. A snack jellegű kekszet minimális dagasztást igényel. A túlzottan összekevert ropogós tészta túlságosan rugalmassá válik. Az elasztikus tészta vágás után visszazsugorodik, deformálódik a sütőszalagon, és a csomagolás méretei nem egységesek. A mérnökök úgy programozzák be a keverési ciklusokat, hogy hidratálják a lisztet a gluténmátrix teljes kifejlődése nélkül, és gyakran leállítják a keverőt, amint homogén massza képződik.
A sikermutatók teljes mértékben a végső cikkszámtól függenek. A puha lavash speciális belső nedvességmegtartást igényel. Ha a morzsa kiszárad, a kenyér megreped, amikor a fogyasztó egy töltelék köré hajtogatja. A sütési folyamat során felhólyagosodnia kell a felületen, miközben felfogja a gőzt. A puha lavash végső nedvességtartalma általában 28% és 32% között mozog.
A ropogós lavash csaknem teljes kiszáradást igényel. A végterméknek határozott pattanást kell elérnie, és nedvességtartalmának 4% alatt kell lennie. A maradék nedvesség rontja a polc stabilitását, és a kekszet rágóssá teszi ahelyett, hogy törékennyé válik. A sütőnek szinte az összes szabad vizet el kell vezetnie, mielőtt a termék elérné a hűtési szállítószalagot, ami teljesen más hőprofilt igényel.
A termelési vezetők állandó harccal néznek szembe a mennyiség és a textúra között. A maximális teljesítmény elérése érdekében a vonalat gyakran veszélyezteti a laposkenyér kézműves tulajdonságai. A gyorsabb sávsebességeknél magasabb sütőhőmérsékletre van szükség az azonos sütéshez. Ez megperzselt élekhez és nyers középpontokhoz vezethet. A berendezések értékeléséhez meg kell találni azt a pontos mechanikai küszöböt, ahol az áteresztőképesség csúcsot ér el anélkül, hogy a morzsaszerkezet rontana. A kezelőknek fel kell térképezniük az adott tésztájuk hőátadási sebességét az alagútkemencében alkalmazott maximális szalagsebesség függvényében.
A modern laposkenyérgyártás folyamatos feldolgozáson alapul. A nyersanyagok bejutnak a keverőbe, a csomagolt lapos kenyér pedig kilép a hűtőspirálból. A rendszer minden moduljának tökéletesen szinkronizálnia kell a szomszédos berendezéssel, hogy folyamatos tésztalap legyen.
Az ipari pékségek folyamatos és szakaszos keverőrendszerek közül választhatnak. A folyamatos keverők folyamatos tésztaáramlást biztosítanak, és az összetevőket állandó sebességgel közvetlenül a keverőhordóba adagolják. Jól működnek a hatalmas, egy cikkszámú műveletekhez. A szakaszos keverők rugalmasságot kínálnak a több receptet futtató létesítményekhez. Lehetővé teszik a kezelők számára a hidratálási és pihenési idők beállítását a tételek között, figyelembe véve a környezeti páratartalom vagy a liszttételek változásait.
Az extrudálás komoly kockázatot jelent a tészta minőségére nézve. A szabványos csigás extruderek hatalmas nyomással nyomják át a tésztát a szerszámon. Ez a nyomás gáztalanítja a tésztát, tönkretéve az autentikus lavashhoz szükséges nyitott cellás szerkezetet. A kiváló minőségű vonalak feszültségmentes tésztadarabolókat használnak. Ezek a gravitációs táplálású rendszerek gyengéd csillaghengerekkel osztják szét a tésztát anélkül, hogy összenyomnák a gázzsebeket. A chunker egy folyamatos átfedő lapot táplál az elsődleges szállítószalagra, megőrzi a finom belső szerkezetet.
Egyes létesítmények folyamatos tésztalapokat dolgoznak fel, míg mások kalibrált tésztagolyókat használnak. Az egyes golyókat feldolgozó vonalak precíziós térfogatelválasztókat igényelnek. Ezek az elválasztók pontos adagokat vágnak le, gyakran 1 grammos tűréshatárig. Az egyenletes adagolás egyenletes sütési időt biztosít a teljes sütősávban, megakadályozva, hogy a kisebb darabok megégjenek, míg a nagyobb darabok alulsültek maradjanak.
A kéznyújtás megismétlése kifinomult tervezést igényel. Egy modern Az örmény lavash gép egy sor redukáló görgőt használ. A tészta több kalibráló fejen megy keresztül. Mindegyik fej finoman csökkenti a lap vastagságát. A tipikus csökkentési arány menetenként 3:1. A magasabb redukciós arány erőltetése elszakítja a gluténhálózatot és károsítja a tésztát.
A keresztgörgők oldalirányú nyújtást biztosítanak. A hagyományos hengerek csak menetirányban nyújtják a tésztát, így egyirányú gluténigazítás jön létre. A kapott kenyér könnyen elszakad egy irányba. A kereszthengerek oszcilláló szalagokat használnak, amelyek végigsöpörnek a tésztalapon. Több irányba nyújtják a gluténhálózatot, így erősebb, rugalmasabb végterméket hoznak létre, amely utánozza az emberi pék többirányú vonzását.
Az alagút sütők a gyártósor szíveként szolgálnak. A létesítmények jellemzően közvetlen lángos, becsapódásos és sugárzó hőrendszerek közül választhatnak. A közvetlen lángos sütők intenzív, azonnali hőt biztosítanak. Kiemelkednek a puha laposkenyerek felhólyagosításában. A sugárzó sütők lassabb, jobban átható hőt biztosítanak, és jól használhatók a kekszet szárításához.
A független felső és alsó hőszabályozás nem alku tárgya. A lapos kenyér gyorsan sül. A kezelőknek ki kell egyensúlyozniuk az alsó hőt az alapszerkezet beállításához, miközben a felső hőt kell beállítaniuk a megfelelő felületszín elérése érdekében. Független zónák nélkül a kenyér vagy megég az alján, vagy halvány marad a tetején. Az új sütő kalibrálása szigorú sorrendben történik:
Határozza meg az alapvonali sávsebességet a cél átviteli sebesség alapján.
Állítsa be az alsó égőhőmérsékletet úgy, hogy az alapemelést a sütő hosszának első 20%-án belül érje el.
Állítsa be a felső égőket a végső zónában, hogy elérje a kívánt felületi hólyagosodást.
Módosítsa a kipufogó csappantyúkat a sütőtér belső páratartalmának szabályozására.
Végezzen nedvességelemzést a készterméken, és ennek megfelelően finomítsa az égő beállításait.
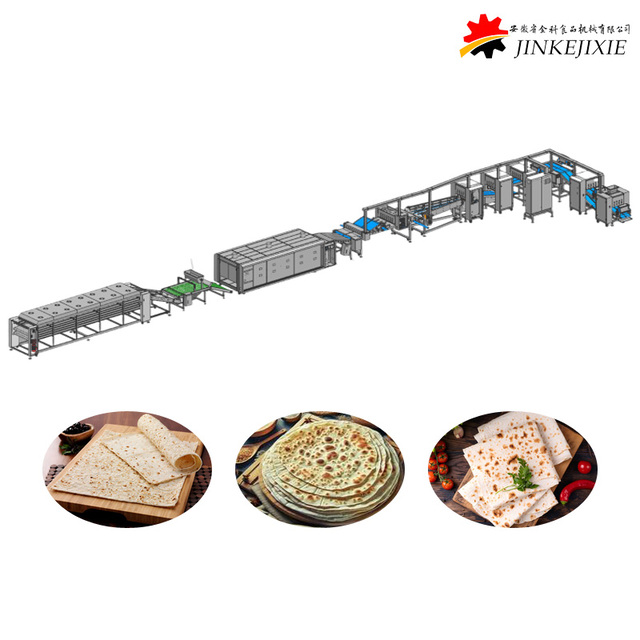
A rugalmas, magas hidratálású pakolások készítéséhez speciális kezelési technikákra van szükség. A berendezésnek kezelnie kell a ragadós tésztát, gyorsan kell erős hőt kifejteni, és meg kell akadályoznia a hűtés során a nedvességveszteséget.
A nedves, zsírmentes tészta a rozsdamentes acélhoz tapad. Be kell állítani a fóliázási vonalat a ragadás csökkentése érdekében. A lisztporozók a redukciós hengerek felett helyezkednek el, és egy mikroréteg lisztet hordnak fel a tésztalapra. Ez száraz gátat hoz létre a nedves tészta és a fémhengerek között. A kezelőknek kalibrálniuk kell a porozókat, hogy a szükséges minimális mennyiségű lisztet alkalmazzák; A felületen lévő felesleges nyers liszt keserű ízt hoz létre sütés után.
Aktív kaparók ülnek a kalibráló fejekhez. Folyamatosan eltávolítják a tészta maradványait. Ha a tészta felhalmozódik a hengeren, az átszakítja az áthaladó lapot. Ezeket a kaparókat jellemzően UHMW (Ultra-High Molecular Weight) műanyagból készítik, hogy megakadályozzák az acélgörgők bekarcolását. A szállítószalagokhoz szintetikus, tapadásmentes anyagok szükségesek. A texturált, gyémántmintás felületű poliuretán szalagok csökkentik az érintkezési felületet, lehetővé téve a ragadós tészta tisztán kijutását a sütőbe.
A puha lavash gyorssütést igényel. A cél az, hogy a tésztát megsütjük, mielőtt a belső nedvesség távozna. A lágy lavash készítésére szolgáló alagút sütők extrém hőmérsékleteken működnek. A kezelők gyakran 350°C és 450°C (660°F és 840°F) közé állítják a sütőkamrát. Az égősorok a sütő szalagjához közel helyezkednek el, hogy maximalizálják a sugárzó hőátadást.
A tartózkodási idő hihetetlenül rövid marad. A laposkenyér mindössze 15-30 másodpercet tölt a sütőben. Az intenzív alsó hő gyorsan kitágítja a tészta belsejében lévő gázokat, így a jellegzetes buborékok és hólyagok keletkeznek. A rövid időtartam biztosítja, hogy a morzsa nedves és rugalmas maradjon. A kipufogó csappantyúkat a puha lavash előállítása során általában zárva tartják, hogy fenntartsák a nedves sütési környezetet, ami megakadályozza a felület idő előtti kiszáradását.
A sütés utáni kezelés határozza meg az eltarthatóságot. A puha lavash forrón gőzölögve lép ki a sütőből. Ha azonnal becsomagolja, páralecsapódás képződik a csomagolóanyag belsejében, ami gyors penészedést okoz. Ha túl sokáig hűti a szabad levegőn, a kenyér kiszárad és megreped.
A létesítmények zárt hűtőspirálokat használnak. Ezek a spirálok 3-5 perc alatt csökkentik a termék hőmérsékletét, miközben fenntartják a nedves mikroklímát. A kenyér lehűl anélkül, hogy elveszítené belső nedvességét. A módosított atmoszférájú csomagolás (MAP) integrálása speciális gázkeverékkel, jellemzően 60% szén-dioxiddal és 40% nitrogénnel öblíti át a burkolatot. Ez kiszorítja az oxigént, több hónapra meghosszabbítva a puha lapos kenyér eltarthatóságát anélkül, hogy vegyi tartósítószereket kellene használni.
A snack stílusú lavash teljesen más mechanikai megközelítést igényel. A zsinórnak össze kell törnie a merev tésztát, meg kell akadályoznia a buborékképződést, száraz feltétet kell felhordani, és a sütés során minden környezeti nedvességet el kell távolítania.
A ropogós tésztából hiányzik a nyújthatóság. Harcol a redukciós görgők ellen. Meg kell adnia a nagy teherbírású kalibrátorokat túlméretezett motorokkal és megerősített csapágyakkal. Ezek a hengerek óriási nyomást fejtenek ki, hogy ultravékony tésztalapokat készítsenek, gyakran 1,5 mm-re csökkentve a tésztát. A többszemű lisztek ezt a kihívást nehezítik. A teljes kiőrlésű gabonákban lévő korpaszemcsék elvágják a gluténszálakat, így a vékony lap hajlamos a szakadásra. Az üzemeltetőknek szorosan figyelemmel kell kísérniük a hézagbeállításokat, hogy elkerüljék a tészta feldarabolását.
A forgó dokkolók kritikusak a ropogós lavash készítéséhez. A docker egy tüskés henger, amely több száz apró lyukat üt a tésztalapba. A szabványos konfiguráció négyzethüvelykenként 15-20 tűt tartalmazhat. Dokkolás nélkül a vékony tészta a sütő belsejébe kerül. A gőz beszorul a felső és az alsó réteg közé, üreges pita formát hozva létre. A dokkolónyílások lehetővé teszik a gőz távozását, így a keksz lapos, sűrű és egyenletes marad.
A prémium snack-piac összetett ízprofilokat igényel. A létesítmények precíziós applikátorokat építenek be közvetlenül a sütő bejárata előtt. Ezek az adagolók szezámmagot, durva tengeri sót vagy fűszerkeverékeket cseppentenek a nyers tésztára. Az applikátorok hornyolt hengereket használnak, hogy egyenletes eloszlást biztosítsanak a szalag teljes szélességében.
Egy enyhe vízpermet gyakran megelőzi az adagolót. Ez elősegíti, hogy a száraz öntetek hozzátapadjanak az alacsony hidratáltságú tésztához, és megakadályozzák, hogy a csomagolás során leesjenek. A visszanyerő rendszerek a szállítószalag alatt helyezkednek el. Elkapnak minden magot vagy fűszert, aminek hiányzik a tésztalap. Ezek a rendszerek kiszűrik a tésztadarabokat, és visszavezetik a drága öntetet a garatba, így minimálisra csökkentik az összetevők hulladékát és csökkentik az üzemeltetési költségeket.
A ropogós lavash lassú, módszeres dehidratálási folyamatot igényel. A gyorssütés megégeti a keksz külsejét, miközben a belseje rágós marad. A mérnökök a termikus profilt alacsonyabb hőmérsékletre és hosszabb tartózkodási időre tervezik. A sütő jellemzően 190°C és 250°C (375°F és 480°F) között működik, miközben a termék 2-4 percig a kamrában marad.
A többzónás alagút sütők lehetővé teszik a kezelők számára, hogy csökkentsék a hőt. Az első zóna határozza meg a tészta szerkezetét. A középső zónák kivezetik a nedvességet. Az utolsó zóna megpirítja a felületet, hogy beindítsa a Maillard-reakciót az íz kifejlődése érdekében. A kipufogózónák létfontosságú szerepet játszanak. Ahogy a víz elpárolog a tésztából, nedves határréteget hoz létre a sütő belsejében. Az agresszív elszívó ventilátorok kihúzzák ezt a gőzt a sütőkamrából, így a keksz teljesen megszárad.
A termék elvesztése gyakran a sütés után következik be. A ropogós lavash könnyen összetörik. A törékeny kekszet áthelyezése az acél sütőszalagról a hűtőszállítószalagra precíziós tervezést igényel.
Az ejtési magasságot minimálisra kell csökkenteni. Akár két hüvelykes csepp is eltörheti a terméket. A mérnökök nulla feszültségű átviteli lemezeket használnak. Ezek a lemezek áthidalják a szállítószalagok közötti rést, lehetővé téve a kekszet zökkenőmentes csúszását anélkül, hogy leesnének. Az igazítási vezetők egyenesen tartják a termék követését. Bármilyen oldalirányú nyomás a hűtőszalagra, összenyomja a laposkenyér széleit, mielőtt az elérné a csomagolást. Maguk a hűtőszalagok gyakran nyitott hálós műanyagból készülnek, hogy maximális légáramlást biztosítsanak a termék körül.
Az üzemvezetőknek el kell dönteniük, hogy minden egyes termékhez külön sorokat telepítenek-e, vagy egyetlen, rugalmas rendszerbe fektetnek be. Mindkét megközelítés eltérő mechanikai és működési következményekkel jár, amelyek hatással vannak a gyár padlójára.
An Az automatikus lavash laposkenyér vonal úgy tervezhető, hogy puha pakolást és ropogós kekszet is készítsen. Ez a hibrid képesség azonban növeli a kezdeti tőkekiadást. A vonal moduláris komponenseket igényel. A kezelőknek képesnek kell lenniük a dokkológörgők fizikai cseréjére sima görgőkre. Megkerülő szállítószalagokra van szükségük, hogy puha lavash-t irányítsanak a feltöltő adagolók és vízpermetezők köré.
A sütő jelenti a legnagyobb mérnöki kihívást. A hibrid sütőnek 450°C-os égőkapacitással kell rendelkeznie a puha lavash eléréséhez, ugyanakkor elszívó infrastruktúrával kell rendelkeznie a ropogós lavash 200°C-on történő szárításához. Ez a kettős célú tervezés kifinomult PLC-vezérlést, nagy teherbírású szigetelést és változtatható sebességű elszívóventilátorokat igényel, amelyek képesek kezelni a belső páratartalom hatalmas kilengését.
A hibrid vonalak hatással vannak az általános berendezések hatékonyságára (OEE). A puha gyártásról a ropogósra való átállás jelentős állásidőt igényel. A karbantartó személyzetnek meg kell tisztítania a nedves tésztamaradékot a keverőkről és a garatokról. Fel kell szerelniük a nagy teherbírású redukciós görgőket, és be kell kapcsolniuk a forgó dokkolót. A csomagológépeket is át kell konfigurálniuk a MAP áramlásos csomagolásról a merev tálcás betöltésre.
A termikus átállások tartanak a legtovább. Az alagút sütő 450°C-ról 200°C-ra történő leeresztése akár négy órát is igénybe vehet. Az acélszalag és a tűzálló téglák hatalmas látens hőt tartanak fenn. A gyártás addig nem folytatható, amíg a belső hőmérséklet nem stabilizálódik. A hetente többszöri átállást futtató létesítmények teljes kimeneti mennyisége drasztikusan csökkenni fog a dedikált vonalakhoz képest.
A berendezés elrendezése határozza meg a felszerelés kiválasztását. A dedikált puha lavash vonalak rövid, magas hőmérsékletű sütőket tartalmaznak. Kevesebb alapterületet fogyasztanak, ami szűkebb gyári elrendezést tesz lehetővé. A dedikált ropogós vonalakhoz hatalmas sütőhosszra van szükség ahhoz, hogy elérjék a szükséges tartózkodási időt a kiszáradáshoz anélkül, hogy lelassítanák a szalagot.
A hibrid sorozathoz egy ropogós sütő meghosszabbított helyére van szükség, a puha sütő nagy teljesítményű égőivel kombinálva. Ez maximalizálja az alapterület-igényt és a közműcsatlakozásokat is. Az üzemmérnököknek meg kell győződniük arról, hogy a létesítmény képes biztosítani a szükséges gázmennyiséget (BTU-ban óránként) a kiterjesztett égősorok tüzeléséhez a lágy lavash gyártása során.
A Lavash gyártósor konfigurációinak összehasonlítása |
|||
Konfigurációs metrika |
Dedikált Soft Lavash vonal |
Dedikált Crispy Lavash vonal |
Hibrid moduláris vonal |
|---|---|---|---|
Tészta hidratációs tolerancia |
Magas (60-70%) |
Alacsony (40-50%) |
Változó (szíjcserét igényel) |
Sütő hőmérsékleti profil |
350°C – 450°C (gyorssütés) |
190°C - 250°C (kiszáradás) |
Széles tartomány (nagy energiafogyasztás) |
Lapozási mechanizmus |
Gyengéd, aktív kaparók |
Nagy teherbírású, nagy nyomású |
Cserélhető kalibrátorok |
Kipufogógáz követelmények |
Alacsony (nedvesség megtartása) |
Magas (kivont nedvesség) |
Változtatható sebességű lengéscsillapítók |
Átállási leállás |
Minimális (csak recept) |
Minimális (csak recept) |
Magas (mechanikai és termikus) |
A tesztkonyháról a folyamatos ipari vonalra skálázás rejtett változókat tár fel. E mechanikai és termikus kockázatok előrejelzése megakadályozza a költséges gyártási késéseket az üzembe helyezés és a napi működés során.
Az ipari keverők hatalmas súrlódást generálnak. Ez a súrlódás felmelegíti a tésztát. A meleg tészta gyorsabban erjed és túlságosan ragadóssá válik. A 20°C-on tökéletesen ívelő recept 28°C-on folyamatosan szakad, így a kalibráló hengerek köré teker, és leállítja a gyártást.
Csökkentse ezt a kockázatot köpenyes keverőtálak alkalmazásával. A hűtött víz kering a tál falain keresztül, elnyeli a súrlódási hőt és fenntartja a tészta állandó hőmérsékletét. Ezenkívül telepítsen automatizált pihentető szállítószalagokat a keverő és az extruder közé. Ez lehetővé teszi, hogy a gluténháló ellazuljon a keverés után, javítva a megmunkálhatóságot, és megakadályozza a tészta zsugorodását a lapozási folyamat során.
A széles sütőszalagok az oldalsó hőingadozásoktól szenvednek. A szalag közepe gyakran melegebb, mint a szélei. Emiatt a középső lapok megégnek, míg a külső sorok alulsültek maradnak, ami tönkreteszi a terméshozamot.
Adja meg az oldalsó hőszabályozó csappantyúkkal felszerelt alagútkemencéket. Ezek a lengéscsillapítók lehetővé teszik a kezelők számára, hogy több hőt toljanak a sütőkamra széleihez, kiegyensúlyozva a hőprofilt. Szereljen fel folyamatos nedvességfigyelő érzékelőket a sütő kijáratánál. Ezek az érzékelők letapogatják a lapos kenyereket, és figyelmeztetik a kezelőket a nedvesség gradienseire a szalag szélességében, lehetővé téve az égő valós idejű beállítását.
A nagy sebességű gyártás gyakran meghaladja a későbbi csomagolóberendezéseket. Az óránként 10 000 lapos kenyeret előállító vonal gyorsan túlterheli a kézi rakásoló személyzetet. Ha a csomagolóanyagok elakadnak, a hűtő szállítószalag visszafelé halad, és arra kényszeríti a kezelőket, hogy állítsák le a sütőt és dobják ki a terméket.
Integráljon automatizált látórendszereket a csomagolási terület előtt. Ezek a nagy felbontású kamerák minden lapos kenyeret átvizsgálnak méret, forma és szín alapján. Automatikusan működtetik a pneumatikus kilökőket, hogy eltávolítsák a szakadt, összehajtott vagy égett darabokat. Táplálja be a jóváhagyott terméket robotos pick-and-place rendszerekbe. Ezek a delta robotok tökéletesen egymásra rakják a laposkenyéreket, biztosítva a folyamatos áramlást a vízszintes csomagolóanyagokba, és kiküszöbölve az emberi szűk keresztmetszeteket.
Előnyben részesítsék azokat az eredeti gyártókat, amelyek moduláris lapozósorokat és többzónás alagútkemencéket kínálnak, ellenőrizhető esettanulmányokkal a magas hidratáltságú lapos kenyérről.
Követelje meg a szállítókat, hogy végezzenek kísérleti üzemi teszteket az Ön speciális liszt- és hidratációs összetételével, hogy a CapEx jóváhagyása előtt érvényesítsék mind a mechanikai fóliázási határértékeket, mind a hősütési profilokat.
Vizsgálja át létesítménye gáz- és elektromos infrastruktúráját, hogy megbizonyosodjon arról, hogy képes-e kielégíteni a magas hőfokon sütés vagy az elhúzódó víztelenítő sütők igényeit.
Állítson be alapszintű nedvességtartalom-mérőszámokat a cél SKU-khoz, amelyek irányítják a hűtő- és csomagolómodulok gyári átvételi tesztelését (FAT).
V: A puha lavash gyorssütést igényel 350–450 °C-on (660–840 °F) 15-30 másodpercig. A ropogós lavash alacsonyabb hőmérsékletet igényel, általában 190 °C és 250 °C között, hosszabb tartózkodási idővel a teljes kiszáradás érdekében.
V: Igen, de ehhez moduláris vonalkialakítás szükséges. A kezelőknek képesnek kell lenniük beállítani a sütő sávsebességét, módosítani a hőmérsékleti zónákat, be- vagy kikapcsolni a tésztatartókat, aktiválni a töltelék-adagolókat és megkerülni az egyes hűtőszállítószalagokat.
V: Mivel a hagyományos lágy lavash gyakran elhagyja az olajat vagy a vajat, a vonalak szintetikus tapadásmentes poliuretán hevedert használnak. Automatizált lisztporozókat és aktív kaparókat is integrálnak a redukciós görgőkre, hogy fenntartsák a száraz gátat a nedves tészta és a gép között.
V: A hidratálás teljes mértékben a végtermék állagától függ. A puha, rugalmas pakolásszerű lavash 60-70%-os hidratálást igényel. A törékeny, ropogós, snack-szerű lavashhoz sokkal merevebb tésztára van szükség, jellemzően 40% és 50% közötti hidratáltság.
V: A rotációs dokkolók kis lyukakat ütnek a tésztalapba sütés előtt. Ez lehetővé teszi a gőz távozását a kiszáradási folyamat során. Dokkolás nélkül a vékony tészta léggömbölyű lesz, és két rétegre válik szét, tönkretéve a sűrű, kekszszerű textúrát.
V: A puha lavashhoz zárt hűtőspirálok szükségesek, hogy megtartsák a belső nedvességet, és megakadályozzák a kenyér kiszáradását és megrepedését. A ropogós lavash szabad levegőn történő hűtést igényel nulla feszültségű szalagokon, hogy megakadályozza a törékeny kekszet széttörését a csomagolás előtt.