Vizualizări: 0 Autor: Editor site Ora publicării: 2026-08-31 Origine: Site


Piața comercială a plăcilor plate se divide în două categorii distincte, la cerere mare: lavash moale, flexibil, în stil wrap (ideal pentru sandvișuri și kebab) și lavash crocant, friabil, în stil gustare (poziționat pentru sosuri, supe și culoarul de biscuiți). În timp ce rețetele tradiționale se bazează pe manipularea manuală, scalarea producției necesită traducerea reologiei delicate a aluatului și a profilelor termice precise în mașini automate, de mare capacitate. Echipamentul configurat pentru pâine moi cu hidratare ridicată nu reușește adesea să deshidrateze în mod corespunzător variantele crocante, ceea ce duce la blocaje, inconsecvențe ale produsului și deșeuri mari. Evaluarea unui industrial Linia de producție Lavash necesită să priviți dincolo de valorile de bază ale debitului. Acest ghid defalcă configurațiile mecanice, termice și operaționale necesare pentru a produce lavash moale și crocant la scară, ajutând managerii de fabrică și inginerii de producție să evalueze capacitățile echipamentelor și să atenueze riscurile de extindere.
Hidratarea și Formularea Dictează Mașini: Lavash moale necesită folii fără stres și mecanisme de transfer antiaderente pentru a gestiona aluaturi cu hidratare ridicată, adesea fără grăsimi, în timp ce lavash crocant necesită role rezistente și sisteme precise de andocare pentru amestecuri cu o hidratare mai scăzută sau mai multe cereale.
Profilarea termică este diferențiatorul primar: Lavash moale se bazează pe coacere rapidă (căldură mare, timp scurt de păstrare) pentru a reține umiditatea; Lavash crocant necesită cuptoare tunel cu mai multe zone pentru deshidratarea treptată.
Liniile hibride au compromisuri: în timp ce o linie automată de tip lavash flatbread poate fi proiectată pentru a produce ambele variante, modularitatea necesară crește CapEx inițial, amprenta și timpul de nefuncționare al schimbării.
Rendimentul impactului de manipulare după coacere: transportoarele de răcire trebuie să fie configurate personalizat - sisteme închise de reținere a umidității pentru lavash moale și curele de tensiune joasă, rezistente la rupere pentru lavash crocant.
Producția de pâine plate începe în interiorul bolului de amestecare. Proprietățile fizice ale aluatului dictează fiecare setare mecanică în aval. Inginerii fabricii trebuie să configureze utilajele pentru a gestiona proprietăți vâscoelastice specifice. Nu puteți forța un aluat de biscuit tare să treacă printr-o linie calibrată pentru împachetări umede și lipicioase fără a provoca încordări severe ale echipamentului sau defecțiuni ale produsului.
Nivelurile de hidratare stabilesc limitele de stres mecanic al aluatului. Formulările moi de lavash necesită de obicei 60% până la 70% hidratare. Acest conținut ridicat de apă menține produsul final flexibil și îi permite să se rostogolească fără a se fractura. Lavash crocant necesită un amestec mult mai uscat, de obicei între 40% și 50% hidratare. Apa acționează ca un plastifiant în sistemele de aluat. Mai puțină apă înseamnă un aluat mai rigid, care rezistă la foaie și necesită o forță mecanică semnificativ mai mare pentru a se reduce la grosimea țintă.
Conținutul de grăsime introduce o altă variabilă mecanică. Rețetele tradiționale de lavash moale omit adesea uleiul sau untul în întregime. Grăsimea lubrifiază în mod natural aluatul, reducând frecarea cu suprafețele metalice. Fără el, aluatul cu hidratare ridicată devine incredibil de lipicios. Aderă la benzile de transfer, rolele de reducere și matrițele de tăiere. Prelucrarea aluatului fără grăsimi necesită benzi sintetice specializate și sisteme active de praf de făină pentru a preveni blocajele catastrofale ale liniilor. Alegerea făinii joacă, de asemenea, un rol. Lavash moale folosește în general făină cu un conținut de proteine de 11% până la 12% pentru a construi o rețea puternică și extensibilă. Variantele crocante folosesc adesea făinuri cu conținut scăzut de proteine (9% până la 10%) pentru a limita elasticitatea și pentru a promova o clipă curată.
Ciclurile de amestecare determină puterea rețelei de gluten. Lavash moale în stil înfășurat necesită durate extinse de amestecare. Operatorii rulează de obicei mixere de mare viteză timp de 5 până la 7 minute după faza inițială de hidratare. Această acțiune mecanică agresivă construiește o structură de gluten netedă, foarte extensibilă. Aluatul trebuie să se întindă fără a se rupe în timpul procesului de înfășurare în mai multe etape. Controlul temperaturii în această fază nu este negociabil. Frecarea de la amestecarea prelungită încălzește aluatul, accelerând activitatea drojdiei. Instalațiile folosesc boluri de amestecare cu manta care circulă apă rece pentru a menține o temperatură a aluatului de 24 °C până la 26 °C.
Crispy Lavash necesită abordarea opusă. Biscuiții în stil gustări necesită o frământare minimă. Amestecarea excesivă a aluatului crocant dezvoltă prea multă elasticitate. Aluatul elastic se restrânge după tăiere, deformându-se pe banda cuptorului și ducând la dimensiuni inconsecvente de ambalare. Inginerii programează cicluri de amestecare pentru a hidrata făina fără a dezvolta complet matricea de gluten, deseori oprind mixerul de îndată ce se formează o masă omogenă.
Valorile de succes depind în întregime de SKU-ul final. Lavash moale necesită o reținere internă specifică a umidității. Dacă pesmetul se usucă, pâinea se sparge atunci când consumatorii o pliază în jurul unei umpluturi. Procesul de coacere trebuie să învețe suprafața în timp ce prinde aburul în interior. Conținutul final de umiditate pentru lavash moale oscilează de obicei între 28% și 32%.
Lavash crocant necesită o deshidratare aproape totală. Produsul final trebuie să obțină un snap distinct și un conținut de umiditate sub 4%. Umiditatea reziduală distruge stabilitatea la raft și face biscuitul mai mestecat în loc să fie fragil. Cuptorul trebuie să elimine aproape toată apa liberă înainte ca produsul să ajungă la transportorul de răcire, necesitând un profil termic complet diferit.
Managerii de producție se confruntă cu o luptă constantă între volum și textură. Împingerea unei linii la producția maximă compromite adesea calitățile artizanale ale pâinii plate. Vitezele de bandă mai mari necesită temperaturi mai mari ale cuptorului pentru a obține aceeași coacere. Acest lucru poate duce la margini pârjolite și centre brute. Evaluarea echipamentelor necesită găsirea exactă a pragului mecanic în care debitul atinge vârfuri fără a degrada structura firimiturii. Operatorii trebuie să mapați rata de transfer termic al aluatului lor specific față de viteza maximă a benzii cuptorului tunel.
Fabricarea modernă de pâine plate se bazează pe procesarea continuă. Ingredientele crude intră în mixer, iar pâinele ambalate ies din spirala de răcire. Fiecare modul din sistem trebuie să se sincronizeze perfect cu echipamentul adiacent pentru a menține o foaie continuă de aluat.
Brutăriile industriale aleg între sisteme de amestecare continuă și discontinue. Mixerele continue asigură un flux neîntrerupt al aluatului, alimentând ingredientele direct într-un butoi de amestecare la o rată constantă. Funcționează bine pentru operațiuni masive, cu un singur SKU. Mixerele batch oferă flexibilitate pentru instalațiile care rulează mai multe rețete. Acestea permit operatorilor să ajusteze timpii de hidratare și de odihnă între loturi, adaptându-se la variațiile de umiditate ambientală sau de loturile de făină.
Extrudarea prezintă un risc major pentru calitatea aluatului. Extruderele cu melc standard forțează aluatul printr-o matriță folosind o presiune imensă. Această presiune degazează aluatul, distrugând structura celulară deschisă necesară pentru lavash autentic. Liniile de înaltă calitate utilizează bucăți de aluat fără stres. Aceste sisteme alimentate prin gravitație folosesc role stea blânde pentru a porționa aluatul fără a comprima buzunarele de gaz. Bucătăria alimentează o foaie continuă suprapusă pe transportorul primar, menținând structura internă delicată.
Unele unități procesează foi de aluat continue, în timp ce altele folosesc bile de aluat calibrate. Liniile care prelucrează bile individuale necesită divizoare volumetrice de precizie. Aceste separatoare taie porțiuni exacte, adesea până la o toleranță de 1 gram. Porționarea constantă asigură timpi de coacere uniformi pe toată banda cuptorului, prevenind arderea bucăților mai mici, în timp ce bucățile mai mari rămân subcoapte.
Replicarea întinderii mâinilor necesită o inginerie sofisticată. Un modern Mașina de lavash armeană folosește o serie de role de reducere. Aluatul trece prin mai multe capete de calibrare. Fiecare cap reduce ușor grosimea foii. Un raport de reducere tipic este de 3:1 per trecere. Forțarea unui raport de reducere mai mare rupe rețeaua de gluten și deteriorează aluatul.
Rolele transversale asigură întindere laterală. Rolele tradiționale întind aluatul doar în direcția de deplasare, creând o aliniere unidirecțională a glutenului. Pâinea rezultată se rupe ușor într-o direcție. Rolele încrucișate utilizează curele oscilante care mătură peste foaia de aluat. Ele întind rețeaua de gluten în mai multe direcții, creând un produs final mai puternic și mai flexibil, care imită atracția multidirecțională a unui brutar uman.
Cuptoarele tunel servesc drept inima liniei de producție. Instalațiile aleg, de obicei, între sisteme cu flacără directă, impact și sisteme de căldură radiantă. Cuptoarele cu flacără directă oferă căldură intensă, imediată. Ei excelează în a arăta pâine moi. Cuptoarele radiante oferă căldură mai lentă, mai pătrunzătoare, funcționând bine pentru deshidratarea biscuiților.
Comenzile independente ale căldurii superioare și inferioare nu sunt negociabile. Turtele se coace rapid. Operatorii trebuie să echilibreze căldura de jos pentru a seta structura de bază în timp ce ajustează căldura de sus pentru a obține culoarea corectă a suprafeței. Fără zone independente, pâinea fie va arde pe fund, fie va rămâne palidă deasupra. Calibrarea unui cuptor nou implică o secvență strictă:
Stabiliți viteza benzii de bază pe baza debitului țintă.
Setați temperaturile inferioare ale arzătorului pentru a obține ridicarea bazei în primele 20% din lungimea cuptorului.
Reglați arzătoarele superioare în zona finală pentru a obține blisterul dorit de suprafață.
Modificați amortizoarele de evacuare pentru a controla umiditatea internă a camerei de coacere.
Efectuați o analiză a umidității produsului finit și rafinați setările arzătorului în consecință.
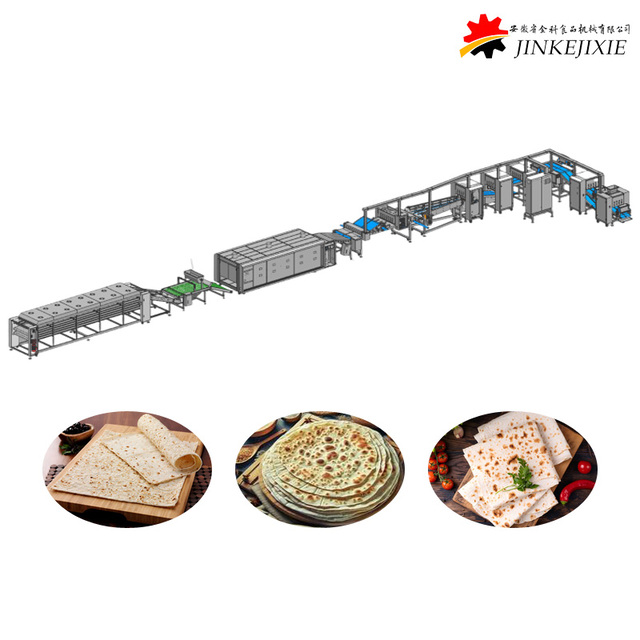
Producerea împachetărilor flexibile, cu hidratare ridicată necesită tehnici de manipulare specializate. Echipamentul trebuie să gestioneze aluatul lipicios, să aplice rapid căldură intensă și să prevină pierderea de umiditate în timpul răcirii.
Aluatul umed, fără grăsimi se lipește de oțel inoxidabil. Trebuie să configurați linia de folie pentru a reduce lipirea. Prăfuitoarele de făină stau deasupra rolelor de reducere, aplicând un micro-strat de făină de praf pe foaia de aluat. Acest lucru creează o barieră uscată între aluatul umed și rolele metalice. Operatorii trebuie să calibreze praful pentru a aplica cantitatea minimă de făină necesară; excesul de faina cruda la suprafata creeaza un gust amar dupa coacere.
Racletele active stau pe capetele de calibrare. Îndepărtează continuu orice reziduuri de aluat. Dacă aluatul se acumulează pe o rolă, va rupe foaia care trece. Aceste raclete sunt de obicei prelucrate din plastic UHMW (greutate moleculară ultra-înaltă) pentru a preveni zgârierea rolelor de oțel. Curelele de transfer necesită materiale sintetice, antiaderente. Curele din poliuretan cu suprafețe texturate, cu model de romb reduc zona de contact, permițând aluatului lipicios să se elibereze curat în cuptor.
Lavash moale necesită coacere rapidă. Scopul este de a găti aluatul înainte ca umezeala internă să scape. Cuptoarele tunel pentru lavash moale funcționează la temperaturi extreme. Operatorii setează adesea camera de coacere între 350°C și 450°C (660°F până la 840°F). Arzătoarele sunt poziționate aproape de banda cuptorului pentru a maximiza transferul de căldură radiantă.
Timpul de reședință rămâne incredibil de scurt. Pâinea petrece doar 15 până la 30 de secunde în cuptor. Căldura intensă de fund extinde rapid gazele din interiorul aluatului, creând bulele și blisterele caracteristice. Durata scurtă asigură că pesmetul rămâne umed și flexibil. Amortizoarele de evacuare sunt de obicei ținute în mare parte închise în timpul producției de lavash moale pentru a menține un mediu de coacere umed, ceea ce împiedică uscarea prematură a suprafeței.
Manipularea după coacere dictează termenul de valabilitate. Lavașul moale iese din cuptor fierbinte. Dacă îl ambalați imediat, în interiorul ambalajului se formează condens, ceea ce duce la creșterea rapidă a mucegaiului. Dacă o răcești prea mult în aer liber, pâinea se usucă și crapă.
Instalațiile utilizează spirale de răcire închise. Aceste spirale scad temperatura produsului peste 3 până la 5 minute, menținând în același timp un microclimat umed. Pâinea se răcește fără a-și pierde umiditatea interioară. Integrarea ambalajului în atmosferă modificată (MAP) spăla ambalajul cu un amestec specific de gaz, de obicei 60% dioxid de carbon și 40% azot. Acest lucru înlocuiește oxigenul, prelungind perioada de valabilitate a pâinii moale la câteva luni, fără a se baza pe conservanți chimici.
Lavash în stil gustare necesită o abordare mecanică complet diferită. Linia trebuie să zdrobească aluatul tare, să prevină barbotarea, să aplice garnituri uscate și să extragă toată umiditatea ambientală în timpul coacerii.
Aluatul crocant nu are extensibilitate. Combate rolele de reducere. Trebuie să specificați calibratori pentru sarcini grele echipate cu motoare supradimensionate și rulmenți întăriți. Aceste role aplică o presiune imensă pentru a obține foi de aluat ultra-subțiri, reducând adesea aluatul la 1,5 mm. Făinurile multicereale complică această provocare. Particulele de tărâțe din cerealele integrale taie firele de gluten, făcând foaia subțire predispusă la rupere. Operatorii trebuie să monitorizeze îndeaproape setările intervalului pentru a preveni mărunțirea aluatului.
Dockerele rotative sunt esențiale pentru lavash crocant. Un docker este o rolă cu țepi care face sute de găuri mici în foaia de aluat. O configurație standard poate avea 15 până la 20 de pini pe inch pătrat. Fără andocare, aluatul subțire se va balonați în interiorul cuptorului. Aburul rămâne prins între straturile de sus și de jos, creând o formă de pita goală. Orificiile de andocare permit aburului să iasă, menținând crackerul plat, dens și uniform.
Piața de gustări premium necesită profile complexe de arome. Facilitățile integrează aplicatoare de precizie chiar înainte de intrarea în cuptor. Aceste dozatoare aruncă semințe de susan, sare de mare grosieră sau amestecuri de condimente pe aluatul crud. Aplicatoarele folosesc role canelate pentru a asigura o distribuție uniformă pe toată lățimea benzii.
Un spray ușor de apă precede adesea dozatorul. Acest lucru ajută toppingurile uscate să adere la aluatul cu hidratare scăzută, prevenind căderea lor în timpul ambalării. Sistemele de recuperare se află sub banda transportoare. Ei prind orice semințe sau condimente care lipsesc foaia de aluat. Aceste sisteme filtrează resturile de aluat și recirculează toppingurile scumpe înapoi în buncăr, reducând la minimum risipa de ingrediente și reducând costurile operaționale.
Lavash crocant necesită un proces de deshidratare lent și metodic. Coacerea rapidă va arde exteriorul biscuitului, lăsând interiorul moale. Inginerii proiectează profilul termic pentru temperaturi mai scăzute și durate prelungite. Cuptorul funcționează de obicei între 190°C și 250°C (375°F până la 480°F), produsul rămânând în cameră timp de 2 până la 4 minute.
Cuptoarele tunel cu mai multe zone permit operatorilor să reducă căldura. Prima zonă stabilește structura aluatului. Zonele de mijloc alunga umezeala. Zona finală prăjește suprafața pentru a declanșa reacția Maillard pentru dezvoltarea aromei. Zonele de evacuare joacă un rol vital. Pe măsură ce apa se evaporă din aluat, se creează un strat limită umed în interiorul cuptorului. Ventilatoarele de evacuare agresive scot acest abur din camera de coacere, permițând crackerului să se usuce complet.
Pierderea produsului are loc adesea după coacere. Lavash crocant se sparge ușor. Tranziția biscuiților fragili de la banda de oțel a cuptorului la transportorul de răcire necesită o inginerie de precizie.
Înălțimile de cădere trebuie reduse la minimum. O picătură de chiar și doi inci poate sparge produsul. Inginerii folosesc plăci de transfer cu tensiune zero. Aceste plăci creează o punte între benzi transportoare, permițând biscuiților să alunece fără probleme, fără să cadă. Ghidurile de aliniere mențin urmărirea directă a produsului. Orice presiune laterală asupra curelei de răcire va zdrobi marginile pâinii înainte ca aceasta să ajungă la ambalajul. Curelele de răcire în sine sunt adesea realizate din plastic cu plasă deschisă pentru a permite fluxul maxim de aer în jurul produsului.
Managerii fabricii trebuie să decidă dacă instalează linii dedicate pentru fiecare produs sau investesc într-un singur sistem flexibil. Ambele abordări au consecințe mecanice și operaționale distincte care au impact asupra fabricii.
Un Linia automată de pâine lavash poate fi proiectată pentru a produce atât ambalaje moi, cât și biscuiți crocanți. Cu toate acestea, această capacitate hibridă crește cheltuielile inițiale de capital. Linia necesită componente modulare. Operatorii trebuie să poată schimba fizic rolele de andocare cu role netede. Au nevoie de benzi transportoare de ocolire pentru a dirija lava moale în jurul dozatoarelor de topping și al pulverizatoarelor de apă.
Cuptorul prezintă cea mai mare provocare inginerească. Un cuptor hibrid trebuie să aibă capacitatea arzătorului de a atinge 450°C pentru lavash moale, în timp ce dispune de infrastructura de evacuare pentru a deshidrata lavash crocantă la 200°C. Această inginerie cu dublu scop necesită controale PLC sofisticate, izolație rezistentă și ventilatoare de evacuare cu viteză variabilă capabile să facă față schimbărilor masive de umiditate internă.
Liniile hibride afectează eficiența generală a echipamentului (OEE). Trecerea de la producția moale la cea crocantă necesită timpi de nefuncționare semnificativi. Echipajele de întreținere trebuie să curețe reziduurile de aluat umed din malaxor și buncăre. Ei trebuie să instaleze rolele de reducere pentru sarcini grele și să cupleze dockerele rotative. De asemenea, trebuie să reconfigureze mașinile de ambalare de la ambalarea în flux MAP până la încărcarea cu tăvi rigide.
Schimbările termice durează cel mai mult. Scăderea unui cuptor tunel de la 450°C la 200°C poate dura până la patru ore. Banda de oțel și cărămizile refractare rețin o căldură latentă imensă. Producția nu poate fi reluată până când temperatura internă se stabilizează. Facilitățile care efectuează mai multe schimbări pe săptămână vor înregistra o reducere drastică a volumului total de producție în comparație cu liniile dedicate.
Dispunerea instalației dictează alegerea echipamentelor. Liniile dedicate de lavash moale includ cuptoare scurte, cu căldură mare. Ele consumă mai puțin spațiu pe podea, permițând amenajări mai strânse din fabrică. Liniile crocante dedicate necesită lungimi masive ale cuptorului pentru a obține timpul necesar pentru deshidratare, fără a încetini cureaua până la un târâș.
O linie hibridă necesită amprenta extinsă a unui cuptor crocant, combinată cu arzătoarele de mare putere ale unui cuptor moale. Acest lucru maximizează atât cerințele de spațiu pe podea, cât și conexiunile la utilități. Inginerii fabricii trebuie să verifice dacă instalația poate furniza volumul de gaz necesar (măsurat în BTU pe oră) pentru a aprinde arzătoarele extinse în timpul producției de lavash moale.
Comparația configurațiilor liniei de producție Lavash |
|||
Metrica de configurare |
Linie dedicată Soft Lavash |
Linie dedicată Crispy Lavash |
Linie modulară hibridă |
|---|---|---|---|
Toleranță la hidratare al aluatului |
Ridicat (60-70%) |
Scăzut (40-50%) |
Variabilă (Necesită schimbarea curelei) |
Profilul temperaturii cuptorului |
350°C - 450°C (coacere rapidă) |
190°C - 250°C (deshidratare) |
Gamă largă (asumare mare de energie) |
Mecanism de acoperire |
Răzuitoare blânde, active |
Greutate, presiune ridicată |
Calibratoare interschimbabile |
Cerințe de evacuare |
Scăzut (Reține umiditatea) |
Ridicat (Extrage umiditate) |
Amortizoare cu viteză variabilă |
Timp de întrerupere a trecerii |
Minimal (doar rețetă) |
Minimal (doar rețetă) |
Ridicat (mecanic și termic) |
Scalare de la o bucătărie de testare la o linie industrială continuă expune variabile ascunse. Anticiparea acestor riscuri mecanice și termice previne întârzierile costisitoare de producție în timpul punerii în funcțiune și al funcționării zilnice.
Mixerele industriale generează frecare imensă. Această frecare încălzește aluatul. Aluatul cald fermentează mai repede și devine excesiv de lipicios. O rețetă care învelește perfect la 20°C se va rupe constant la 28°C, înfășurând rolele de calibrare și oprind producția.
Reduceți acest risc prin implementarea bolurilor de amestecare cu manta. Apa rece circulă prin pereții vasului, absorbind căldura de frecare și menținând o temperatură constantă a aluatului. În plus, instalați transportoare automate de repaus între mixer și extruder. Acest lucru permite rețelei de gluten să se relaxeze după amestecare, îmbunătățind prelucrabilitatea și împiedicând micșorarea aluatului în timpul procesului de folie.
Benzile largi ale cuptorului suferă de variații laterale de căldură. Centrul benzii este adesea mai fierbinte decât marginile. Acest lucru face ca pâinele din mijloc să ardă în timp ce rândurile exterioare rămân subcoapte, distrugând ratele de producție.
Specificați cuptoarele tunel echipate cu amortizoare laterale de reglare a căldurii. Aceste amortizoare permit operatorilor să împingă mai multă căldură la marginile camerei de coacere, echilibrând profilul termic. Instalați senzori de monitorizare continuă a umidității la ieșirea cuptorului. Acești senzori scanează plăcile și alertează operatorii cu privire la orice gradienți de umiditate pe lățimea centurii, permițând ajustări în timp real ale arzătorului.
Producția de mare viteză depășește frecvent echipamentele de ambalare din aval. O linie care produce 10.000 de pâine pe oră va copleși rapid echipajele de stivuire manuală. Dacă ambalajele se blochează, transportorul de răcire se întoarce, forțând operatorii să oprească cuptorul și să arunce produsul în interior.
Integrați sisteme de viziune automatizate înainte de zona de ambalare. Aceste camere de înaltă rezoluție scanează fiecare plată pentru dimensiune, formă și culoare. Aceștia declanșează automat dispozitivele de respingere pneumatice pentru a îndepărta piesele rupte, pliate sau arse. Introduceți produsul aprobat în sisteme robotizate de preluare și plasare. Acești roboți delta stivuiesc perfect pâinele plate, asigurând un flux continuu în ambalajele orizontale și eliminând blocajele umane.
Acordați prioritate OEM-urilor care oferă linii de folie modulare și cuptoare tunel cu mai multe zone, cu studii de caz verificabile în turte plate cu hidratare ridicată.
Solicitați vânzătorilor să efectueze teste în instalație pilot folosind formulările specifice de făină și hidratare pentru a valida atât limitele mecanice ale foii, cât și profilele termice de coacere înainte de aprobarea CapEx.
Auditați infrastructura de gaz și electrică a unității dvs. pentru a vă asigura că poate suporta cerințele cuptoarelor de coacere cu fulgere de căldură ridicată sau cuptoare cu deshidratare prelungită.
Stabiliți valori de bază privind conținutul de umiditate pentru SKU-urile dvs. țintă pentru a ghida testarea de acceptare din fabrică (FAT) a modulelor de răcire și ambalare.
R: Lavash moale necesită coacere rapidă la 350°C până la 450°C (660°F până la 840°F) timp de 15-30 de secunde. Lavash crocant necesită temperaturi mai scăzute, de obicei 190°C până la 250°C (375°F până la 480°F), cu un timp de păstrare mai lung pentru a asigura deshidratarea completă.
R: Da, dar necesită un design de linie modulară. Operatorii trebuie să fie capabili să ajusteze vitezele benzii cuptorului, să modifice zonele de temperatură, să activeze sau să decupleze dispozitivele de dozare pentru aluat, să activeze dozatoarele de topping și să ocolească transportoarele de răcire specifice.
R: Deoarece lavash moale tradițional omite adesea uleiul sau untul, liniile folosesc curele sintetice din poliuretan antiaderent. Ele integrează, de asemenea, prăfuitoare automate de făină și raclete active pe rolele de reducere pentru a menține o barieră uscată între aluatul umed și utilaje.
R: Hidratarea depinde în întregime de textura produsului final. Lavash moale, flexibil, în stil învelit, necesită hidratare de la 60% până la 70%. Lavash friabil, crocant, în stil gustare, necesită un aluat mult mai rigid, de obicei variind de la 40% până la 50% hidratare.
R: Dockerele rotative fac găuri mici în foaia de aluat înainte de coacere. Acest lucru permite aburului să scape în timpul procesului de deshidratare. Fără andocare, aluatul subțire se va balona și se va separa în două straturi, distrugând textura densă, asemănătoare biscuitului.
R: Lavash moale necesită spirale de răcire închise pentru a reține umiditatea internă și pentru a preveni uscarea și crăparea pâinii. Crispy Lavash necesită răcire în aer liber pe curele cu tensiune zero pentru a preveni spargerea biscuitilor fragili înainte de ambalare.