दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-31 उत्पत्ति: साइट


वाणिज्यिक फ्लैटब्रेड बाजार दो अलग-अलग, उच्च-मांग वाली श्रेणियों में बंट रहा है: लचीला, रैप-स्टाइल नरम लवाश (सैंडविच और कबाब के लिए आदर्श) और भंगुर, स्नैक-शैली कुरकुरा लवाश (डिप्स, सूप और क्रैकर आइल के लिए स्थित)। जबकि पारंपरिक व्यंजन मैन्युअल हेरफेर पर निर्भर करते हैं, स्केलिंग उत्पादन के लिए नाजुक आटा रियोलॉजी और सटीक थर्मल प्रोफाइल को स्वचालित, उच्च-थ्रूपुट मशीनरी में अनुवाद करने की आवश्यकता होती है। उच्च-हाइड्रेशन वाले नरम फ्लैटब्रेड के लिए कॉन्फ़िगर किए गए उपकरण अक्सर कुरकुरे वेरिएंट को ठीक से निर्जलित करने में विफल होते हैं, जिससे अड़चनें, उत्पाद असंगतताएं और उच्च अपशिष्ट होता है। एक औद्योगिक का मूल्यांकन लवाश प्रोडक्शन लाइन को बुनियादी थ्रूपुट मेट्रिक्स से परे देखने की आवश्यकता है। यह मार्गदर्शिका बड़े पैमाने पर नरम और कुरकुरा लवाश का उत्पादन करने के लिए आवश्यक यांत्रिक, थर्मल और परिचालन कॉन्फ़िगरेशन को तोड़ती है, जिससे संयंत्र प्रबंधकों और उत्पादन इंजीनियरों को उपकरण क्षमताओं का मूल्यांकन करने और स्केल-अप जोखिमों को कम करने में मदद मिलती है।
हाइड्रेशन और फॉर्मूलेशन डिक्टेट मशीनरी: नरम लवाश को उच्च-हाइड्रेशन, अक्सर वसा रहित आटे को संभालने के लिए तनाव मुक्त शीटिंग और नॉन-स्टिक ट्रांसफर तंत्र की आवश्यकता होती है, जबकि क्रिस्पी लवाश को कम-हाइड्रेशन या मल्टीग्रेन मिश्रणों के लिए हेवी-ड्यूटी रोलर्स और सटीक डॉकिंग सिस्टम की आवश्यकता होती है।
थर्मल प्रोफाइलिंग प्राथमिक विभेदक है: नरम लवाश नमी बनाए रखने के लिए फ्लैश-बेकिंग (उच्च गर्मी, कम रहने का समय) पर निर्भर करता है; क्रिस्पी लवाश को क्रमिक निर्जलीकरण के लिए मल्टी-ज़ोन टनल ओवन की आवश्यकता होती है।
हाइब्रिड लाइनें व्यापार-बंद करती हैं: जबकि एक स्वचालित लवाश फ्लैटब्रेड लाइन को दोनों वेरिएंट का उत्पादन करने के लिए इंजीनियर किया जा सकता है, आवश्यक मॉड्यूलरिटी प्रारंभिक कैपएक्स, पदचिह्न और चेंजओवर डाउनटाइम को बढ़ाती है।
पोस्ट-बेक हैंडलिंग इम्पैक्ट यील्ड: कूलिंग कन्वेयर को कस्टम-कॉन्फ़िगर किया जाना चाहिए - नरम लवाश के लिए संलग्न नमी-धारण प्रणाली, और कुरकुरा लवाश के लिए कम तनाव, फ्रैक्चर-प्रतिरोधी बेल्ट।
स्केलिंग फ्लैटब्रेड का उत्पादन मिक्सिंग बाउल के अंदर शुरू होता है। आटे के भौतिक गुण प्रत्येक यांत्रिक सेटिंग को नीचे की ओर निर्देशित करते हैं। प्लांट इंजीनियरों को विशिष्ट विस्कोलेस्टिक गुणों को संभालने के लिए मशीनरी को कॉन्फ़िगर करना होगा। आप कठोर क्रैकर आटे को गीले, चिपचिपे आवरणों के लिए कैलिब्रेटेड लाइन के माध्यम से गंभीर उपकरण तनाव या उत्पाद विफलता के बिना मजबूर नहीं कर सकते।
जलयोजन स्तर आपके आटे की यांत्रिक तनाव सीमा स्थापित करता है। नरम लवाश फॉर्मूलेशन आमतौर पर 60% से 70% जलयोजन की मांग करते हैं। यह उच्च जल सामग्री अंतिम उत्पाद को लचीला बनाए रखती है और इसे बिना फ्रैक्चर के लुढ़कने देती है। क्रिस्पी लवाश के लिए अधिक सूखे मिश्रण की आवश्यकता होती है, आमतौर पर 40% और 50% जलयोजन के बीच। पानी आटा प्रणालियों में प्लास्टिसाइज़र के रूप में कार्य करता है। कम पानी का मतलब है सख्त आटा जो परत बनने से रोकता है और लक्ष्य मोटाई तक कम करने के लिए काफी अधिक यांत्रिक बल की आवश्यकता होती है।
वसा की मात्रा एक अन्य यांत्रिक चर का परिचय देती है। पारंपरिक नरम लवाश व्यंजनों में अक्सर तेल या मक्खन को पूरी तरह से हटा दिया जाता है। वसा स्वाभाविक रूप से आटे को चिकना करती है, जिससे धातु की सतहों पर घर्षण कम होता है। इसके बिना, उच्च-हाइड्रेशन वाला आटा अविश्वसनीय रूप से चिपचिपा हो जाता है। यह ट्रांसफर बेल्ट, रिडक्शन रोलर्स और कटिंग डाईज़ का पालन करता है। वसा रहित आटे के प्रसंस्करण के लिए भयावह लाइन जाम को रोकने के लिए विशेष सिंथेटिक बेल्टिंग और सक्रिय आटा डस्टिंग सिस्टम की आवश्यकता होती है। आटे का चयन भी एक भूमिका निभाता है। सॉफ्ट लवाश आम तौर पर एक मजबूत, विस्तार योग्य नेटवर्क बनाने के लिए 11% से 12% प्रोटीन सामग्री वाले आटे का उपयोग करता है। लोच को सीमित करने और साफ स्नैप को बढ़ावा देने के लिए क्रिस्पी वेरिएंट अक्सर कम प्रोटीन आटे (9% से 10%) का उपयोग करते हैं।
मिश्रण चक्र ग्लूटेन नेटवर्क की ताकत निर्धारित करते हैं। सॉफ्ट रैप-स्टाइल लवाश को विस्तारित मिश्रण अवधि की आवश्यकता होती है। प्रारंभिक जलयोजन चरण के बाद ऑपरेटर आमतौर पर 5 से 7 मिनट तक हाई-स्पीड मिक्सर चलाते हैं। यह आक्रामक यांत्रिक क्रिया एक चिकनी, अत्यधिक विस्तार योग्य ग्लूटेन संरचना का निर्माण करती है। मल्टी-स्टेज शीटिंग प्रक्रिया के दौरान आटा बिना फटे खिंचना चाहिए। इस चरण के दौरान तापमान नियंत्रण पर समझौता नहीं किया जा सकता है। लंबे समय तक मिश्रण से होने वाला घर्षण आटे को गर्म करता है, जिससे खमीर की गतिविधि तेज हो जाती है। 24 डिग्री सेल्सियस से 26 डिग्री सेल्सियस के आटे के तापमान को बनाए रखने के लिए सुविधाएं ठंडा पानी प्रसारित करने वाले जैकेट वाले मिश्रण कटोरे का उपयोग करती हैं।
कुरकुरा लवाश विपरीत दृष्टिकोण की मांग करता है। स्नैक-शैली के पटाखों को न्यूनतम गूंधने की आवश्यकता होती है। कुरकुरे आटे को अधिक मिलाने से बहुत अधिक लोच विकसित हो जाती है। काटने के बाद लोचदार आटा सिकुड़ जाता है, ओवन बैंड पर विकृत हो जाता है और असंगत पैकेजिंग आयाम हो जाता है। इंजीनियर ग्लूटेन मैट्रिक्स को पूरी तरह से विकसित किए बिना आटे को हाइड्रेट करने के लिए मिश्रण चक्र का कार्यक्रम करते हैं, अक्सर एक समरूप द्रव्यमान बनते ही मिक्सर को रोक देते हैं।
सफलता मेट्रिक्स पूरी तरह से अंतिम SKU पर निर्भर करते हैं। नरम लवाश को विशिष्ट आंतरिक नमी बनाए रखने की आवश्यकता होती है। यदि टुकड़ा सूख जाता है, तो जब उपभोक्ता इसे भरने के चारों ओर मोड़ते हैं तो ब्रेड टूट जाती है। बेकिंग प्रक्रिया में भाप को अंदर फँसाते हुए सतह को ब्लिस्टर करना चाहिए। नरम लवाश के लिए अंतिम नमी की मात्रा आम तौर पर 28% से 32% के आसपास रहती है।
क्रिस्पी लवाश के लिए लगभग पूर्ण निर्जलीकरण की आवश्यकता होती है। अंतिम उत्पाद को एक अलग स्नैप और 4% से कम नमी की मात्रा प्राप्त करनी चाहिए। बची हुई नमी शेल्फ स्थिरता को नष्ट कर देती है और क्रैकर को भंगुर के बजाय चबाने लायक बना देती है। उत्पाद के कूलिंग कन्वेयर तक पहुंचने से पहले ओवन को लगभग सारा खाली पानी निकाल देना चाहिए, जिसके लिए पूरी तरह से अलग थर्मल प्रोफ़ाइल की आवश्यकता होती है।
उत्पादन प्रबंधकों को मात्रा और बनावट के बीच निरंतर लड़ाई का सामना करना पड़ता है। अधिकतम उत्पादन के लिए एक लाइन को आगे बढ़ाने से अक्सर फ्लैटब्रेड के कारीगर गुणों से समझौता हो जाता है। तेज़ बैंड गति के लिए समान बेक प्राप्त करने के लिए उच्च ओवन तापमान की आवश्यकता होती है। इससे झुलसे हुए किनारे और कच्चे केंद्र हो सकते हैं। उपकरण का मूल्यांकन करने के लिए सटीक यांत्रिक सीमा खोजने की आवश्यकता होती है जहां थ्रूपुट टुकड़े की संरचना को ख़राब किए बिना चरम पर होता है। ऑपरेटरों को सुरंग ओवन की अधिकतम बेल्ट गति के विरुद्ध अपने विशिष्ट आटे की थर्मल ट्रांसफर दर को मैप करना होगा।
आधुनिक फ्लैटब्रेड विनिर्माण निरंतर प्रसंस्करण पर निर्भर करता है। कच्ची सामग्री मिक्सर में प्रवेश करती है, और पैक किए गए फ्लैटब्रेड कूलिंग सर्पिल से बाहर निकलते हैं। आटे की एक सतत शीट बनाए रखने के लिए सिस्टम के प्रत्येक मॉड्यूल को आसन्न उपकरण के साथ पूरी तरह से सिंक्रनाइज़ होना चाहिए।
औद्योगिक बेकरियां निरंतर और बैच मिश्रण प्रणालियों के बीच चयन करती हैं। निरंतर मिक्सर निर्बाध आटा प्रवाह प्रदान करते हैं, सामग्री को एक स्थिर दर पर सीधे मिश्रण बैरल में डालते हैं। वे बड़े पैमाने पर, एकल-एसकेयू संचालन के लिए अच्छा काम करते हैं। बैच मिक्सर कई व्यंजनों को चलाने वाली सुविधाओं के लिए लचीलापन प्रदान करते हैं। वे ऑपरेटरों को परिवेश की आर्द्रता या आटे के बैचों में भिन्नता को समायोजित करते हुए, बैचों के बीच जलयोजन और आराम के समय को समायोजित करने की अनुमति देते हैं।
बाहर निकालना आटे की गुणवत्ता के लिए एक बड़ा जोखिम प्रस्तुत करता है। मानक बरमा एक्सट्रूडर अत्यधिक दबाव का उपयोग करके आटे को डाई के माध्यम से दबाते हैं। यह दबाव आटे को विघटित कर देता है, जिससे प्रामाणिक लवाश के लिए आवश्यक खुली कोशिका संरचना नष्ट हो जाती है। उच्च-गुणवत्ता वाली लाइनें तनाव-मुक्त आटा चंकर्स का उपयोग करती हैं। ये गुरुत्वाकर्षण-आधारित प्रणालियाँ गैस पॉकेट को संपीड़ित किए बिना आटे को विभाजित करने के लिए कोमल स्टार रोलर्स का उपयोग करती हैं। चंकर नाजुक आंतरिक संरचना को बनाए रखते हुए, प्राथमिक कन्वेयर पर एक सतत ओवरलैपिंग शीट फ़ीड करता है।
कुछ सुविधाएं निरंतर आटा शीट की प्रक्रिया करती हैं, जबकि अन्य कैलिब्रेटेड आटा गेंदों का उपयोग करती हैं। अलग-अलग गेंदों को संसाधित करने वाली लाइनों को सटीक वॉल्यूमेट्रिक डिवाइडर की आवश्यकता होती है। ये डिवाइडर सटीक भागों को काटते हैं, अक्सर 1-ग्राम सहनशीलता तक। लगातार भाग पूरे ओवन बैंड में एक समान बेकिंग समय सुनिश्चित करता है, जिससे छोटे टुकड़ों को जलने से रोका जा सकता है जबकि बड़े टुकड़े अधपके रह जाते हैं।
हाथ से स्ट्रेचिंग को दोहराने के लिए परिष्कृत इंजीनियरिंग की आवश्यकता होती है। एक आधुनिक अर्मेनियाई लवाश मशीन रिडक्शन रोलर्स की एक श्रृंखला का उपयोग करती है। आटा कई अंशांकन शीर्षों से होकर गुजरता है। प्रत्येक सिर धीरे से शीट की मोटाई कम कर देता है। एक सामान्य कमी अनुपात 3:1 प्रति पास है। उच्च कटौती अनुपात को मजबूर करने से ग्लूटेन नेटवर्क टूट जाता है और आटा खराब हो जाता है।
क्रॉस-रोलर्स पार्श्विक खिंचाव प्रदान करते हैं। पारंपरिक रोलर्स केवल यात्रा की दिशा में आटे को फैलाते हैं, जिससे यूनिडायरेक्शनल ग्लूटेन संरेखण बनता है। परिणामी ब्रेड एक दिशा में आसानी से फट जाती है। क्रॉस-रोलर्स ऑसिलेटिंग बेल्ट का उपयोग करते हैं जो आटे की शीट पर घूमते हैं। वे ग्लूटेन नेटवर्क को कई दिशाओं में फैलाते हैं, जिससे एक मजबूत, अधिक लचीला अंतिम उत्पाद बनता है जो मानव बेकर के बहु-दिशात्मक खिंचाव की नकल करता है।
सुरंग ओवन उत्पादन लाइन के हृदय के रूप में कार्य करते हैं। सुविधाएं आम तौर पर सीधी लौ, टकराव और उज्ज्वल ताप प्रणालियों के बीच चयन करती हैं। सीधी लौ वाले ओवन तीव्र, तत्काल गर्मी प्रदान करते हैं। वे नरम फ्लैटब्रेड बनाने में माहिर हैं। दीप्तिमान ओवन धीमी, अधिक भेदने वाली गर्मी प्रदान करते हैं, जो पटाखों को निर्जलित करने के लिए अच्छी तरह से काम करते हैं।
स्वतंत्र शीर्ष और निचले ताप नियंत्रण पर समझौता नहीं किया जा सकता है। फ्लैटब्रेड तेजी से पकते हैं। सही सतह का रंग प्राप्त करने के लिए ऑपरेटरों को आधार संरचना को सेट करने के लिए नीचे की गर्मी को संतुलित करना होगा जबकि ऊपरी गर्मी को समायोजित करना होगा। स्वतंत्र क्षेत्रों के बिना, रोटी या तो नीचे से जलेगी या ऊपर से पीली रहेगी। एक नए ओवन को कैलिब्रेट करने में एक सख्त अनुक्रम शामिल होता है:
लक्ष्य थ्रूपुट के आधार पर बेसलाइन बैंड गति स्थापित करें।
ओवन की लंबाई के पहले 20% के भीतर बेस लिफ्ट प्राप्त करने के लिए निचले बर्नर तापमान को सेट करें।
वांछित सतह ब्लिस्टरिंग प्राप्त करने के लिए अंतिम क्षेत्र में शीर्ष बर्नर को समायोजित करें।
बेकिंग चैम्बर की आंतरिक आर्द्रता को नियंत्रित करने के लिए एग्जॉस्ट डैम्पर्स को संशोधित करें।
तैयार उत्पाद पर नमी का विश्लेषण करें और तदनुसार बर्नर सेटिंग्स को परिष्कृत करें।
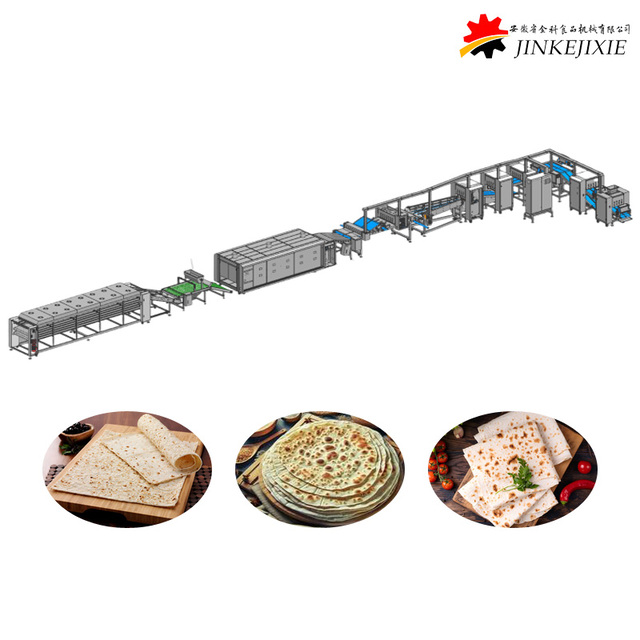
लचीले, उच्च-हाइड्रेशन रैप्स के उत्पादन के लिए विशेष हैंडलिंग तकनीकों की आवश्यकता होती है। उपकरण को चिपचिपा आटा प्रबंधित करना चाहिए, तीव्र गर्मी तुरंत लागू करनी चाहिए, और ठंडा करने के दौरान नमी की हानि को रोकना चाहिए।
गीला, वसा रहित आटा स्टेनलेस स्टील से चिपक जाता है। चिपकने को कम करने के लिए आपको शीटिंग लाइन को कॉन्फ़िगर करना होगा। आटे के डस्टर रिडक्शन रोलर्स के ऊपर बैठते हैं, आटे की शीट पर आटे की एक सूक्ष्म परत लगाते हैं। यह गीले आटे और धातु के रोलर्स के बीच एक सूखा अवरोध पैदा करता है। आवश्यक न्यूनतम मात्रा में आटा लगाने के लिए ऑपरेटरों को डस्टर को कैलिब्रेट करना होगा; पकाने के बाद सतह पर अतिरिक्त कच्चा आटा कड़वा स्वाद पैदा करता है।
सक्रिय स्क्रेपर्स कैलिब्रेटिंग हेड्स के विरुद्ध बैठते हैं। वे आटे के किसी भी अवशेष को लगातार छीलते रहते हैं। यदि आटा रोलर पर जमा हो जाता है, तो यह पासिंग शीट को फाड़ देगा। स्टील रोलर्स को खराब होने से बचाने के लिए इन स्क्रेपर्स को आमतौर पर UHMW (अल्ट्रा-हाई मॉलिक्यूलर वेट) प्लास्टिक से तैयार किया जाता है। ट्रांसफर बेल्ट के लिए सिंथेटिक, नॉन-स्टिक सामग्री की आवश्यकता होती है। बनावट, हीरे-पैटर्न वाली सतहों के साथ पॉलीयुरेथेन बेल्ट संपर्क क्षेत्र को कम करते हैं, जिससे चिपचिपा आटा ओवन में साफ तरीके से निकल जाता है।
नरम लवाश को फ्लैश-बेकिंग की आवश्यकता होती है। लक्ष्य आंतरिक नमी निकलने से पहले आटे को पकाना है। नरम लवाश के लिए सुरंग ओवन अत्यधिक तापमान पर काम करते हैं। ऑपरेटर अक्सर बेकिंग चैंबर को 350°C और 450°C (660°F से 840°F) के बीच सेट करते हैं। उज्ज्वल गर्मी हस्तांतरण को अधिकतम करने के लिए बर्नर ऐरे को ओवन बैंड के करीब स्थित किया जाता है।
निवास का समय अविश्वसनीय रूप से कम रहता है। फ्लैटब्रेड ओवन के अंदर केवल 15 से 30 सेकंड बिताता है। तली की तीव्र गर्मी तेजी से आटे के अंदर गैसों को फैलाती है, जिससे विशिष्ट बुलबुले और फफोले बन जाते हैं। छोटी अवधि यह सुनिश्चित करती है कि टुकड़ा नम और लचीला बना रहे। नम बेकिंग वातावरण को बनाए रखने के लिए नरम लवाश उत्पादन के दौरान निकास डैम्पर्स को आमतौर पर ज्यादातर बंद रखा जाता है, जो सतह को समय से पहले सूखने से बचाता है।
बेक करने के बाद की हैंडलिंग शेल्फ लाइफ तय करती है। नरम लवाश गर्म भाप बनकर ओवन से बाहर निकलता है। यदि आप इसे तुरंत पैक करते हैं, तो रैपर के अंदर संघनन बनता है, जिससे मोल्ड तेजी से बढ़ता है। यदि आप इसे खुली हवा में बहुत देर तक ठंडा करते हैं, तो ब्रेड सूख जाती है और फट जाती है।
सुविधाएं संलग्न शीतलन सर्पिलों का उपयोग करती हैं। आर्द्र माइक्रॉक्लाइमेट बनाए रखते हुए ये सर्पिल उत्पाद के तापमान को 3 से 5 मिनट तक कम कर देते हैं। ब्रेड अपनी आंतरिक नमी खोए बिना ठंडी हो जाती है। संशोधित वायुमंडल पैकेजिंग (एमएपी) का एकीकरण रैपर को एक विशिष्ट गैस मिश्रण, आमतौर पर 60% कार्बन डाइऑक्साइड और 40% नाइट्रोजन के साथ प्रवाहित करता है। यह ऑक्सीजन को विस्थापित करता है, जिससे रासायनिक परिरक्षकों पर निर्भर हुए बिना नरम फ्लैटब्रेड की शेल्फ लाइफ कई महीनों तक बढ़ जाती है।
स्नैक-शैली लवाश के लिए पूरी तरह से अलग यांत्रिक दृष्टिकोण की आवश्यकता होती है। लाइन को सख्त आटा कुचलना चाहिए, बुलबुले बनने से रोकना चाहिए, सूखी टॉपिंग लगानी चाहिए और बेक करने के दौरान परिवेश की सारी नमी निकालनी चाहिए।
कुरकुरे आटे में विस्तारशीलता का अभाव है। यह रिडक्शन रोलर्स से लड़ता है। आपको बड़े आकार की मोटरों और प्रबलित बीयरिंगों से सुसज्जित हेवी-ड्यूटी अंशशोधक निर्दिष्ट करना होगा। ये रोलर्स अत्यधिक पतली आटा शीट प्राप्त करने के लिए अत्यधिक दबाव डालते हैं, जिससे अक्सर आटा 1.5 मिमी तक कम हो जाता है। मल्टीग्रेन आटा इस चुनौती को बढ़ाता है। साबुत अनाज में मौजूद चोकर के कण ग्लूटेन के धागों को काट देते हैं, जिससे पतली शीट के फटने का खतरा हो जाता है। आटे को फटने से बचाने के लिए संचालकों को गैप सेटिंग्स की बारीकी से निगरानी करनी चाहिए।
क्रिस्पी लवाश के लिए रोटरी डॉकर्स महत्वपूर्ण हैं। डॉकर एक नुकीला रोलर है जो आटे की शीट में सैकड़ों छोटे छेद करता है। एक मानक कॉन्फ़िगरेशन में प्रति वर्ग इंच 15 से 20 पिन हो सकते हैं। डॉकिंग के बिना, पतला आटा ओवन के अंदर फूल जाएगा। भाप ऊपर और नीचे की परतों के बीच फंस जाती है, जिससे एक खोखला पिटा आकार बन जाता है। डॉकिंग छेद भाप को बाहर निकलने की अनुमति देते हैं, जिससे पटाखा सपाट, घना और एक समान रहता है।
प्रीमियम स्नैक बाज़ार जटिल स्वाद प्रोफाइल की मांग करता है। सुविधाएं ओवन के प्रवेश द्वार से ठीक पहले सटीक एप्लिकेटर को एकीकृत करती हैं। ये डिस्पेंसर कच्चे आटे पर तिल के बीज, मोटा समुद्री नमक, या मसाले का मिश्रण डालते हैं। एप्लिकेटर बेल्ट की पूरी चौड़ाई में समान वितरण सुनिश्चित करने के लिए ग्रूव्ड रोलर्स का उपयोग करते हैं।
डिस्पेंसर से पहले अक्सर हल्का पानी का छिड़काव किया जाता है। यह सूखी टॉपिंग को कम-हाइड्रेशन वाले आटे पर चिपकने में मदद करता है, जिससे उन्हें पैकेजिंग के दौरान गिरने से बचाया जा सके। रिकवरी सिस्टम कन्वेयर बेल्ट के नीचे स्थित होते हैं। वे किसी भी बीज या मसाले को पकड़ लेते हैं जो आटे की शीट से छूट जाता है। ये प्रणालियाँ आटे के अवशेषों को फ़िल्टर कर देती हैं और महंगी टॉपिंग को वापस हॉपर में डाल देती हैं, जिससे सामग्री की बर्बादी कम हो जाती है और परिचालन लागत भी कम हो जाती है।
क्रिस्पी लवाश के लिए धीमी, व्यवस्थित निर्जलीकरण प्रक्रिया की आवश्यकता होती है। फ्लैश-बेकिंग से पटाखे का बाहरी भाग जल जाएगा जबकि अंदर का भाग चबाने लायक रह जाएगा। इंजीनियर कम तापमान और विस्तारित निवास समय के लिए थर्मल प्रोफ़ाइल डिज़ाइन करते हैं। ओवन आमतौर पर 190°C और 250°C (375°F से 480°F) के बीच संचालित होता है, जिसमें उत्पाद 2 से 4 मिनट तक चैम्बर में रहता है।
मल्टी-ज़ोन टनल ओवन ऑपरेटरों को गर्मी कम करने की अनुमति देते हैं। पहला क्षेत्र आटे की संरचना निर्धारित करता है। मध्य क्षेत्र नमी को बाहर निकाल देते हैं। अंतिम क्षेत्र स्वाद विकास के लिए माइलार्ड प्रतिक्रिया को ट्रिगर करने के लिए सतह को नष्ट कर देता है। निकास क्षेत्र एक महत्वपूर्ण भूमिका निभाते हैं। जैसे ही आटे से पानी वाष्पित होता है, यह ओवन के अंदर एक आर्द्र सीमा परत बनाता है। आक्रामक निकास पंखे इस भाप को बेकिंग चैंबर से बाहर खींच लेते हैं, जिससे क्रैकर पूरी तरह से सूख जाता है।
बेक करने के बाद अक्सर उत्पाद ख़राब हो जाता है। कुरकुरा लवाश आसानी से टूट जाता है। भंगुर पटाखों को स्टील ओवन बैंड से कूलिंग कन्वेयर में बदलने के लिए सटीक इंजीनियरिंग की आवश्यकता होती है।
ड्रॉप ऊंचाई कम से कम होनी चाहिए। यहां तक कि दो इंच की एक बूंद भी उत्पाद को खंडित कर सकती है। इंजीनियर जीरो-टेंशन ट्रांसफर प्लेटों का उपयोग करते हैं। ये प्लेटें कन्वेयर के बीच के अंतर को पाटती हैं, जिससे पटाखे बिना गिराए आसानी से फिसल सकते हैं। संरेखण मार्गदर्शिकाएँ उत्पाद ट्रैकिंग को सीधा रखती हैं। कूलिंग बेल्ट पर कोई भी पार्श्व दबाव फ्लैटब्रेड के किनारों को पैकेजिंग रैपर तक पहुंचने से पहले कुचल देगा। उत्पाद के चारों ओर अधिकतम वायु प्रवाह की अनुमति देने के लिए कूलिंग बेल्ट अक्सर खुले जाल वाले प्लास्टिक से बने होते हैं।
प्लांट प्रबंधकों को यह तय करना होगा कि प्रत्येक उत्पाद के लिए समर्पित लाइनें स्थापित की जाएं या एकल, लचीली प्रणाली में निवेश किया जाए। दोनों दृष्टिकोण अलग-अलग यांत्रिक और परिचालन परिणाम लाते हैं जो कारखाने के फर्श को प्रभावित करते हैं।
एक स्वचालित लवाश फ्लैटब्रेड लाइन को नरम रैप्स और क्रिस्पी क्रैकर्स दोनों का उत्पादन करने के लिए इंजीनियर किया जा सकता है। हालाँकि, यह हाइब्रिड क्षमता प्रारंभिक पूंजीगत व्यय को बढ़ाती है। लाइन के लिए मॉड्यूलर घटकों की आवश्यकता होती है। ऑपरेटरों को चिकने रोलर्स के लिए डॉकिंग रोलर्स को भौतिक रूप से स्वैप करने में सक्षम होना चाहिए। उन्हें टॉपिंग डिस्पेंसर और पानी स्प्रेयर के आसपास नरम लवाश को स्थानांतरित करने के लिए बाईपास कन्वेयर की आवश्यकता होती है।
ओवन सबसे बड़ी इंजीनियरिंग चुनौती प्रस्तुत करता है। एक हाइब्रिड ओवन में नरम लवाश के लिए 450°C तक बर्नर की क्षमता होनी चाहिए, साथ ही 200°C पर कुरकुरा लवाश को निर्जलित करने के लिए निकास संरचना भी होनी चाहिए। इस दोहरे उद्देश्य वाली इंजीनियरिंग के लिए परिष्कृत पीएलसी नियंत्रण, हेवी-ड्यूटी इन्सुलेशन और वैरिएबल-स्पीड एग्जॉस्ट पंखे की आवश्यकता होती है जो आंतरिक आर्द्रता में बड़े पैमाने पर उतार-चढ़ाव को संभालने में सक्षम हों।
हाइब्रिड लाइनें समग्र उपकरण प्रभावशीलता (ओईई) को प्रभावित करती हैं। नरम से कुरकुरा उत्पादन पर स्विच करने के लिए महत्वपूर्ण डाउनटाइम की आवश्यकता होती है। रखरखाव कर्मचारियों को मिक्सर और हॉपर से गीले आटे के अवशेषों को साफ करना होगा। उन्हें हेवी-ड्यूटी रिडक्शन रोलर्स को स्थापित करना होगा और रोटरी डॉकर्स को संलग्न करना होगा। उन्हें पैकेजिंग मशीनों को एमएपी फ्लो-रैपिंग से कठोर ट्रे लोडिंग तक पुन: कॉन्फ़िगर करना होगा।
थर्मल चेंजओवर में सबसे अधिक समय लगता है। टनल ओवन को 450°C से 200°C तक छोड़ने में चार घंटे तक का समय लग सकता है। स्टील बैंड और दुर्दम्य ईंटें अत्यधिक गुप्त ऊष्मा रखती हैं। जब तक आंतरिक तापमान स्थिर नहीं हो जाता तब तक उत्पादन फिर से शुरू नहीं हो सकता। प्रति सप्ताह कई बदलावों को चलाने वाली सुविधाओं में समर्पित लाइनों की तुलना में कुल आउटपुट मात्रा में भारी कमी देखी जाएगी।
सुविधा लेआउट उपकरण विकल्पों को निर्देशित करता है। समर्पित नरम लवाश लाइनों में छोटे, उच्च ताप वाले ओवन होते हैं। वे कम फर्श स्थान का उपभोग करते हैं, जिससे फ़ैक्टरी लेआउट को सख्त बनाने की अनुमति मिलती है। समर्पित क्रिस्पी लाइनों को बेल्ट को धीमा किए बिना निर्जलीकरण के लिए आवश्यक समय प्राप्त करने के लिए बड़े पैमाने पर ओवन की लंबाई की आवश्यकता होती है।
एक हाइब्रिड लाइन के लिए एक क्रिस्पी ओवन के विस्तारित पदचिह्न की आवश्यकता होती है, जो एक नरम ओवन के उच्च-आउटपुट बर्नर के साथ संयुक्त होता है। यह फ़्लोर स्पेस आवश्यकताओं और उपयोगिता कनेक्शन दोनों को अधिकतम करता है। प्लांट इंजीनियरों को यह सत्यापित करना होगा कि सुविधा सॉफ्ट लवाश उत्पादन के दौरान विस्तारित बर्नर सरणियों को जलाने के लिए आवश्यक गैस मात्रा (प्रति घंटे बीटीयू में मापी गई) की आपूर्ति कर सकती है।
लवाश उत्पादन लाइन विन्यास की तुलना |
|||
कॉन्फ़िगरेशन मीट्रिक |
समर्पित सॉफ्ट लवाश लाइन |
समर्पित क्रिस्पी लवाश लाइन |
हाइब्रिड मॉड्यूलर लाइन |
|---|---|---|---|
आटा जलयोजन सहनशीलता |
उच्च (60-70%) |
निम्न (40-50%) |
परिवर्तनीय (बेल्ट स्वैप की आवश्यकता है) |
ओवन तापमान प्रोफ़ाइल |
350°C - 450°C (फ्लैश बेक) |
190°C - 250°C (निर्जलीकरण) |
वाइड रेंज (उच्च ऊर्जा आकर्षित) |
शीटिंग तंत्र |
कोमल, सक्रिय स्क्रेपर्स |
हेवी-ड्यूटी, उच्च दबाव |
विनिमेय अंशशोधक |
निकास आवश्यकताएँ |
कम (आर्द्रता बनाए रखें) |
उच्च (नमी निकालें) |
परिवर्तनीय गति डैम्पर्स |
चेंजओवर डाउनटाइम |
न्यूनतम (केवल नुस्खा) |
न्यूनतम (केवल नुस्खा) |
उच्च (मैकेनिकल एवं थर्मल) |
एक परीक्षण रसोई से एक सतत औद्योगिक लाइन तक स्केलिंग छिपे हुए चर को उजागर करती है। इन यांत्रिक और थर्मल जोखिमों का अनुमान लगाने से कमीशनिंग और दैनिक संचालन के दौरान महंगी उत्पादन देरी को रोका जा सकता है।
औद्योगिक मिक्सर अत्यधिक घर्षण उत्पन्न करते हैं। यह घर्षण आटे को गर्म करता है। गर्म आटा तेजी से किण्वित होता है और अत्यधिक चिपचिपा हो जाता है। एक नुस्खा जो 20 डिग्री सेल्सियस पर पूरी तरह से शीट करता है वह 28 डिग्री सेल्सियस पर लगातार फट जाएगा, कैलिब्रेटिंग रोलर्स के चारों ओर लपेट जाएगा और उत्पादन रोक देगा।
जैकेटयुक्त मिश्रण कटोरे लागू करके इस जोखिम को कम करें। ठंडा पानी कटोरे की दीवारों के माध्यम से फैलता है, घर्षण गर्मी को अवशोषित करता है और एक स्थिर आटा तापमान बनाए रखता है। इसके अतिरिक्त, मिक्सर और एक्सट्रूडर के बीच स्वचालित रेस्टिंग कन्वेयर स्थापित करें। यह मिश्रण के बाद ग्लूटेन नेटवर्क को आराम देता है, मशीनीकरण में सुधार करता है और शीटिंग प्रक्रिया के दौरान आटे को सिकुड़ने से रोकता है।
वाइड ओवन बैंड पार्श्व ताप भिन्नता से ग्रस्त हैं। बैंड का केंद्र अक्सर किनारों की तुलना में अधिक गर्म होता है। इसके कारण बीच में मौजूद फ्लैटब्रेड जल जाते हैं जबकि बाहरी पंक्तियाँ अधपकी रह जाती हैं, जिससे उपज दर नष्ट हो जाती है।
पार्श्व ताप समायोजन डैम्पर्स से सुसज्जित टनल ओवन निर्दिष्ट करें। ये डैम्पर्स ऑपरेटरों को थर्मल प्रोफ़ाइल को संतुलित करते हुए, बेकिंग चैंबर के किनारों पर अधिक गर्मी भेजने की अनुमति देते हैं। ओवन निकास पर निरंतर नमी निगरानी सेंसर स्थापित करें। ये सेंसर फ्लैटब्रेड को स्कैन करते हैं और ऑपरेटरों को बेल्ट की चौड़ाई में किसी भी नमी के उतार-चढ़ाव के प्रति सचेत करते हैं, जिससे वास्तविक समय में बर्नर समायोजन की अनुमति मिलती है।
उच्च गति का उत्पादन अक्सर डाउनस्ट्रीम पैकेजिंग उपकरण से आगे निकल जाता है। प्रति घंटे 10,000 फ्लैटब्रेड का उत्पादन करने वाली एक लाइन जल्दी ही मैन्युअल स्टैकिंग कर्मचारियों पर हावी हो जाएगी। यदि रैपर जाम हो जाते हैं, तो कूलिंग कन्वेयर वापस आ जाता है, जिससे ऑपरेटरों को ओवन को रोकना पड़ता है और उत्पाद को अंदर से स्क्रैप करना पड़ता है।
पैकेजिंग क्षेत्र से पहले स्वचालित दृष्टि प्रणालियों को एकीकृत करें। ये उच्च-रिज़ॉल्यूशन कैमरे आकार, आकार और रंग के लिए प्रत्येक फ्लैटब्रेड को स्कैन करते हैं। वे फटे, मुड़े हुए या जले हुए टुकड़ों को हटाने के लिए स्वचालित रूप से वायवीय रिजेक्टर्स को ट्रिगर करते हैं। स्वीकृत उत्पाद को रोबोटिक पिक-एंड-प्लेस सिस्टम में फ़ीड करें। ये डेल्टा रोबोट फ्लैटब्रेड को पूरी तरह से ढेर कर देते हैं, क्षैतिज रैपर में निरंतर प्रवाह सुनिश्चित करते हैं और मानव बाधाओं को दूर करते हैं।
उच्च-हाइड्रेशन फ्लैटब्रेड में सत्यापन योग्य केस स्टडीज के साथ मॉड्यूलर शीटिंग लाइन और मल्टी-ज़ोन टनल ओवन की पेशकश करने वाले ओईएम को प्राथमिकता दें।
विक्रेताओं को CapEx अनुमोदन से पहले मैकेनिकल शीटिंग सीमा और थर्मल बेकिंग प्रोफाइल दोनों को मान्य करने के लिए आपके विशिष्ट आटे और हाइड्रेशन फॉर्मूलेशन का उपयोग करके पायलट प्लांट परीक्षण करने की आवश्यकता होती है।
यह सुनिश्चित करने के लिए अपनी सुविधा के गैस और विद्युत बुनियादी ढांचे का ऑडिट करें कि यह उच्च-ताप फ्लैश बेकिंग या विस्तारित निर्जलीकरण ओवन की मांगों का समर्थन कर सकता है।
कूलिंग और पैकेजिंग मॉड्यूल के फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) का मार्गदर्शन करने के लिए अपने लक्षित एसकेयू के लिए आधारभूत नमी सामग्री मेट्रिक्स स्थापित करें।
उत्तर: नरम लवाश को 15-30 सेकंड के लिए 350°C से 450°C (660°F से 840°F) पर फ्लैश-बेकिंग की आवश्यकता होती है। क्रिस्पी लवाश को कम तापमान की आवश्यकता होती है, आमतौर पर 190°C से 250°C (375°F से 480°F), पूर्ण निर्जलीकरण सुनिश्चित करने के लिए लंबे समय तक रहने के साथ।
उत्तर: हाँ, लेकिन इसके लिए मॉड्यूलर लाइन डिज़ाइन की आवश्यकता होती है। ऑपरेटरों को ओवन बैंड की गति को समायोजित करने, तापमान क्षेत्रों को बदलने, आटा डॉकर्स को संलग्न या अलग करने, टॉपिंग डिस्पेंसर को सक्रिय करने और विशिष्ट कूलिंग कन्वेयर को बायपास करने में सक्षम होना चाहिए।
उत्तर: क्योंकि पारंपरिक नरम लवाश में अक्सर तेल या मक्खन का उपयोग नहीं किया जाता है, लाइनें सिंथेटिक नॉन-स्टिक पॉलीयुरेथेन बेल्टिंग का उपयोग करती हैं। वे गीले आटे और मशीनरी के बीच सूखा अवरोध बनाए रखने के लिए रिडक्शन रोलर्स पर स्वचालित आटा डस्टर और सक्रिय स्क्रेपर्स को भी एकीकृत करते हैं।
उत्तर: जलयोजन पूरी तरह से अंतिम उत्पाद बनावट पर निर्भर करता है। नरम, लचीले रैप-स्टाइल लवाश को 60% से 70% जलयोजन की आवश्यकता होती है। भंगुर, कुरकुरा स्नैक-शैली लवाश के लिए अधिक सख्त आटे की आवश्यकता होती है, आमतौर पर 40% से 50% तक जलयोजन।
ए: रोटरी डॉकर्स बेकिंग से पहले आटा शीट में छोटे छेद करते हैं। यह निर्जलीकरण प्रक्रिया के दौरान भाप को बाहर निकलने की अनुमति देता है। डॉकिंग के बिना, पतला आटा फूल जाएगा और दो परतों में अलग हो जाएगा, जिससे घने, पटाखे जैसी बनावट खराब हो जाएगी।
उत्तर: नरम लवाश को आंतरिक नमी बनाए रखने और ब्रेड को सूखने और टूटने से बचाने के लिए संलग्न शीतलन सर्पिल की आवश्यकता होती है। क्रिस्पी लवाश को पैकेजिंग से पहले टूटने से बचाने के लिए जीरो-टेंशन बेल्ट पर खुली हवा में ठंडा करने की आवश्यकता होती है।