Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-08-31 Шығу: Сайт


Коммерциялық жайма нан нарығы екі ерекше, жоғары сұранысқа ие санатқа бөлінеді: иілгіш, орау стиліндегі жұмсақ лаваш (сэндвичтер мен кебабтар үшін өте қолайлы) және сынғыш, жеңіл тағамдар стиліндегі қытырлақ лаваш (шұңқырлар, сорпалар және крекер дәлізіне арналған). Дәстүрлі рецепттер қолмен өңдеуге негізделгенімен, масштабтау өндірісі нәзік қамыр реологиясы мен дәл термиялық профильдерді автоматтандырылған, жоғары өнімді машиналарға аударуды талап етеді. Ылғалдылығы жоғары жұмсақ жайма нандар үшін конфигурацияланған жабдық қытырлақ нұсқаларды дұрыс құрғатпайды, бұл кедергілерге, өнімнің сәйкессіздігіне және көп қалдықтарға әкеледі. Өнеркәсіпті бағалау Лаваш өндіру желісі негізгі өткізу қабілеті көрсеткіштерінен тыс қарауды талап етеді. Бұл нұсқаулық масштабта жұмсақ және қытырлақ лаваш өндіру үшін қажетті механикалық, термиялық және операциялық конфигурацияларды бұзады, зауыт менеджерлері мен өндіріс инженерлеріне жабдық мүмкіндіктерін бағалауға және ауқымды ұлғайту тәуекелдерін азайтуға көмектеседі.
Ылғалдандыру және дайындау диктаты машиналары: Жұмсақ лаваш жоғары ылғалдандыратын, көбінесе майсыз қамырларды өңдеу үшін күйзеліске ұшырамайтын төсемді және жабыспайтын тасымалдау механизмдерін қажет етеді, ал қытырлақ лаваш ылғалдылығы төмен немесе көп дәнді қоспалар үшін ауыр салмақты роликтер мен дәл қондыру жүйелерін қажет етеді.
Термиялық профильдеу - бұл негізгі дифференциатор: жұмсақ лаваш ылғалды сақтау үшін жылдам пісіруге (жоғары қызу, қысқа уақыт) сүйенеді; қытырлақ лаваш біртіндеп сусыздандыру үшін көп аймақты туннельді пештерді қажет етеді.
Гибридті желілер айырбастарды қамтамасыз етеді: автоматты лаваш шелпек желісі екі нұсқаны да шығару үшін жасалуы мүмкін болса да, талап етілетін модульдік бастапқы CapEx, бос орын және ауысу уақытын арттырады.
Пісіруден кейінгі өңдеу әсерлері Өнімділік: Салқындату конвейерлері тапсырыс бойынша конфигурациялануы керек — жұмсақ лаваш үшін жабық ылғал ұстайтын жүйелер және қытырлақ лаваш үшін төмен кернеулі, сынуға төзімді белдіктер.
Масштабтау тегіс нан өндірісі араластырғыш ыдыстың ішінде басталады. Қамырдың физикалық қасиеттері әр механикалық параметрді төмендетеді. Зауыт инженерлері арнайы тұтқыр серпімді қасиеттерді өңдеу үшін машиналарды конфигурациялауы керек. Қатты крекер қамырын дымқыл, жабысқақ қаптамалар үшін калибрленген желі арқылы жабдықтың қатты кернеуін немесе өнімнің істен шығуын тудырмай күштеп өткізе алмайсыз.
Ылғалдандыру деңгейлері қамырдың механикалық кернеу шегін белгілейді. Жұмсақ лаваш формулалары әдетте 60% - 70% ылғалдандыруды қажет етеді. Бұл судың жоғары мөлшері соңғы өнімді икемді етіп сақтайды және оны сындырмай айналдыруға мүмкіндік береді. Қытырлақ лаваш әлдеқайда құрғақ қоспаны қажет етеді, әдетте 40% және 50% ылғалдандыру. Су қамыр жүйесінде пластификатор қызметін атқарады. Судың аз болуы қаптамаға қарсы тұратын және мақсатты қалыңдыққа дейін азайту үшін айтарлықтай көбірек механикалық күшті қажет ететін қатты қамырды білдіреді.
Майдың құрамы басқа механикалық айнымалыны енгізеді. Дәстүрлі жұмсақ лаваш рецептілері көбінесе майды немесе сары майды толығымен өткізбейді. Май қамырды табиғи түрде майлайды, металл беттерге үйкелісті азайтады. Онсыз жоғары ылғалдандырылған қамыр керемет жабысқақ болады. Ол тасымалдау белдіктеріне, редукциялық роликтерге және кескіш қалыптарға жабысады. Майсыз қамырды өңдеу желідегі апатты кептелістерді болдырмау үшін арнайы синтетикалық белдеулерді және белсенді ұнды шаңнан тазартуды қажет етеді. Ұнды таңдау да маңызды рөл атқарады. Жұмсақ лаваш күшті, ұзартылатын желіні құру үшін әдетте 11-12% ақуызы бар ұнды пайдаланады. Қытырлақ нұсқалар икемділікті шектеп, таза үзіліске ықпал ету үшін көбінесе төмен ақуыз ұндарын (9%-дан 10%) пайдаланады.
Араластыру циклдары глютен желісінің беріктігін анықтайды. Жұмсақ орам стиліндегі лаваш ұзартылған араластыру ұзақтығын талап етеді. Операторлар әдетте жоғары жылдамдықты араластырғыштарды гидратацияның бастапқы кезеңінен кейін 5-7 минут ішінде іске қосады. Бұл агрессивті механикалық әрекет тегіс, жоғары созылатын глютен құрылымын жасайды. Көп сатылы төсеу процесінде қамыр жыртылмай созылуы керек. Бұл кезеңде температураны бақылау келіспейді. Ұзартылған араластырудан болатын үйкеліс қамырды қыздырады, ашытқы белсенділігін жылдамдатады. Нысандар қамырдың температурасын 24°C-ден 26°C-қа дейін ұстап тұру үшін салқындатылған суды айналдыратын қапшықтары бар араластырғыш табақтарды пайдаланады.
Қытырлақ лаваш керісінше тәсілді талап етеді. Снек стиліндегі крекерлер ең аз илеуді қажет етеді. Қытырлақ қамырды шамадан тыс араластыру тым көп серпімділікті дамытады. Серпімді қамыр кесілгеннен кейін кішірейіп, пеш жолағында деформацияланып, орау өлшемдерінің сәйкес келмеуіне әкеледі. Инженерлер араластыру циклдерін клейковина матрицасын толық дамытпай ұнды ылғалдандыру үшін бағдарламалайды, көбінесе біртекті масса пайда болған кезде араластырғышты тоқтатады.
Сәттілік көрсеткіштері толығымен соңғы SKU-ға байланысты. Жұмсақ лаваш арнайы ішкі ылғалды сақтауды қажет етеді. Егер үгінділер кеуіп кетсе, тұтынушылар оны салманың айналасына бүктеген кезде нан жарылып кетеді. Пісіру процесі ішінде буды ұстап тұрғанда беті көпіршіктері болуы керек. Жұмсақ лаваштың соңғы ылғалдылығы әдетте шамамен 28% - 32% құрайды.
Қытырлақ лаваш толық дерлік сусыздандыруды қажет етеді. Ақырғы өнім 4% -дан төмен ылғалдылық пен айқын соққыға қол жеткізуі керек. Қалдық ылғал сөренің тұрақтылығын бұзады және крекерді сынғыш емес, шайнайтын етеді. Өнім салқындатқыш конвейерге жеткенше, пеш мүлдем басқа жылу профилін қажет ететін бос судың барлығын дерлік шығаруы керек.
Өндіріс менеджерлері көлем мен текстура арасындағы тұрақты шайқасқа тап болады. Сызықты максималды өнімділікке дейін итеру көбінесе нанның қолөнер қасиеттерін бұзады. Жылдамырақ жолақ жылдамдығы бірдей пісіруге жету үшін пештің жоғары температурасын қажет етеді. Бұл күйдірілген жиектер мен өңделмеген орталықтарға әкелуі мүмкін. Жабдықты бағалау үгінді құрылымын бұзбай, өткізу қабілеттілігі шыңына жеткен нақты механикалық шекті табуды талап етеді. Операторлар туннельдік пештің максималды белбеу жылдамдығына қатысты нақты қамырдың жылу беру жылдамдығын салыстыруы керек.
Қазіргі заманғы нан өндірісі үздіксіз өңдеуге негізделген. Шикі ингредиенттер араластырғышқа түседі, ал оралған нандар салқындатқыш спиральдан шығады. Жүйедегі әрбір модуль қамырдың үздіксіз парағын сақтау үшін көрші жабдықпен тамаша синхрондауы керек.
Өнеркәсіптік наубайханалар үздіксіз және сериялы араластыру жүйелерін таңдайды. Үздіксіз араластырғыштар қамырдың үздіксіз ағынын қамтамасыз етеді, ингредиенттерді тікелей араластырғыш бөшкеге тұрақты жылдамдықпен береді. Олар жаппай, бір SKU операциялары үшін жақсы жұмыс істейді. Пакеттік араластырғыштар бірнеше рецепт бойынша жұмыс істейтін қондырғылар үшін икемділік ұсынады. Олар операторларға ауа ылғалдылығының немесе ұн топтамаларының өзгеруін ескере отырып, топтамалар арасындағы ылғалдану және демалу уақыттарын реттеуге мүмкіндік береді.
Экструзия қамыр сапасына үлкен қауіп төндіреді. Стандартты шнек экструдерлері үлкен қысым арқылы қамырды қалып арқылы итереді. Бұл қысым қамырды газсыздандырады, шынайы лавашқа қажетті ашық жасуша құрылымын бұзады. Жоғары сапалы желілер стресссіз қамыр кесектерін пайдаланады. Бұл ауырлық күшімен қоректенетін жүйелер қамырды газ қалталарын қыспай бөліктерге бөлу үшін жұмсақ жұлдызды роликтерді пайдаланады. Шұнкер нәзік ішкі құрылымды сақтай отырып, үздіксіз қабаттасатын парақты бастапқы конвейерге береді.
Кейбір қондырғылар үздіксіз қамыр парақтарын өңдейді, ал басқалары калибрленген қамыр шарларын пайдаланады. Жеке шарларды өңдейтін сызықтар дәл көлемді бөлгіштерді қажет етеді. Бұл бөлгіштер көбінесе 1 грамм төзімділікке дейін дәл бөліктерді кеседі. Тұрақты порциялау пештің бүкіл жолағында біркелкі пісіру уақытын қамтамасыз етеді, үлкенірек бөліктер аз күйіп қалса, кішкене бөліктердің күйіп кетуіне жол бермейді.
Қолды созуды қайталау күрделі инженерияны қажет етеді. Заманауи Армян лаваш машинасы редукциялық роликтер сериясын пайдаланады. Қамыр бірнеше калибрлеу бастарынан өтеді. Әрбір бас парақтың қалыңдығын ақырын азайтады. Әдеттегі қысқарту коэффициенті әр өту үшін 3:1 құрайды. Жоғарырақ азайту коэффициентін мәжбүрлеу глютен желісін жыртып, қамырды зақымдайды.
Кросс-роликтер бүйірлік созуды қамтамасыз етеді. Дәстүрлі роликтер қамырды тек қозғалыс бағытында созып, бір бағытты глютенді туралауды жасайды. Алынған нан бір бағытта оңай жыртылады. Айқас роликтер қамыр парағын сыпыратын тербелмелі белдіктерді пайдаланады. Олар глютен желісін бірнеше бағытта созып, адамның наубайшысының көп жақты тартылуын еліктейтін күшті, икемді соңғы өнімді жасайды.
Туннельдік пештер өндіріс желісінің жүрегі ретінде қызмет етеді. Объектілер әдетте тікелей жалын, соққы және сәулелі жылу жүйелері арасында таңдау жасайды. Тікелей жалынмен жұмыс істейтін пештер қарқынды, дереу жылуды қамтамасыз етеді. Олар жұмсақ нан пісіруде керемет. Жарқыраған пештер крекерді құрғату үшін жақсы жұмыс істейтін баяуырақ, көбірек енетін жылуды ұсынады.
Үстіңгі және астыңғы жылуды тәуелсіз реттеулер келіспейді. Жалпақ нандар тез піседі. Операторлар беттің дұрыс түсіне қол жеткізу үшін үстіңгі қызуды реттей отырып, негізгі құрылымды орнату үшін төменгі қызуды теңестіруі керек. Тәуелсіз аймақтар болмаса, нан түбінде күйіп қалады немесе жоғарғы жағында бозғылт болып қалады. Жаңа пешті калибрлеу қатаң дәйектілікті қамтиды:
Мақсатты өткізу қабілетіне негізделген негізгі жолақ жылдамдығын орнатыңыз.
Тұмшапеш ұзындығының алғашқы 20% шегінде негізгі көтеруге жету үшін төменгі оттық температураларын орнатыңыз.
Қажетті бетті жылтырату үшін соңғы аймақтағы үстіңгі қыздырғыштарды реттеңіз.
Пісіру камерасының ішкі ылғалдылығын бақылау үшін сорғыштарды өзгертіңіз.
Дайын өнімде ылғалдылық талдауын жүргізіп, соған сәйкес оттық параметрлерін нақтылаңыз.
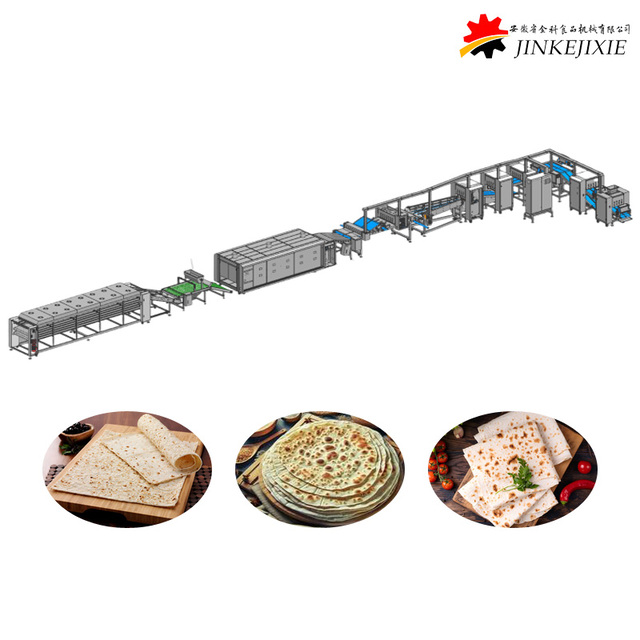
Икемді, жоғары ылғалдандыратын қаптамаларды өндіру арнайы өңдеу әдістерін қажет етеді. Жабдық жабысқақ қамырды басқаруы, қарқынды жылуды тез қолдануы және салқындату кезінде ылғалдың жоғалуын болдырмауы керек.
Ылғалды, майсыз қамыр тот баспайтын болатқа жабысады. Жабығуды азайту үшін жабын сызығын конфигурациялау керек. Ұн шаңсорғыштары редукциялық роликтердің үстінде отырады, қамыр парағына шаң ұнының микро қабатын жағады. Бұл дымқыл қамыр мен металл роликтер арасында құрғақ тосқауыл жасайды. Операторлар қажетті ұнның ең аз мөлшерін қолдану үшін шаңсорғыштарды калибрлеуі керек; бетіндегі артық шикі ұн пісіргеннен кейін ащы дәм тудырады.
Белсенді қырғыштар калибрлеу бастарына қарсы отырады. Олар қамырдың қалдықтарын үздіксіз тазартады. Қамыр роликте жиналса, ол өтетін парақты жыртып алады. Бұл қырғыштар, әдетте, болат шығыршықтардың түсуін болдырмау үшін UHMW (ультра жоғары молекулалық салмақ) пластиктен өңделеді. Тасымалдау белдіктері синтетикалық, жабыспайтын материалдарды қажет етеді. Текстуралы, гауһар өрнекті беттері бар полиуретанды белдіктер жабысқақ қамырдың пешке таза шығуына мүмкіндік беретін жанасу аймағын азайтады.
Жұмсақ лаваш тез пісіруді қажет етеді. Мақсат - қамырды ішкі ылғал ағып кетпес бұрын пісіру. Жұмсақ лавашқа арналған туннельдік пештер экстремалды температурада жұмыс істейді. Операторлар пісіру камерасын жиі 350°C және 450°C (660°F - 840°F) арасында орнатады. Оттық массивтері сәулелену жылуын барынша арттыру үшін пеш жолағына жақын орналасқан.
Тұру уақыты өте қысқа болып қалады. Нан пештің ішінде бар болғаны 15-30 секундты өткізеді. Төменгі қатты қызу қамыр ішіндегі газдарды жылдам кеңейтіп, өзіне тән көпіршіктер мен көпіршіктерді жасайды. Қысқа ұзақтығы үгіндінің ылғалды және серпімді болып қалуын қамтамасыз етеді. Ылғалды пісіру ортасын сақтау үшін, әдетте, жұмсақ лавашты өндіру кезінде сорғыш демпферлер негізінен жабық күйде ұсталады, бұл беттің мерзімінен бұрын кебуіне жол бермейді.
Пісіруден кейінгі өңдеу сақтау мерзімін белгілейді. Жұмсақ лаваш пештен ыстық буланып шығады. Егер сіз оны дереу орап алсаңыз, қаптаманың ішінде конденсация пайда болады, бұл зеңнің тез өсуіне әкеледі. Ашық ауада тым ұзақ салқындатсаңыз, нан құрғап, жарылып кетеді.
Нысандар жабық салқындату спиральдарын пайдаланады. Бұл спиральдар ылғалды микроклиматты сақтай отырып, өнімнің температурасын 3-5 минут ішінде төмендетеді. Нан ішкі ылғалдылығын жоғалтпай суытады. Модификацияланған атмосфералық қаптаманы (MAP) біріктіру орамды белгілі бір газ қоспасымен, әдетте 60% көмірқышқыл газымен және 40% азотпен жуады. Бұл оттегін ығыстырып, химиялық консерванттарға сүйенбестен жұмсақ шелпек нанның сақтау мерзімін бірнеше айға дейін ұзартады.
Снек стиліндегі лаваш мүлдем басқа механикалық тәсілді қажет етеді. Сызық қатты қамырды ұсақтап, көпіршіктердің пайда болуына жол бермеуі, құрғақ қоспаларды жағуы және пісіру кезінде қоршаған ортаның барлық ылғалдылығын алуы керек.
Қытырлақ қамырдың созылғыштығы жоқ. Ол редукциялық роликтермен күреседі. Үлкен өлшемді қозғалтқыштармен және күшейтілген мойынтіректермен жабдықталған ауыр салмақты калибраторларды көрсету керек. Бұл роликтер қамырды 1,5 мм-ге дейін азайтатын ультра жұқа қамыр парақтарына қол жеткізу үшін үлкен қысым жасайды. Көп астық ұндары бұл мәселені күшейтеді. Тұтас дәндердегі кебек бөлшектері глютенді жіптерді кесіп тастайды, бұл жұқа парақты жыртылуға бейім етеді. Қамырдың ұсақталуын болдырмау үшін операторлар бос орындардың параметрлерін мұқият бақылауы керек.
Айналмалы докерлер қытырлақ лаваш үшін өте маңызды. Докер - қамыр парағына жүздеген кішкентай тесіктерді тесетін тікенді ролик. Стандартты конфигурацияда шаршы дюймге 15-20 түйреуіш болуы мүмкін. Қондырмай, жұқа қамыр пештің ішінде шар болады. Бу үстіңгі және астыңғы қабаттардың арасында қалып, қуыс пита пішінін жасайды. Қондырғыш саңылаулары крекерді тегіс, тығыз және біркелкі етіп сақтай отырып, будың шығуына мүмкіндік береді.
Премиум тағамдар нарығы күрделі дәмдік профильдерді талап етеді. Нысандар дәл жаққыштарды пештің кірер алдында біріктіреді. Бұл диспенсерлер шикі қамырға күнжіт тұқымын, ірі теңіз тұзын немесе дәмдеуіш қоспаларын тастайды. Аппликаторлар белдіктің бүкіл еніне біркелкі бөлуді қамтамасыз ету үшін ойық роликтерді пайдаланады.
Жеңіл су шашыратқышы жиі диспенсердің алдында болады. Бұл құрғақ қоспалардың ылғалдылығы төмен қамырға жабысуына көмектеседі, орау кезінде олардың құлап кетуіне жол бермейді. Қалпына келтіру жүйелері конвейер лентасының астында орналасады. Олар қамыр парағын жіберіп алған кез келген тұқымды немесе дәмдеуіштерді ұстайды. Бұл жүйелер қамыр қалдықтарын сүзеді және қымбат қоспаларды бункерге қайта айналдырады, ингредиент қалдықтарын азайтады және операциялық шығындарды азайтады.
Қытырлақ лаваш баяу, әдісті сусыздандыру процесін қажет етеді. Флэш-пісіру крекердің сыртын күйдіреді, ал ішкі жағы шайнап қалады. Инженерлер жылу профилін төмен температуралар мен ұзартылған тұру уақыттары үшін жобалайды. Пеш әдетте 190°C және 250°C (375°F - 480°F) аралығында жұмыс істейді, өнім камерада 2-4 минут қалады.
Көп аймақты туннельді пештер операторларға жылуды азайтуға мүмкіндік береді. Бірінші аймақ қамыр құрылымын орнатады. Орташа аймақтар ылғалды шығарады. Соңғы аймақ дәмді дамыту үшін Maillard реакциясын іске қосу үшін бетті тостады. Шығару аймақтары маңызды рөл атқарады. Қамырдан су буланып жатқанда, ол пештің ішінде ылғалды шекаралық қабат жасайды. Агрессивті сору желдеткіштері бұл буды пісіру камерасынан шығарып, крекердің толық кебуіне мүмкіндік береді.
Өнімнің жоғалуы көбінесе пісіргеннен кейін орын алады. Қытырлақ лаваш оңай бұзылады. Сынғыш крекерді пештің болат жолағынан салқындату конвейеріне көшіру дәл техниканы қажет етеді.
Түсіру биіктігін барынша азайту керек. Тіпті екі дюймдік тамшы өнімді сындыруы мүмкін. Инженерлер нөлдік кернеулі тасымалдау тақталарын пайдаланады. Бұл плиталар конвейерлер арасындағы алшақтықты өтейді, бұл крекердің құлап кетпей біркелкі сырғуына мүмкіндік береді. Туралау бағыттағыштары өнімді бақылауды түзу ұстайды. Салқындатқыш белбеудегі кез келген бүйірлік қысым нанның жиектерін орауыш қаптамаға жеткенше жаншып тастайды. Салқындату белдіктерінің өзі көбінесе өнімнің айналасында максималды ауа ағынын қамтамасыз ету үшін ашық торлы пластиктен жасалады.
Зауыт менеджерлері әрбір өнім үшін арнайы желілерді орнату немесе бірыңғай, икемді жүйеге инвестиция салу туралы шешім қабылдауы керек. Екі тәсілдің де зауыт қабатына әсер ететін нақты механикалық және операциялық салдары бар.
Ан Автоматты лаваш шелпек желісін жұмсақ қаптамаларды да, қытырлақ крекерді де шығаруға болады. Дегенмен, бұл гибридтік мүмкіндік бастапқы күрделі шығындарды арттырады. Жол модульдік құрамдастарды қажет етеді. Операторлар қондыру роликтерін тегіс роликтерге физикалық түрде ауыстыра алуы керек. Оларға жұмсақ лавашты құю диспенсерлері мен су бүріккіштердің айналасында өткізу үшін айналмалы конвейерлер қажет.
Пеш ең үлкен инженерлік қиындықты ұсынады. Гибридті пеш жұмсақ лаваш үшін 450°C қыздыру сыйымдылығына ие болуы керек, сонымен қатар қытырлақ лавашты 200°C температурада сусыздандыруға арналған сору инфрақұрылымы болуы керек. Бұл екі мақсатты инженерия күрделі PLC басқару элементтерін, ауыр оқшаулауды және ішкі ылғалдылықтағы үлкен ауытқуларды өңдеуге қабілетті ауыспалы жылдамдықты сору желдеткіштерін қажет етеді.
Гибридті желілер жалпы жабдықтың тиімділігіне (OEE) әсер етеді. Жұмсақ өндірістен қытырлақ өндіріске ауысу айтарлықтай тоқтап қалуды талап етеді. Техникалық қызмет көрсету бригадалары араластырғыштар мен бункерлерден дымқыл қамыр қалдықтарын тазалауы керек. Олар ауыр жүк түсіретін роликтерді орнатуы және айналмалы докерлерді қосуы керек. Олар сондай-ақ MAP ағынын ораудан қатаң науаға жүктеуге дейін орау машиналарын қайта конфигурациялауы керек.
Жылулық ауыстырулар ең ұзақ уақыт алады. Туннельді пешті 450°C-тан 200°C-қа түсіру төрт сағатқа дейін созылуы мүмкін. Болат жолақ пен отқа төзімді кірпіш үлкен жасырын жылуды ұстайды. Ішкі температура тұрақтанбайынша өндірісті жалғастыру мүмкін емес. Аптасына бірнеше рет ауысатын қондырғылар бөлінген желілермен салыстырғанда жалпы өнім көлемінің күрт төмендеуін көреді.
Нысанның орналасуы жабдықты таңдауды талап етеді. Арнайы жұмсақ лаваш желілері қысқа, жоғары қызу пештерімен ерекшеленеді. Олар зауыттың тығыз орналасуына мүмкіндік беретін еден кеңістігін аз пайдаланады. Арнайы қытырлақ сызықтар белбеуді баяулатпай, сусыздандыру үшін қажетті тұру уақытына жету үшін үлкен пеш ұзындықтарын қажет етеді.
Гибридті желі жұмсақ пештің жоғары өнімді оттықтарымен біріктірілген қытырлақ пештің ұзартылған ізін қажет етеді. Бұл еден кеңістігіне қойылатын талаптарды да, коммуналдық байланыстарды да барынша арттырады. Зауыт инженерлері жұмсақ лавашты өндіру кезінде ұзартылған оттық массивтерін жағу үшін қажетті газ көлемін (сағатына BTU-мен өлшенеді) қамтамасыз ете алатынын тексеруі керек.
Лаваш өндіру желісінің конфигурацияларын салыстыру |
|||
Конфигурация метрикасы |
Арнайы жұмсақ лаваш сызығы |
Арнайы қытырлақ лаваш сызығы |
Гибридті модульдік желі |
|---|---|---|---|
Қамырдың ылғалдануға төзімділігі |
Жоғары (60-70%) |
Төмен (40-50%) |
Айнымалы (белдікті ауыстыруды қажет етеді) |
Пештің температура профилі |
350°C - 450°C (Flash Bake) |
190°C - 250°C (Сусыздандыру) |
Кең диапазон (жоғары энергия тарту) |
Қаптау механизмі |
Жұмсақ, белсенді қырғыштар |
Ауыр жүк, жоғары қысым |
Ауыстырылатын калибраторлар |
Шығаруға қойылатын талаптар |
Төмен (ылғалдылықты сақтау) |
Жоғары (ылғалды) |
Айнымалы жылдамдықты амортизаторлар |
Ауыстыру тоқтау уақыты |
Минималды (тек рецепт бойынша) |
Минималды (тек рецепт бойынша) |
Жоғары (механикалық және жылу) |
Сынақ асханасынан үздіксіз өндірістік желіге масштабтау жасырын айнымалыларды көрсетеді. Осы механикалық және жылулық тәуекелдерді болжау іске қосу және күнделікті пайдалану кезінде қымбат тұратын өндіріс кідірістерінің алдын алады.
Өнеркәсіптік араластырғыштар үлкен үйкеліс тудырады. Бұл үйкеліс қамырды қыздырады. Жылы қамыр тез ашытып, шамадан тыс жабысқақ болады. 20°C температурада мінсіз жайылатын рецепт 28°C температурада үнемі жыртылып, калибрлеуші роликтерді орап, өндірісті тоқтатады.
Пиджакпен қапталған араластырғыш табақтарды енгізу арқылы бұл тәуекелді азайтыңыз. Салқындатылған су тостаған қабырғалары арқылы айналады, үйкеліс жылуын сіңіреді және қамырдың тұрақты температурасын сақтайды. Сонымен қатар, араластырғыш пен экструдер арасында автоматтандырылған тірек конвейерлерін орнатыңыз. Бұл араластырудан кейін клейковина торын босаңсуға мүмкіндік береді, өңдеуді жақсартады және қамырды төсеу процесінде жиырылуын болдырмайды.
Пештің кең жолақтары бүйірлік қызу өзгерістерінен зардап шегеді. Жолақтың ортасы жиектерге қарағанда жиі қызады. Бұл ортадағы шелпектердің күйіп кетуіне әкеліп соғады, ал сыртқы қатарлар аз күйінде қалып, өнімділік көрсеткіштерін бұзады.
Бүйірлік жылуды реттейтін амортизаторлармен жабдықталған туннельдік пештерді көрсетіңіз. Бұл демпферлер операторларға жылу профилін теңестіре отырып, пісіру камерасының шеттеріне көбірек жылуды итермелеуге мүмкіндік береді. Тұмшапештің шығысына үздіксіз ылғалды бақылау сенсорларын орнатыңыз. Бұл сенсорлар нандарды сканерлейді және операторларды белдіктің ені бойынша кез келген ылғал градиенттері туралы ескертеді, бұл нақты уақытта оттықты реттеуге мүмкіндік береді.
Жоғары жылдамдықты өндіріс төменгі ағынды орау жабдықтарын жиі басып озады. Сағатына 10 000 шелпек шығаратын желі қолмен жинайтын бригадаларды тез басып тастайды. Қаптамалар кептеліп қалса, салқындатқыш конвейер қайта көтеріліп, операторларды пешті тоқтатып, өнімді ішіне тастауға мәжбүр етеді.
Қаптама аймағына дейін автоматтандырылған көру жүйелерін біріктіріңіз. Бұл жоғары ажыратымдылықтағы камералар кез келген нанның өлшемі, пішіні және түсі бойынша сканерлейді. Олар жыртылған, бүктелген немесе күйіп кеткен бөлшектерді алып тастау үшін пневматикалық қабылдағыштарды автоматты түрде іске қосады. Бекітілген өнімді роботтандырылған таңдау және орналастыру жүйелеріне беріңіз. Бұл дельта роботтары нандарды тамаша жинап, көлденең орауыштарға үздіксіз ағынды қамтамасыз етеді және адамның кедергілерін жояды.
Модульдік төсеу желілері мен көп аймақты туннельді пештерді ұсынатын OEM өнімдеріне басымдық беріңіз, ол жоғары ылғалдандырылған нандардағы тексерілетін мысалдармен.
Сатушылардан CapEx мақұлдамас бұрын механикалық төсеу шектерін де, термиялық пісіру профильдерін де тексеру үшін арнайы ұн мен гидратация құрамдарын пайдалана отырып, зауыттық сынақтан өткізуді талап етіңіз.
Мекемеңіздің газ және электр инфрақұрылымын тексеріп, оның жоғары қызып кететін пісіру немесе ұзартылған сусыздандыру пештерінің талаптарын қанағаттандыра алатынына көз жеткізіңіз.
Салқындату және орау модульдерінің зауыттық қабылдау сынауын (FAT) бағыттау үшін мақсатты SKU үшін бастапқы ылғалдылық көрсеткіштерін орнатыңыз.
A: Жұмсақ лаваш 350°C - 450°C (660°F - 840°F) температурада 15-30 секунд ішінде пісіруді қажет етеді. Қытырлақ лаваш төмен температураны қажет етеді, әдетте 190°C - 250°C (375°F - 480°F), толық сусыздандыруды қамтамасыз ету үшін ұзағырақ тұру уақыты.
A: Иә, бірақ ол үшін модульдік желі дизайны қажет. Операторлар пештің жолақ жылдамдығын реттей алуы, температура аймақтарын өзгертуі, қамыр докерлерін қосу немесе ажырату, құю диспенсерлерін іске қосу және арнайы салқындату конвейерлерін айналып өту мүмкіндігі болуы керек.
A: Дәстүрлі жұмсақ лавашта май немесе майды жиі өткізбейтіндіктен, сызықтар синтетикалық жабыспайтын полиуретан белбеуін пайдаланады. Олар сонымен қатар дымқыл қамыр мен техника арасындағы құрғақ тосқауылды сақтау үшін редукциялық роликтерге автоматтандырылған ұн шаңсорғыштары мен белсенді қырғыштарды біріктіреді.
A: Ылғалдандыру толығымен соңғы өнім құрылымына байланысты. Жұмсақ, икемді орау стиліндегі лаваш 60%-дан 70%-ға дейін ылғалдандыруды қажет етеді. Сынғыш, қытырлақ тағамдар стиліндегі лаваш әдетте 40%-дан 50%-ға дейін ылғалдандыруды қамтитын әлдеқайда қатты қамырды қажет етеді.
A: Айналмалы докерлер пісіру алдында қамыр парағына кішкене тесіктер жасайды. Бұл сусыздандыру процесінде будың шығуына мүмкіндік береді. Қондырмай, жұқа қамыр шар болып екі қабатқа бөлініп, тығыз, крекер тәрізді құрылымды бұзады.
A: Жұмсақ лаваш ішкі ылғалды сақтап, нанның кеуіп, жарылып кетуіне жол бермеу үшін жабық салқындатқыш спиральдарды қажет етеді. Қытырлақ лаваш сынғыш крекерді орау алдында сындырып алмас үшін нөлдік кернеулі белдіктерде ашық ауада салқындатуды қажет етеді.