


Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-08-11 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ຄວາມບໍ່ສອດຄ່ອງຕາມມິຕິລະດັບໃນການຜະລິດເຂົ້າໜົມແບນທາງການຄ້າເຮັດໃຫ້ຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານເປັນຄາບໆ. ໃນເວລາທີ່ flatbreads ແຕກຕ່າງກັນພຽງແຕ່ສອງສາມມີລີແມັດໃນເສັ້ນຜ່າກາງຫຼືສ່ວນຫນຶ່ງຂອງ millimeter ຄວາມຫນາ, ຊັ້ນການຜະລິດທັງຫມົດທົນທຸກ. ຂະຫນາດທີ່ບໍ່ສະເຫມີກັນເຮັດໃຫ້ການຫຸ້ມຫໍ່ມີຄໍຂວດທັນທີ. ຜ້າຫໍ່ຫຸ້ມການໄຫຼວຽນຂອງແບນແບນຂະ ໜາດ ໃຫຍ່, ໃນຂະນະທີ່ຂະ ໜາດ ນ້ອຍບໍ່ຜ່ານການກວດສອບຄຸນນະພາບ. ນອກຈາກນັ້ນ, ຄວາມຫນາທີ່ບໍ່ສະຫມໍ່າສະເຫມີນໍາໄປສູ່ການອົບທີ່ບໍ່ສະເຫມີກັນ, ເຊິ່ງກໍ່ໃຫ້ເກີດການເຜົາໄຫມ້, ສູນກາງວັດຖຸດິບ, ອັດຕາການຂູດຂີ້ເຫຍື້ອເພີ່ມຂຶ້ນ, ແລະຊຸດທີ່ຖືກປະຕິເສດ.
ການບັນລຸເສັ້ນຜ່າສູນກາງ 6 ຫາ 7 ນິ້ວທີ່ສົມບູນແບບແລະຄວາມຫນາທີ່ເປັນເອກະພາບແມ່ນສາມາດຈັດການໄດ້ໃນລະດັບຂະຫນາດນ້ອຍທີ່ຜູ້ປະຕິບັດການປັບຄວາມກົດດັນ intuitively. ຢ່າງໃດກໍ່ຕາມ, ຄວາມຍືດຫຍຸ່ນຂອງ dough, ຄວາມຈໍາ gluten, ແລະຕົວແປການ hydration ເຮັດໃຫ້ການປັບຂະຫນາດດ້ວຍມືແມ່ນບໍ່ສາມາດຄາດເດົາໄດ້ແລະໃຊ້ແຮງງານຫຼາຍ. ການຫັນປ່ຽນຈາກການມ້ວນດ້ວຍມືໄປສູ່ລະບົບອັດຕະໂນມັດຢ່າງເຕັມສ່ວນຈະລົບລ້າງຕົວແປທາງດ້ານຮ່າງກາຍເຫຼົ່ານີ້. ການປະເມີນຜົນການຄ້າ ສາຍການຜະລິດ Chapati ເຮັດຫນ້າທີ່ເປັນການແກ້ໄຂທີ່ແນ່ນອນສໍາລັບການກໍານົດມາດຕະຖານຂະຫນາດຂອງຜະລິດຕະພັນທີ່ມີຜົນຜະລິດສູງ.
ເສັ້ນຜ່າສູນກາງ chapati ທີ່ສອດຄ່ອງແມ່ນອີງໃສ່ພື້ນຖານກ່ຽວກັບການແບ່ງ dough volumetric ທີ່ຊັດເຈນແລະຄວບຄຸມການຜ່ອນຄາຍ gluten ກ່ອນຂັ້ນຕອນຂອງການກົດຫຼືມ້ວນ.
ເສັ້ນ chapati ອັດຕະໂນມັດໃຊ້ rollers gauge ຫຼາຍຂັ້ນຕອນຫຼືເຄື່ອງກົດ pneumatic ຄວາມຮ້ອນເພື່ອຮັບປະກັນຄວາມຫນາເປັນເອກະພາບ (ປົກກະຕິ 1.5mm ຫາ 2mm) ໂດຍບໍ່ມີການ tearing dough.
ການປະເມີນເຄື່ອງຈັກ chapati ອຸດສາຫະກໍາຮຽກຮ້ອງໃຫ້ມີການປະເມີນຄວາມສາມາດໃນການປັບຄວາມຮ້ອນຂອງມັນ, ເພາະວ່າອຸນຫະພູມທີ່ບໍ່ສະເຫມີກັນເຮັດໃຫ້ການຫົດຕົວຫລັງການອົບແລະການບິດເບືອນຮູບຮ່າງ.
ການຫັນປ່ຽນໄປສູ່ການຜະລິດແບບອັດຕະໂນມັດ ຈໍາເປັນຕ້ອງໄດ້ມາດຕະຖານສູດ; ຄວາມຊຸ່ມຊື່ນຂອງອາກາດລ້ອມຮອບ, ເນື້ອໃນທາດໂປຼຕີນຈາກແປ້ງ, ແລະການຈັດການແປ້ງຂີ້ຝຸ່ນຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງເຂັ້ມງວດເພື່ອໃຫ້ກົງກັບຄວາມທົນທານຂອງເຄື່ອງຈັກ.
dough ເຂົ້າສາລີດໍາເນີນການພາຍໃຕ້ກົດລະບຽບທາງດ້ານຮ່າງກາຍທີ່ເຂັ້ມງວດ dictated ໂດຍໂຄງສ້າງທາດໂປຼຕີນຂອງມັນ. ໃນເວລາທີ່ທ່ານປະສົມແປ້ງແລະນ້ໍາ, glutenin ແລະທາດໂປຼຕີນຈາກ gliadin ຜູກມັດເພື່ອສ້າງເປັນເຄືອຂ່າຍ gluten ທົນທານຕໍ່, ຢືດຢຸ່ນ. ຄວາມກົດດັນກົນຈັກທີ່ໃຊ້ໃນລະຫວ່າງການແບ່ງອອກຢ່າງໄວວາ, ຮອບ, ແລະມ້ວນເຮັດໃຫ້ເສັ້ນ gluten ເຫຼົ່ານີ້ແຫນ້ນແຫນ້ນ. ພວກເຂົາປະຕິບັດຕົວຄືກັບແຖບຢາງທີ່ຍືດອອກພາຍໃຕ້ຄວາມກົດດັນສູງ. ເຈົ້າອາດຈະສຳເລັດການມ້ວນແປ້ງດິບເຂົ້າໄປໃນວົງມົນຂະໜາດ 7 ນິ້ວທີ່ສົມບູນຢູ່ເທິງໂຕະສະແຕນເລດ. ຢ່າງໃດກໍຕາມ, ເມື່ອຄວາມກົດດັນກົນຈັກຂອງ pin ມ້ວນໄດ້ຖືກປ່ອຍອອກມາ, strands gluten ແຫນ້ນແຫນ້ນກັບຄືນໄປບ່ອນທັນທີ. ແປ້ງຈະຫົດຕົວລົງ, ສູນເສຍຮູບຮ່າງເປັນວົງ ແລະຫຼຸດເສັ້ນຜ່າສູນກາງເຖິງ 20% ພາຍໃນວິນາທີ. ການຫົດຕົວຫຼັງມ້ວນນີ້ຍັງຄົງເປັນສັດຕູຫຼັກຂອງຄວາມສອດຄ່ອງທາງດ້ານມິຕິໃນການຜະລິດຂະຫນາດໃຫຍ່. ຖ້າທ່ານບໍ່ຄິດໄລ່ເວລາຜ່ອນຄາຍທີ່ຕ້ອງການເພື່ອຫຼຸດຜ່ອນຄວາມເຄັ່ງຕຶງນີ້, ຜະລິດຕະພັນອົບສຸດທ້າຍຂອງເຈົ້າຈະບໍ່ກົງກັບຂະຫນາດຕັດດິບຂອງເຈົ້າ.
ເວລາພັກຜ່ອນ (ນາທີ) |
ອຸນຫະພູມ Dough |
ການຫົດຕົວທີ່ສັງເກດເຫັນ (%) |
ຜົນກະທົບຕໍ່ເປົ້າຫມາຍ 7 ນິ້ວ |
|---|---|---|---|
0 - 2 |
28°C |
18% - 22% |
ຫຼຸດລົງເຖິງ ~5.5 ນິ້ວ |
5 - 7 |
28°C |
8% - 12% |
ຫຼຸດລົງເຖິງ ~ 6.2 ນິ້ວ |
໑໐ - ໑໕ |
28°C |
1% - 3% |
ຮັກສາ ~ 6.8 ຫາ 7 ນິ້ວ |
ການເໜັງຕີງເລັກນ້ອຍໃນອັດຕາສ່ວນນ້ຳຕໍ່ທາດແປ້ງ ມີການປ່ຽນແປງຢ່າງໃຫຍ່ຫຼວງຕໍ່ການປ່ຽນທາດແປ້ງໃນຊັ້ນການຜະລິດ. batch ປະສົມທີ່ 65% hydration ມີພຶດຕິກໍາທີ່ແຕກຕ່າງກັນທັງຫມົດກ່ວາ batch ທີ່ 60%. ແຕ່ລະຜະສົມແປ້ງມີຄວາມອາດສາມາດດູດຊຶມນ້ໍາສະເພາະ (WAC). ຖ້າ WAC ຂອງ flour ຂອງທ່ານແມ່ນ 62% ແລະທ່ານ hydrate batch ເປັນ 65%, ຄວາມຊຸ່ມເກີນຍັງຄົງເປັນນ້ໍາຟຣີ. ຝຸ່ນທີ່ມີນ້ໍາຫຼາຍເກີນໄປນີ້ຈະກາຍເປັນຫນຽວເກີນໄປ. ມັນຍຶດຕິດກັບມ້ວນເຄື່ອງປຸງແຕ່ງ, ເຊິ່ງກໍ່ໃຫ້ເກີດການຈີກຂາດຂອງພື້ນຜິວ ແລະຄວາມໜາທີ່ບໍ່ສະໝ່ຳສະເໝີກັນທົ່ວໜ້າແປນ. ໃນທາງກັບກັນ, dough ພາຍໃຕ້ການໄດ້ຮັບນ້ໍາກາຍເປັນແຂງແລະບໍ່ໃຫ້ຜົນຜະລິດ. ມັນຕ້ານທານກັບແຮງກົນຈັກຂອງການແປ, ຮຽກຮ້ອງໃຫ້ມີຄວາມກົດດັນທີ່ສູງຂຶ້ນ, ໃນທີ່ສຸດເຮັດໃຫ້ dough ຮອຍແຕກຢ່າງຮຸນແຮງປະມານແຄມ, ທໍາລາຍ profile ວົງ.
ການດໍາເນີນງານດ້ວຍມືແມ່ນຂຶ້ນກັບການຂັດຝຸ່ນຫຼາຍ, ຫຼື atta ແຫ້ງ, ເພື່ອປ້ອງກັນການຕິດນີ້. ຜູ້ປະຕິບັດການຖິ້ມແປ້ງແຫ້ງໃສ່ແປ້ງເພື່ອສ້າງເປັນອຸປະສັກຊົ່ວຄາວທີ່ບໍ່ຕິດ. ໃນຂະຫນາດ, ການເພິ່ງພາອາໄສຄູ່ມືນີ້ສ້າງບັນຫາລຸ່ມນ້ໍາທີ່ຮ້າຍແຮງ. ແປ້ງຂີ້ຝຸ່ນເກີນຈະຕົກຢູ່ໃນອຸໂມງອົບ. ມັນເຮັດຫນ້າທີ່ເປັນ insulator, ປ້ອງກັນການຖ່າຍທອດຄວາມຮ້ອນທີ່ເຫມາະສົມກັບ dough ໄດ້. ຮ້າຍແຮງໄປກວ່ານັ້ນ, ມັນເຜົາໄຫມ້ຢ່າງໄວວາໃນສາຍແອວຂອງເຕົາອົບ, ເຮັດໃຫ້ຄາບອນຕົກຄ້າງ, ມີລົດຊາດຂົມ, ແລະຈຸດດ່າງດໍາໃນຜະລິດຕະພັນສຸດທ້າຍ. ກົນໄກການຄຸ້ມຄອງຂະບວນການຂີ້ຝຸ່ນນີ້ແມ່ນບັງຄັບໃຫ້ມີການຜະລິດທີ່ສະອາດ, ຢ່າງຕໍ່ເນື່ອງ.
ເຄື່ອງແບ່ງແປ້ງແບບສະແຕນດຽວຫຼືເຄື່ອງກົດນິວເມຕິກຄູ່ມືສະເຫນີຄວາມຮູ້ສຶກທີ່ບໍ່ຖືກຕ້ອງຂອງອັດຕະໂນມັດ. ການຕັ້ງຄ່າເຄິ່ງອັດຕະໂນມັດເຫຼົ່ານີ້ຍັງຕ້ອງການຜູ້ປະຕິບັດການຂອງມະນຸດເພື່ອໂອນ, ໝຸນ, ແລະປັບ dough ດ້ວຍຕົນເອງລະຫວ່າງຂັ້ນຕອນການປຸງແຕ່ງທີ່ບໍ່ຊ້ໍາກັນ. ນີ້ແນະນໍາຂອບເຂດຄວາມຜິດພາດອັນໃຫຍ່ຫຼວງເຂົ້າໄປໃນໄລຍະເວລາການຜະລິດ. ຜູ້ປະກອບການອາດຈະປ່ອຍໃຫ້ຫນຶ່ງຊຸດພັກຜ່ອນໃນຖາດສໍາລັບຫ້ານາທີແລະຊຸດຕໍ່ໄປສໍາລັບສິບສອງນາທີເນື່ອງຈາກການປ່ຽນແປງຫຼືການລົບກວນຊົ່ວຄາວ. ການປ່ຽນແປງເວລາພັກຜ່ອນປ່ຽນແປງວິທີທີ່ gluten ປະຕິບັດ, ນໍາໄປສູ່ການຫົດຕົວທີ່ບໍ່ສອດຄ່ອງໃນທົ່ວ batches ທີ່ແຕກຕ່າງກັນ. ຄ່າໃຊ້ຈ່າຍແຮງງານຍັງຄົງສູງ, ການຜະລິດຜ່ານຍັງຖືກຂັດຂວາງໂດຍຄວາມໄວການເຄື່ອນໄຫວຂອງມະນຸດ, ແລະຂະຫນາດຂອງຜະລິດຕະພັນສຸດທ້າຍມີການປ່ຽນແປງຢ່າງທໍາມະຊາດໂດຍອີງໃສ່ຄວາມເມື່ອຍລ້າຂອງຜູ້ປະກອບການ.
ທ່ານບໍ່ສາມາດບັນລຸເສັ້ນຜ່າສູນກາງ 6 ນິ້ວທີ່ສອດຄ່ອງຖ້ານ້ໍາຫນັກຂອງແປ້ງດິບຂອງທ່ານມີການປ່ຽນແປງລະຫວ່າງ 40 ກຣາມຫາ 50 ກຣາມ. ການແບ່ງປັນອັດຕະໂນມັດຮັບປະກັນຄວາມຖືກຕ້ອງຂອງກຼາມນ້ໍາຫນັກທີ່ແນ່ນອນຕໍ່ລູກແປ້ງ. ນ້ໍາຫນັກທີ່ສອດຄ່ອງເຮັດຫນ້າທີ່ເປັນເງື່ອນໄຂເບື້ອງຕົ້ນທີ່ບໍ່ສາມາດເຈລະຈາໄດ້ສໍາລັບເສັ້ນຜ່າສູນກາງທີ່ສອດຄ່ອງ. ລະບົບການແບ່ງສ່ວນ Volumetric ການນໍາໃຊ້ຄວາມແມ່ນຍໍາຄູ່ augers ແລະແຜ່ນຕັດ rotary synchronized. ພວກເຂົາເຈົ້າດຶງ dough ຈາກ hopper ຕົ້ນຕໍແລະ extrude ມັນພາຍໃຕ້ການຄວບຄຸມ, ຄວາມກົດດັນຢ່າງຕໍ່ເນື່ອງເຂົ້າໄປໃນຫ້ອງ volumetric. ລະບົບຈະຕັດແປ້ງອອກເປັນຕ່ອນທີ່ເປັນເອກະພາບຢ່າງສົມບູນໂດຍອີງໃສ່ປະລິມານແທນທີ່ຈະອີງໃສ່ແຮງໂນ້ມຖ່ວງ. ນີ້ກໍາຈັດຕົວແປພື້ນຖານຂອງມະຫາຊົນ, ຮັບປະກັນວ່າເຂົ້າຈີ່ທຸກອັນເລີ່ມຕົ້ນດ້ວຍຈໍານວນວັດຖຸດິບທີ່ຄືກັນອ້ອຍຕ້ອຍກ່ອນທີ່ມັນຈະມາຮອດຂັ້ນຕອນຂອງການກົດຫຼືມ້ວນ.
ຜູ້ປະຕິບັດການໂຫຼດ dough ຫຼາຍເຂົ້າໄປໃນ hopper ຕົ້ນຕໍ, ຮັບປະກັນລະດັບການຕື່ມຂໍ້ມູນສອດຄ່ອງເພື່ອຮັກສາຄວາມກົດດັນລົງຄົງທີ່.
ເຄື່ອງເສີມຝາແຝດຄ່ອຍໆດຶງແປ້ງລົງລຸ່ມ, ຫຼຸດຜ່ອນຄວາມກົດດັນດ້ານການຕັດເພື່ອປ້ອງກັນການບີບຕົວຂອງ gluten ກ່ອນໄວອັນຄວນ.
dough ເຂົ້າໄປໃນຫ້ອງ volumetric ບ່ອນທີ່ piston ກົນຈັກຫຼື drum rotary ວັດແທກປະລິມານທີ່ແນ່ນອນທີ່ຕ້ອງການ.
ໃບມີດທີ່ synchronized ແຍກ dough, ຫຼຸດລົງສ່ວນທີ່ມີນ້ໍາຫນັກທີ່ຊັດເຈນໃສ່ສາຍແອວຮອບ.
conveyors ພັກຜ່ອນລະດັບປານກາງຂົວຊ່ອງຫວ່າງທີ່ສໍາຄັນລະຫວ່າງ divider ແລະກົນໄກການແປ. ພວກເຂົາມີບົດບາດບັງຄັບໃນການຄຸ້ມຄອງຟີຊິກຂອງ dough. ເຄື່ອງລຳລຽງເທິງຫົວ ຫຼືຫຼາຍຊັ້ນເຫຼົ່ານີ້ເຮັດໃຫ້ລູກແປ້ງສາມາດພັກຜ່ອນໄດ້ເປັນໄລຍະເວລາທີ່ຄຳນວນທີ່ຊັດເຈນ, ມັກຈະເຄື່ອນຍ້າຍຊ້າໆຜ່ານຝາປິດທີ່ຄວບຄຸມສະພາບອາກາດ. ໄລຍະເວລາພັກຜ່ອນນີ້ຜ່ອນຄາຍເຄືອຂ່າຍ gluten ທີ່ເຄັ່ງຄັດ. ມັນ neutralizes ຜົນກະທົບແຖບຢາງທີ່ສ້າງຕັ້ງຂື້ນໃນໄລຍະການແບ່ງປັນແລະຮອບ. ໂດຍການຄວບຄຸມອຸນຫະພູມອາກາດລ້ອມຮອບແລະຮັກສາຄວາມຊຸ່ມຊື່ນພີ່ນ້ອງປະມານ 75% ຫາ 80% ພາຍໃນ enclosure, ລະບົບປ້ອງກັນບໍ່ໃຫ້ dough ພັດທະນາຜິວຫນັງແຫ້ງ. ການຜ່ອນຄາຍ gluten ທີ່ເຫມາະສົມຮັບປະກັນ dough ຈະບໍ່ snap ກັບຄືນໄປບ່ອນໃນໄລຍະການແປ, locking ໃນເສັ້ນຜ່າກາງທີ່ຕັ້ງໄວ້ຢ່າງຖາວອນ.
ອັນ ເສັ້ນ chapati ອັດຕະໂນມັດ ໂດຍທົ່ວໄປແລ້ວຈ້າງຫນຶ່ງໃນສອງວິທີການແປອຸດສາຫະກໍາທີ່ແຕກຕ່າງກັນເພື່ອບັນລຸຄວາມຫນາແຫນ້ນຂອງຫນ່ວຍງານຫຼາຍພັນຫນ່ວຍ.
ລະບົບກົດຄວາມຮ້ອນໃຊ້ແຜ່ນ Teflon ທີ່ມີຄວາມຮ້ອນສອງເທົ່າທີ່ຂັບເຄື່ອນໂດຍກະບອກສູບລົມຫຼືທໍ່ໄຮໂດຼລິກທີ່ມີຫນ້າທີ່ຫນັກ. ເຄື່ອງຈັກວາງລູກແປ້ງທີ່ພັກຜ່ອນຢ່າງແນ່ນອນຢູ່ໃຈກາງຂອງແຜ່ນລຸ່ມ. ແຜ່ນດ້ານເທິງລົງລົງ, ໃຊ້ຄວາມກົດດັນ 4 ຫາ 6 ແຖບເພື່ອແປຮູບແປ້ງທັນທີ. ໃນເວລາດຽວກັນ, ແຜ່ນ, ໃຫ້ຄວາມຮ້ອນປະມານ 180 ° C ຫາ 200 ° C, flash-ແຕ່ງຫນ້າຂອງ dough ສໍາລັບ 1 ຫາ 1.5 ວິນາທີ. ຂະບວນການອົບຈຸນລະພາກນີ້ gelatinizes starches ດ້ານ, locking ໃນເສັ້ນຜ່າກາງທີ່ແນ່ນອນແລະປ້ອງກັນບໍ່ໃຫ້ dough ຈາກການຕິດແຜ່ນຫຼືຫົດຕົວຫຼັງຈາກນັ້ນ.
ອີກທາງເລືອກ, ວິທີການຕັດແຜ່ນແລະແຜ່ນຕັດແມ່ນຜ່ານຂະຫນາດໃຫຍ່, ມະຫາຊົນຢ່າງຕໍ່ເນື່ອງໂດຍຜ່ານມ້ວນເຄື່ອງວັດແທກຫຼາຍຂັ້ນຕອນ. ຊຸດທໍາອິດຂອງ rollers ຫຼຸດຜ່ອນຕັນ dough ເຂົ້າໄປໃນແຖບຫນາ. rollers ຕໍ່ມາຄ່ອຍໆຫຼຸດລົງແຖບນີ້ເຂົ້າໄປໃນແຜ່ນຢ່າງຕໍ່ເນື່ອງຂອງຄວາມຫນາເປັນເອກະພາບ, ເອົາມັນຈາກ 20mm ລົງໄປ 2mm ໃນຂັ້ນຕອນ. ການຫຼຸດລົງເທື່ອລະກ້າວປ້ອງກັນບໍ່ໃຫ້ໂຄງສ້າງ gluten ຈີກຂາດ. ມ້ວນຂ້າມມ້ວນຄ່ອຍໆຢຽດແຜ່ນອອກຕາມລວງນອນເພື່ອບັນເທົາຄວາມເຄັ່ງຕຶງໃນທິດທາງ. ເມື່ອແຜ່ນໄດ້ເຖິງຄວາມຫນາຂອງເປົ້າຫມາຍ, ເຄື່ອງຕັດ rotary ເປັນແຜ່ນປ້າຍວົງກົມທີ່ສົມບູນແບບ, ຊຶ່ງເຮັດໃຫ້ເວັບໄຊຕ໌ຂອງ dough ເກີນຢູ່ຫລັງ.
ແຜ່ນແຜ່ນຕ້ອງການແປ້ງແຫ້ງເພື່ອປ້ອງກັນບໍ່ໃຫ້ແຜ່ນແປ້ງຢ່າງຕໍ່ເນື່ອງຕິດຢູ່ກັບມ້ວນເຄື່ອງວັດສະແຕນເລດ. ເຄື່ອງຂັດແປ້ງທີ່ມີຄວາມແມ່ນຍໍາໃຊ້ຊັ້ນຈຸລະທັດທີ່ຄວບຄຸມ, ຂີ້ຝຸ່ນທົ່ວຫນ້າດິນໂດຍໃຊ້ຫນ້າຈໍຕາຫນ່າງທີ່ສາມາດປັບໄດ້ແລະເຄື່ອງກະຕຸ້ນເຄື່ອງຈັກ. ເພື່ອປ້ອງກັນບໍ່ໃຫ້ແປ້ງນີ້ເຜົາໄຫມ້ໃນເຕົາອົບ, ສາຍອັດຕະໂນມັດປະສົມປະສານແປງຫມຸນແລະລະບົບການດູດຊືມ. ສ່ວນປະກອບເຫຼົ່ານີ້ກວາດພື້ນຜິວຂອງແຜ່ນແປນຕັດແລະດູດເອົາແປ້ງແຫ້ງທີ່ເກີນທັງຫມົດທັນທີກ່ອນທີ່ dough ເຂົ້າສູ່ຂັ້ນຕອນຂອງການອົບ. ທາດແປ້ງທີ່ສະກັດໄດ້ມັກຈະຖືກສົ່ງໄປຫາຖັງເກັບມ້ຽນເພື່ອ sifting ແລະນໍາໃຊ້ຄືນ. ນີ້ຮັບປະກັນການສໍາເລັດຮູບທີ່ສະອາດໃນຜະລິດຕະພັນສຸດທ້າຍແລະລົບລ້າງຄວາມສ່ຽງຂອງໄຟໄຫມ້ເຕົາອົບທີ່ເກີດຈາກຂີ້ຝຸ່ນແປ້ງໃນອາກາດ igniting.
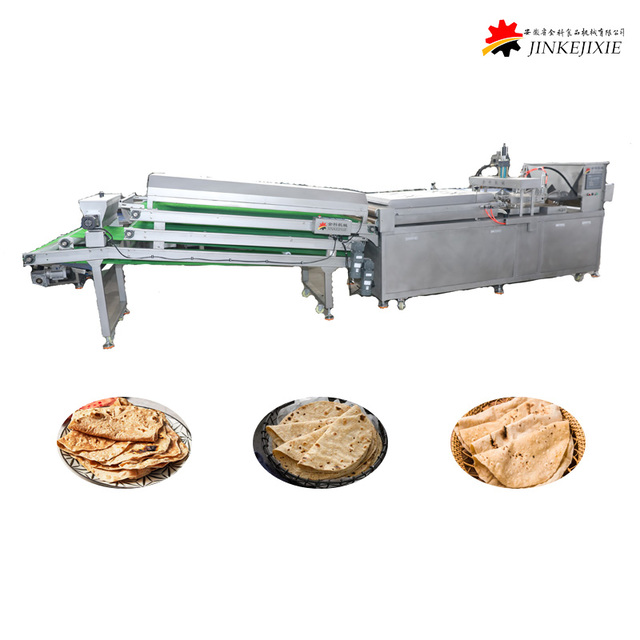
ໃນເວລາທີ່ການປະເມີນຜົນ ເຄື່ອງ chapati ອຸດສາຫະກໍາ , ການອອກແບບ roller dictates ຄວາມຖືກຕ້ອງຂອງຄວາມຫນາ. ຊອກຫາການກໍ່ສ້າງສະແຕນເລດ 304 ທີ່ທົນທານຕໍ່ຄວາມຍືດຫຍຸ່ນພາຍໃຕ້ຄວາມກົດດັນກົນຈັກສູງ. ໜ້າປັດປັບຂະໜາດນ້ອຍແມ່ນບັງຄັບຢູ່ໃນທຸກມ້ວນເຄື່ອງວັດແທກ. ພວກເຂົາເຈົ້າອະນຸຍາດໃຫ້ຜູ້ປະກອບການປັບຊ່ອງຫວ່າງຂອງ roller ລົງເປັນແຕ່ສ່ວນຫນຶ່ງຂອງ millimeter, ການຊົດເຊີຍສໍາລັບການປ່ຽນແປງເລັກນ້ອຍໃນຄວາມຫນາແຫນ້ນຂອງ dough ຕະຫຼອດການປ່ຽນແປງການຜະລິດ. ການເຄືອບທີ່ບໍ່ແມ່ນໄມ້ຫຼືເຄື່ອງຂູດສັງເຄາະພິເສດໃນມ້ວນສຸດທ້າຍປ້ອງກັນການຈີກຂາດຂອງພື້ນຜິວແລະເຮັດໃຫ້ອຸປະກອນເຮັດວຽກຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ມີການແຊກແຊງດ້ວຍມື.
ລັກສະນະກົນຈັກເຫຼົ່ານີ້ແປໂດຍກົງເຖິງການບັນລຸຂໍ້ກໍາຫນົດ 'ຄວາມຫນາແຫນ້ນ' ທີ່ແນ່ນອນຢ່າງຕໍ່ເນື່ອງໃນທົ່ວຫລາຍພັນຫນ່ວຍ. ຢ່າງໃດກໍຕາມ, ຜູ້ປະກອບການຕ້ອງເຄົາລົບຄວາມຫນາແຫນ້ນທີ່ສໍາຄັນ. ການຫຼຸດຜ່ອນຄວາມຫນາຈະຊ່ວຍປະຢັດ dough ແລະເພີ່ມຜົນຜະລິດຕໍ່ຊຸດ, ເຊິ່ງເບິ່ງດີຢູ່ໃນຕາຕະລາງການຜະລິດ. ແຕ່ການປັບຕົວມ້ວນຂ້າງລຸ່ມປະມານ 1.5 ມມ ທຳລາຍຄວາມສົມບູນຂອງໂຄງສ້າງ. ຖ້າເຂົ້າຈີ່ແປນບາງເກີນໄປ, ຊັ້ນເທິງ ແລະຊັ້ນລຸ່ມຈະເຊື່ອມເຂົ້າກັນໃນລະຫວ່າງຂະບວນການມ້ວນ. fusion ນີ້ປ້ອງກັນການຜະລິດອາຍພາຍໃນທີ່ຕ້ອງການສໍາລັບ flatbread ແຍກອອກເປັນສອງຊັ້ນທີ່ແຕກຕ່າງກັນແລະ puff ຢ່າງຖືກຕ້ອງໃນລະຫວ່າງການອົບ.
ໄລຍະການອົບມີຜົນຕໍ່ຂະໜາດສຸດທ້າຍເທົ່າກັບໄລຍະມ້ວນ. ຄວາມຮ້ອນທີ່ບໍ່ສະຫມໍ່າສະເຫມີເຮັດໃຫ້ flatbreads warp, curl ຢູ່ແຄມ, ແລະ shrink unpredictable ກ່ຽວກັບສາຍແອວເຕົາອົບ. ເຕົາອົບອຸດສາຫະ ກຳ ຂັ້ນສູງໄດ້ ຈຳ ລອງວິທີການປຸງອາຫານ 'ສູງຫາຕ່ຳ' ແບບດັ້ງເດີມຜ່ານລະບົບອຸນຫະພູມຫຼາຍເຂດ. ອຸໂມງອົບສາມຊັ້ນແບບປົກກະຕິໃຊ້ການຄວບຄຸມອຸນຫະພູມທີ່ເປັນເອກະລາດສໍາລັບເຕົາເຜົາເທິງແລະລຸ່ມໃນແຕ່ລະເຂດສະເພາະ.
ເຂດອົບ |
ອຸນຫະພູມເປົ້າຫມາຍ |
ຟັງຊັນຫຼັກ |
|---|---|---|
ເຂດ 1 (ເຂົ້າ) |
320°C - 350°C |
ສະຫນອງການຊ໊ອກຄວາມຮ້ອນສູງເພື່ອປະທັບຕາພາຍນອກ, locking ໃນເສັ້ນຜ່າກາງແລະປ້ອງກັນການສູນເສຍຄວາມຊຸ່ມ. |
ເຂດ 2 (ກາງ) |
260°C - 280°C |
ສະຫນອງຄວາມຮ້ອນແບບຍືນຍົງເພື່ອປຸງແຕ່ງ crumb ແລະເລີ່ມຕົ້ນການຜະລິດໄອນ້ໍາພາຍໃນ. |
ເຂດ 3 (ອອກ) |
220°C - 250°C |
ບັງຄັບໃຫ້ໄອນ້ຳທີ່ຕິດຢູ່ນັ້ນຂະຫຍາຍອອກ, ສ້າງລັກສະນະທີ່ເຕັມປ່ຽມໂດຍບໍ່ມີການເຜົາໄໝ້ພາຍນອກ. |
ລະບົບແຜ່ນແຜ່ນຕັດໂດຍທໍາມະຊາດສ້າງສິ່ງເສດເຫຼືອ. ຫຼັງຈາກເຄື່ອງຕັດ rotary stamps ອອກ flatbreads ວົງ, ເວັບໄຊຕ໌ຢ່າງຕໍ່ເນື່ອງຂອງ dough ເກີນຍັງຢູ່ໃນສາຍແອວ. ການຈັດການຂີ້ເຫຍື້ອນີ້ຢ່າງມີປະສິດທິພາບກໍານົດຜົນກໍາໄລລວມແລະຄວາມສອດຄ່ອງຂອງເສັ້ນ. ເຄື່ອງລໍາລຽງສົ່ງຄືນຂີ້ເຫຍື້ອອັດຕະໂນມັດຍົກ webbing ນີ້ອອກຈາກສາຍແອວການຜະລິດຕົ້ນຕໍທັນທີຫຼັງຈາກສະຖານີຕັດ. ເຂົາເຈົ້າຂົນສົ່ງມັນຢູ່ເທິງຫົວ ຫຼື ພ້ອມກັບເຄື່ອງກັບໄປຫາ hopper dough ປະຖົມ. ລະບົບຕ້ອງລວມເອົາສິ່ງເສດເຫຼືອນີ້ເຂົ້າໄປໃນແປ້ງສົດໆຄ່ອຍໆ, ໂດຍປົກກະຕິໃນອັດຕາສ່ວນບໍ່ເກີນ 20% ຂູດເຖິງ 80%. ການເຮັດວຽກຫຼາຍເກີນໄປຂອງຂູດຂີ້ເຫຍື້ອເຮັດໃຫ້ gluten ແຫນ້ນແຫນ້ນຕື່ມອີກ. ຖ້າສິ່ງເສດເຫຼືອຫຼາຍເກີນໄປເຂົ້າໄປໃນ hopper ໃນເວລາດຽວ, ມັນຈະລົບກວນຄວາມຫນາແຫນ້ນແລະຄວາມຫນາຂອງຊຸດຕໍ່ໄປ, ເຮັດໃຫ້ມ້ວນເຄື່ອງວັດແທກຜະລິດແຜ່ນທີ່ບໍ່ສະເຫມີກັນ.
ສູດອາຫານແບບເກົ່າແກ່ທີ່ປັບໃຫ້ເໝາະສົມສຳລັບການມ້ວນດ້ວຍມືເກືອບສະເໝີຈະລົ້ມເຫລວໃນລະບົບອັດຕະໂນມັດ. Bakers ຄູ່ມືປັບຄວາມຊຸ່ມຊື່ນໃນແມງວັນໂດຍອີງໃສ່ຄວາມຮູ້ສຶກຂອງ dough ໃນມືຂອງເຂົາເຈົ້າ. ອັດຕະໂນມັດຕ້ອງການ metrics ແຂງ, ຊ້ໍາກັນ. ທ່ານຕ້ອງເຮັດວຽກຢ່າງໃກ້ຊິດກັບນັກເທກໂນໂລຍີອາຫານເພື່ອມາດຕະຖານສູດຂອງທ່ານກ່ອນທີ່ຈະຕິດຕັ້ງອຸປະກອນ. ລະດັບທາດໂປຼຕີນຈາກແປ້ງຕ້ອງມີຄວາມສອດຄ່ອງຈາກ batch ຫາ batch, ໂດຍສະເພາະລະຫວ່າງ 10% ແລະ 12% ສໍາລັບຄວາມຍືດຫຍຸ່ນທີ່ດີທີ່ສຸດ. ອຸນຫະພູມຂອງນ້ໍາຕ້ອງໄດ້ຮັບການຄວບຄຸມ, ມັກຈະເຢັນເຖິງ 15 ° C ຫາ 18 ° C, ເພື່ອຄວບຄຸມການເຄື່ອນໄຫວຂອງເຊື້ອລາຫຼື enzymatic ໃນໄລຍະການປະສົມ. ເວລາພັກຜ່ອນຕ້ອງຖືກລັອກເພື່ອໃຫ້ກົງກັບຄວາມໄວລໍາລຽງສະເພາະແລະຄວາມທົນທານຂອງເຄື່ອງຈັກ.
ຄວາມແມ່ນຍໍາຂອງກົນຈັກຫຼຸດລົງຢ່າງໄວວາໂດຍບໍ່ມີການຮັກສາທີ່ເຫມາະສົມ. Miscalibration ຂອງ rollers gauge ນໍາໄປສູ່ການປະຕິເສດ batch ທັນທີເນື່ອງຈາກຄວາມຫນາບໍ່ສະເຫມີກັນ. ການແຜ່ກະຈາຍຄວາມຮ້ອນທີ່ບໍ່ສະ ເໝີ ພາບທີ່ເກີດຈາກເຕົາອົບທີ່ອຸດຕັນເຮັດໃຫ້ຂະບວນການຟອກແລະສ້າງຈຸດດິບ. ຫຼຸດຜ່ອນຄວາມສ່ຽງເຫຼົ່ານີ້ໂດຍການສ້າງຕັ້ງຂັ້ນຕອນການປະຕິບັດມາດຕະຖານທີ່ເຄັ່ງຄັດ (SOPs) ສໍາລັບທີມງານບໍາລຸງຮັກສາຂອງທ່ານ.
ບັງຄັບໃຫ້ກວດສອບການປັບທຽບປະຈໍາວັນສໍາລັບມ້ວນເຄື່ອງວັດແທກທັງຫມົດໂດຍໃຊ້ calipers ດິຈິຕອນເພື່ອຮັບປະກັນວ່າຊ່ອງຫວ່າງຍັງຄົງຂະຫນານກັນຢ່າງສົມບູນ.
ບັງຄັບໃຊ້ຕາຕະລາງການທໍາຄວາມສະອາດປົກກະຕິສໍາລັບສາຍແອວ Teflon ແລະແຜ່ນກົດໂດຍໃຊ້ແຜ່ນທີ່ບໍ່ແມ່ນຂັດເພື່ອປ້ອງກັນການເຊື່ອມໂຊມຂອງເຄືອບ.
ກວດກາ ແລະ ອະນາໄມເຊັນເຊີ optical ທັງໝົດ ແລະປຸ່ມສະຫຼັບຈຳກັດເພື່ອຮັບປະກັນວ່າພວກມັນຍັງຄົງສອດຄ່ອງກັນ ແລະ ບໍ່ມີຂີ້ຝຸ່ນແປ້ງຢູ່ໃນອາກາດ.
ກວດເບິ່ງຫົວຫົວເຕົາເຜົາທຸກອາທິດສຳລັບການສ້າງຄາບອນເພື່ອຮັກສາແປວໄຟສີຟ້າທີ່ສອດຄ່ອງ ແລະແມ້ກະທັ້ງການກະຈາຍຄວາມຮ້ອນໃນທົ່ວຄວາມກວ້າງຂອງເຕົາອົບ.
ສາຍການຜະລິດຢ່າງຕໍ່ເນື່ອງຕ້ອງການພື້ນທີ່ທາງດ້ານຮ່າງກາຍທີ່ສໍາຄັນໃນຊັ້ນໂຮງງານ. ການຕິດຕັ້ງແບບອັດຕະໂນມັດເຕັມຮູບແບບ, ລວມທັງຕົວແບ່ງປະລິມານ, ທໍ່ລໍາລຽງພັກຜ່ອນ, ລະບົບແປນ, ອຸໂມງອົບຫຼາຍຊັ້ນ, ແລະທໍ່ລະບາຍຄວາມຮ້ອນແບບກ້ຽວວຽນ, ມັກຈະມີຄວາມຍາວ 15 ຫາ 30 ແມັດ. ຜູ້ຈັດການສິ່ງອໍານວຍຄວາມສະດວກຕ້ອງດຸ່ນດ່ຽງການຜ່ານທີ່ຕ້ອງການຂອງພວກເຂົາຕໍ່ກັບພື້ນທີ່ທີ່ມີແລະຄ່າໃຊ້ຈ່າຍທຶນ. ເສັ້ນທີ່ຖືກອອກແບບເພື່ອຜະລິດ 2,000 ຊິ້ນຕໍ່ຊົ່ວໂມງອາດຈະເຫມາະສົມກັບການຈັດລຽງເສັ້ນຫນາແຫນ້ນ, ໃນຂະນະທີ່ລະບົບ 10,000 ຊິ້ນຕໍ່ຊົ່ວໂມງຕ້ອງການກ້ຽວວຽນຄວາມເຢັນເທິງຫົວຂະຫນາດໃຫຍ່ແລະສາຍແອວເຕົາອົບທີ່ກວ້າງກວ່າທີ່ກວມເອົາຮູບແບບຂອງສະຖານທີ່. ໃຫ້ແນ່ໃຈວ່າຄວາມສູງຂອງເພດານຂອງທ່ານສາມາດຮອງຮັບທໍ່ລະບາຍອາກາດທີ່ຈໍາເປັນແລະລະບົບລະບາຍອາກາດທີ່ຈໍາເປັນເພື່ອເອົາການໂຫຼດຄວາມຮ້ອນອັນໃຫຍ່ຫຼວງທີ່ສ້າງຂຶ້ນໂດຍອຸໂມງອົບອຸດສາຫະກໍາ.
ກວດສອບນ້ໍາຂອງທ່ານໃນປັດຈຸບັນ dough ເພື່ອສ້າງຄວາມທົນທານພື້ນຖານທີ່ເຄັ່ງຄັດສໍາລັບອຸປະກອນການແບ່ງປັນ volumetric ໃຫມ່ຂອງທ່ານ.
ສົ່ງຕົວຢ່າງ 50kg ຂອງການຜະສົມແປ້ງສະເພາະຂອງທ່ານໄປຫາຜູ້ຜະລິດສໍາລັບການ extrusion ສົດແລະກົດທົດລອງເພື່ອກວດສອບຄວາມຫນາແຫນ້ນແລະຄວາມສອດຄ່ອງຂອງເສັ້ນຜ່າກາງ.
ວາງແຜນພື້ນທີ່ຊັ້ນໂຮງງານຂອງທ່ານຢ່າງຖືກຕ້ອງ, ໃຫ້ແນ່ໃຈວ່າທ່ານອອກຈາກບ່ອນເກັບກູ້ຢ່າງຫນ້ອຍ 2 ແມັດອ້ອມຮອບອຸໂມງອົບທີ່ສະເຫນີໃຫ້ມີການເຂົ້າເຖິງການບໍາລຸງຮັກສາທີ່ປອດໄພ.
ຍົກລະດັບ HVAC ແລະລະບົບການສະກັດເອົາສິ່ງອໍານວຍຄວາມສະດວກຂອງທ່ານເພື່ອຈັດການກັບຄວາມຮ້ອນເກີນແລະຝຸ່ນແປ້ງໃນອາກາດທີ່ຜະລິດໂດຍສາຍການຜະລິດຢ່າງຕໍ່ເນື່ອງ.
A: ການຫົດຕົວແມ່ນເກີດມາຈາກການຜ່ອນຄາຍ gluten ທີ່ບໍ່ພຽງພໍ. ຄວາມກົດດັນກົນຈັກໃນລະຫວ່າງການແບ່ງແລະມ້ວນແຫນ້ນແຫນ້ນເຄືອຂ່າຍ gluten. ຖ້າ dough ບໍ່ຜ່ານທໍ່ລໍາລຽງທີ່ພັກຜ່ອນລະດັບປານກາງເພື່ອຜ່ອນຄາຍທາດໂປຼຕີນເຫຼົ່ານີ້, dough ຈະ snap ກັບຄືນໄປບ່ອນແລະຫົດຕົວເມື່ອຄວາມກົດດັນຂອງມ້ວນຖືກໂຍກຍ້າຍ.
A: ມັນຮັກສາຄວາມຫນາເປັນເອກະພາບໂດຍນໍາໃຊ້ rollers gauge ຫຼາຍຂັ້ນຕອນຫຼືກົດ pneumatic ຄວາມຮ້ອນ. ມ້ວນເຄື່ອງວັດແທກຄ່ອຍໆຫຼຸດຜ່ອນຄວາມຫນາຂອງແຜ່ນ dough ໂດຍໃຊ້ເຄື່ອງປັບຂະຫນາດຈຸນລະພາກ, ປ້ອງກັນການຈີກຂາດ. ເຄື່ອງກົດຄວາມຮ້ອນໃຊ້ແຮງດັນກະບອກທີ່ຊັດເຈນແລະການປຸງແຕ່ງ flash ເພື່ອລັອກຄວາມຫນາທີ່ແນ່ນອນທັນທີ.
A: ຄວາມລົ້ມເຫຼວຂອງການຖອກທ້ອງມັກຈະກ່ຽວຂ້ອງກັບການມ້ວນແປ້ງບາງເກີນໄປ. ຖ້າ dough ຖືກປັບຕ່ໍາກວ່າ 1.5 ມມ, ຊັ້ນເທິງແລະຊັ້ນລຸ່ມຈະປະສົມປະສານກັນ. ອັນນີ້ປ້ອງກັນບໍ່ໃຫ້ແບນເບຣດຕິດຢູ່ກັບໄອນ້ຳພາຍໃນທີ່ຕ້ອງການເພື່ອແຍກຊັ້ນຕ່າງໆ ແລະສ້າງປ້ຳທີ່ເໝາະສົມໃນລະຫວ່າງການອົບ.
A: ເຄື່ອງຕັດເຄື່ອງຕັດແມ່ນໃຫ້ວົງກົມ geometrically ທີ່ສົມບູນແບບ, ເຮັດໃຫ້ມັນເຫມາະສົມສໍາລັບຄວາມທົນທານຂອງການຫຸ້ມຫໍ່ທີ່ເຄັ່ງຄັດ. ເຄື່ອງຈັກກົດຈະສ້າງຮູບຂອບແບບດັ້ງເດີມ, ເລັກນ້ອຍ tapered ເລັກນ້ອຍແລະສ້າງເປັນສູນການຂູດຝຸ່ນ, ເຊິ່ງເຮັດໃຫ້ຂະບວນການຜະລິດງ່າຍແລະລົບລ້າງຄວາມຕ້ອງການສໍາລັບ conveyors ກັບກັບຄືນ.
A: ຄວາມຊຸ່ມຊື່ນທີ່ເຫມາະສົມໂດຍປົກກະຕິຢູ່ລະຫວ່າງ 55% ແລະ 65%. ອັດຕາສ່ວນທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບເນື້ອໃນທາດໂປຼຕີນຂອງແປ້ງ, ຄວາມສາມາດໃນການດູດຊຶມນ້ໍາ, ແລະການເຄືອບ roller ສະເພາະຂອງເຄື່ອງຈັກ. ການໃຫ້ນ້ໍາທີ່ເຫມາະສົມປ້ອງກັນບໍ່ໃຫ້ dough ຕິດກັບເຄື່ອງຈັກຫຼື cracking ໃນໄລຍະການແປ.
A: ພວກເຂົາໃຊ້ອຸໂມງອົບຫຼາຍເຂດ, ຄວາມຮ້ອນສູງ. ເຂດເບື້ອງຕົ້ນໃຊ້ຄວາມຮ້ອນສູງຢ່າງໄວວາເພື່ອປະທັບຕາຫນ້າດິນແລະລັອກໃນຮູບຮ່າງ. ເຂດຕໍ່ມາໃຊ້ແບບຍືນຍົງ, ເຖິງແມ່ນວ່າຄວາມຮ້ອນເພື່ອສ້າງອາຍນ້ໍາພາຍໃນ, ປ່ອຍໃຫ້ເຂົ້າຈີ່ແປນຟູໂດຍບໍ່ມີການ curling ຢູ່ແຄມ.
A: ສາຍອັດຕະໂນມັດໃຊ້ sifters ຄວາມແມ່ນຍໍາເພື່ອນໍາໃຊ້ຈໍານວນຕໍາ່ສຸດທີ່ຂອງ flour. ກ່ອນທີ່ dough ຈະເຂົ້າໄປໃນເຕົາອົບ, ລະບົບການສະກັດເອົາແປງ rotary ແລະສູນຍາກາດຈະກວາດແລະດູດເອົາແປ້ງແຫ້ງເກີນ, ປ້ອງກັນບໍ່ໃຫ້ມັນເຜົາໄຫມ້ຢູ່ໃນອຸໂມງອົບແລະເຮັດໃຫ້ເກີດລົດຊາດຂົມ.




