צפיות: 0 מחבר: עורך האתר זמן פרסום: 2026-09-20 מקור: אֲתַר


כמה תפוקה באמת צריך מפעל הטורטיות שלך? בחירה בקיבולת הלא נכונה יכולה להגביל את הצמיחה או לבזבז השקעה.
מכונת טורטייה תעשייתית יכולה לייצר מאצוות מסחריות קטנות לתפוקה בנפח גבוה.
במדריך זה, תוכלו להשוות בין שכבות קיבולת וללמוד איזו רמת ייצור מתאימה למפעל שלכם.

תמיד יש לבדוק את הקיבולת יחד עם קוטר הטורטיה, תצורת הקו ורמת האוטומציה.
מגוון זה מתאים למפעלי טורטיות קטנים, ספקי מסעדות, מטבחים מרכזיים ופרויקטי אוטומציה של פעם ראשונה.
מכונות בשכבה זו מתמקדות לעתים קרובות בלחיצה או ביצירה ולא בייצור אוטומטי לחלוטין. חלקם עשויים עדיין לדרוש האכלה ידנית של בצק, איסוף או אריזה.
היתרונות העיקריים הם השקעה נמוכה יותר ודרישות קטנות יותר של המפעל. גם צריכת החשמל וצרכי התחזוקה קלים יותר לניהול.
עם זאת, רובד זה יכול להפוך למגביל ככל שההזמנות גדלות. על הקונים להעריך את הביקוש העתידי לפני שהם בוחרים במכונת ייצור טורטיה מסחרית קטנה.
טווח זה מתאים למפעלים צומחים המתרחקים מייצור באצווה קטנה.
ה קו ייצור אוטומטי של טורטיות JKBP-650 מגיע ל-6,000-8,000 חתיכות לשעה עבור טורטיות בגודל 6 אינץ'. התפוקה יורדת ל-3,000-4,000 חתיכות לשעה עבור מוצרים בגודל 8 אינץ' ו-10 אינץ'.
נדבך זה מציע איזון מעשי בין קיבולת והשקעה. זה יכול להתאים לספקים אזוריים, לעסקים של שירותי מזון ויצרנים הנכנסים לייצור תעשייתי.
גם אוטומציה הופכת שימושית יותר כאן. בקרת PLC, אפייה, קירור וערימה יכולים להפחית את התלות בטיפול ידני.
שכבה זו מיועדת לייצור תעשייתי בינוני.
ה קו ייצור טורטיות אוטומטי JKBP-950 מגיע ל-15,500-16,000 חתיכות לשעה עבור טורטיות 6 אינץ'. אותו קו מייצר 7,000–8,000 חתיכות לשעה עבור מוצרים בגודל 8 אינץ' ו-10 אינץ'.
ברמת תפוקה זו, היצרנים צריכים לתכנן את כל התהליך בקפידה.
ערבוב, חלוקה, כבישה, הגהה, אפייה, קירור וערימה חייבים לפעול במהירויות תואמות. אריזה יכולה גם להפוך לצוואר בקבוק.
נדבך זה מתאים ליצרני טורטיות תעשייתיות גדולות.
ה-JKBP-1200 של JinKe מגיע ל-18,000-20,000 חתיכות בשעה עבור טורטיות 6 אינץ'. זה מגיע ל-14,000–16,000 חתיכות לשעה עבור מוצרים בגודל 8 אינץ'.
קיבולת גבוהה יותר מביאה לדרישות מפעל גדולות יותר. הקו משתמש יותר בחשמל ודורש יותר שטח הפעלה.
ברמה זו, זמן ההשבתה הופך להיות יקר. תחזוקה מונעת, חלקי חילוף ומפעילים מאומנים הופכים חשובים יותר.
טווח זה דורש לעתים קרובות הנדסה מותאמת אישית.
קו הטורטיות הסטנדרטי של JinKe המתפרסם כעת, הנסקר כאן מגיע ל-20,000 חתיכות בשעה עבור טורטיות 6 אינץ'. אין להניח שייצור מעל רמה זו ממפרט סטנדרטי.
פרויקט של 20,000-30,000 יח' לשעה עשוי להזדקק לנתיבי עיבוד מקבילים, קווים מרובים, תנורים רחבים יותר או מערכות גיבוש מותאמות אישית.
גם אריזה וקירור חייבים להתמודד עם אותה תפוקה. לחיצה מהירה יותר מספקת ערך מועט אם ציוד במורד הזרם לא יכול לעמוד בקצב.
טיפ: עבור תפוקה מעל 20,000 יח' לשעה, בקש חישוב קיבולת ספציפי לפרויקט במקום להסתמך על נתוני קטלוג סטנדרטיים.
דרגת קיבולת |
מפעל טיפוסי |
רמת אוטומציה |
שיקול עיקרי |
|---|---|---|---|
1,000–3,000 יח' לשעה |
מפיק קטן |
חצי אוטומטי |
תקציב ועבודה |
3,000–8,000 יח' לשעה |
מפעל גדל |
אוֹטוֹמָטִי |
גְמִישׁוּת |
8,000–16,000 יח' לשעה |
מפעל תעשייתי בינוני |
אוטומטי לחלוטין |
איזון קו |
16,000–20,000 יח' לשעה |
יצרן גדול |
אוטומציה גבוהה |
כלי עזר וזמני פעולה |
20,000–30,000 יח' לשעה |
פרויקט תעשייתי בהתאמה אישית |
מותאם אישית |
הנדסה ופריסה |
קיבולת הכותרת של קו ייצור טורטיות תעשייתי חלה לעתים רחוקות על כל גודל מוצר.
טורטיות קטנות יותר תופסות פחות מקום יצירה ותנור.
לדוגמה, ה-JKBP-1200 מגיע ל-18,000–20,000 יח' לשעה עבור מוצרים בגודל 6 אינץ'. התפוקה שלו יורדת ל-4,000-6,000 יח' לשעה עבור טורטיות 12 אינץ'.
ההבדל הזה הוא משמעותי.
קונה המייצר עטיפות בגודל 12 אינץ' לא צריך לבחור מכונה באמצעות נתון הקיבולת שלה בגודל 6 אינץ'.
מכונות רב-מסלוליות מעבדות מספר טורטיות במהלך כל מחזור ייצור.
יותר נתיבים יכולים להגדיל את התפוקה. הם גם מגדילים את רוחב המכונה ואת המורכבות המכנית.
סידור הנתיבים משתנה לעתים קרובות עם קוטר הטורטייה. מוצרים גדולים יותר עשויים להשתמש בפחות עמדות גיבוש על פני אותו רוחב מכונה.
ה-JKBP-950, למשל, מפרט סידורי יצירה שונים עבור גדלים שונים של טורטייה.
תכונות הבצק משפיעות גם על מהירות הייצור.
טורטיות חיטה רכות עשויות להתנהג בצורה שונה מתירס או מוצרים עתירי סיבים. הידרציה, האלסטיות והעובי משפיעים על היצירה והאפייה.
טורטיות עבות יותר עשויות לדרוש זמני אפייה ארוכים יותר. ייתכן שהם גם צריכים הגדרות לחיצה שונות.
היצרנים צריכים לבדוק את המתכון האמיתי שלהם במידת האפשר.
העיתונות היא רק חלק אחד בתהליך.
זמן השהייה בתנור קובע כמה מהר טורטיות יכולות לעבור באפייה. זמן הקירור משפיע על מתי ניתן לערום אותם או לארוז אותם.
אם טורטיות מגיעות לאריזה כשהן עדיין חמות מדי, עיבוי עלול להפחית את איכות המוצר.
ה-JKBP-950 משתמש באפייה מרובת אזורים ובקירור מסוע לפני הערימה והאריזה.
הערה: קיבולת המכונה שפורסמה צריכה לייצג את קו הייצור המלא, לא רק את קטע היצירה.
אוטומציה משפיעה הן על התפוקה והן על העקביות.
מערכות חצי אוטומטיות שומרות על פעולות ידניות יותר.
עובדים עשויים להעמיס בצק, להעביר מוצרים או לאסוף טורטיות מוגמרות.
מכונות אלו מתאימות למפעלים קטנים יותר ולתקציבים נמוכים יותר. עם זאת, זמינות העבודה יכולה להגביל את התפוקה האמיתית.
צעדים ידניים יכולים גם ליצור שונות בין משמרות.
קו אוטומטי לחלוטין מחבר מספר שלבים לזרימת עבודה אחת.
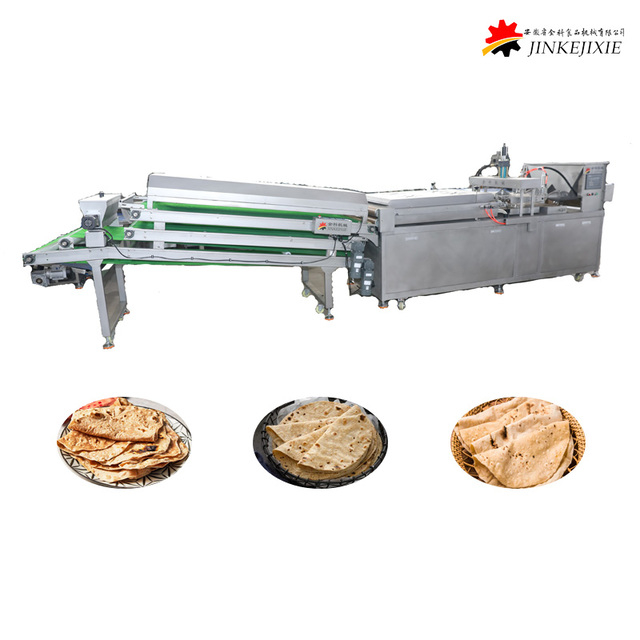
של JinKe מגוון קו הייצור של טורטיה כולל מספר דגמים אוטומטיים לייצור תעשייתי.
שלבים אופייניים יכולים לכלול:
חלוקת בצק;
עיגול;
כְּבִישָׁה;
הגהה;
אֲפִיָה;
הִתקָרְרוּת;
סְפִירָה;
הַעֲרָמָה;
אריזה אופציונלית.
עיבוד רציף מפחית העברה ידנית חוזרת ונשנית. זה גם תומך במהירות קו יציבה יותר.
מערכות בעלות קיבולת גבוהה יותר נהנות מבקרה מרכזית.
JKBP-650, JKBP-950 ו-JKBP-1200 של JinKe משתמשים ב-PLC ובבקרת מסך מגע. המפרטים שפורסמו כוללים גם מעקב אחר נתוני ייצור עבור תפוקה, טמפרטורה ומהירות.
מידע זה עוזר למפעילים לזהות שינויים לפני שהם הופכים לבעיות ייצור גדולות יותר.
האריזה חייבת להתאים לפלט במעלה הזרם.
קו המייצר 16,000 טורטיות בכל שעה יכול להציף תחנת אריזה ידנית.
מונים ומערמים אוטומטיים יכולים להפחית בעיה זו. לאחר מכן ניתן להוסיף עטיפת זרימה בעת הצורך.
לפני הרכישה, הקונים צריכים לחשב חבילות לדקה ולא טורטיות לשעה בלבד.
בחירת קיבולת צריכה להתחיל בביקוש בפועל למכירות.
התחל עם ייצור יומי צפוי.
נניח שמפעל צריך 80,000 טורטיות בכל יום. אם זמן הייצור האפקטיבי הוא שמונה שעות, הדרישה הבסיסית היא 10,000 חתיכות לשעה.
עם זאת, מפעלים זקוקים גם לניקוי, החלפה, תחזוקה והפסקה.
קו מעשי אמור לספק קיבולת מילואים מסוימת.
הייצור כמעט ולא נשאר קבוע לאורך כל השנה.
מבצעים קמעונאיים, ביקוש עונתי ולקוחות חדשים יכולים להגדיל את ההזמנות.
הימנעו מבחירת קו שחייב לפעול בדירוג המרבי שלו בכל שעה.
יחד עם זאת, עודף מימד מגדיל את ההשקעה ואת הביקוש לאנרגיה.
בקש תמיד פלט לגודל הטורטיה המדויק שלך.
לְדוּגמָה:
JKBP-650: פלט של 6 אינץ' של 6,000–8,000 יח' לשעה.
JKBP-950: פלט 6 אינץ' של 15,500–16,000 יח' לשעה.
JKBP-1200: פלט של 6 אינץ' של 18,000–20,000 יח' לשעה.
אותם דגמים מייצרים פחות טורטיות גדולות יותר.
מפעל עם מק'ט יחיד יכול לייעל את הציוד שלו סביב גודל טורטיה אחד.
מפעל רב מוצרים זקוק לגמישות רבה יותר.
אם מוצרים בגודל 6 אינץ', 8 אינץ' ו-12 אינץ' חולקים את אותו קו, זמן ההחלפה צריך להיכנס לחישוב הקיבולת.
התאמות כלי עבודה ותזמון ייצור הופכים אז לגורמי בחירה חשובים.
טיפ: שלח לספק שלך תוכנית ייצור שבועית לפי גודל טורטיה במקום לתת רק יעד קיבולת מקסימלי אחד.
תפוקה גדולה יותר דורשת בדרך כלל יותר תשתית.
קווים בעלי קיבולת גבוהה יותר משתמשים לרוב בקטעי יצירה רחבים יותר, תנורים גדולים יותר ומסועי קירור ארוכים יותר.
בקש את הפריסה המלאה לפני ביצוע הזמנה.
מפעילים צריכים מרחב הליכה. טכנאי תחזוקה זקוקים גם לגישה סביב מנועים, חגורות, תנורים וארונות בקרה.
דרישת החשמל עולה ככל שהאוטומציה גוברת.
ה-JKBP-650 מציג הספק כולל של 60 קילוואט. ה-JKBP-950 מספק 130 קילוואט, בעוד שה-JKBP-1200 מספק 180 קילוואט.
על המפעלים לאשר מתח, פאזה וקיבולת חשמלית זמינה.
JinKe מפרט 220 וולט, 380 וולט ואפשרויות הספק מותאמות אישית עבור מערכות אלו.
אוטומציה מפחיתה טיפול ישיר, אך מפעלים עדיין זקוקים למפעילים.
חומרי גלם חייבים להגיע למיקסר. מוצרים מוגמרים חייבים לעבור לכיוון אריזה ואחסון.
ככל שהתפוקה עולה, הטיפול בקמח והכנת הבצק עלולים להפוך לצווארי בקבוק.
קיבולת המחסן חייבת להתאים גם לייצור המוגמר.
קווים בעלי תפוקה גבוהה דורשים יכולת קירור מספקת.
המוצר חייב להגיע לטמפרטורת אריזה מתאימה לפני האיטום.
מפעלים גדולים צריכים לתכנן ערימה, עטיפה, אריזת קרטון והעברת משטחים יחד.
בעלת קיבולת גבוהה יותר מכונת טורטייה תעשייתית דורשת בדרך כלל השקעה ראשונית גדולה יותר.
קווים גדולים מכילים יותר מודולי עיבוד.
הם עשויים לכלול בקרות סרוו, מסלולי יצירה מרובים, תנורים גדולים יותר, מסועי קירור, מערמים וממשקי אריזה.
השווה הצעות מחיר לפי שלבי התהליך הכלולים. מחיר מכונה נמוך יותר עשוי להוציא ציוד חשוב במורד הזרם.
תפוקה גבוהה יותר יכולה לפזר עבודה על פני יותר מוצרים מוגמרים.
עם זאת, חיסכון מדויק בעבודה תלוי במפעל.
הזנת מוצרים, בקרת איכות, אריזה, תברואה ותחזוקה עדיין דורשים כוח אדם.
השתמש בעלות לכל 1,000 טורטיות כמדד הערכה אחד.
ייצור בעל קיבולת גבוהה דורש יותר חשמל ואנרגיית חימום.
השווה את סך הביקוש לאנרגיה מול תפוקת הייצור.
אנרגיה הנצרכת לכל 1,000 טורטיות יכולה לספק השוואה שימושית יותר מצריכה שעתית בלבד.
שעה אחת של השבתה בקו של 20,000 יח' לשעה מייצגת הרבה יותר תפוקה אבודה מאשר שעה אחת במכונה של 2,000 יח' לשעה.
לכן חלקי חילוף ותחזוקה מונעת הופכים חשובים יותר.
המפעילים צריכים גם להבין אזעקות, פרמטרי בקרה ופתרון בעיות בסיסיות.

של JinKe מגוון ציוד טורטיות תעשייתי כולל מספר רמות קיבולת עבור גדלי מפעל שונים.
ה-JKBP-650 מייצר 6,000-8,000 טורטיות בגודל שישה אינץ' לשעה.
הוא משתמש בהספק כולל של 60 קילוואט ותומך ב-220 וולט, 380 וולט או בהספקים מותאמים אישית.
זה יכול להתאים למפעלים צומחים שזקוקים לאוטומציה מבלי לעבור ישירות למחלקה בעלת הקיבולת הגבוהה ביותר.
ה-JKBP-950 מגיע ל-15,500–16,000 טורטיות שישה אינץ' לשעה.
הוא משתמש בהספק כולל של 130 קילוואט ותומך במוצרים בין 6 ל-12 אינץ'.
זה יכול להתאים ליצרנים המספקים לשווקי קמעונאות ושירותי מזון אזוריים.
ה קו ייצור JKBP-1200 Super Tortilla מגיע לעד 20,000 טורטיות שישה אינץ' בשעה.
הוא תומך בייצור 6-12 אינץ'.
תכונות שפורסמו כוללות בקרת PLC, חלקי מגע מנירוסטה 304 באיכות מזון, מעקב אחר נתוני ייצור ושירות אופציונלי להתקנת מהנדס.
יש לבחון בנפרד פרויקטים המיועדים ל-20,000-30,000 יח' לשעה.
פתרונות אפשריים עשויים לכלול קווים מקבילים או עיצובים רב-נתיבים מותאמים אישית.
יש לאשר את הקיבולת בפועל באמצעות בדיקות ייצור וחישובים הנדסיים.
הערה: דגמי הטורטיה הסטנדרטיים שפורסמו של JinKe שנסקרו כאן מגיעים לעד 20,000 יח' לשעה, כך שמטרות גבוהות יותר דורשות אישור ספציפי לפרויקט.
תפוקה מקסימלית חלה לרוב על גודל הטורטייה הקטן ביותר.
השווה תמיד קיבולת באמצעות ממדי מוצר זהים.
גודל יתר מגדיל את ההשקעה בציוד ואת דרישות השירות.
קו גדול צריך גם יותר שטח רצפה ומערכות חזקות יותר במורד הזרם.
בחר קיבולת על סמך ביקוש מציאותי ותוכניות הרחבה.
קו נמוך עשוי לפעול ברציפות במהירות מרבית.
זה משאיר מעט מקום לגידול בביקוש או התאוששות תחזוקה.
שמור על רזרבת תפוקה סבירה.
מיקסרים, תנורים, מערכות קירור, מערמים ומכונות אריזה חייבים לתמוך באותה קיבולת.
מכונת יצירה מהירה אינה יכולה לפצות על ציוד איטי במורד הזרם.
בחירת מכונת הטורטיה התעשייתית הנכונה פירושה התאמת קיבולת לגודל הטורטיה, רמת האוטומציה, שטח המפעל, השירותים והביקוש העתידי. קו ייצור מאוזן משפר את היעילות ומפחית צווארי בקבוק. Anhui JinKe Foodstuff Machinery Co., Ltd מספקת קווי ייצור של טורטיות לרמות קיבולת שונות. הציוד האוטומטי שלו, התצורות הגמישות והתמיכה הטכנית עוזרים ליצרנים לשפר את התפוקה, העקביות ויעילות הייצור לטווח ארוך.
ת: מכונת טורטיה תעשייתית הופכת את היצירה, האפייה, הקירור והערימה אוטומטית לייצור טורטיות בנפח בינוני עד גבוה.
ת: הקיבולת עשויה לנוע בין כ-1,000 ל-30,000 חתיכות לשעה, תלוי בגודל הטורטיה ובתצורת הקו.
ת: התאם את התפוקה לקוטר הטורטיה, ביקוש שעתי, שטח מפעל, אספקת חשמל וצמיחה עתידית.
ת: טורטיות גדולות יותר מצריכות יותר שטח יצירה ותנור, ולכן התפוקה לפי שעה בדרך כלל פוחתת.