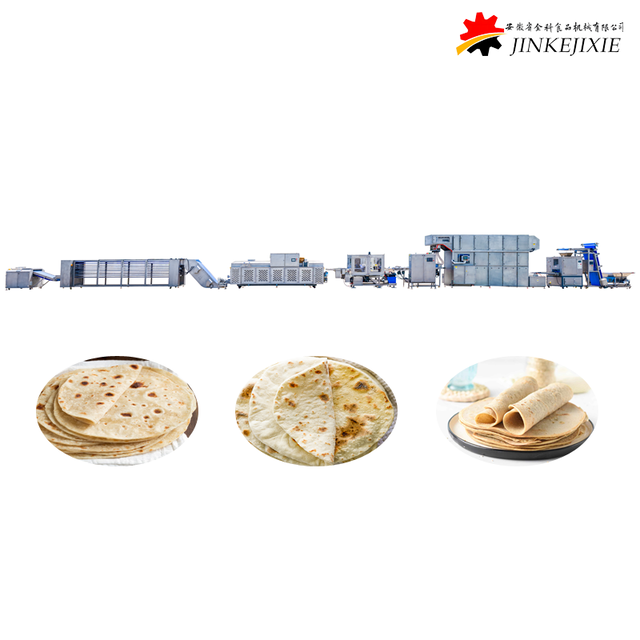
便利ですぐに調理できる冷凍フラットブレッドに対する世界的な需要が急増しています。薄力粉のトルティーヤ、伝統的なインドのロティ、フレーク状のネギのパンケーキがこの先頭に立っている。食品メーカーは、手作業ではこの急増する量に対応できないことを認識しています。これまで、生地を手作業で平らにし、保護フィルムを手作業で貼り付ける作業は時間がかかり、エラーが発生しやすい作業でした。オペレーターはベタつく生地と格闘しており、必然的に製品の重量や形状にばらつきが生じます。自動化ソリューションへの移行は、もはや単なる競争上の優位性ではありません。それは運用上の義務です。このガイドでは、自動プレス システムの機械的な複雑さを最前線のエンジニアリングの観点から詳しく説明します。施設をアップグレードすることで、どのように生産ラインが根本的に最適化され、生産のボトルネックが解消されるのかを探っていきます。
最近の市場インテリジェンスは、冷凍ベーカリー分野における大きな変化を示しています。業界データによると、冷凍フラットブレッド部門の急上昇軌道が明らかになり、今後 5 年間にわたって高い年平均成長率を維持すると予測されています。この成長は、消費者のライフスタイルの変化と、高級感のある家庭的なエスニック料理への関心の高まりが大きく寄与しています。消費者は現在、家庭の冷凍庫から直接レストラン品質の食感を求めています。
同時に、商業ベーカリーは前例のない労働力不足と賃金コストの上昇に直面しています。この二重の圧力、つまり需要の増加と利用可能な人員の減少により、エンドツーエンドの自動化の導入が加速しました。最新の施設では、半手動プレス機を急速に廃止し、繊細なクラム構造を損なうことなく高含水生地を処理できる完全統合ラインを採用しています。
多様なフラットブレッドの生産を拡大するには、特殊な産業機器が必要です。あ 生地プレスおよびフィルム製造機は、 事前に分割された生地ボールを正確な円形、楕円形、または長方形の形状に平らにするように設計された非常に洗練された機械システムです。同時に、この装置は、新たに成形された生地の上面と底面の両方に食品グレードのフィルムの保護層を貼り付けます。
オペレーターの力と視覚的な推測に大きく依存する従来の手動プレスとは異なり、この産業用機器は高度な空気圧シリンダーまたは油圧シリンダーを利用します。これらのシリンダーが噛み合うと、加熱されたプレートが正確に計算された力で下降します。これにより、直径、厚さ、重量を完全に均一にして、1 時間あたり数千個の生地を処理できるようになります。フィルム化メカニズムをプレスシーケンスに直接統合することで、包装の準備が合理化され、大規模な冷凍食品加工工場にとって不可欠な資産に変わります。
フィルムの貼り付けは、単なるパッケージングの美しさをはるかに超えています。これは、冷凍生地製品の基本的な科学的必要性に対処します。生または半焼きのフラットブレッドが急速冷凍温度にさらされると、生地マトリックス内の固有の水分が表面に向かって自然に移動します。これらのフラットブレッドを物理的な障壁なしで直接重ね合わせると、この表面の水分が急速に氷の結晶に変わります。これにより、製品が効果的に融合して分離不可能な固体ブロックになります。
この装置は、各フラットブレッドをポリエチレンフィルムまたは特別にコーティングされた食品グレードのクッキングシートの微細な層の間に自動的に挟み込むことにより、浸透不可能な湿気バリアを作成します。この戦略的な分離により、氷の結晶の融合が防止され、生地の繊細な構造の完全性が維持されます。最終消費者は、冷凍庫から直接フラットブレッドを簡単に剥がすことができ、生地を裂かずに直接フライパンに移すことができます。

機械的なシーケンスを理解する 冷凍フラットブレッド プレス機は、 工場管理者が自動化された一貫性の背後にある堅牢なエンジニアリングを評価するのに役立ちます。プロセス全体は、高度に同期された 4 つの段階を通じて調整されます。
生産サイクルは、一次供給コンベアから始まります。事前に分割された生地ボールは通常、上流のディバイダーと丸め機を通過したばかりで、メインの処理ベルトに移されます。この時点では精度が非常に重要です。高速光学センサーとサーボ駆動ベルトが連携して動作し、各生地ボールが正確な数学的間隔で配置されるようにします。この厳密な位置合わせにより、生地がプレス ステーションに到着したときに、生地が型の下の中央に完全に配置されることが保証されます。これにより、非対称な形状や無駄で不均一なエッジが完全に排除されます。
生地ボールが所定の位置にしっかりと配置されると、プレス機構が作動します。産業用機械は、頑丈なシリンダーを使用して、非常に強力でありながら厳密に制御された力でプレスプレートを下げます。最新の機械には、PID 温度コントローラーを利用した加熱プレス プレートが組み込まれています。特定のレシピに応じて、対象となる熱の適用範囲は通常 40 ℃ ~ 150 ℃ です。これは重要な生化学的目的を果たします。生地の表面のタンパク質をわずかに変性させ、弾力のあるグルテンネットワークを緩和します。このマイクロベーキング効果は、圧力が解放された瞬間に生地が元の形状に急激に縮むのを防ぎます。
プレス段階と同時に、フィルム撮影機構がシームレスに作動します。この機械は、工業用サイズのプラスチックまたは紙フィルムの大きなロールをプレスゾーンの上下にしっかりと保持します。生地が平らになると、張力制御されたローラーがフィルムを送り出し、生地を効果的にカプセル化します。高度なウェブガイドセンサーにより、フィルムロールの厳密な連続張力が維持されます。これにより、冷凍品質を損なう可能性のあるしわ、折り目、または閉じ込められた空気ポケットがなく、保護層がスムーズに適用されることが保証されます。
最終操作段階では、プレスされたばかりのフラットブレッドを含むフィルムの連続ウェブが切断および積み重ねユニットに向かって滑ります。メカニカルダイまたは高速ロータリーカッターが各フラットブレッド間のフィルムを素早く切断し、個別のシール部分を作成します。これに続いて、自動スタッキング機構が最終製品をあらかじめ決められた数量 (10 個または 20 個の整ったスタックなど) に集めます。これらの均一なスタックは、その後直接ブラスト冷凍庫に搬送され、全行程を通じて人の手がまったく触れない状態になります。
設備のアップグレードを計画する際、購入者はさまざまなタイプの生地処理装置を頻繁に評価します。を明確に区別することが重要です。 生地ラミネート機 とプレス機。これらはベーカリーの生産サイクル内でまったく異なる機能を果たします。
ラミネート機は生地準備の初期段階で導入されます。これは主に、パラタ、本格的なパイ生地、または伝統的なネギのパンケーキなど、フレーク状の多層の内部テクスチャーを必要とする複雑な製品に使用されます。ラミネーターは、生地の厚いシートを連続的に延ばすことによって動作します。脂肪の正確な層を機械的に押し出し、生地のウェブを繰り返し折り畳んだり丸めたりします。この折り畳み動作により、生地と脂肪の微細な層が交互に形成されます。最終的な出力は連続した積層生地シートであり、その後丸太に丸められ、個々の多層生地ボールに分割されます。
対照的に、プレス機はあくまでも成形工程の最後に使用されます。内部層を作成したり、生地の基本的な内部構造を変更したりすることはありません。代わりに、上流のラミネーターで製造された層状の生地ボール、または標準的なトルティーヤの場合は単純なプレーン生地ボールを使用して、それを物理的に平らにして最終的な市場に適したサイズとゲージにします。プレス装置は、最終的な幾何学的形状の成形と完璧な包装フィルムの貼り付けを単独で担当します。
最大の運用効率を目指す商業工場にとって、これら 2 つの機械は高度に補完的です。完全に統合された施設では、多くの場合、ラインの先頭に堅牢なラミネート ステーションがあり、その後に環境制御された休止コンベヤーが続き、高速プレスおよびフィルム システムで終わります。このエンドツーエンドの統合により、最も複雑な職人技のフラットブレッドであっても完全に自動で製造でき、生の小麦粉を冷凍庫ですぐに使える小売スタックに変えることができます。
自動プレスおよびフィルム技術への投資は、食品メーカーに非常に目に見える経済的利益をもたらします。その利点は単なる生産速度をはるかに超えて広がり、ビジネスの中核となる運用指標を根本的に向上させます。
手作業による生地のプレスとフィルムの作成は、依然として、商業ベーカリーにおいて最も肉体的に負担のかかる作業の 1 つです。標準的な手動生産ラインでは、生地をプレスし、フィルムをカットし、生地を中央にぴったりと配置し、最終製品を積み重ねるだけの作業を行うだけで、5 ~ 10 人のオペレーターからなる専任チームが簡単に必要になる場合があります。自動化システムを導入すると、この人員要件が 1 人の機械オペレーターに大幅に削減されます。このオペレーターの主な役割は、肉体労働からデジタル コントロール パネルの監視とフィルム ロールの補充に移りました。時給の大幅な削減により、迅速な経済的利益が得られ、多くの場合、操業開始から最初の 12 ~ 18 か月以内に実現されます。
人間のオペレーターは、長時間の勤務中に自然にさまざまな程度の物理的圧力を加えます。これにより、必然的にフラットブレッドの厚さが不均一になります。競争の激しい冷凍食品市場では、不一致は重大な欠陥となります。フラットブレッドの中央が厚すぎて端が薄すぎると、消費者の鍋で不均一に調理されます。自動化された機械はこの変動を完全に排除し、正確なミリメートル単位で厚さを制御します。製造されるすべてのユニットはまったく同じ直径とゲージを誇り、標準化された調理時間と均一な包装寸法を保証します。
ますます厳しくなる世界的な食品安全基準の下では、生の食品と人間の接触を最小限に抑えることが最重要事項です。手作業での取り扱いでは、細菌汚染が容易に発生する可能性のある複数の避けられない接触点が生じます。自動化システムは、成形段階のほぼ直後に、製品を食品グレードの滅菌材料内に封入します。最新の機械は、厳密な衛生設計原則を利用して構築されており、細菌の繁殖を積極的に防ぎ、毎日の強力な化学洗浄を可能にする、滑らかで隙間のないステンレス鋼の表面を特徴としています。
すべての工業用ベーカリー機器が同じ厳格な基準に従って製造されているわけではありません。施設フロア向けの潜在的な機械を評価する場合、特定のエンジニアリング機能が、機器の全体的な寿命、日常的な多用途性、使いやすさに大きく影響します。
油圧または空気圧によるプレスには膨大な繰り返しの物理的力がかかるため、機械の構造的完全性は非常に重要です。購入者は、高品質の 304 または 316 グレードのステンレス鋼で作られた頑丈なフレームと製品接触部品を妥協なく主張する必要があります。これらの特殊な合金は、優れた耐食性を提供します。これは、周囲の湿気、浮遊塩分、刺激の強い洗浄用化学物質が常に蔓延するベーカリー環境では極めて重要な特性です。粗悪な材料は時間の経過とともに必然的に錆びたり劣化し、致命的な機械的故障につながります。
最新のプレス機には、直感的なフルカラーのタッチ スクリーンと組み合わせた洗練されたプログラマブル ロジック コントローラーが装備されている必要があります。世界的に認められた一流ブランドの業界標準の電子コンポーネントを利用することで、長期的な信頼性と簡単な部品交換が保証されます。スマートなコントロールパネルにより、オペレーターは生産を停止することなく、プレス滞留時間、プレート温度、コンベアベルトの速度、フィルムのカット長さなどの重要なパラメータをその場で調整できます。また、堅牢なレシピ メモリも備えているため、工場現場で 6 インチのタコスの生産から 10 インチのパラタの生産に即座に切り替えることができます。
フラットブレッド製造において、生地の付着は依然として根強くイライラする課題です。生地がプレスプレートにくっついて大規模なライン詰まりが発生するのを積極的に防ぐために、高品質の機械は高度な独自の固着防止技術を利用しています。これには通常、プレス表面に焼き付けられた耐久性の高いテフロン コーティングと、特殊な食品グレードのポリウレタン コンベア ベルトが組み合わされています。これらの高度な材料を正確に調整された熱の適用と組み合わせることで、すべてのサイクルで生地を完璧にきれいにリリースすることが保証されます。
運用上の飛躍を説明するために、産業用プレスおよびフィルム ユニットにアップグレードするときに通常観察される次の基準指標を考慮してください。
メトリック |
半手動プロセス |
自動プレスと撮影 |
|---|---|---|
生産能力 |
300~500個/時 |
最大 3,000 個以上/時 |
厚さの許容差 |
±1.5mm |
±0.2mm |
必要な労力 |
4~6人のオペレーター |
1 オペレーター |
フィルムの応用 |
シワ・エアポケットができやすい |
サーボテンションで完全にフラット |
手動または半自動プロセスから完全自動システムに移行すると、生産環境に新しい機械的変数が導入されます。食品メーカーは、生の生地の複雑な生化学的特性と、薄い包装材料を高速で扱う際の物理的現実を注意深く考慮する必要があります。
商業ベーキングにおける最も永続的な課題の 1 つは、小麦ベースの生地内の弾性グルテン ネットワークを効果的に管理することです。生地に突然の機械的圧力がかかると、グルテン鎖が力強く伸びます。プレスパラメータの調整が不十分な場合、グルテンはプレッシャープレートが持ち上がった瞬間にすぐに収縮します。一般にスナップバックとして知られるこのイライラする現象により、フラットブレッドの直径が意図したものよりも著しく小さくなり、厚くなってしまいます。
工業用プレス システムは、これに対抗するために、精密な熱と制御された休止時間の賢明な組み合わせを採用しています。短時間で集中的に熱を加えることで、プレス段階で正確にグルテン構造が緩和され、内部のクラムを事前に焼くことなくフラットブレッドの最終直径が効果的に設定されます。オペレーターは、スマートコントロールパネルを介して加熱プレートが閉じたままになる正確な秒数を簡単に調整でき、プレス後の生地が意図した形状を完全に保持できるようにします。
複雑なフィルム処理プロセスにより、標準的なプレス装置と特殊な冷凍食品機械とが真に区別されます。保護フィルムは、プレスされた生地の上部と底部の両方に完璧に貼り付ける必要があります。貼り付け中にフィルムにしわが寄ると、微細なエアポケットが形成され、爆風凍結段階で必然的に冷凍焼けが発生します。張力によってフィルムが破れると、箱の中でフラットブレッドがくっついてしまいます。
高度な機械は、高度に洗練された張力制御システムを通じてこのデリケートな問題を解決します。この装置は、応答性の高いサーボ モーターと光学センサーを利用して、フィルム ロールが急速に巻き戻される際の物理的な張力を継続的に監視します。自動センサーはローラーの速度をリアルタイムで瞬時に微調整し、生地を挟むときにフィルムが完全に張った状態を維持するようにします。軽量プラスチックフィルムが金属機械部品に頑固に張り付くのを防ぐために、帯電防止除去装置がフィルム取り扱い機構に組み込まれることがよくあります。
フラットブレッドの地域が異なれば、必要な水分補給レベルも大きく異なります。標準的な市販のフラワートルティーヤは適度な水分含有量を持っていますが、特定の職人が作るネギパンケーキは、多くの場合、水分が多く、非常に粘り気のある生地を特徴としています。この水分の多い生地を工業用速度で処理すると、生地がプレスプレートに頑固に付着したり、コンベアベルト上で滑ったりする、ひどい詰まりが頻繁に発生します。
メーカーは、これらの粘着性のあるレシピを効率的に処理するために、特殊な粘着防止技術を活用する必要があります。高品質のプレス機は、耐久性の高いテフロン コーティングされたプレス金型を備えており、極度の圧力や熱の下でも信じられないほど滑らかで非粘着性の表面を提供します。これらの高級システムで利用されるコンベア ベルトは、多くの場合、特殊なポリウレタンで製造されているか、濡れた生地とベルトの間の接触面積を大幅に減らす独特のテクスチャード加工された表面を備えています。表面のベタつきをさらに軽減するために、プレス段階の直前に自動の軽い打ち粉機構を組み込むこともできます。
業務用の生地プレスおよびフィルム加工機を購入するには、多額の設備投資が必要です。 B2Bバイヤーは徹底的なデューデリジェンスを実施し、抽象的なマーケティング上の主張を超えて目を向ける必要があります。潜在的な製造パートナーを評価するには、実用的なエンジニアリング基準が必要です。
単に最大出力速度を求めないでください。空圧または油圧シリンダのボアサイズとストローク長を確認する必要があります。より大きなボアにより、より広いプラテン全体に一貫した均一な圧力が保証されます。これは、12 インチの大きなラップをプレスする場合に非常に重要です。シリンダーのサイズが小さすぎると、必然的にフラットブレッドの端が中央よりも厚くなり、調理が不均一になります。
自動化機械は、下流の冷凍および包装能力とシームレスに連携する必要があります。新しい場合は、 自動フラットブレッド生産ラインは 1 時間あたり 3,000 個を生産しますが、既存のブラストフリーザーは 1 時間あたり 1,500 個しか収容できず、すぐに重大な運用上のボトルネックが発生します。注文書に署名する前に、特定の製品の直径と厚さに基づいた詳細なスループット データを要求します。
生産の柔軟性は、工場の収益性の主な推進力として機能します。プレス金型が工具不要で迅速に交換可能な設計を備えているかどうかを確認します。多様な製品ポートフォリオには、6 インチのタコス トルティーヤや 12 インチのパラタが含まれる場合があります。オペレーターがシフトの途中で製品を切り替える際にこれらの金型を交換できる速度と容易さは、装置全体の効率と毎日の生産量に直接影響します。
予期しない機器のダウンタイムは、即時の回復不可能な収益損失に直接関係します。世界的に認められた非独自の電子部品をインテリジェントに利用するメーカーを優先します。標準センサーが生産中に故障した場合でも、同じ日に代替品を現地で調達できるはずです。リモート診断機能について詳しくお問い合わせください。最新のスマート コントロール パネルを使用すると、メーカーのソフトウェア エンジニアがインターネット経由でリモートからマシンに安全にログインし、リアルタイムで校正の問題のトラブルシューティングを行うことができます。
自動プレス装置への投資はベーカリー業務を根本的に変革し、絶対的な製品の一貫性を確保しながら冷凍フラットブレッドの生産を迅速に拡大できるようになります。退屈な手作業を精密エンジニアリングに置き換えることで、施設は諸経費を大幅に削減し、取り扱いミスを排除し、高品質で冷凍庫で調理できるエスニックパンに対する急増する消費者の需要に応えることができます。同時撮影の統合により、製品が新品の状態で最終消費者に届くことが保証され、くっついたり破れたりすることなく調理できる状態になります。
業務用ベーカリーを競争力の高い業界標準に引き上げる準備ができている場合は、今こそ自動プレスおよびフィルム技術を採用する時期です。工場の設置面積とレシピの要件に合わせて特別にカスタマイズされた、高度にカスタマイズされた耐久性の高いソリューションを探索するには、次のサイトにアクセスしてください。 https://www.tortilla-machine.com をご覧 になり、今すぐ当社のエンジニアリング チームにご相談ください。
この装置は非常に多用途であり、世界中のさまざまなフラットブレッドを加工するために特別に設計されています。空気圧、プレート温度、金型サイズの交換を調整することで、メーカーはフラワートルティーヤ、コーントルティーヤ、インディアンロティ、チャパティ、パラタ、ネギパンケーキ、さらには薄生地のピザベースをシームレスに製造できます。マシンの正確なパラメータは PLC 内に別個のデジタル レシピとして保存できるため、オペレータは最小限の機械的再調整でさまざまなフラットブレッド タイプを切り替えることができます。
はい。高品質の産業用機械は、正確な微調整ダイヤルとともに、高度に調整可能な空圧または油圧設定を備えています。最終的な直径は主に、最初の生地ボールの体積と重量と、交換可能なプレス金型の特定の寸法との組み合わせによって決まります。厚さはプレスプレートに設定された機械的制限によって厳密に制御されるため、まったく同じ機械インフラストラクチャを利用して紙のように薄いラッパーや厚くて密度の高いフラットブレッドを製造できます。
自動フィルム化プロセスで使用される標準的な材料は、食品グレードのポリエチレン フィルムまたは特別にコーティングされた非粘着クッキングシートです。最適な選択は、特定の製品要件、目標冷凍温度、最終消費者の意図する準備方法によって完全に異なります。この機械は、高度に調整可能な張力制御と精密な切断機構を備えており、詰まりや破れを生じることなく、さまざまなフィルムの厚さや張力強度に対応できるように簡単に調整できます。
それはターゲット製品の特定の構造特性に完全に依存します。パイ生地、ネギパンケーキ、パラタなど、層状のフレーク状のフラットブレッドを製造している場合は、上流で生地積層機を使用して脂肪を生地に機械的に折り込み、明確な内部層を作成する必要があります。層になった生地を分割したら、プレス機を使用して最終的な成形とフィルム加工を行います。標準的なトルティーヤやロティなど、層を持たないシンプルな製品の場合、成形段階はプレス機だけで十分です。
いいえ、商用食品安全コンプライアンスを目的として意図的に設計された機器を選択した場合に限ります。最新のプレスおよびフィルム加工機は、頑丈な 304 または 316 ステンレス鋼で作られており、細菌の増殖を積極的に防ぐための滑らかで隙間のない溶接が特徴です。衛生的な洗浄機能を念頭に置いて設計されています。ポリウレタン製コンベア ベルトやプレス金型などの主要コンポーネントは通常、工具を使わずに素早く取り外せるように設計されているため、毎日の衛生管理を迅速かつ効率的に行うことができ、厳格な食品安全規制に完全に準拠できます。
生地の収縮、つまりグルテンのスナップバックは、プレス段階で正確な熱を加えることで防止されます。産業用機械は、PID 温度レギュレーターによって制御される加熱プラテンを利用します。熱に短時間さらすと、グルテンネットワークが緩和され、表面タンパク質がわずかに変性します。これにより、内部のパン粉を焼くことなく、生地を平らな直径に効果的に固定できます。
標準的な生小麦粉トルティーヤの場合、プレスプレートは通常 135 ~ 150 ℃に加熱されます。正確な温度と滞留時間は通常 1 ~ 2.5 秒ですが、生地の水和レベル、脂肪含有量、プレス前の休息時間に大きく依存します。この高熱により表面が瞬時にシールされ、くっつきが防止され、真円な形状が保証されます。