Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-28 Eredet: Telek


Az egekbe szökik a globális kereslet a kényelmes, sütésre kész, fagyasztott lepények iránt. A puha lisztes tortilla, a hagyományos indiai rotis és a pelyhes mogyoróhagymás palacsinta vezeti ezt a díjat. Az élelmiszergyártók felismerik, hogy a kézi feldolgozás egyszerűen nem tud lépést tartani ezzel a növekvő mennyiséggel. A tészta kézzel történő simítása és a védőfólia kézi felhelyezése a történelem során lomha, hibákra hajlamos próbálkozás volt. A kezelők a ragadós tésztával birkózzanak, és ennek elkerülhetetlen eredménye a termék súlyának és alakjának egyenetlensége. Az automatizált megoldásokra való átállás már nem csak versenyelőny; ez működési kényszer. Ebben az útmutatóban az automatizált présrendszerek mechanikai bonyodalmaiba merülünk el a frontvonal mérnöki szemszögéből. Megvizsgáljuk, hogy a létesítmény korszerűsítése hogyan optimalizálja alapvetően a gyártósort és küszöböli ki a termelési szűk keresztmetszetek.
A közelmúltbeli piaci intelligencia azt jelzi, hogy a fagyasztott pékáru ágazatában jelentős változás történt. Az iparági adatok meredek felfelé ívelő pályát mutatnak a fagyasztott laposkenyér szegmensben, amely az előrejelzések szerint a következő öt évben magas összetett éves növekedési ütemet fog fenntartani. Ezt a növekedést nagymértékben a változó fogyasztói életmód és a prémium, otthoni etnikai étkezések iránti növekvő érdeklődés magyarázza. A fogyasztók ma már közvetlenül az otthoni fagyasztójukból éttermi minőségű textúrákat követelnek.
Ezzel párhuzamosan a kereskedelmi pékségek példátlan munkaerőhiánnyal és növekvő bérköltséggel néznek szembe. Ez a kettős nyomás – nagyobb hangerő-igény párosulva kevesebb rendelkezésre álló leosztással – felgyorsította a végpontok közötti automatizálás elfogadását. A modern létesítmények gyorsan megszüntetik a félkézi préseket a teljesen integrált sorok javára, amelyek képesek a magas hidratáltságú tészták kezelésére anélkül, hogy veszélyeztetnék a finom morzsaszerkezetet.
A változatos laposkenyerek gyártásának növelése speciális ipari berendezéseket igényel. A A tésztanyomó és filmező gép egy rendkívül kifinomult mechanikai rendszer, amelyet arra terveztek, hogy az előre adagolt tésztagolyókat pontos kör, ovális vagy téglalap alakúra lapítsa. Ezzel egyidejűleg a készülék élelmiszer-minőségű fólia védőréteget visz fel az újonnan formált tészta felső és alsó felületére.
A hagyományos kézi présektől eltérően, amelyek nagymértékben támaszkodnak a kezelő erejére és vizuális találgatásaira, ez az ipari berendezés fejlett pneumatikus vagy hidraulikus hengereket használ. Amikor ezek a hengerek összekapcsolódnak, a fűtött lemezek pontos, kiszámított erővel ereszkednek le. Ez biztosítja, hogy óránként több ezer tésztadarab feldolgozható legyen, átmérőben, vastagságban és tömegben abszolút egyenletesen. A fóliázási mechanizmus közvetlenül a préselési folyamatba integrálása leegyszerűsíti a csomagolás előkészítését, és a nagyméretű fagyasztott élelmiszer-feldolgozó üzemek nélkülözhetetlen eszközévé alakítja.
A fólia felhordása messze túlmutat a csomagolás esztétikáján. A fagyasztott tésztatermékek alapvető tudományos igényével foglalkozik. Amikor a nyers vagy elősütött lapos kenyereket fagypontos hőmérsékletnek teszik ki, a tésztamátrixban lévő nedvesség természetesen a felület felé vándorol. Ha ezeket a laposkenyéreket fizikai akadály nélkül közvetlenül egymásra rakják, akkor ez a felületi nedvesség gyorsan jégkristályokká alakul. Ez hatékonyan egyesíti a termékeket egy elválaszthatatlan, szilárd tömbbé.
Azáltal, hogy minden lapos kenyeret automatikusan szendvicsezve mikroszkopikus polietilén fóliarétegek vagy speciálisan bevont élelmiszer-minőségű pergamenpapír közé, a berendezés áthatolhatatlan nedvességgátat hoz létre. Ez a stratégiai szétválasztás megakadályozza a jégkristályok összeolvadását és megőrzi a tészta finom szerkezeti integritását. A végfelhasználók könnyedén lehúzhatják az egyes lapos kenyereket közvetlenül a fagyasztóból, és közvetlenül a serpenyőbe helyezhetik őket anélkül, hogy a tészta elszakadna.

A mechanikai sorrend megértése a fagyasztott laposkenyér présgép segít a gyár vezetőinek értékelni az automatizált konzisztencia mögött meghúzódó robusztus tervezést. A teljes folyamatot négy erősen szinkronizált szakaszon keresztül irányítják.
A termelési ciklus az elsődleges adagoló szállítószalagon kezdődik. Az előre adagolt tésztagolyókat, amelyek jellemzően éppen átmentek egy elválasztón és kerekítőn, a fő feldolgozószalagra helyezik. A pontosság ebben a helyzetben rendkívül fontos. A nagy sebességű optikai érzékelők és a szervohajtású szíjak párhuzamosan működnek, így biztosítva, hogy minden tésztagolyó pontos matematikai távolságra legyen elhelyezve. Ez a szigorú beállítás garantálja, hogy amikor a tészta eléri a préselési állomást, tökéletesen középen fekszik a forma alatt. Ez teljesen kiküszöböli az aszimmetrikus formákat vagy az elpazarolt, egyenetlen éleket.
Amint a tésztagolyó biztonságosan a helyére került, a présmechanizmus aktiválódik. Az ipari gépek nagy teherbírású hengereket használnak a préslap leengedésére, hatalmas, mégis szigorúan ellenőrzött erővel. A modern gépek fűtött préslapokat tartalmaznak PID hőmérséklet-szabályozókkal. A hő célzott alkalmazása az adott recepttől függően jellemzően 40 Celsius-fok és 150 Celsius fok között mozog. Ez létfontosságú biokémiai célt szolgál. Enyhén denaturálja a fehérjéket a tészta felületén, ellazítja a rugalmas sikérhálózatot. Ez a mikrosütő hatás megakadályozza, hogy a tészta agresszíven visszanyerje eredeti formáját, amint a nyomás megszűnik.
A préselési fokozattal egyidejűleg a filmező mechanizmus zökkenőmentesen kapcsolódik. A gép a nagy, ipari méretű műanyag- vagy papírfóliatekercseket biztonságosan tartja a prészóna felett és alatt. Ahogy a tészta lapított, feszesség-szabályozott hengerek adagolják a fóliát, hatékonyan beburkolva a tésztát. A továbbfejlesztett szalagvezető érzékelők szigorú, folyamatos feszültséget tartanak fenn a fóliatekercseken. Ez biztosítja, hogy a védőréteg zökkenőmentesen kerül felvitele ráncok, ráncok vagy beszorult légzsákok nélkül, amelyek veszélyeztethetik a fagyás minőségét.
Az utolsó üzemi szakaszban a frissen préselt lepénykenyéreket tartalmazó folyamatos fóliaszalag a vágó- és halmozási egység felé siklik. Egy mechanikus szerszám vagy nagy sebességű forgóvágó gyorsan levágja a fóliát az egyes lapok között, így különálló, lezárt részeket hoz létre. Ezt követően egy automata halmozási mechanizmus előre meghatározott mennyiségekbe gyűjti a késztermékeket, például 10 vagy 20 darabos tiszta kötegekbe. Ezeket az egységes kötegeket ezután közvetlenül a gyorsfagyasztóba szállítják, és emberi kéz érintetlenül marad a teljes út során.
A létesítmény korszerűsítésének tervezésekor a vásárlók gyakran értékelik a különféle típusú tésztakezelő berendezéseket. Lényeges, hogy egyértelműen különbséget tegyünk a tészta lamináló gép és présgép. Teljesen különálló funkciókat látnak el a sütőipari gyártási cikluson belül.
A tésztakészítés korai szakaszában laminálógépet alkalmaznak. Elsősorban olyan összetett termékekhez használják, amelyek pelyhes, többrétegű belső textúrát igényelnek, mint például parathák, autentikus leveles tészták vagy hagyományos mogyoróhagymás palacsinta. A laminálógép egy vastag tésztalap folyamatos kinyújtásával működik. Mechanikusan precíz zsírréteget extrudál rá, majd a tésztaszalagot többször összehajtogatja és feltekerteti. Ez a hajtogatási művelet váltakozó, mikroszkopikus tészta- és zsírrétegeket hoz létre. A végeredmény egy folyamatos, laminált tésztalap, amelyet ezután rönkökké sodornak, és különálló, többrétegű tésztagolyókká osztják.
Ezzel szemben a présgépet szigorúan az alakítási folyamat végén használják. Nem hoz létre belső rétegeket, és nem változtatja meg a tészta alapvető belső szerkezetét. Ehelyett előveszi az upstream laminálógép által előállított réteges tésztagolyót, vagy normál tortillák esetén egy egyszerű tésztagolyót, és fizikailag lelapítja a végleges piacképes méretre és átmérőjére. A présberendezés kizárólagos felelőssége a végső geometriai formázás és a hibátlan csomagolófólia felhordása.
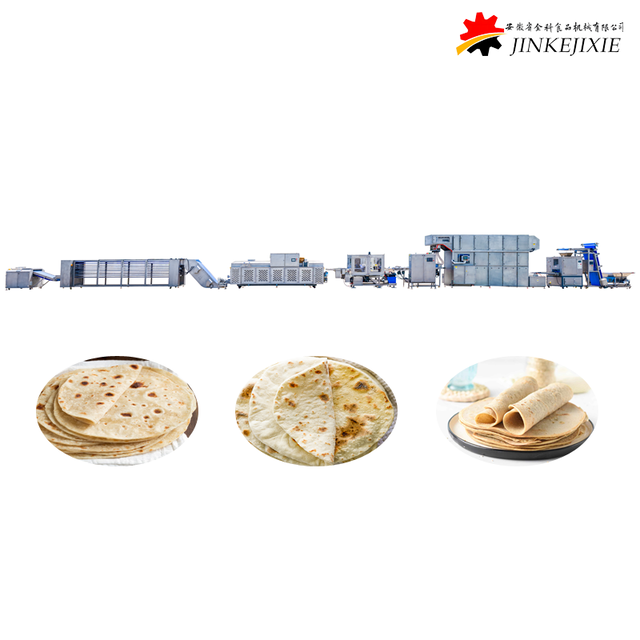
A maximális működési hatékonyságot célzó kereskedelmi gyárak esetében ez a két gép nagymértékben kiegészíti egymást. A teljesen integrált létesítmények gyakran tartalmaznak egy robusztus lamináló állomást a sor elején, ezt követik a klímaszabályozott pihentető szállítószalagok, és egy nagy sebességű préselési és filmező rendszer zárja le. Ez a teljes körű integráció biztosítja, hogy még a legbonyolultabb kézműves laposkenyéreket is teljesen automatikusan lehessen előállítani, és a nyers lisztet percek alatt fagyasztásra alkalmas kiskereskedelmi kötegekké alakítja.
Az automatizált préselési és fóliázási technológiába való befektetés rendkívül mérhető pénzügyi megtérülést biztosít az élelmiszergyártók számára. Az előnyök messze túlmutatnak a puszta gyártási sebességen, alapvetően megemelve az üzletág alapvető működési mutatóit.
A kézi tésztapréselés és fóliázás továbbra is az egyik legnagyobb fizikai igénybevételt jelentő feladat minden kereskedelmi pékségben. Egy szabványos kézi gyártósorhoz könnyen szükség lehet egy 5–10 kezelőből álló dedikált csapatra, csak a tészta préselésére, a fólia levágására, a tészta tökéletes középre helyezésére és a végtermék halmozására. Az automatizált rendszer bevezetése drasztikusan csökkenti ezt a létszámigényt egyetlen gépkezelőre. Ennek a kezelőnek az elsődleges szerepe a fizikai munkáról a digitális vezérlőpanel felügyeletére és a filmtekercsek feltöltésére helyeződik át. Az órabérek jelentős csökkenése gyors pénzügyi megtérülést hoz, gyakran a működés első 12-18 hónapjában.
Az emberi kezelők természetesen különböző mértékű fizikai nyomást gyakorolnak egy hosszú műszak során. Ez elkerülhetetlenül egyenetlen vastagságú laposkenyéreket eredményez. Az éles versenyben a fagyasztott élelmiszerek piacán az inkonzisztencia kritikus hiba. Ha egy laposkenyér közepe túl vastag, szélei pedig túl vékonyak, egyenetlenül sül meg a fogyasztó serpenyőjében. Az automatizált gépek ezt a változót teljesen kiküszöbölik, pontos milliméterig szabályozva a vastagságot. Minden egyes legyártott egység pontosan azonos átmérővel és mérettel büszkélkedhet, így szabványos főzési időt és egységes csomagolási méretet biztosít.
A nyers élelmiszerekkel való emberi érintkezés minimalizálása kiemelten fontos az egyre szigorúbb globális élelmiszerbiztonsági szabványok mellett. A kézi kezelés több, elkerülhetetlen érintkezési pontot vezet be, ahol könnyen előfordulhat bakteriális szennyeződés. Az automatizált rendszerek a formázási fázis után szinte azonnal bezárják a terméket steril, élelmiszer-minőségű anyagok közé. A modern gépek a szigorú higiéniai tervezési elvek alapján készültek, sima, résmentes rozsdamentes acél felületekkel, amelyek aktívan ellenállnak a baktériumok elszaporodásának, és lehetővé teszik az agresszív napi vegyszeres lemosást.
Nem minden ipari sütőipari berendezést gyártanak ugyanolyan szigorú szabványok szerint. Amikor értékeli a potenciális gépeket a létesítmény padlójára, a speciális műszaki jellemzők nagymértékben meghatározzák a berendezés teljes élettartamát, napi sokoldalúságát és könnyű használhatóságát.
A hidraulikus vagy pneumatikus préselés során fellépő hatalmas, ismétlődő fizikai erők miatt a gép szerkezeti integritása rendkívül kritikus. A vásárlóknak megalkuvás nélkül ragaszkodniuk kell a prémium 304-es vagy 316-os minőségű rozsdamentes acélból készült nagy teherbírású keretekhez és a termékkel érintkező alkatrészekhez. Ezek a speciális ötvözetek kiváló korrózióállóságot biztosítanak, ami létfontosságú jellemzője a sütőipari környezetben, ahol a környezeti nedvesség, a levegőben szálló só és a kemény tisztítószerek állandóan elterjedtek. A gyengébb minőségű anyagok idővel elkerülhetetlenül rozsdásodnak vagy lebomlanak, ami katasztrofális mechanikai meghibásodásokhoz vezet.
A modern présgépeket kifinomult programozható logikai vezérlőkkel kell felszerelni, amelyek intuitív, színes érintőképernyőkkel párosulnak. A világszerte elismert csúcsmárkák iparági szabványos elektronikai alkatrészeinek felhasználása biztosítja a hosszú távú megbízhatóságot és az egyszerű alkatrészcserét. Az intelligens vezérlőpanel lehetővé teszi a kezelő számára, hogy a gyártás leállítása nélkül, menet közben állítsa be a kritikus paramétereket, például a préselési várakozási időt, a lemez hőmérsékletét, a szállítószalag sebességét és a fólia vágási hosszát. Robusztus receptmemóriával is rendelkezik, amely lehetővé teszi, hogy a gyári padló azonnal átváltson a 6 hüvelykes taco gyártásáról 10 hüvelykes paratha-ra.
A tészta tapadása továbbra is tartós, frusztráló kihívást jelent a laposkenyér-gyártásban. A kiváló minőségű gépek fejlett, szabadalmaztatott tapadásgátló technológiát alkalmaznak annak érdekében, hogy aktívan megakadályozzák a tészta rátapadását a nyomólapokhoz, és masszív zsinórleakadást okoznak. Ez jellemzően nagy teherbírású teflon bevonatokat tartalmaz, amelyeket a présfelületekre sütnek, és speciális élelmiszer-minőségű poliuretán szállítószalagokkal párosulnak. A precíz, kalibrált hőkezeléssel kombinálva ezek a fejlett anyagok biztosítják a tészta hibátlanul tiszta kioldódását minden egyes ciklus során.
A működési ugrás szemléltetésére vegye figyelembe a következő alapvonali mutatókat, amelyek általában megfigyelhetők az ipari préselési és fóliázási egységre való frissítéskor:
Metrikus |
Félkézi folyamat |
Automatizált préselés és filmezés |
|---|---|---|
Termelési kapacitás |
300 - 500 db/óra |
Akár 3000+ db/óra |
Vastagság tolerancia |
± 1,5 mm |
± 0,2 mm |
Munkaerő szükséges |
4 - 6 Kezelők |
1 Kezelő |
Film alkalmazás |
Hajlamos a ráncokra/légzsebekre |
Szervofeszítésű, tökéletesen lapos |
A kézi vagy félautomata folyamatokról egy teljesen automatizált rendszerre való átállás új mechanikai változókat vezet be a termelési környezetbe. Az élelmiszergyártóknak gondosan figyelembe kell venniük a nyers tészta összetett biokémiai tulajdonságait és a vékony csomagolóanyagok nagy sebességgel történő kezelésének fizikai realitását.
A kereskedelmi sütés egyik legmaradandóbb kihívása a búzaalapú tészták rugalmas gluténhálózatának hatékony kezelése. Amikor a tésztát hirtelen mechanikai nyomásnak teszik ki, a sikérszálak erőteljesen megnyúlnak. Ha a préselési paraméterek rosszul vannak kalibrálva, a glutén azonnal összehúzódik abban a pillanatban, amikor a nyomólap felemelkedik. Ez a frusztráló jelenség, amelyet általában snap-back néven ismernek, olyan laposkenyéreket eredményez, amelyek átmérője észrevehetően kisebb és vastagabb a tervezettnél.
Az ipari préselési rendszer a precíziós hő és a szabályozott pihenőidő okos kombinációját alkalmazza ennek ellensúlyozására. A rövid, intenzív hőkezelés pontosan a préselési fázisban ellazítja a sikérszerkezetet, hatékonyan beállítva a laposkenyér végső átmérőjét anélkül, hogy a belső morzsát elősütné. A kezelők egyszerűen beállíthatják a másodperc pontos töredékét, a felmelegített tányérok zárva maradnak az intelligens kezelőpanelen keresztül, így biztosítva, hogy a tészta a préselés után is tökéletesen megtartsa kívánt alakját.
A bonyolult filmezési folyamat valóban megkülönbözteti a standard présberendezéseket a speciális fagyasztott élelmiszeripari gépektől. A préselt tészta tetejére és aljára is hibátlanul kell felvinni a védőfóliát. Ha a film ráncosodik a felhordás során, mikroszkopikus légzsákokat hoz létre, amelyek elkerülhetetlenül a fagyasztó égéséhez vezetnek a gyorsfagyasztás szakaszában. Ha a fólia feszültség hatására elszakad, a lapos kenyér összeragad a dobozban.
A fejlett gépek rendkívül kifinomult feszültségszabályozó rendszerekkel oldják meg ezt a kényes problémát. Az érzékeny szervomotorok és optikai érzékelők segítségével a berendezés folyamatosan figyeli a fóliatekercsek fizikai feszültségét, miközben azok gyorsan letekerednek. Az automatizált érzékelők azonnali mikrobeállításokat hajtanak végre a henger sebességén, valós időben, így biztosítják, hogy a fólia tökéletesen feszes maradjon, miközben szendvicsként kerül a tésztába. Az antisztatikus eltávolítók gyakran be vannak építve a fóliakezelő mechanizmusba, hogy megakadályozzák, hogy a könnyű műanyag fóliák makacsul tapadjanak a gép fémalkatrészeihez.
A különböző regionális laposkenyérekhez nagymértékben eltérő hidratációs szintek szükségesek. Míg a hagyományos, kereskedelemben kapható lisztes tortilla mérsékelt nedvességtartalommal rendelkezhet, bizonyos kézműves mogyoróhagymás palacsinták gyakran erősen hidratált, kivételesen ragadós tésztákat tartalmaznak. Ennek a magas nedvességtartalmú tészta ipari sebességgel történő feldolgozása gyakran súlyos elakadáshoz vezet, amikor a tészta makacsul tapad a nyomólapokhoz, vagy megcsúszik a szállítószalagokon.
A gyártóknak speciális tapadásgátló technológiákat kell alkalmazniuk ezeknek a ragadós recepteknek a hatékony feldolgozásához. A kiváló minőségű présgépek nagy teherbírású teflonbevonatú présformákkal rendelkeznek, amelyek hihetetlenül sima, tapadásmentes felületet biztosítanak még extrém nyomás és hőség esetén is. Az ezekben a prémium rendszerekben használt szállítószalagok gyakran speciális poliuretánból készülnek, vagy egyedi textúrájú felületekkel rendelkeznek, amelyek drasztikusan csökkentik a nedves tészta és a szalag közötti érintkezési felületet. Az automatizált könnyű lisztporozó mechanizmusok közvetlenül a préselés előtt is beépíthetők a felület ragadósságának további csökkentése érdekében.
A kereskedelmi forgalomba kerülő tésztanyomó és -fóliázó gép beszerzése jelentős beruházási ráfordítást jelent. A B2B vásárlóknak alapos átvilágítást kell végezniük, és túl kell tekinteniük az absztrakt marketing állításokon. A lehetséges gyártási partnerek értékeléséhez hatékony mérnöki kritériumokra van szüksége.
Ne csak a maximális kimeneti sebességet kérje. Ellenőriznie kell a pneumatikus vagy hidraulikus henger furatát és a lökethosszt. A nagyobb furat egyenletes, egyenletes nyomást biztosít a szélesebb nyomólapon, ami abszolút kritikus fontosságú, ha nagy, 12 hüvelykes burkolatokat présel. Ha a henger alulméretezett, a lapos kenyér szélei elkerülhetetlenül vastagabbak lesznek, mint a közepe, ami egyenetlen főzést eredményez.
Az automatizált gépnek zökkenőmentesen kell igazodnia a későbbi fagyasztási és csomagolási képességeihez. Ha az új Az automatikus laposkenyér gyártósor óránként 3000 darabot ad le, de a meglévő gyorsfagyasztója óránként csak 1500 darabot képes befogadni, így azonnal súlyos működési szűk keresztmetszetet hoz létre. A beszerzési megrendelés aláírása előtt kérjen részletes átviteli adatokat az Ön konkrét termékátmérője és vastagsága alapján.
A termelési rugalmasság a gyár jövedelmezőségének elsődleges mozgatórugója. Ellenőrizze, hogy a présformák szerszám nélküli, gyorsan cserélhető kialakításúak-e. Változatos termékportfóliója tartalmazhat 6 hüvelykes taco tortillákat és 12 hüvelykes parathákat. Az a gyorsaság és egyszerűség, amellyel a kezelők kicserélhetik ezeket az öntőformákat a műszak közepén végzett termékcsere során, közvetlenül befolyásolja a berendezés általános hatékonyságát és a napi hozamot.
A váratlan berendezések leállása közvetlenül kapcsolódik az azonnali, helyrehozhatatlan bevételkieséshez. Előnyben részesítsék azokat a gyártókat, amelyek intelligensen használnak világszerte elismert, nem szabadalmaztatott elektronikus alkatrészeket. Ha egy szabványos érzékelő meghibásodik a gyártás közepén, akkor még aznap beszerezhet egy cserét helyben. Mélyen érdeklődjön a távoli diagnosztikai lehetőségekről. A modern intelligens vezérlőpanelek lehetővé teszik a gyártó szoftvermérnökei számára, hogy biztonságosan, távolról, az interneten keresztül bejelentkezzenek a gépébe, hogy valós időben elhárítsák a kalibrációs problémákat.
Az automatizált présberendezésekbe való befektetés alapvetően átalakítja a pékség működését, lehetővé téve a fagyasztott laposkenyér-gyártás gyors ütemezését, miközben biztosítja a termék abszolút konzisztenciáját. A fárasztó kézi munka precíziós tervezésre cserélésével a létesítmények drasztikusan csökkenthetik a rezsiköltségeket, kiküszöbölhetik a kezelési hibákat, és kielégíthetik a jó minőségű, fagyasztásra kész etnikai kenyerek iránti megugró fogyasztói igényeket. Az egyidejű filmezés integrálása garantálja, hogy termékei kifogástalan állapotban, főzésre készen jutnak el a végfelhasználóhoz anélkül, hogy a letapadás vagy szakadás okozta frusztrációt okozna.
Ha készen áll arra, hogy kereskedelmi pékségét rendkívül versenyképes ipari színvonalra emelje, itt az ideje, hogy felkarolja az automatizált préselési és fóliázási technológiát. Ha szeretné felfedezni a nagymértékben testreszabott, nagy teherbírású megoldásokat, amelyek kifejezetten az Ön gyári alapterületére és receptjére szabottak, látogasson el ide https://www.tortilla-machine.com , és konzultáljon mérnöki csapatunkkal még ma.
Ez a berendezés rendkívül sokoldalú, és kifejezetten sokféle globális lapos kenyér feldolgozására lett kialakítva. A pneumatikus nyomás, a tányérhőmérséklet beállításával és a formaméretek cseréjével a gyártók zökkenőmentesen készíthetnek lisztes tortillát, kukorica tortillát, indiai rotist, chapatis-t, parathát, mogyoróhagymás palacsintát és még vékony héjú pizzaalapot is. A gép precíz paraméterei külön digitális receptként menthetők el a PLC-n belül, így a kezelők minimális mechanikai újrakalibrációval válthatnak a különböző laposkenyér-típusok között.
Igen. A kiváló minőségű ipari gépek nagymértékben állítható pneumatikus vagy hidraulikus nyomásbeállításokkal, valamint precíz mikrobeállító tárcsákkal rendelkeznek. A végső átmérőt elsősorban a kezdeti tésztagolyó térfogata és súlya, valamint a cserélhető présformák sajátos méretei határozzák meg. A vastagságot szigorúan a nyomólapokon beállított mechanikai határértékek szabályozzák, lehetővé téve papírvékony burkolatok vagy vastag, sűrű lapos kenyér előállítását, pontosan ugyanazt a gépi infrastruktúrát használva.
Az automatizált fóliázási folyamatban használt standard anyagok élelmiszer-minőségű polietilén fólia vagy speciális bevonatú, tapadásmentes pergamenpapír. Az optimális választás teljes mértékben az Ön egyedi termékkövetelményeitől, a fagyás célhőmérsékletétől és a végfelhasználó által tervezett elkészítési módoktól függ. A gép nagymértékben állítható feszességszabályzókkal és precíziós vágómechanizmusokkal rendelkezik, amelyek könnyen kalibrálhatók a különböző filmvastagságok és szakítószilárdságok elakadás vagy szakadás nélkül történő kezelésére.
Ez teljes mértékben a céltermék konkrét szerkezeti jellemzőitől függ. Ha réteges, pelyhes lapos kenyeret, például leveles tésztát, mogyoróhagymás palacsintát vagy paratát készít, tészta lamináló gépet kell használnia, hogy mechanikusan hajtsa be a zsírokat a tésztába, hogy különálló belső rétegeket hozzon létre. A réteges tészta adagolása után a présgépet a végső formázáshoz és fóliázáshoz használják. Az egyszerű, nem réteges termékeknél, mint a hagyományos tortilla vagy rotis, egy présgép önmagában is teljesen elegendő a formázási fázishoz.
Nem, feltéve, hogy olyan berendezést választ, amelyet szándékosan a kereskedelmi élelmiszerbiztonsági megfelelésre terveztek. A modern prés- és fóliázógépek nagy teherbírású 304-es vagy 316-os rozsdamentes acélból készülnek, sima, résmentes hegesztéssel, hogy aktívan megakadályozzák a baktériumok felhalmozódását. Úgy tervezték őket, hogy szem előtt tartsák az egészségügyi mosási lehetőségeket. A kulcsfontosságú komponenseket, mint például a poliuretán szállítószalagok és présformák, jellemzően gyors, szerszám nélküli eltávolításra tervezték, így a napi higiéniai műszakok gyorsak, hatékonyak és teljes mértékben megfelelnek a szigorú élelmiszer-biztonsági előírásoknak.
A tészta zsugorodása, vagyis a glutén visszapattanása a préselési fázisban precíz hő alkalmazásával megelőzhető. Az ipari gépek fűtött lapokat használnak, amelyeket PID hőmérséklet-szabályozók vezérelnek. Rövid ideig tartó hőhatás ellazítja a gluténhálózatot, és enyhén denaturálja a felszíni fehérjéket. Ez hatékonyan rögzíti a tésztát a lapított átmérőjébe anélkül, hogy megsülne a belső morzsa.
A hagyományos nyers lisztből készült tortillák esetében a nyomólapokat általában 135 és 150 Celsius fok közötti hőmérsékletre melegítik. A pontos hőmérséklet és tartózkodási idő, amely általában 1-2,5 másodpercet ölel fel, nagymértékben függ a tészta hidratáltsági szintjétől, zsírtartalmától és a préselés előtti pihentetési időtől. Ez a nagy hő azonnal lezárja a felületet, megakadályozza a ragadást és tökéletesen kerek formát biztosít.