Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-07-28 Ծագում. Կայք


Արդյունաբերական հացաբուլկեղենի գործառնությունների ընդլայնումը պահանջում է ագրեսիվ թողունակության թիրախների հավասարակշռում կոշտ օբյեկտների տարածքի սահմանափակումներով: Սարքավորման սխալ դասավորության ընտրությունը ստեղծում է մշտական գործառնական խցանումներ, ավելացնում է աշխատուժի ծախսերը օպերատորի ավելորդ տեղաշարժի պատճառով և բարդացնում սանիտարական վիճակը: Երբ դուք փակում եք հատակագիծը, դուք պարտավորվում եք որոշակի նյութական հոսքի համար, որը կթելադրի ձեր ամենօրյա արդյունավետությունը սարքավորումների կյանքի տևողության համար: Straight (I-line) և U-Shaped համակարգերի միջև կառուցվածքային և գործառնական փոխզիջումների գնահատումը հիբրիդային L- և S-կոնֆիգուրացիաների հետ մեկտեղ կարևոր առաջին քայլն է շահավետ, բարձր եկամտաբերությամբ թխվածքաբլիթների շահագործման համար: Դուք պետք է վերլուծեք ձեր հասանելի քառակուսի մակերեսը, կառուցվածքային սյուների տեղադրությունները և օգտակար անկումները՝ նախքան կոնվեյերի երկարությունը կամ վառարանի չափերը նշելը: Վատ պլանավորված դասավորությունը ստիպում է օպերատորներին կիլոմետրեր քայլել մեկ հերթափոխի ընթացքում, որպեսզի վերահսկեն խմորի կերակրումն ու փաթեթավորումը, մինչդեռ բարձր օպտիմիզացված ոտնահետքը կենտրոնացնում է հսկողությունը և նվազագույնի է հասցնում փոխանցման կետերի մեխանիկական մաշվածությունը:
Ոտնահետք ընդդեմ հոսքի. ուղիղ դասավորությունները պահանջում են ընդարձակ գծային հատակի տարածություն, սակայն առաջարկում են պարզեցված մեքենաշինություն, մինչդեռ U-աձև (պայտի պայտ) դասավորությունները խտացնում են ոտնահետքը և կենտրոնացնում օպերատորի աշխատատեղերը:
Աշխատանքի օգտագործում. U-աձև կոնֆիգուրացիաները սովորաբար պահանջում են ավելի քիչ օպերատորներ՝ թույլ տալով մեկ տեխնիկին միաժամանակ վերահսկել ինչպես խմորի կերակրման, այնպես էլ փաթեթավորման փուլերը՝ նվազագույնի հասցնելով անհարկի շարժումը:
Մեխանիկական բարդություն. U-աձև գծերը ներկայացնում են շառավղային փոխակրիչներ, շրջադարձային միավորներ և ուղղորդված փոխանցումներ, որոնք պահանջում են ճշգրիտ համաժամացում՝ խմորի դեֆորմացիան կամ խցանումը կանխելու համար:
Արտադրանքի ճկունություն. բազմաբնույթ արտադրատեսակներով հացի գիծ շահագործող օբյեկտները հաճախ օգտվում են U-աձև ձևավորումներից, քանի որ կենտրոնացված գործիքների կայանները արագացնում են փոփոխությունները:
Հիբրիդային հարմարվողականություն. L-աձև և S-աձև դասավորությունները ծառայում են որպես դիզայնի կարևոր այլընտրանքներ, երբ գործ ունենք կառուցվածքային խոչընդոտների կամ թխման մասնագիտացված ժամանակների հետ:
Բարձր ֆունկցիոնալության ստեղծում Flatbread-ի ավտոմատ արտադրական գիծը սկսվում է ելակետային արտադրության թիրախների քարտեզագրմամբ՝ ընդդեմ ֆիզիկական օբյեկտների սահմանափակումների: Գործարանի ղեկավարները պետք է գնահատեն հասանելի քառակուսի մետրը, առաստաղի բարձրությունը և կառուցվածքային սյուների ճշգրիտ տեղադրությունները: Դուք չեք կարող պարզապես ստիպել բարձր հզորությամբ համակարգ մուտք գործել սենյակ՝ նախապես չհասկանալով խմորի պատրաստման, թխման, հովացման և փաթեթավորման տարածքային պահանջները: Արտադրողականության պահանջներն ուղղակիորեն թելադրում են վառարանի և հովացման փոխակրիչների ֆիզիկական երկարությունը: Երբ օբյեկտի չափերը չեն համապատասխանում այս գծային պահանջներին, դասավորության երկրաչափությունը պետք է հարմարվի՝ պահպանելով արտադրության ծավալը՝ առանց արտադրանքի որակը խախտելու:
Նյութերի հոսքի օպտիմալացումը մնում է հացաբուլկեղենի ճարտարագիտության հիմնարար տարրը: Դուք պետք է տրամաբանական, միակողմանի ուղիներ ստեղծեք հումքի, ընթացքի մեջ գտնվող խմորի և պատրաստի փաթեթավորված ապրանքների համար: Այս հոսքերի հատումը հանգեցնում է խաչաձև աղտոտման և խախտում սննդամթերքի անվտանգության խիստ արձանագրությունները: Լավ մշակված դասավորությունը երաշխավորում է, որ հում ալյուրի փոշին երբեք չի նստում հովացման կամ փաթեթավորման գոտիների մոտ: Մաքուր հոսքի սկզբունքները թելադրում են, որ մեքենաների ֆիզիկական դասավորվածությունը, բնականաբար, ուղղորդում է արտադրանքը իր ամենակարևոր վիճակից մինչև վերջնական կնքված փաթեթ՝ առանց հետընթացի կամ հատվող ուղիների:
Աշխատուժի օպտիմալացումը պահանջում է հաշվարկել ճամփորդության ճշգրիտ հեռավորությունը, որը օպերատորները պետք է անցնեն ստանդարտ հերթափոխի ընթացքում: Տեխնիկները կառավարում են խմորի բեռնումը, վերահսկում են ջեռոցի ջերմաստիճանը, վերահսկում են սառեցման անցումները և մշակում փաթեթավորումը: Եթե դասավորությունը ստիպում է անձնակազմին քայլել չափազանց մեծ տարածություններ՝ խցանումը մաքրելու կամ գլանաձևը կարգավորելու համար, դուք կորցնում եք արտադրության արժեքավոր ժամանակը: Արդյունավետ դասավորությունները նվազագույնի են հասցնում այս ճամփորդական ուղիները՝ թույլ տալով ավելի փոքր թիմին պահպանել ամբողջական վերահսկողությունը ողջ գործընթացի վրա: Մենք դա չափում ենք ժամում օպերատորի քայլերով, և այդ չափման նվազեցումը ուղղակիորեն բարելավում է հերթափոխի արդյունքը:
Սանիտարական և համապատասխանության չափանիշները մեծապես ազդում են դասավորության որոշումների վրա: Ընտրված կոնֆիգուրացիան պետք է համապատասխան մաքրություն ապահովի կոշտ լվացման ընթացակարգերի համար: Սպասարկման թիմերին անհրաժեշտ է ֆիզիկական տարածք՝ գլանափաթեթները հանելու, գոտիները փոխարինելու և առանցքակալները յուղելու համար: Սննդի անվտանգության համապատասխանությունը, ներառյալ FDA և GFSI ստանդարտները, պահանջում են, որ սարքավորումների բոլոր մակերեսները հասանելի մնան ստուգման և մաքրման համար: Մաքսազերծման այս պահանջների անտեսումը դասավորության փուլում երաշխավորում է սպասարկման լուրջ գլխացավեր և հնարավոր աուդիտի ձախողումներ:
Դասավորության տեսակը |
Տարածքի պահանջ |
Աշխատանքի արդյունավետություն |
Մեխանիկական բարդություն |
Լավագույն հավելված |
|---|---|---|---|---|
Ուղիղ (I-Line) |
Բարձր գծային տարածություն |
Ցածր (մեծ ճանապարհորդության հեռավորություն) |
Ցածր (առանց կորերի) |
Բարձր արագությամբ, մեկ արտադրանք |
U-ձևավորված |
Կոմպակտ / քառակուսի |
Բարձր (կենտրոնացված հսկողություն) |
Բարձր (շառավղով փոխակրիչներ) |
Բազմաֆունկցիոնալ, սահմանափակ տարածք |
L-ձևավորված |
Անկյուն / Անկանոն |
Միջին |
Միջին (մեկ 90 աստիճանի շրջադարձ) |
Ջերմային գոտիների առանձնացում |
S-ձևավորված |
Բարձր խտացված |
Միջին |
Շատ բարձր (մի քանի պտույտ) |
Ընդլայնված հովացման պահանջներ |
Ուղիղ գծային համակարգերը գործում են պարզ, գծային առաջընթացով: Գործընթացը սկսվում է հաստատության մի ծայրից՝ խմոր խառնելով և բաժանելով: Խմորն այնուհետև անցնում է ուղիղ գլանման, սեղմման կամ թիթեղապատման կայանների միջով: Այն ուղղակիորեն շարժվում է մեկուսացման խցիկի մեջ, անցնում թունելային վառարանով և շարունակում ուղիղ սառեցնող կոնվեյերի երկայնքով մինչև փաթեթավորման փաթաթաններին հասնելը: Այս անխափան հոսքը ներկայացնում է արդյունաբերական թխման առավել մեխանիկորեն պարզ մեթոդը՝ նվազագույնի հասցնելով շարժվող մասերի և փոխանցման կետերի քանակը:
Այս կոնֆիգուրացիան հսկայական առավելություններ է տալիս բարձր արագությամբ, մեկ արտադրանքի համար: Այն լիովին վերացնում է կոր փոխակրիչների կամ ուղղորդված փոխանցման գոտիների անհրաժեշտությունը: Այս բարդ մեխանիկական անցումային կետերի հեռացումը կտրուկ նվազեցնում է համակարգի մաշվածությունը: Խմորի կտորները մնում են իրենց սկզբնական կողմնորոշմամբ՝ բաժանարարից մինչև փաթաթան: Այս դասավորությունը իդեալական է շարունակական, մեծածավալ արտադրության համար, որտեղ արտադրանքի փոփոխությունը հազվադեպ է տեղի ունենում: Ավելին, ուղիղ գծերը բնականաբար պարզեցնում են ջերմային կառավարումը: Թունելի վառարանից առաջացած ինտենսիվ ջերմությունը մնում է ֆիզիկապես մեկուսացված գծի կենտրոնում՝ ջերմաստիճանի նկատմամբ զգայուն փաթեթավորման գոտուց հեռու:
Խմորի խառնում և ավտոմատ բաժանում առաջնային մուտքային կայանում:
Ճշգրիտ հաստության հասնելու համար գծային թիթեղապատում, սեղմում կամ գլորում:
Շարունակական ամրացում առանց ուղղության փոփոխությունների:
Բարձր ջերմաստիճանի թխում ուղիղ թունելային ջեռոցում։
Ընդլայնված գծային սառեցում ներքին գոլորշու ազատման համար:
Ուղիղ սնուցում դեպի ավտոմատ հոսքային փաթաթիչներ կամ պարկերի համակարգեր:
Չնայած այս մեխանիկական առավելություններին, ուղիղ գծերը ներկայացնում են իրականացման լուրջ ռիսկեր: Նրանք պահանջում են զանգվածային գծային հետք: Գոյություն ունեցող սննդամթերքի վերամշակման շատ օբյեկտներում պարզապես բացակայում է անխափան երկարությունը, որն անհրաժեշտ է ամբողջական ուղիղ գիծ տեղադրելու համար: Գործարանի ղեկավարները հաճախ բախվում են ներքին պատերը քանդելու կամ թանկարժեք շենքերի ընդարձակման ֆինանսավորման իրականությանը, պարզապես սարքավորումները տեղավորելու համար: Աշխատանքի անարդյունավետությունը նույնպես պատուհասում է ուղիղ գծերի դասավորությանը: Օպերատորները պետք է քայլեն օբյեկտի ողջ երկարությամբ՝ տարբեր փուլերը վերահսկելու համար: Եթե փաթեթավորման խցանում է առաջանում, երբ օպերատորը խմոր է լցնում առջևում, արձագանքման ժամանակը հետաձգվում է, ինչը հանգեցնում է արտադրանքի այրման կամ մեծ քանակությամբ թափոնների:
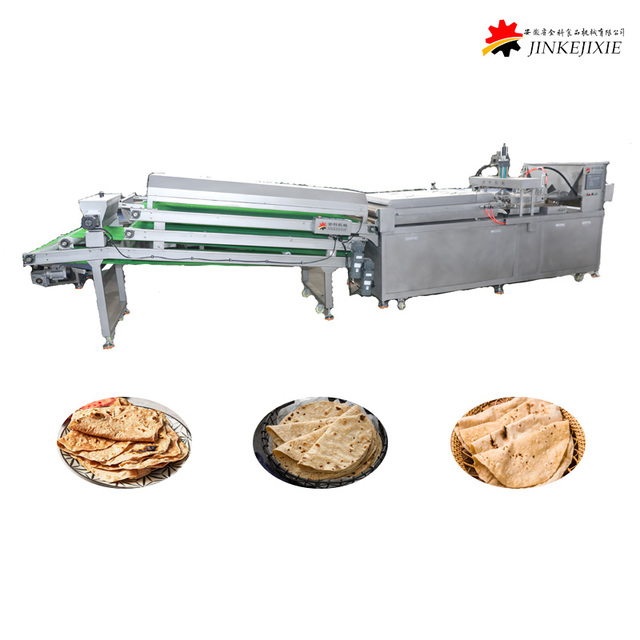
U-աձև համակարգերը օպտիմալացնում են նյութի հոսքը՝ արտադրական գիծն իր վրա ծալելով: Այս պայտային ճարտարապետությունը տեղադրում է հում խմորի մուտքագրումը և վերջնական փաթեթավորման արդյունքը ֆիզիկական մոտակայքում: Խմորը շարժվում է օբյեկտի մի կողմից, կլորացնում է 180 աստիճանի կորը և հետ է շարժվում հակառակ կողմով: Այս դիզայնը խտացնում է պահանջվող հետքը՝ պահպանելով փոխակրիչի ընդհանուր երկարությունը, որն անհրաժեշտ է պատշաճ թխման և սառեցման համար: Այն թույլ է տալիս քառակուսի հատակագծերով օբյեկտներին հասնել նույն թողունակության, ինչ զանգվածային գծային շենքերը:
Աշխատակայանների կառուցվածքը U- ձևով թույլ է տալիս շարունակական առաջընթաց հումքից մինչև փաթեթավորում՝ նյութերի հետ աշխատելու նվազագույն հեռավորություններով: Խմորի վերամշակման միջանկյալ փուլերը, ինչպիսիք են հանգստացող բուֆերները, ավտոմատ պտտվող մեխանիզմները և յուղման կայանները, հաճախ ինտեգրվում են ուղղակիորեն կամ անմիջապես հետևելով U- թեքում կորությանը: Սա թույլ է տալիս ինժեներներին օգտագործել շրջադարձը որպես ակտիվ մշակման ժամանակ, այլ ոչ թե պարզապես մեռած տարանցման գոտի: Դուք կարող եք տեղադրել ալյուրի փոշիներ կամ սերմերի ցողիչներ հենց կորի գագաթին, որպեսզի առավելագույնս օգտագործեք տարածությունը:
Գործող օբյեկտներ ա Բազմաֆունկցիոնալ հարթ հացի գիծը զգալի առավելություններ է ստանում U-աձև ձևավորումներից: Դասավորությունը կտրուկ նվազեցնում է պահանջվող գծային հետքը՝ թույլ տալով, որ բարձր հզորությամբ գծերը տեղավորվեն քառակուսի կամ կոմպակտ սենյակներում: Այն թույլ է տալիս նիհար կադրային մոդելներ: «U»-ի ներսում կանգնած մեկ օպերատորը կարող է հեշտությամբ վերահսկել ինչպես խմորի կերակրման կայանը, այնպես էլ վերջնական փաթեթավորման փաթաթումը միաժամանակ: Բացի այդ, այս դասավորությունը կենտրոնացնում է հումքի առաքումը և պատրաստի ապրանքների տեղափոխումը, ինչը մեծապես օպտիմիզացնում է բեռնատարը և ավտոմատ կառավարվող մեքենաների երթևեկությունը գործարանի ներսում:
Այնուամենայնիվ, U-աձև դասավորությունները ներկայացնում են հատուկ մեխանիկական մարտահրավերներ: Նրանք պահանջում են մասնագիտացված շառավղային փոխակրիչներ և փոխանցման գոտիներ: Այս բաղադրիչները պետք է ճշգրտորեն տրամաչափվեն՝ հարթ հացի կողմնորոշումն ու ձևը պահպանելու համար: Վատ համաժամեցված կորերը կհանգեցնեն խմորի ծալման, կպչման կամ պատռվելու եզրերին: Ջերմային կամուրջը ևս մեկ կարևոր ռիսկ է: Բարձր ջերմաստիճանի թխման գոտին հետադարձ ոտքին շատ մոտ դնելը կարող է խանգարել հովացման ժամանակին: Եթե փաթեթավորման տարածքը կլանում է շրջակա միջավայրի ջերմությունը ջեռոցից, արտադրանքի խտացումն առաջանում է փաթաթանների ներսում՝ խաթարելով պահպանման ժամկետը և առաջացնելով բորբոսի աճ:
Երբ ոչ ուղիղ, ոչ էլ U-աձև դասավորությունը չի համապատասխանում հաստատությանը, ինժեներները դիմում են հիբրիդային կոնֆիգուրացիաներին: L-աձև դասավորություններն օգտագործում են մեկ 90 աստիճանի շրջադարձ: Սրանք հատուկ նախագծված են այն գործարանների համար, որոնք գործ ունեն անհարմար անկյունների կամ անշարժ կառուցվածքային սյուների հետ, որոնք արգելափակում են ուղիղ վազքը: L-աձևը հիանալի է բարձր ջերմային թխման գոտին ջերմաստիճանի նկատմամբ զգայուն փաթեթավորման գոտուց առանձնացնելու համար: Տեղադրելով վառարանը մի ոտքի վրա, իսկ սառեցումը/փաթեթավորումը մյուս ոտքի վրա՝ ֆիզիկական անկյունը գործում է որպես բնական խոչընդոտ ջերմային կառավարման համար՝ հաճախ օգտագործելով կայանի պատերը՝ արգելափակելու ջերմության փոխանցումը:
S-աձև դասավորությունները կամ բազմապատիկ գծերը առավելագույնի են հասցնում փոխակրիչի ուղու երկարությունը ծայրահեղ խտացված ոտնահետքի սահմաններում: Գծային օձերը գործարանի հատակով ետ ու առաջ են պտտվում: Այս կոնֆիգուրացիան շատ արդյունավետ է մեծ ծավալով գործառնությունների համար, որոնք պահանջում են երկարատև բնական սառեցման կամ սրբագրման ժամանակներ: Տափակ հացերը հաճախ զգալի ժամանակ են պահանջում փաթեթավորումից առաջ ներքին գոլորշու ազատման համար: S-աձև հովացման փոխակրիչն ապահովում է այս անհրաժեշտ բնակության ժամանակը` չպահանջելով շենքի ընդլայնում: Այնուամենայնիվ, յուրաքանչյուր լրացուցիչ շրջադարձ բերում է մեկ այլ փոխանցման կետ՝ մեծացնելով մեխանիկական բարդությունը և արտադրանքի խցանումների վտանգը: Սպասարկման խմբերը պետք է վերահսկեն բազմաթիվ շառավղային գոտիները և շարժիչ շարժիչները՝ մեծացնելով ամենօրյա ստուգման ծանրաբեռնվածությունը:
Հատակի տարածքի օգտագործման գնահատումը պահանջում է դիտարկել մեկ քառակուսի ոտնաչափ բերքատվությունը: Ուղիղ գծերը սպառում են հսկայական գծային տարածություն, բայց թողնում են լայն բաց տարածքներ երկու կողմերում: U-աձև գծերը առավելագույնի են հասցնում սենյակի քառակուսի մետրը` լրացնելով կենտրոնական դատարկությունը, ինչը հանգեցնում է զբաղեցրած տարածքի մեկ քառակուսի ոտնաչափի արտադրության շատ ավելի բարձր եկամտաբերության: Դուք պետք է չափեք ձեր օբյեկտի ճշգրիտ չափերը՝ որոշելու համար, թե որ երկրաչափությունն է առավելագույնի հասցնում ձեր կոնկրետ անշարժ գույքը: Հատակի վատնված տարածքը հավասար է կորցրած արտադրական հզորությանը:
Օպերատորի էրգոնոմիկան մեծապես նպաստում է U-աձև դիզայնին: Ժամանակի շարժման ուսումնասիրությունները հետևողականորեն ցույց են տալիս, որ ուղիղ գծերի վրա գտնվող օպերատորները իրենց հերթափոխի զգալի մասը ծախսում են պարզապես քայլելով: U-աձև գծերը հիանալի կերպով համապատասխանում են արտադրության նիհար սկզբունքներին: Կենտրոնացնելով առաջնային աշխատատեղերը՝ օպերատորները կատարում են առաջադրանքներ նվազագույն անհարկի շարժումներով: Սա նվազեցնում է ֆիզիկական հոգնածությունը և թույլ է տալիս ավելի արագ արձագանքել սարքավորումների անսարքությունների դեպքում: Տեխնիկը կարող է անցնել միջանցքով, որպեսզի փաթաթան ամրացնի, փոխարենը վազքի հիսուն յարդ վազքով:
Սարքավորումների սպասարկումը և սանիտարական հասանելիությունը տարբեր դինամիկա են ներկայացնում: Ուղիղ գծերը առաջարկում են 360 աստիճանի անխոչընդոտ մուտք դեպի բոլոր մոդուլները: Տեխնիկները կարող են հեշտությամբ գլորել գործիքների սայլերը մինչև ջեռոցը կամ բաժանարարը: U-աձև գծերը պահանջում են զգույշ տարածական պլանավորում: Դուք պետք է ապահովեք համապատասխան տարածություն 'U'-ի երկու զուգահեռ ոտքերի միջև: Եթե ոտքերը միմյանց շատ մոտ են դրված, սպասարկման տեխնիկները չեն կարող ապահով կերպով մուտք գործել շարժիչի ներքին շարժիչներ կամ մաքրել փոխակրիչների ներքին շրջանակը: Լվացքի գուլպաներին անհրաժեշտ է բացթողում, իսկ մեխանիկներին անհրաժեշտ է տեղ` բանալիները ճոճելու համար:
Հարմարվողականություն համար Տարածաշրջանային տափակ հացի արտադրության սարքավորումները տարբերվում են ըստ դասավորության: Նաանի համար բարձր ջերմաստիճանի տանդուր վառարանները, տորտիլաների համար ծանր դրոշմիչ մամլիչները կամ լավաշի համար ձգվող սարքավորումները պահանջում են հատուկ կառուցվածքային հենարաններ: Ուղիղ գծերը հեշտությամբ տեղավորում են այս ծանր, մասնագիտացված մոդուլները՝ առանց անհանգստանալու, թե ինչպես են դրանք ազդում հոսանքով ներքևի կորի փոխանցումների վրա: U-աձև գծերը կարող են ինտեգրել այս սարքավորումը, բայց ինժեներները պետք է ուշադիր հաշվարկեն, թե ինչպես է խմորն իրեն պահում այս ագրեսիվ տարածաշրջանային մշակման քայլերն անցնելուց հետո, նախքան այն հարվածել է շառավղային փոխակրիչին: Ձգված խմորը կորի վրա այլ կերպ է վարվում, քան սեղմված խմորը:
Կոմունալ ծառայությունների պատշաճ երթուղին կանխում է տեղադրման հետաձգումները: Արդյունաբերական հացաբուլկեղենները պահանջում են հսկայական քանակությամբ գազ, էլեկտրականություն, ջուր և սեղմված օդ: U-աձև գծերը թույլ են տալիս կենտրոնացված կոմունալ անկումներ: Դուք կարող եք հիմնական հոսանքի և գազի գծերը իջեցնել պայտի կենտրոն՝ դրանք արդյունավետորեն բաշխելով երկու կողմերին: Ուղիղ գծերը պահանջում են երկար, բաշխված կոմունալ վերնագիր, որն անցնում է շենքի ողջ երկարությամբ, ինչը մեծացնում է խողովակաշարերի և լարերի բարդությունը: Դուք պետք է ճիշտ չափեք ձեր վերնագրերը, որպեսզի կանխեք ճնշման անկումը գծի հեռավոր ծայրում:
HVAC-ի և արտանետումների նկատառումները կարևոր են: Հարթ հացի վառարանները առաջացնում են ինտենսիվ ջերմություն և խոնավություն: Դուք պետք է ապահովեք, որ հաստատության HVAC համակարգը կարող է դիմակայել այս ջերմային բեռին: U-աձև ձևավորումներում վառարանը հաճախ վտանգավորորեն մոտ է գտնվում հովացման և փաթեթավորման տարածքներին: Դուք պետք է տեղադրեք ամուր արտանետվող գլխարկներ և պոտենցիալ ֆիզկուլտուրայի պատեր, որպեսզի թույլ չտաք ջեռոցի ջերմությունը տեղափոխել սենյակ և ոչնչացնել շրջակա միջավայրի ջերմաստիճանը, որն անհրաժեշտ է խմորի պատշաճ սառեցման համար: Առաստաղի խտացումը կրկին կաթում է արտադրանքի վրա, եթե արտանետումները անբավարար են:
Փոխակրիչի փոխանցման կետերը պահանջում են խիստ ինժեներական վերահսկողություն: U-աձև կամ L-աձև գիծ նշելիս դուք պետք է օգտագործեք ամուր շառավղով փոխանցումներ կամ կասկադային գոտիներ: Անցումը ուղիղ գոտուց դեպի կոր գոտին այն վայրն է, որտեղ արտադրանքի վնասների մեծ մասը տեղի է ունենում: Երկու գոտիների արագությունները պետք է կատարյալ համաժամանակացվեն: Սենսորներ և փոփոխական հաճախականության կրիչներ (VFD) են պահանջվում՝ ապահովելու համար, որ թխվածքաբլիթը պահպանում է իր ձևը, չի ծալվում իր վրա և սահուն անցնում է անկյուններում: Սխալ փոխանցումները կառաջացնեն շարունակական միկրո-կանգառներ, որոնք ոչնչացնում են ամենօրյա եկամտաբերության թիրախները:
Ուղիղ, U-աձև կամ հիբրիդային դասավորության միջև ընտրությունը թելադրված է օբյեկտի չափսերով, աշխատուժի առկայությամբ և արտադրանքի խառնուրդի բարդությամբ: Դուք պետք է համապատասխանեցնեք սարքավորումների մեխանիկական իրողությունները ձեր շենքի ֆիզիկական սահմանափակումների հետ: Ընտրեք ուղիղ դասավորություն, եթե ունեք առատ գծային տարածություն, արտադրեք մեկ արտադրանք առավելագույն արագությամբ և ցանկանում եք նվազագույնի հասցնել մեխանիկական բարդությունը: Ընտրեք U-shaped Layout, եթե դուք սահմանափակված եք քառակուսի մետրով, աշխատում եք մի քանի ապրանքային գծերով և պետք է օպտիմալացնեք աշխատանքի արդյունավետությունը: Ընտրեք L- կամ S-ձևի դասավորություն, եթե դուք պետք է նավարկեք կառուցվածքային խոչընդոտներով կամ պահանջեք լրացուցիչ ներգծային սառեցման ժամանակ կոմպակտ սենյակում:
Նախքան սարքավորումներ պատվիրելը, կատարեք ձեր հաստատության համապարփակ 3D լազերային սկանավորում՝ բոլոր կառուցվածքային սյուները, առաստաղի բարձրությունները և առկա անկումները քարտեզագրելու համար:
Հաշվարկեք օպերատորների ճամփորդության ճշգրիտ հեռավորությունները երկու դասավորության սցենարներով՝ աշխատանքի իրական պահանջները և էրգոնոմիկ ազդեցությունը որոշելու համար:
Խորհրդակցեք արդյունաբերական հացաբուլկեղենի համակարգերի ինժեների հետ ջերմային դինամիկան մոդելավորելու համար՝ համոզվելով, որ ջեռոցի ջերմությունը չի վտանգի ձեր փաթեթավորման գոտին:
Արտադրանքի նմանակված փորձարկումներ կատարեք շառավղային փոխակրիչների վրա՝ ստուգելու համար, որ ձեր հատուկ տափակ խմորը կարող է դիմանալ ուղղորդված փոխանցումներին՝ առանց դեֆորմացիայի:
A: Նվազագույն տարածքը մեծապես կախված է թողունակությունից և հովացման պահանջներից: Կոմպակտ U-աձև գիծը կարող է տեղավորվել 1500-ից 2000 քառակուսի ոտնաչափ տարածքի վրա, մինչդեռ մեծ հզորությամբ ուղիղ գծերը հաճախ պահանջում են 3000-ից 5000 քառակուսի ոտնաչափ գծային տարածություն: Միշտ հաշվարկեք՝ հիմնվելով ջեռոցի երկարության և անհրաժեշտ հովացման ժամանակի վրա:
A: Այո, բայց դա պահանջում է զգալի ճարտարագիտություն: Դուք պետք է գնեք և ինտեգրեք սնուցվող շառավղով փոխակրիչներ, թարմացնեք կենտրոնական կառավարման համակարգը՝ նոր փոխանցման կետերը համաժամացնելու համար և ամբողջությամբ փոխեք հաստատությունների կոմունալ ծառայությունները՝ նոր սարքավորումների հետքը տեղավորելու համար:
Պատ. Եթե սխալ չափաչափված են, կոր փոխակրիչները կարող են առաջացնել հում խմորի ձգվել, ծալել կամ պատռվել արտաքին եզրերում՝ արագության տարբերությունների պատճառով: Մասնագիտացված ամուր շառավղով գոտիների և արագության ճշգրիտ համաժամացման օգտագործումը կանխում է դեֆորմացիան և պահպանում է արտադրանքի ամբողջականությունը:
Ա. Ուղիղ դասավորությունները սովորաբար ավելի հեշտ են ինտեգրելու ծանր կամ բարձր մասնագիտացված տարածաշրջանային սարքավորումները, ինչպիսիք են տանդուրի վառարանները կամ ծանր մամլիչները, քանի որ դրանք վերացնում են խմորի բարդ անցումները կառավարելու անհրաժեշտությունը անմիջապես մշակման ագրեսիվ քայլերից հետո:
A: Դասավորությունը թելադրում է հովացման փոխակրիչի ֆիզիկական երկարությունը: S-աձև և U-աձև դասավորություններն առավելագույնի են հասցնում հովացման ժամանակը փոքր չափի սահմաններում՝ ծալելով փոխակրիչի ուղին, մինչդեռ ուղիղ գծերը պահանջում են հսկայական երկարություն՝ նույն սառեցման տևողությունը հասնելու համար:
A. Խմորի պտտումը կառավարվում է ուղղորդված կասկադային գոտիների, շրջելու ավտոմատ մեխանիզմների կամ ուղղորդվող ռելսերի միջոցով, որոնք ուղղակիորեն ինտեգրված են կորի մեջ: Այս համակարգերը օգտագործում են ճշգրիտ արագության տարբերություններ՝ արտադրանքը նրբորեն պտտելու կամ շրջելու համար՝ առանց կառուցվածքային վնաս պատճառելու: