Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-07-26 Päritolu: Sait


Autentse lacha paratha iseloomulik tunnus on selle eristuvad krõbedad kihid. Selle tekstuurse tulemuse saavutate käsitsi, kandes kokkuvolditud tainalehtede vahele täpses koguses õli või gheed, et luua usaldusväärne lipiidibarjäär. Selle õrna kulinaarse protsessi laiendamine kaubanduslikuks tootmiseks toob kaasa olulisi inseneriprobleeme. Ebaühtlane rasvajaotus, liigne taigna pinge või ebaõige voltimine suurel kiirusel annavad tulemuseks pigem tihedad, kokkusulanud lehtleivad kui helbed. Toidutootjad peavad minema üle käsitsi taigna lamineerimise teaduselt täiustatud automatiseerimisele.
Mõistmine, kuidas reklaam Lacha Paratha masin, mis automatiseerib õli pealekandmist, määrab teie tootmise edukuse. Suuremahulistesse seadmetesse investeerides peate hindama konkreetseid tehnilisi kriteeriume. Rasva dispersiooni mehaanika kontrollib lõpptoote kvaliteeti. Nende automatiseeritud süsteemide valdamine tagab, et teie lehtleivad säilitavad oma traditsioonilise kihilisuse tööstuslikus mastaabis, säilitades samal ajal ühtlase läbilaskevõime.
Lipiidibarjääri mehaanika: kihilisus sõltub täielikult gluteenivõrgustike sulandumise takistamisest puhke- ja veerefaasis; järjekindel, automatiseeritud rasva pealekandmine on masina kvaliteedi peamine erinevus.
Läga saladus: puhta rasva asemel tärklise-õli suspensiooni (nt maisijahu ja ghee suspensiooni) kasutamine loob suurepärase füüsilise barjääri, mille käsitlemiseks peavad kaasaegsed tööstusliinid olema konstrueeritud.
Dispersioonitehnoloogia: kaasaegsed seadmed kasutavad erinevaid õli pealekandmismeetodeid (pihustusotsikud, tilguti-hari või ekstrusioon), millest igaühel on erinevad kompromissid rasva viskoossuse ühilduvuse (õli vs. ghee) ja hooldusnõuete osas.
Taigna stressi juhtimine: tõhus kihiline paratha tootmisliin peab tasakaalustama kiiret õlitamist ja voltimist piisavate tugikonveieritega, et vältida taigna tagasitõmbumist ja kihi rebenemist.
Kanalisatsioon ja vastavus: Õli pealekandmissüsteemid nõuavad puhastus-in-place (CIP) võimete täpset hindamist, et vältida rääsumist ja tagada toiduohutuse nõuetele vastavus tööstuslikus mastaabis.
Kihtide eraldamine põhineb fundamentaalsel toiduteadusel ja taigna reoloogial. Õli toimib hüdrofoobse barjäärina õhukeste hüdraatunud taignalehtede vahel. See barjäär takistab gluteenikihtidel kokkusurumise ja rullimise ajal kokkukleepumist. Ilma ühtlase lipiidikihita sulanduvad tainalehed mehaanilise surve all kokku. Saadud vormileib muutub sitkeks ja tihedaks, kaotades suus iseloomuliku maitse, mida tarbijad ootavad.
Traditsioonilised meetodid kasutavad sageli tärklise-lipiidide suspensiooni. Õli või ghee segamine maisijahuga annab väga tõhusa pasta. Tärkliseosakesed imavad taigna pinnalt liigse niiskuse. Need toimivad ka mikroskoopiliste kiiludena, hoides taignakihte viimases pressimisetapis füüsiliselt lahus. Selle meetodi ülekandmine tööstuslikele kaaludele nõuab spetsiaalseid pumpamis- ja doseerimisseadmeid, mis suudavad suspensioone käidelda ilma ummistumise või eraldumiseta.
Jahu substraadi vastastikmõjud mõjutavad otseselt lamineerimisrasvade käitumist tootmisliinil. Rafineeritud jahu imab rasva teisiti kui täistera nisujahu. Täistera sisaldab kliiosakesi, mis võivad häirida lipiidbarjääri ja rebida taignalehe, kui see pole korralikult hüdreeritud. Doseerimissüsteemid an automaatne paratha masin peab olema reguleeritav. Operaatorid peavad kalibreerima voolukiirust, et vältida kuivade laikude teket täistera nisutainas või üleküllastumist rafineeritud jahutainas.
Traditsiooniline käsitsi meetod hõlmab rasva määrimist ja kuiva jahu käsitsi tolmutamist. Pidev kaubanduslik tootmine nõuab absoluutset järjepidevust tuhandetes ühikutes tunnis. Masin peab saavutama rasvade katmise servast servani ilma kogunemiseta. See peab määrima rasva ilma õrna taignalehte rebimata või üldist hüdratatsioonisuhet muutmata.
Automatiseeritud lamineerimisseadmete hindamiseks otsivad insenerid konkreetseid põhitaseme edukriteeriume:
Mahuline konsistents kogu tainalehe laiuses.
Võimalus toime tulla erineva viskoossusega rasvadega ilma düüside ummistusteta.
Sekundaarsete tolmutamismehhanismide integreerimine lipiidikihi stabiliseerimiseks.
Taignale rakendatakse voltimisfaasis minimaalne mehaaniline pinge.
Ligipääsetavad komponendid igapäevaseks kanalisatsiooniks ja rasva eemaldamiseks.
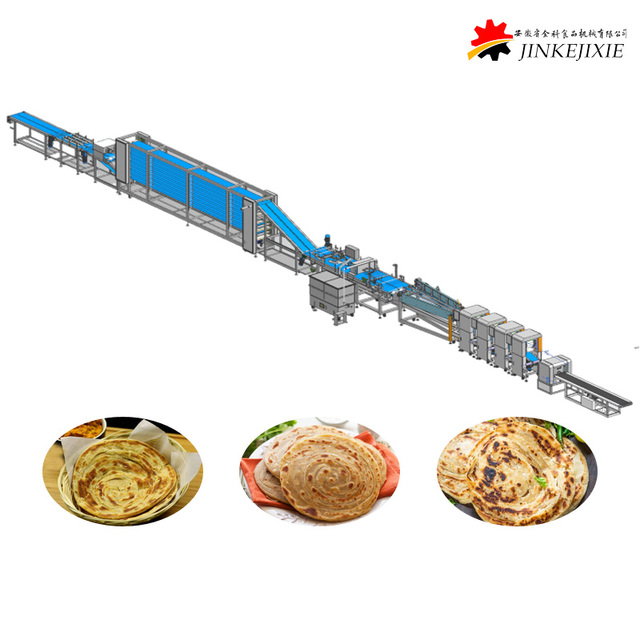
Protsess algab pideva taigna katmisega. Ekstruuderid suruvad lahtise taigna läbi rea redutseerivate rullide. See õheneb tainast pidevaks ühtlaseks lindiks. Ühtlase paksuse säilitamine enne õlitamisetappi on kohustuslik. Ebaühtlased taignalehed põhjustavad ebaühtlast õli imendumist, ebaühtlast kihi moodustumist ja lõpptoote kaalumuutusi.
Tootjad kasutavad mitut erinevat õliväljastusmehhanismi. Iga lahenduskategooria käsitleb erinevat rasva viskoossust, tehasekeskkonda ja tootmisnõudeid. Vale väljastusmehhanismi valimine toob kaasa pidevad liiniseisakud ja suure praagi määra.
Väljastusmehhanism |
Sobib kõige paremini |
Tööomadused |
|---|---|---|
Pihustuspihustisüsteemid |
Madala viskoossusega vedelad õlid |
Tagab väga ühtlase mikropiiskade katvuse. Nõuab täpset kalibreerimist, et vältida ülepihustamist ja raiskamist. |
Tilguti ja pöörlev hari |
Keskmise viskoossusega rasvad |
Jaotab rasva füüsiliselt üle taignalehe. Jäljendab täpselt käsitsi pealekandmise tehnikaid. |
Tahke rasva ekstrusioon |
Tahke ghee või margariin |
Kasutab soojendusega punkriid ja pumbasüsteeme. Rasva plastilisuse säilitamiseks on vaja ranget temperatuurikontrolli. |
Läga talutav segatud doseerimine |
Maisijahu-õli segud |
Omab pidevat segamist, et vältida tärklise settimist. Hoiab ära düüsi ummistumise viskoossete pastadega. |
Pärast rasva pealekandmist teostab masin automaatse voltimise ja voltimise. Mehaanilised juhikud koguvad õlitatud taignariba kokku. Süsteem voldib taina kokku ja keerab selle tihedaks litriks. See kerimistegevus püüab õlikihid sisemiselt kinni. Selle mehaanilise kokkutõmbamise täpsus määrab otseselt nähtavate kihtide arvu lõpptootes. Kui juhikud rakendavad liiga palju pinget, rebeneb tainas ja õli lekib välja.
Seejärel peab masin juhtima litrite moodustumist ja sekundaarset tolmu eemaldamist. Kuivajahuga kokkukeeratud litri käsitsi puhastamise sammu kordamine tagab sujuva järeltöötluse. Automaatsed tolmuimejad katavad litri välispinnale peene tärklisekatte. See tagab lõplike pressplaatide puhta vabanemise. See säilitab kerimisfaasis kehtestatud õrna kihi määratluse ja hoiab ära litrite kleepumise konveierilintide külge puhkefaasis.
Rasvade ühilduvus ja temperatuuri kontroll on iga rajatise haldaja jaoks kriitilised hindamismõõdikud. Peate hindama masina võimet käsitleda teie konkreetset retsepti tegelikes tehasetingimustes. Kui teie protsess nõuab tahket ghee-d, peavad süsteemil olema mantelpunkrid ja soojendusega ülekandeliinid. See hoiab ära rasva tahkumise ja doseerimismehhanismi blokeerimise öises vahetuses või külmemas tehasekeskkonnas.
Eristage kaheastmelisi rasvahaldussüsteeme. Sisemine lamineerimisrasva doseerimine loob sisemised kihid. Tihti on autentsete maitseprofiilide jaoks vajalik eraldi pressijärgne paikse pealekandmise süsteem. See sekundaarne süsteem rakendab õli või ghee-d pideva eelküpsetamise või tööstusliku grillimise etapis, et aktiveerida pinna paisumine ja krõmpsumine. Kahe eraldi rasvasüsteemi haldamine nõuab täiustatud PLC-integratsiooni.
Hinnake õli pealekandmisseadme täpsust ja saagikuse kontrolli. Liigne õlitamine põhjustab seadmete tõsise määrdumise. Liigne rasv põhjustab pakendi tihendi rikkeid ja toote kiiret riknemist oksüdatsiooni tõttu. Vähene õlitamine toob kaasa toote täieliku rikke, mille tulemuseks on tihedad sulanud kihtidega lehtleivad. Kvaliteetne kihiline paratha tootmisliin tagab täpse mahulise doseerimise, mida tavaliselt juhivad servoajamiga töömahupumbad.
Analüüsige, kuidas masin sisaldab tolmu eemaldamise mehhanisme vahetult pärast õli pealekandmist. Kuiva jahu või tärklise pealekandmine stabiliseerib värskelt peale kantud lipiidikihte. See samm takistab õli migreerumist liiga sügavale taigna maatriksisse enne pressimisetappi. See on kriitilise tähtsusega tehniline funktsioon autentse helbelise tekstuuri saavutamiseks, mis säilib külmutamise ja uuesti kuumutamise.
Uurige läbilaskevõime ja kvaliteedi vahelisi kompromisse. Liini kiirus mõjutab otseselt õli imendumist ja kihi terviklikkust. Kiiremad tootmisliinid avaldavad taignavõrgule rohkem mehaanilist pinget. Need nõuavad oluliselt pikemat puhkekonveierit. Piisav puhkeaeg võimaldab gluteenivõrgustikul pärast intensiivseid õlitamis- ja kerimisprotsesse lõõgastuda. Puhkefaasi vahelejätmine tagab toodete väära kuju ja tugeva kokkutõmbumise küpsetamise ajal.
Lägasüsteemide ja otsese pihustamise vahel valimine hõlmab tehase põrandal olulisi tööalaseid kompromisse. Viskoossete tärklise-õli segude pumpamiseks on vaja pidevaid segamismehhanisme hoidlates. Need süsteemid nõuavad rangemaid igapäevaseid puhastusprotokolle, et vältida ummistusi ja bakterite kasvu. Seevastu madala viskoossusega vedelad õlipihustid pakuvad puhtamat tööd, kuid ei pruugi tagada samasugust füüsilist kihtide eraldamist kui tärklisega paksendatud suspensioon, mis võib kahjustada lõplikku tekstuuri.
Mõelge tasakaalule varustuse jalajälje ja puhkeaja vahel. Kompaktne masin säästab väärtuslikku tehase põrandapinda. Siiski võib sellel puududa vajalik konveieri pikkus, et tainas korralikult lõdvestuda. Ebapiisav puhkeaeg sunnib operaatoreid rakendama käsitsi sekkumist. Võimalik, et peate enne pressimist rulli keeratud taignapotid teisaldama sekundaarsetele kergitusrestidele, suurendades tööjõuvajadust ja lisades võimalikke saastekohti.
Tootmisgraafiku kavandamisel hinnake paindlikkust ja spetsialiseerumist. Spetsiaalsetel lacha paratha masinatel on väga spetsiifilised voltimismehhanismid, mis on loodud spetsiaalselt mitmekihiliste vormileibade jaoks. Modulaarsed lameleivad pakuvad laiemaid võimalusi erinevate toodete jaoks, nagu tortillad või pita. Modulaarsed süsteemid teevad aga sageli kompromisse esmaklassilise lacha paratha jaoks vajaliku õlivoltimise järjestuse täpsuses, mille tulemuseks on vähem määratletud kihi struktuur.
Kapitalikulusid tuleb võrrelda tegevuskulude ja ressursside kasutamisega. Kõrgekvaliteedilised pihustus- ja segamissüsteemid nõuavad suuremaid esialgseid investeeringuid. Kuid need täiustatud süsteemid vähendavad drastiliselt naftajäätmeid tänu täpsele sihtimisele. Samuti vähendavad need puhastamiseks ja hooldamiseks vajalikku käsitsitööd võrreldes algeliste tilgutisüsteemidega, vähendades teie igapäevaseid tegevuskulusid ja parandades liini üldist tõhusust.
Retsepti skaleerimise tõrked kujutavad endast suurt juurutusriski käsitsi tootmiselt automatiseeritud tootmisele üleminekul. Tööstuslikud masinad avaldavad täiesti teistsuguseid mehaanilisi jõude kui inimkäed. Tainas, mis töötab suurepäraselt töölaual, võib kiirliinil rebeneda või sulada. Leevendage seda, tehes originaalseadmete tootjaga range piloottesti. Kasutage nende katsete ajal oma täpseid jahu spetsifikatsioone, hüdratatsioonitaset ja kavandatud rasvatüüpe, et teha kindlaks vajalikud retsepti kohandamised enne paigaldamist.
Kanalisatsioon ja rääsumine on naftarohkes tootmiskeskkonnas püsivad ohud. Mehaanilistesse voltidesse, konveierilindidesse ja pöörlevatesse harjadesse kogunev rasv loob ideaalse keskkonna kiireks bakterite kasvuks ja kõrvalmaitseteks. Vähendage seda ohtu, määrates kindlaks seadmed, mis on loodud rangelt hügieeniliselt. Nõuavad õlitusjaama lähedal asuvate elektrikomponentide jaoks tööriistadeta lahtivõtmist, toidukvaliteediga roostevabast terasest konstruktsiooni (304 või 316) ja ligipääsetavat mahapesemisklassi (IP65 või kõrgemat).
Operaatori kalibreerimisvead võivad rikkuda kogu tootmistsükli ja raisata kalli tooraine. Õli voolukiiruse väikesed käsitsi reguleerimised muudavad toote kvaliteeti drastiliselt. Vähendage inimlikke eksimusi, investeerides masinatesse, mis on varustatud programmeeritavate loogikakontrolleritega (PLC) ja intuitiivsete inim-masina liidestega (HMI). Need süsteemid võimaldavad teil salvestada konkreetseid retseptiprofiile, tagades automaatse ja korratava doseerimiskontrolli erinevatel vahetustel ja erinevatel operaatori oskuste tasemetel.
Kontrollige oma praegust rasva pealekandmise meetodit, et teha kindlaks, kas vedelpihustus, tahke ekstrusioon või lobrisüsteem sobib teie retseptinõuetega.
Mõõtke oma vaba põrandapinda, et saaksite mahutada kihtide kiireks lõdvestamiseks vajalikke pikendatud tugikonveierid.
Leppige kokku tootjaga tehase vastuvõtutest, kasutades toimivuse kinnitamiseks oma patenteeritud taigna- ja rasvaproove.
Kontrollige doseerimissüsteemi puhastusvõimet, et tagada toiduohutuse pikaajaline vastavus ja minimeerida seisakuid.
V: Masin pressib taigna õhukeseks leheks, kannab peale täpse õli- või rasvakihi ning kasutab taigna voltimiseks ja rullimiseks mehaanilisi juhtmeid. See mähis püüab taignavoltide vahele lipiidbarjääri, jäljendades käsitsi lamineerimisprotsessi.
V: Jah, kuid see nõuab spetsiifilisi doseerimismehhanisme. Vedelad õlid kasutavad pihustus- või tilgutamissüsteeme, samal ajal kui tahke ghee jaoks on vaja kuumutatud mantelpunkreid ja ekstrusioonpumpasid, et säilitada pealekandmise ajal rasv elastses olekus.
V: Läga segab õli maisijahu või tärklisega. Tärkliseosakesed kiiluvad füüsiliselt taignakihtide vahele ja imavad endasse liigse niiskuse, luues tugevama ja töökindlama barjääri, mis ei lase kihtidel surve all kokku sulada.
V: Rebenemist takistab taigna õige hüdratatsioon, ühtlase lehe paksuse tagamine ja piisavate konveierite kasutamine. Puhkamine võimaldab gluteenivõrgul lõdvestuda enne, kui tekib plisseerimise ja pressimise mehaaniline pinge.
V: Kuiva jahuga kokku keeratud litri tolmutamine hoiab ära selle kleepumise viimaste pressplaatide külge. Samuti aitab see stabiliseerida väliseid lipiidikihte, tagades puhta vabanemise ja säilitades eristatava kihi määratluse.
V: Tööstuslikel masinatel peab olema puhas-in-place (CIP) võimalus, tööriistadeta lahtivõtmine ja mahapestav komponendid. Düüside, harjade ja rihmade rasvajääkide eemaldamiseks on vaja regulaarseid ja rangeid sanitaarprotseduure, mis kasutavad toidule ohutuid rasvaeemaldusvahendeid.