Прегледи: 0 Аутор: Уредник сајта Време објаве: 26.07.2026 Порекло: Сајт


Дефинишућа карактеристика аутентичне лацха паратхе су њени изразити, хрскави слојеви. Овај текстурни резултат постижете ручно наношењем прецизних количина уља или гхее између пресавијених листова теста како бисте створили поуздану липидну баријеру. Скалирање овог деликатног кулинарског процеса за комерцијалну производњу уводи значајне инжењерске изазове. Неравномерна дистрибуција масти, претерано оптерећење теста или неправилно савијање при великим брзинама резултирају густим, спојеним сомунима уместо слојева који се љускају. Произвођачи хране морају да пређу са ручне науке о ламинирању теста на напредну аутоматизацију.
Разумевање како реклама ~!phoenix_var58_0!~ аутоматизује нпроценити специфичне техничке критеријуме када улажете у опрему велике количине. Механика дисперзије масти контролише квалитет финалног производа. Овладавање овим аутоматизованим системима осигурава да ваши сомунови задрже своју традиционалну љускавост у индустријској скали уз одржавање конзистентног протока.
Механика липидне баријере: Љускавост у потпуности зависи од спречавања спајања глутенских мрежа током фаза мировања и котрљања; доследно, аутоматизовано наношење масти је примарни диференцијатор у квалитету машине.
Тајна каше: Коришћење шкробно-уљне каше (као што је суспензија кукурузног брашна и гхее-а) уместо чисте масти ствара супериорну физичку баријеру, процес који модерне индустријске линије морају бити пројектоване за руковање.
Технологија дисперзије: Модерна опрема користи различите методе наношења уља (млазнице за распршивање, капање и четка или екструзија), свака са различитим компромисима у погледу компатибилности вискозитета масти (уље наспрам гхее) и захтева за одржавањем.
Управљање стресом у тесту: Ефикасна слојевита производна линија паратха мора да уравнотежи брзо подмазивање и савијање са одговарајућим транспортерима за одмор како би се спречило повлачење теста и кидање слоја.
Санитација и усклађеност: Системи за наношење уља захтевају ригорозну процену способности чишћења на месту (ЦИП) како би се спречила ужеглост и обезбедила усклађеност са безбедношћу хране у индустријским размерама.
Раздвајање слојева се ослања на фундаменталну науку о храни и реологију теста. Уље делује као хидрофобна баријера између танких листова хидратисаног теста. Ова баријера спречава везивање глутенских нити током компресије и ваљања. Без конзистентног липидног слоја, листови теста се поново спајају под механичким притиско�
Традиционалне методе често користе шкробно-липидну суспензију. Мешање уља или гхее са кукурузним брашном ствара веома ефикасну пасту. Честице скроба упијају вишак влаге са површине теста. Они такође делују као микроскопски клинови, физички држећи слојеве теста одвојеним током завршне фазе пресовања. Превођење ове методе на индустријске ваге захтева специјализовану опрему за пумпање и дозирање која може да рукује суспензијама без зачепљења или одвајања.
Интеракције брашна и супстрата директно утичу на то како се масти за ламинирање понашају на производној линији. Рафинисано брашно апсорбује маст другачије од целог пшеничног брашна. Цела пшеница садржи честице мекиња које могу да поремете липидну баријеру и поцепају лист теста ако нису правилно хидриране. Системи за дозирање на ан аутоматска паратха машина мора бити подесива. Оператери морају да калибришу брзину протока како би спречили појаву сувих мрља у тесту од целог зрна пшенице или презасићења у тесту од рафинисаног брашна.
Традиционална ручна метода подразумева размазивање масти и ручно посипање сувог брашна. Континуирана комерцијална производња захтева апсолутну доследност у хиљадама јединица на сат. Машина мора да постигне покривеност масти од ивице до ивице без накупљања. Мора наносити маст без кидања деликатног листа теста или промене укупног односа хидратације.
Да би проценили аутоматизовану опрему за ламинирање, инжењери траже специфичне основне критеријуме успеха:
Волуметријска конзистенција по целој ширини листа теста.
Способност да се носи са различитим вискозитетима масти без блокада млазница.
Интеграција секундарних механизама за отпрашивање за стабилизацију липидног слоја.
Минимални механички стрес примењен на тесто током фазе савијања.
Доступне компоненте за свакодневну хигијену и уклањање масти.
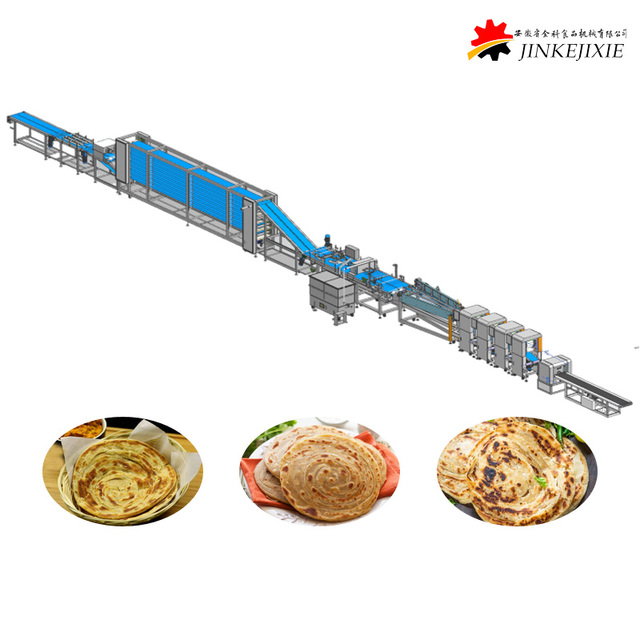
Процес почиње континуираним наношењем теста. Екструдери гурају масу тесто кроз низ редукционих ваљака. Ово разблажује тесто у непрекидну, једноличну траку. Одржавање константне дебљине пре фазе подмазивања је обавезно. Неуједначени листови теста доводе до неправилне апсорпције уља, недоследног формирања слоја и варијација у тежини коначног упакованог производа.
Произвођачи користе неколико различитих механизама за дозирање уља. Свака категорија решења се бави различитим вискозитетима масти, фабричким окружењем и захтевима производње. Одабир погрешног механизма за дозирање доводи до сталних застоја линија и високих стопа отпада.
Механизам за дозирање |
Најприкладнији за |
Оперативне карактеристике |
|---|---|---|
Системи млазница за прскање |
Течна уља ниског вискозитета |
Пружа веома уједначену покривеност микро-капљицама. Захтева прецизну калибрацију да би се избегло прекомерно прскање и отпад. |
Дрип и Ротари Брусх |
Масти средње вискозности |
Физички шири масноћу по листу теста. Уско имитира технике ручне примене. |
Екструзија чврсте масти |
Чврсти гхее или маргарин |
Користи загрејане резервоаре и пумпне системе. Захтева строгу контролу температуре да би се одржала пластичност масти. |
Мешано дозирање са могућношћу мешања |
Мешавине кукурузног брашна и уља |
Одликује се континуираним мешањем како би се спречило таложење скроба. Спречава зачепљење млазница вискозним пастама. |
Након наношења масти, машина врши аутоматизовано савијање и плисирање. Механичке вођице скупљају науљену траку за тесто. Систем савија тесто и намота га у чврсти пак. Ова акција намотавања заробљава слојеве уља изнутра. Прецизност овог механичког скупљања директно одређује број видљивих слојева у коначном печеном производу. Ако вођице примењују превише напетости, тесто се кида и уље цури.
Машина тада мора да управља формирањем пака и секундарним уклањањем прашине. Понављање ручног корака посипања смотаног пака сувим брашном обезбеђује глатку обраду низводно. Аутоматски прашци наносе фини премаз скроба на спољашњост пак�та
Компатибилност са мастима и контрола температуре су критичне метрике евалуације за сваког менаџера објекта. Морате проценити способност машине да рукује вашим специфичним рецептом у стварним фабричким условима. Ако ваш процес захтева чврсти гхее, систем мора да има резервоаре са омотачем и загрејане водове за пренос. Ово спречава учвршћивање масти и блокирање механизма за дозирање током ноћних смена или у хладнијим фабричким окружењима.
Разликујте двостепене системе управљања мастима. Дозирање масти унутрашњег ламинирања ствара унутрашње слојеве. За аутентичне профиле укуса често је н�и пходан посебан систем локалне примене након штампе. Овај секундарни систем примењује уље или гхее током фазе континуираног парног печења или индустријског печења да би се активирало површинско напухавање и хрскање. Управљање два одвојена система масти захтева напредну ПЛЦ интеграцију.
Процените прецизност и контролу приноса јединице за наношење уља. Прекомерно подмазивање доводи до озбиљног прљања опреме. Вишак масти проузрокује квар на паковању и брзо кварење производа услед оксидације. Недовољно подмазивање резултира потпуним неуспехом производа, стварајући густе сомунове са спојеним слојевима. Висококвалитетно слојевита производна линија паратха обезбеђује тачно волуметријско дозирање, које се обично контролише помоћу серво погонских пумпи са позитивним померањем.
Анализирајте како машина укључује механизме за уклањање прашине одмах након наношења уља. Наношење сувог брашна или скроба стабилизује свеже нанете липидне слојеве. Овај корак спречава да уље мигрира превише дубоко у матрицу теста пре фазе пресовања. То је критична инжењерска карактеристика за постизање аутентичне, љускаве текстуре која преживљава смрзавање и поновно загревање.
Испитајте компромисе између пропусности и квалитета. Брзина линије директно утиче на апсорпцију уља и интегритет слоја. Брже производне линије врше веће механичко оптерећење на мрежи за тесто. Захтевају знатно дуже покретне траке. Одговарајуће време одмора омогућава да се мрежа глутена опусти након интензивног процеса подмазивања и намотавања. Прескакање фазе мировања гарантује деформисане производе и озбиљно скупљање током печења.
Избор између система суспензије и директног прскања укључује значајне оперативне компромисе у фабрици. Пумпање вискозних мешавина скроба и уља захтева континуирано мешање у резервоарима за задржавање. Ови системи захтевају ригорозније дневне протоколе чишћења како би се спречиле блокаде и раст бактерија. Супротно томе, течни спрејеви са ниским вискозитетом нуде чистији рад, али не морају да обезбеде исто раздвајање физичког слоја као каша згуснута скробом, потенцијално угрожавајући коначну текстуру.
Размотрите равнотежу између отиска опреме и времена одмора. Компактна машина штеди драгоцени фабрички простор. Међутим, можда му недостаје неопходна дужина транспортера за одмор да би се тесто правилно опустило. Недовољно време за одмор приморава оператере да спроведу ручну интервенцију. Можда ћете морати да преместите намотане пакове у регале за секундарну расвету пре пресовања, повећавајући захтеве радне снаге и уводећи потенцијалне тачке контаминације.
Процените флексибилност у односу на специјализацију када планирате свој распоред производње. Наменске лацха паратха машине имају високо специјализоване механизме за плисирање дизајниране посебно за вишеслојне сомунове. Модуларне линије сомуна нуде шире могућности за различите производе као што су тортиље или пита. Међутим, модуларни системи често компромитују тачност секвенце савијања уља која је потребна за премиум лацха паратху, што резултира мање дефинисаном структуром слоја.
Капитални издаци се морају одмерити у односу на оперативне издатке и коришћење ресурса. Врхунски системи за распршивање и мешани системи за дозирање захтевају већа улагања унапред. Ипак, ови напредни системи драстично смањују губитак нафте кроз прецизно циљање. Они такође минимизирају ручни рад потребан за чишћење и одржавање у поређењу са основним системима капања, смањујући ваше дневне оперативне трошкове и побољшавајући укупну ефикасност линије.
Грешке у скалирању рецептура пред��тављају велики ризик имплементације када се прелази са ручне на аутоматизовану производњу. Индустријске машине имају потпуно другачије механичке силе од људских руку. Тесто које савршено ради на радној површини може се поцепати или спојити на линији велике брзине. Ублажите ово спровођењем ригорозног пилот тестирања са оригиналним произвођачем опреме. Користите своје тачне спецификације брашна, нивое хидратације и планиране врсте масти током ових идна прилагођавања рецепта пре инсталације.
Санитарије и ужеглост су сталне претње у окружењима за производњу нафте која је тешка. Нагомилавање масти у механичким наборима, покретним тракама и ротирајућим четкама ствара идеално окружење за брзи раст бактерија и непријатан укус. Умањите овај ризик специфицирањем опреме пројектоване за строгу хигијену. Захтевати растављање без алата, конструкцију од нерђајућег челика за храну (304 или 316) и приступачне оцене за прање (ИП65 или више) за све електричне компоненте у близини станице за подмазивање.
Грешке у калибрацији оператера могу уништити читав низ производње и изгубити скупе сировине. Мања ручна подешавања протока уља драстично мењају квалитет производа. Ублажите људску грешку инвестирањем у машине опремљене програмабилним логичким контролерима (ПЛЦ) и интуитивним интерфејсима човек-машина (ХМИ). Ови системи вам омогућавају да сачувате специфичне профиле рецептура, обезбеђујући аутоматизовану, поновљиву контролу дозирања у различитим сменама и различитим нивоима вештина оператера.
Прегледајте свој тренутни начин наношења масти да бисте утврдили да ли течни спреј, чврста екструзија или систем суспензије одговарају вашим специфичним захтевима рецептуре.
Измерите свој расположиви простор како бисте били сигурни да можете да примите продужене покретне траке потребне за опуштање слојева велике брзине.
Закажите фабрички тест прихватања са произвођачем користећи своје власничке узорке теста и масти да бисте потврдили перформансе.
Проверите могућности чишћења на месту система за дозирање како бисте гарантовали дугорочну усклађеност са безбедношћу хране и минимизирали застоје.
О: Машина екструдира тесто у танак лист, наноси прецизан слој уља или масти и користи механичке вођице да набора и намота тесто. Ово намотавање хвата липидну баријеру између набора теста, опонашајући процес ручног ламинирања.
О: Да, али то захтева специфичне механизме дозирања. Течна уља користе системе распршивања или капања, док чврсти гхее захтевају загрејане резервоаре са омотачем и екструзионе пумпе да би се маст одржавала у савитљивом стању током примене.
О: Каша меша уље са кукурузним брашном или скробом. Честице скроба се физички увлаче између слојева теста и апсорбују вишак влаге, стварајући јачу, поузданију баријеру која спречава спајање слојева под притиском.
О: Цепање се спречава одржавањем одговарајуће хидратације теста, обезбеђивањем уједначене дебљине листа и коришћењем одговарајућих транспортера за одмор. Мировање омогућава да се мрежа глутена опусти пре него што дође до механичког напрезања набора и притискања.
О: Посипање смотаног пака сувим брашном спречава га да се залепи за завршне плоче за пресовање. Такође помаже у стабилизацији спољашњих липидних слојева, обезбеђујући чисто ослобађање и очување јасне дефиниције слоја.
О: Индустријске машине морају имати могућности чишћења на месту (ЦИП), растављања без алата и компоненти које се могу опрати. Редовни, ригорозни санитарни протоколи који користе одмашћиваче безбедне за храну су неопходни да би се уклонила заостала масноћа са млазница, четкица и каишева.