Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-26 Origen: Sitio


La característica definitoria de un auténtico lacha paratha son sus capas distintas y crujientes. Este resultado de textura se logra manualmente aplicando cantidades precisas de aceite o ghee entre láminas de masa dobladas para crear una barrera lipídica confiable. Escalar este delicado proceso culinario para la fabricación comercial presenta importantes desafíos de ingeniería. La distribución desigual de la grasa, la tensión excesiva de la masa o el plegado inadecuado a altas velocidades dan como resultado panes planos densos y fusionados en lugar de capas hojaldradas. Los fabricantes de alimentos deben pasar de la ciencia manual de laminación de masa a la automatización avanzada.
Entendiendo cómo un comercial Lacha Paratha Machine automatiza la aplicación de aceite y dicta el éxito de su producción. Debe evaluar criterios técnicos específicos al invertir en equipos de gran volumen. La mecánica de dispersión de grasas controla la calidad del producto final. Dominar estos sistemas automatizados garantiza que sus panes planos conserven su hojaldre tradicional a escala industrial y al mismo tiempo mantengan un rendimiento constante.
Mecánica de la barrera lipídica: la descamación depende enteramente de evitar que las redes de gluten se fusionen durante las fases de reposo y rodadura; La aplicación de grasa consistente y automatizada es el principal diferenciador en la calidad de la máquina.
El secreto de la lechada: la utilización de una lechada de aceite de almidón (como una suspensión de harina de maíz y ghee) en lugar de grasa pura crea una barrera física superior, un proceso que las líneas industriales modernas deben diseñar para manejar.
Tecnología de dispersión: Los equipos modernos utilizan diversos métodos de aplicación de aceite (boquillas de pulverización, goteo y brocha o extrusión), cada uno con distintas compensaciones en cuanto a la compatibilidad de la viscosidad de la grasa (aceite frente a ghee) y requisitos de mantenimiento.
Manejo del estrés de la masa: una línea de producción de paratha en capas eficaz debe equilibrar el engrase y el plegado de alta velocidad con transportadores de reposo adecuados para evitar la retracción de la masa y el desgarro de las capas.
Saneamiento y cumplimiento: los sistemas de aplicación de aceite requieren una evaluación rigurosa de las capacidades de limpieza in situ (CIP) para prevenir la rancidez y garantizar el cumplimiento de la seguridad alimentaria a escalas industriales.
La separación de capas se basa en la ciencia alimentaria fundamental y la reología de la masa. El aceite actúa como una barrera hidrofóbica entre finas láminas de masa hidratada. Esta barrera evita que las hebras de gluten se unan durante la compresión y el enrollado. Sin una capa lipídica consistente, las láminas de masa se vuelven a fusionar bajo presión mecánica. El pan plano resultante se vuelve duro y denso, perdiendo la sensación en boca característica que esperan los consumidores.
Los métodos tradicionales suelen utilizar una suspensión de almidón y lípidos. Mezclar aceite o ghee con harina de maíz crea una pasta muy eficaz. Las partículas de almidón absorben el exceso de humedad de la superficie de la masa. También actúan como cuñas microscópicas, manteniendo físicamente separadas las capas de masa durante la etapa de prensado final. Llevar este método a escalas industriales requiere equipos de bombeo y dosificación especializados capaces de manejar suspensiones sin obstruirlas ni separarlas.
Las interacciones del sustrato de la harina impactan directamente el comportamiento de las grasas para laminación en la línea de producción. La harina refinada absorbe la grasa de manera diferente que la harina integral. El trigo integral contiene partículas de salvado que pueden alterar la barrera lipídica y rasgar la lámina de masa si no se hidrata adecuadamente. Sistemas de dosificación en un La máquina automática de paratha debe ser ajustable. Los operadores deben calibrar el caudal para evitar puntos secos en masa de trigo integral o sobresaturación en masa de harina refinada.
El método manual tradicional consiste en untar grasa y espolvorear harina seca a mano. La producción comercial continua exige una coherencia absoluta en miles de unidades por hora. Una máquina debe lograr una cobertura de grasa de borde a borde sin acumularse. Se debe aplicar la grasa sin romper la delicada lámina de masa ni alterar el ratio de hidratación global.
Para evaluar los equipos de laminación automatizados, los ingenieros buscan criterios básicos de éxito específicos:
Consistencia volumétrica en todo el ancho de la lámina de masa.
Capacidad para manejar diferentes viscosidades de grasa sin obstrucciones en las boquillas.
Integración de mecanismos secundarios de espolvoreo para estabilizar la capa lipídica.
Mínima tensión mecánica aplicada a la masa durante la fase de plegado.
Componentes accesibles para el saneamiento diario y la eliminación de grasa.
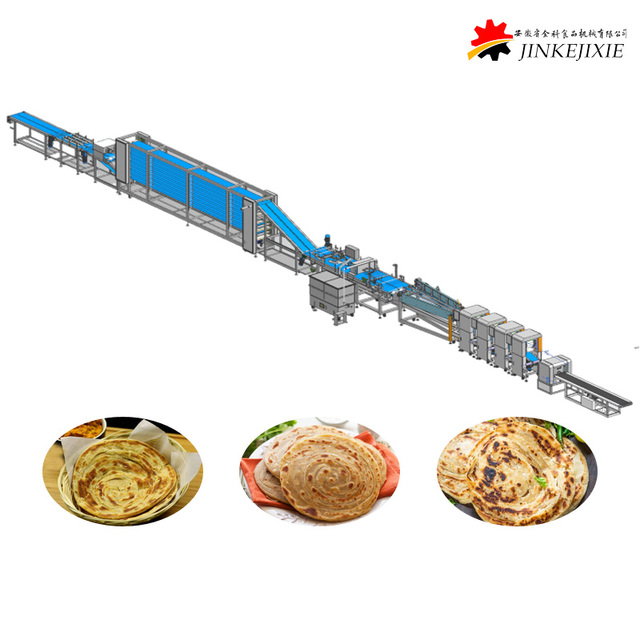
El proceso comienza con un laminado continuo de masa. Las extrusoras empujan la masa a granel a través de una serie de rodillos reductores. Esto adelgaza la masa hasta formar una cinta continua y uniforme. Es obligatorio mantener un espesor constante antes de la etapa de lubricación. Las láminas de masa desiguales provocan una absorción errática de aceite, una formación de capas inconsistente y variaciones de peso en el producto envasado final.
Los fabricantes utilizan varios mecanismos distintos de dosificación de aceite. Cada categoría de solución aborda diferentes viscosidades de grasa, entornos de fábrica y requisitos de producción. La selección del mecanismo de dosificación incorrecto provoca constantes paradas de línea y altas tasas de desperdicio.
Mecanismo dispensador |
Más adecuado para |
Características operativas |
|---|---|---|
Sistemas de boquillas de pulverización |
Aceites líquidos de baja viscosidad |
Ofrece una cobertura de microgotas altamente uniforme. Requiere una calibración precisa para evitar el exceso de pulverización y el desperdicio. |
Cepillo giratorio y de goteo |
Grasas de viscosidad media |
Esparce físicamente la grasa sobre la lámina de masa. Imita fielmente las técnicas de aplicación manual. |
Extrusión de grasa sólida |
Manteca sólida o margarina |
Utiliza tolvas calentadas y sistemas de bomba. Requiere un estricto control de temperatura para mantener la plasticidad de la grasa. |
Dosificación agitada con capacidad de suspensión |
Mezclas de harina de maíz y aceite |
Presenta agitación continua para evitar la sedimentación del almidón. Evita la obstrucción de las boquillas con pastas viscosas. |
Después de la aplicación de grasa, la máquina ejecuta el plegado y plisado automatizado. Unas guías mecánicas recogen la cinta de masa engrasada. El sistema pliega la masa y la enrolla formando un disco apretado. Esta acción enrollada atrapa las capas de aceite internamente. La precisión de este fruncido mecánico determina directamente el número de capas visibles en el producto horneado final. Si las guías aplican demasiada tensión, la masa se rompe y el aceite se escapa.
La máquina debe entonces gestionar la formación de discos y el polvo secundario. Replicar el paso manual de espolvorear el disco enrollado con harina seca garantiza un procesamiento posterior sin problemas. Los plumeros automáticos aplican una fina capa de almidón al exterior del disco. Esto asegura una liberación limpia de las placas de prensa finales. Preserva la delicada definición de las capas establecida durante la fase de enrollado y evita que los discos se peguen a las cintas transportadoras durante la fase de reposo.
La compatibilidad de grasas y el control de la temperatura son métricas de evaluación críticas para cualquier administrador de instalaciones. Debe evaluar la capacidad de la máquina para manejar su receta específica en condiciones reales de fábrica. Si su proceso requiere ghee sólido, el sistema debe contar con tolvas encamisadas y líneas de transferencia calentadas. Esto evita que la grasa se solidifique y bloquee el mecanismo de dosificación durante los turnos nocturnos o en ambientes más fríos de la fábrica.
Distinga entre sistemas de control de grasa de dos etapas. La dosificación de grasa de laminación interna crea las capas internas. A menudo es necesario un sistema de aplicación tópica postimpresión independiente para obtener perfiles de sabor auténticos. Este sistema secundario aplica aceite o ghee durante la etapa de precocido continuo o planchado industrial para activar el inflado y crujiente de la superficie. La gestión de dos sistemas de grasa separados requiere una integración PLC avanzada.
Evaluar la precisión y control de rendimiento de la unidad de aplicación de aceite. El exceso de aceite provoca una grave contaminación del equipo. El exceso de grasa provoca fallos en el sellado de los envases y un rápido deterioro del producto debido a la oxidación. La falta de aceite da como resultado una falla total del producto, lo que produce panes planos densos con capas fusionadas. Una alta calidad La línea de producción de paratha en capas proporciona una dosificación volumétrica exacta, generalmente controlada por bombas de desplazamiento positivo servoaccionadas.
Analizar cómo la máquina incorpora mecanismos de espolvoreo inmediatamente después de la aplicación del aceite. La aplicación de harina seca o almidón estabiliza las capas lipídicas recién aplicadas. Este paso evita que el aceite migre demasiado profundamente hacia la matriz de la masa antes de la etapa de prensado. Es una característica de ingeniería fundamental para lograr una textura auténtica y escamosa que sobreviva la congelación y el recalentamiento.
Examinar las compensaciones entre rendimiento y calidad. La velocidad de la línea afecta directamente la absorción de aceite y la integridad de la capa. Las líneas de producción más rápidas ejercen más tensión mecánica sobre la red de masa. Requieren transportadores de reposo significativamente más largos. Un tiempo de descanso adecuado permite que la red de gluten se relaje después de los intensos procesos de aceitado y enrollado. Saltarse la fase de reposo garantiza productos deformes y una contracción severa durante el horneado.
La elección entre sistemas de lechada y pulverización directa implica importantes compensaciones operativas en la fábrica. El bombeo de mezclas viscosas de almidón y aceite requiere mecanismos de agitación continua en los tanques de retención. Estos sistemas exigen protocolos de limpieza diarios más rigurosos para evitar obstrucciones y crecimiento bacteriano. Por el contrario, los aerosoles de aceite líquido de baja viscosidad ofrecen un funcionamiento más limpio, pero es posible que no proporcionen la misma separación física de capas que una suspensión espesa con almidón, lo que podría comprometer la textura final.
Considere el equilibrio entre la huella del equipo y el tiempo de descanso. Una máquina compacta ahorra valioso espacio en la fábrica. Sin embargo, puede carecer de la longitud necesaria del transportador en reposo para relajar adecuadamente la masa. Un tiempo de descanso insuficiente obliga a los operadores a implementar una intervención manual. Es posible que deba transferir los discos de masa enrollados a rejillas de fermentación secundarias antes de prensarlos, lo que aumenta los requisitos de mano de obra e introduce posibles puntos de contaminación.
Evalúe la flexibilidad frente a la especialización al planificar su programa de producción. Las máquinas dedicadas a lacha paratha cuentan con mecanismos de plisado altamente especializados diseñados específicamente para panes planos de varias capas. Las líneas modulares de pan plano ofrecen capacidades más amplias para diferentes productos como tortillas o pita. Sin embargo, los sistemas modulares a menudo comprometen la exactitud de la secuencia de plegado de aceite requerida para lacha paratha premium, lo que resulta en una estructura de capas menos definida.
Los gastos de capital deben sopesarse con los gastos operativos y la utilización de recursos. Los sistemas de dosificación agitada y pulverización de alta gama requieren mayores inversiones iniciales. Sin embargo, estos sistemas avanzados reducen drásticamente el desperdicio de petróleo mediante una focalización precisa. También minimizan la mano de obra necesaria para la limpieza y el mantenimiento en comparación con los sistemas de goteo rudimentarios, lo que reduce los costos operativos diarios y mejora la eficiencia general de la línea.
Las fallas en el escalado de recetas presentan un riesgo importante de implementación al pasar de la producción manual a la automatizada. Las máquinas industriales ejercen fuerzas mecánicas completamente diferentes a las de las manos humanas. La masa que funciona perfectamente sobre una mesa de trabajo puede romperse o fusionarse en una línea de alta velocidad. Mitigue esto realizando rigurosas pruebas piloto con el fabricante del equipo original. Utilice sus especificaciones exactas de harina, niveles de hidratación y tipos de grasa planificados durante estas pruebas para identificar los ajustes necesarios en la receta antes de la instalación.
El saneamiento y la rancidez son amenazas persistentes en entornos de producción con mucho petróleo. La acumulación de grasa en pliegues mecánicos, cintas transportadoras y cepillos giratorios crea un ambiente ideal para un rápido crecimiento bacteriano y sabores desagradables. Mitigue este riesgo especificando equipos diseñados para una higiene estricta. Requiere desmontaje sin herramientas, construcción de acero inoxidable apto para uso alimentario (304 o 316) y clasificaciones de lavado accesibles (IP65 o superior) para todos los componentes eléctricos cerca de la estación de lubricación.
Los errores de calibración del operador pueden arruinar series enteras de producción y desperdiciar costosas materias primas. Los ajustes manuales menores en el caudal de aceite alteran drásticamente la calidad del producto. Mitigue los errores humanos invirtiendo en máquinas equipadas con controladores lógicos programables (PLC) e interfaces hombre-máquina (HMI) intuitivas. Estos sistemas le permiten guardar perfiles de recetas específicos, lo que garantiza un control de dosificación automatizado y repetible en diferentes turnos y distintos niveles de habilidad del operador.
Audite su método actual de aplicación de grasa para determinar si un sistema de pulverización líquida, extrusión sólida o suspensión se ajusta a los requisitos específicos de su receta.
Mida su espacio de piso disponible para asegurarse de que pueda acomodar los transportadores de reposo extendidos necesarios para la relajación de capas de alta velocidad.
Programe una prueba de aceptación en fábrica con el fabricante utilizando sus muestras de masa y grasa patentadas para validar el rendimiento.
Verifique las capacidades de limpieza in situ del sistema de dosificación para garantizar el cumplimiento de la seguridad alimentaria a largo plazo y minimizar el tiempo de inactividad.
R: La máquina extruye la masa en una lámina delgada, aplica una capa precisa de aceite o grasa y utiliza guías mecánicas para plisar y enrollar la masa. Este enrollado atrapa la barrera lipídica entre los pliegues de la masa, imitando el proceso de laminación manual.
R: Sí, pero requiere mecanismos de dosificación específicos. Los aceites líquidos utilizan sistemas de pulverización o goteo, mientras que el ghee sólido requiere tolvas con camisa calentada y bombas de extrusión para mantener la grasa en un estado flexible durante la aplicación.
R: Una suspensión mezcla aceite con harina de maíz o almidón. Las partículas de almidón se encajan físicamente entre las capas de masa y absorben el exceso de humedad, creando una barrera más fuerte y confiable que evita que las capas se fusionen bajo presión.
R: Se evita el desgarro manteniendo una hidratación adecuada de la masa, asegurando un espesor uniforme de la lámina y utilizando transportadores de reposo adecuados. El reposo permite que la red de gluten se relaje antes de que se produzca la tensión mecánica del plisado y el prensado.
R: Espolvorear el disco enrollado con harina seca evita que se pegue a las placas de prensa finales. También ayuda a estabilizar las capas lipídicas externas, asegurando una liberación limpia y preservando la definición distintiva de la capa.
R: Las máquinas industriales deben contar con capacidades de limpieza in situ (CIP), desmontaje sin herramientas y componentes aptos para lavado. Son necesarios protocolos de saneamiento rigurosos y regulares que utilicen desengrasantes aptos para alimentos para eliminar la grasa residual de las boquillas, cepillos y correas.