Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


Avez-vous déjà préparé un pain plat parfaitement doré, pour le retrouver gâché par un emballage détrempé quelques jours plus tard ? Pour les fabricants de produits alimentaires, il s’agit d’une réalité frustrante et coûteuse. La boulangerie est généralement celle qui investit le plus de capital. Le contrôle qualité se concentre fortement sur le four. Pourtant, les directeurs d’usine découvrent souvent que le plus gros goulot d’étranglement se produit juste après la cuisson. Le conditionnement de produits chauds garantit une condensation indésirable. Cette humidité emprisonnée agit comme un catalyseur. Cela engendre des moisissures et détruit la durée de conservation.
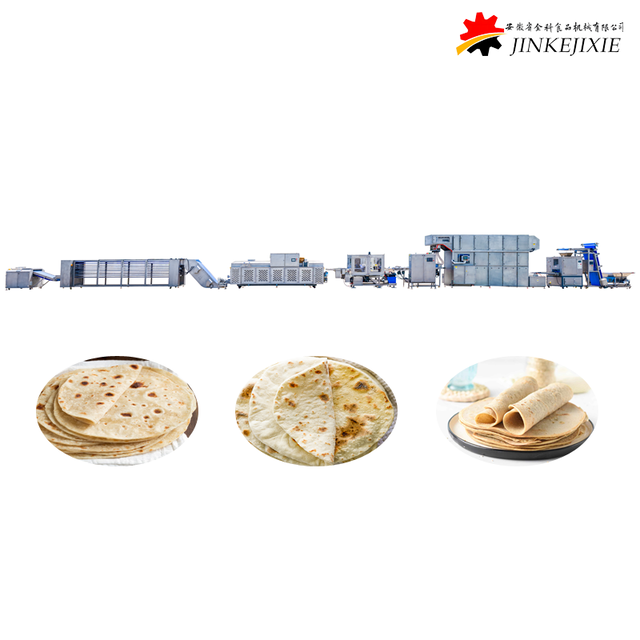
Une réduction thermique précise évite ces défaillances critiques. Comprendre la thermodynamique de la production de pâte est essentiel pour tout responsable d'installation. Intégrer un La machine à tortilla commerciale équipée de solutions de refroidissement automatisées protège votre production quotidienne. Cela réduit considérablement le travail manuel et garantit que des produits cohérents et prêts à être vendus au détail arrivent dans les rayons.
Le contrôle de l’humidité est crucial : l’emballage des emballages chauds provoque une condensation rapide à l’intérieur de l’emballage. L’humidité emprisonnée accélère la croissance et l’agglutination des moisissures, réduisant ainsi considérablement la rentabilité.
Préservation de la texture et de la flexibilité : Une baisse de température scientifiquement contrôlée permet aux amidons de prendre correctement. Cela garantit que la pâte reste douce, très souple et résistante à la déchirure.
L'automatisation est synonyme d'efficacité : les machines industrielles équipées de convoyeurs à plusieurs niveaux permettent d'économiser de l'espace au sol dans l'usine. Il réduit les coûts de main-d'œuvre et garantit une réduction uniforme de la température sur chaque lot.
Évolutivité pour les supermarchés : la mise à niveau vers une ligne entièrement automatisée garantit que vos produits répondent aux normes strictes requises pour la distribution au détail à grande échelle.
Sauter ou précipiter la phase de réduction thermique introduit de graves altérations physiques et chimiques des produits de boulangerie. Les opérateurs d’usine poussent parfois à augmenter la cadence sans respecter la durée de repos obligatoire. Les conséquences se manifestent directement dans les rayons des supermarchés.
La science fondamentale de la pâtisserie veut que la pâte chaude libère continuellement de la vapeur à la sortie du four. Imaginez un lot fraîchement cuit placé immédiatement dans des sacs en polyéthylène scellés. La température centrale reste élevée. La vapeur qui s'échappe est piégée. À mesure que l’air ambiant à l’extérieur du sac se refroidit, la vapeur emprisonnée atteint son point de rosée. Il se transforme en gouttelettes d'eau liquide à l'intérieur de l'emballage.
Cet excès d’humidité modifie drastiquement l’activité de l’eau à la surface des aliments. Une activité élevée de l’eau crée un terrain fertile pour les bactéries et les spores de moisissures. Dans un environnement commercial, cette croissance microbienne accélérée réduit la durée de conservation de quelques semaines à quelques jours seulement. Cela se traduit directement par des rétrofacturations coûteuses et des dommages permanents à la confiance dans la marque.
Au-delà des risques microbiens, emballer des pains plats chauds ruine fondamentalement l’expérience utilisateur. Les ingénieurs industriels appellent souvent cela l’effet brique. Lorsque les wraps sont chauds, les amidons présents dans la farine ou la pâte de maïs sont encore très actifs, gélatineux et humides.
Empiler et compresser ces morceaux chauds dans un emballage serré transforme les amidons en un adhésif puissant. Les pièces individuelles fusionnent pour former un bloc solide. Lorsque le consommateur final tente de les séparer pour un repas, le produit se déchire ou s'effrite entièrement. Cet échec structurel frustre les acheteurs et les pousse vers les marques concurrentes.
La structure cellulaire de la pâte cuite repose en grande partie sur un processus biochimique appelé rétrogradation de l'amidon. Au fur et à mesure que le produit refroidit, les amidons gélatinisés commencent à se réaligner et à cristalliser. Cela donne à l’emballage sa texture finale durable.
Soumettre la pâte à une chute de température rapide et choquante la rend cassante. Il a tendance à se fissurer une fois plié. À l’inverse, une exposition prolongée à sa propre chaleur emprisonnée rend la texture désagréablement gommeuse. Une réduction contrôlée et progressive de la température est le seul moyen de garantir que le produit retient les garnitures lourdes sans se fendre.

Atteindre les paramètres parfaits nécessite un équilibre précis entre le temps, la température ambiante et la dynamique du flux d’air. Les exploitants d’installations doivent mettre en œuvre des procédures opérationnelles standardisées. Cela garantit une uniformité absolue avant la phase d’empilage.
Avant qu’un emballage puisse entrer en toute sécurité dans un emballage plastique, sa température centrale doit baisser pour correspondre aux conditions ambiantes de l’installation. Dans la plupart des boulangeries commerciales, ce seuil thermique se situe entre 75 et 85 degrés Fahrenheit.
Atteindre cet objectif spécifique garantit que la différence de température entre le produit et l’environnement d’emballage est pratiquement nulle. Sans différentiel, la condensation ne peut tout simplement pas se former. Atteindre systématiquement cette marque nécessite un équipement calibré adapté à l’épaisseur spécifique du lot.
Historiquement, les petites boulangeries artisanales dépendaient de l’air ambiant statique. Ils transféraient manuellement les lots sur de grandes grilles métalliques. Bien qu’acceptable pour les ateliers à faible volume, cette méthode n’est absolument pas durable pour la fabrication industrielle. Les installations modernes utilisent des systèmes de convoyeurs à air pulsé. L'élimination de la couche limite d'air humide accélère le transfert de chaleur.
Paramètre |
Méthode de rack manuel |
Système de convoyeur automatisé |
|---|---|---|
Vitesse de traitement |
15 à 20 minutes par lot |
1,5 à 3 minutes en continu |
Efficacité de l'espace au sol |
Très faible, nécessite des zones de transit massives |
Élevé, utilise un empilement vertical à plusieurs niveaux |
Cohérence du produit |
Incohérent, s'appuie sur les brouillons de la salle |
100 pour cent uniforme sur toutes les pièces |
Risque de contamination |
Forte exposition à la manipulation humaine |
Minimal, entièrement fermé et automatisé |
Des analyses de marché récentes révèlent un changement massif dans le secteur de la boulangerie en gros. Des réglementations plus strictes en matière de sécurité alimentaire transforment les usines. Les consommateurs exigent une durée de conservation prolongée sans ajout de conservateurs chimiques agressifs. Cela éloigne les fabricants de la manipulation manuelle et du repos en rack.
La norme industrielle évolue rapidement vers des environnements entièrement fermés et climatisés. Les principales installations sont en train de passer à un ligne de tortillas pour la production au détail afin de répondre aux critères de conformité sans compromis des supermarchés. L'automatisation n'est plus un luxe. C’est la base de la survie et de la rentabilité dans la fabrication de produits alimentaires à grand volume.
Pour éliminer le goulot d'étranglement de la phase post-cuisson, les fabricants doivent se tourner vers l'ingénierie automatisée. Les équipements industriels modernes intègrent de manière transparente la cuisson et la réduction de température dans un flux de travail continu.
L’espace au sol est l’un des actifs les plus coûteux de toute usine. Tenter de traiter des milliers de pièces par heure sur une seule bande plate nécessiterait une machine de plusieurs dizaines de mètres de long. Les équipements industriels combattent cette limitation spatiale en utilisant des dispositions verticales à plusieurs niveaux.
Ces systèmes empilent trois, cinq ou même sept passes de courroie les unes sur les autres. Au fur et à mesure que le produit atteint la fin d’un niveau, il passe au suivant. Il se déplace d'avant en arrière dans une empreinte verticale compacte. Cette disposition ingénieuse maximise l’exposition à l’air tout en occupant un minimum de superficie.
L’un des avantages mécaniques essentiels d’un système à plusieurs niveaux est le retournement automatique du produit. Lorsqu'un emballage chaud repose sur une ceinture solide ou en maille, le côté touchant le matériau retient l'humidité plus longtemps. Au fur et à mesure qu'elle passe d'un niveau vertical à l'autre, la machine retourne naturellement la pièce. Cela garantit que les deux côtés reçoivent une exposition égale à l’air forcé, évitant ainsi un fond détrempé.
La sélection des paramètres corrects est essentielle au succès opérationnel. Pour les opérations de moyenne à grande échelle, l'intégration d'un La machine à tortillas pour les usines alimentaires comme la série JKBP-820 ou JKBP-950 offre un énorme avantage technique. Ces modèles disposent de commandes précises de vitesse de l'onduleur. Ils se synchronisent parfaitement avec la puissance du four pour garantir la stricte fenêtre d'exposition de 1,5 à 3 minutes.
De plus, ces lignes industrielles utilisent des bandes grillagées en acier inoxydable de qualité alimentaire. La conception en maille permet un flux d'air ascendant maximal provenant des ventilateurs de refroidissement intégrés. En adaptant la vitesse mécanique au taux de rétrogradation biologique de la pâte, les usines parviennent à un emballage zéro défaut à chaque équipe.
Le délai standard se situe entre 1,5 et 3 minutes sous air ambiant pulsé. Les enveloppes de farine plus épaisses nécessitent trois minutes complètes, tandis que les variétés de maïs plus fines atteignent la cible plus rapidement. La température centrale doit descendre aux niveaux ambiants de la pièce, généralement autour de 75 à 85 degrés Fahrenheit, pour empêcher complètement la condensation à l'intérieur du sac.
Le collage se produit lorsque les produits sont empilés alors que leurs amidons internes sont encore chauds et très actifs. Sans réduction thermique appropriée, ces amidons gélatineux agissent comme un adhésif puissant. L'utilisation de convoyeurs automatisés évite cela en permettant aux amidons de cristalliser et de se fixer correctement avant la phase d'empilage et d'ensachage.
Arrêtez de laisser une mauvaise gestion thermique gâcher votre cuisson parfaite. La mise à niveau de vos installations avec des machines conçues élimine les goulots d'étranglement de la production. Il réduit les coûts de main-d'œuvre manuelle et garantit un produit cohérent et hautement rentable. Que vous ayez besoin d’un système compact pour une boulangerie en pleine croissance ou d’une ligne industrielle de grande capacité pour la distribution en supermarché, choisir le bon équipement change tout. Explorez la gamme complète de solutions automatisées avancées sur https://www.tortilla-machine.com pour trouver la configuration exacte adaptée aux demandes de votre usine.