Прегледи: 0 Аутор: Уредник сајта Време објаве: 21.09.2026. Порекло: Сајт


Да ли сте икада испекли савршен, златно-браон сомун, да бисте га неколико дана касније открили уништени мокрим паковањем? За произвођаче хране ово је фрустрирајућа и скупа стварност. Печење обично добија највећу капиталну инвестицију. Контрола квалитета се у великој мери фокусира на пећницу. Ипак, менаџери фабрике често откривају да се највеће уско грло дешава одмах након печења. Паковање топлих производа гарантује нежељену кондензацију. Ова заробљена влага делује као катализатор. Рађа буђ и уништава рок трајања.
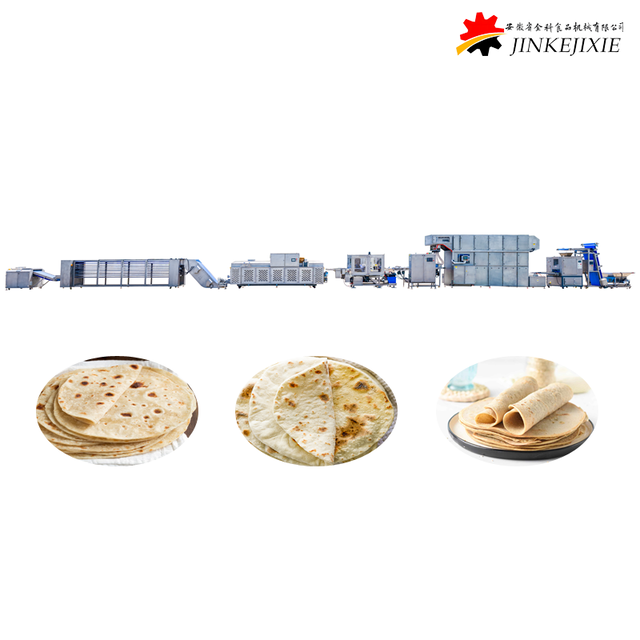
Прецизно смањење температуре спречава ове критичне кварове. Разумевање термодинамике производње теста је од суштинског значаја за сваког менаџера објекта. Интегрисање а Комерцијална машина за тортиље опремљена аутоматизованим решењима за хлађење штити ваш дневни учинак. То драстично смањује ручни рад и осигурава да конзистентни, малопродајни производи доспеју на полице.
Контрола влаге је кључна: паковање врућих омота изазива брзу кондензацију унутар омотача. Заробљена влага убрзава раст и стварање грудвица, значајно умањујући профитабилност.
Очување текстуре и флексибилности: Научно контролисан пад температуре омогућава скробовима да се правилно стегну. Ово осигурава да тесто остане меко, веома савитљиво и отпорно на кидање.
Аутоматизација једнака ефикасности: Индустријске машине са вишеслојним транспортерима штеде фабрички простор. Смањује трошкове рада и гарантује уједначено смањење температуре у свакој серији.
Скалабилност за супермаркете: Надоградња на потпуно аутоматизовану линију обезбеђује да ваши производи испуњавају строге стандарде потребне за дистрибуцију великих количина на мало.
Прескакање или убрзавање фазе термичке редукције доводи до озбиљних физичких и хемијских промена у печеним производима. Фабрички оператери се понекад залажу за већу пропусност не поштујући обавезно трајање мировања. Последице се манифестују директно на полици супермаркета.
Фундаментална наука о печењу налаже да топло тесто непрекидно испушта пару док излази из рерне. Замислите свеже печену серију стављену одмах у запечаћене полиетиленске кесе. Температура језгра остаје повишена. Та пара која излази постаје заробљена. Како се околни ваздух изван вреће хлади, заробљена пара достиже тачку росе. Претвара се у течне капљице воде на унутрашњој страни омотача.
Овај вишак влаге драстично мења активност воде на површини хране. Висока активност воде ствара идеално тло за размножавање бактерија и спора плесни. У комерцијалном окружењу, овај убрзани раст микроба смањује рок трајања са недеља на неколико дана. Ово се директно преводи у скупе малопродајне повраћаје средстава и трајно нарушавање поверења у бренд.
Осим микробиолошких ризика, паковање топлих сомуна суштински уништава корисничко искуство. Индустријски инжењери то често називају ефектом цигле. Када су омоти врући, скробови присутни у брашну или кукурузној маси су и даље веома активни, желатинасти и влажни.
Слагање и сабијање ових топлих комада унутар чврстог омота претвара скроб у моћан лепак. Појединачни делови се спајају у чврст блок. Када крајњи потрошачи покушају да их одвоје за оброк, производ се цепа или у потпуности распада. Овај структурални неуспјех фрустрира купце и тјера их ка конкурентским брендовима.
Ћелијска структура печеног теста се у великој мери ослања на биохемијски процес познат као ретроградација скроба. Како се производ хлади, желатинизовани скробови почињу да се поравнавају и кристалишу. Ово даје омоту коначну издржљиву текстуру.
Подвргавање теста брзом, шокантном паду температуре чини га крхким. Постаје склон пуцању када се пресавије. Насупрот томе, продужено излагање сопственој заробљеној топлоти чини текстуру непријатно гуменом. Контролисано, постепено смањење температуре је једини начин да се осигура да производ држи тешка пуњења без цепања.

Постизање савршених параметара захтева прецизан баланс времена, температуре околине и динамике протока ваздуха. Оператери постројења морају имплементирати стандардизоване оперативне процедуре. Ово обезбеђује апсолутну униформност пре фазе слагања.
Пре него што омотач може безбедно да уђе у пластични омотач, температура његовог језгра мора пасти како би одговарала условима у просторији у објекту. У већини комерцијалних пекара, овај термички праг се креће између 75 и 85 степени Фаренхајта.
Постизање овог специфичног циља осигурава да је температурна разлика између производа и окружења за паковање практично нула. Без диференцијала, кондензација једноставно не може да се формира. Доследно достизање ове ознаке захтева калибрисану опрему прилагођену специфичној дебљини серије.
Историјски гледано, мање занатске пекаре су се ослањале на статични амбијентални ваздух. Ручно су пребацивали серије на велике жичане полице. Иако је прихватљив за продавнице мале количине, овај метод је потпуно неодржив за индустријску производњу. Савремени објекти користе системе транспортера са принудним ваздухом. Уклањање граничног слоја влажног ваздуха убрзава пренос топлоте.
Параметар |
Мануал Рацк Метход |
Аутоматизовани транспортни систем |
|---|---|---|
Брзина обраде |
15 до 20 минута по серији |
1,5 до 3 минута непрекидно |
Ефикасност подног простора |
Веома низак, захтева масивне просторе за постављање |
Високо, користи вертикално вишеслојно слагање |
Конзистентност производа |
Недоследно, ослања се на промаје у просторији |
100 посто уједначено у свим деловима |
Ризик од контаминације |
Велика изложеност људском руковању |
Минимално, потпуно затворено и аутоматизовано |
Недавне анализе тржишта откривају огроман помак у сектору пекара на велико. Строжи прописи о безбедности хране мењају фабричке подове. Потрошачи захтевају продужени рок трајања без додавања јаких хемијских конзерванса. Ово одвраћа произвођаче од ручног руковања и одмарања у регалу.
Индустријски стандард се брзо креће ка потпуно затвореним окружењима са контролисаном климом. Водећи објекти се надограђују на а Линија тортиља за малопродајну производњу како би се задовољиле бескомпромисне метрике усклађености супермаркета. Аутоматизација више није луксуз. То је основа за опстанак и профитабилност у производњи хране великог обима.
Да би елиминисали уско грло у фази након печења, произвођачи скалирања морају се окренути аутоматизованом инжењерингу. Модерна индустријска опрема неприметно интегрише печење и смањење температуре у један континуирани радни ток.
Подна површина је једна од најскупљих средстава у било којој фабрици. Покушај обраде хиљада комада на сат на једној равној траци захтевао би машину дугу десетине метара. Индустријска опрема се бори против овог просторног ограничења коришћењем вертикалних, вишеслојних распореда.
Ови системи постављају три, пет или чак седам пролаза појаса један на други. Како производ путује до краја једног нивоа, он се спушта на следећи. Путује напред-назад унутар компактног вертикалног отиска. Овај генијалан распоред максимизира изложеност ваздуху док заузима минималну квадратуру.
Једна критична механичка предност вишеслојног система је аутоматско окретање производа. Када се врући омотач постави на чврсти или мрежасти појас, страна која додирује материјал дуже задржава влагу. Док пада са једног вертикалног нивоа на други, машина природно преокреће комад. Ово обезбеђује да обе стране буду подједнако изложене принудном ваздуху, спречавајући влажно дно.
Одабир тачних параметара је од виталног значаја за оперативни успех. За операције средњег и великог обима, интегрисање а Машина за тортиље за фабрике хране као што су серије ЈКБП-820 или ЈКБП-950 пружа огромну инжењерску предност. Ови модели имају прецизне контроле брзине инвертера. Савршено се синхронизују са излазом из пећнице како би гарантовали строги прозор експозиције од 1,5 до 3 минута.
Штавише, ове индустријске линије користе мрежасте траке од нерђајућег челика за храну. Мрежасти дизајн омогућава максималан проток ваздуха нагоре од интегрисаних вентилатора за хлађење. Усклађивањем механичке брзине са стопом биолошке ретроградације теста, фабрике постижу паковање без грешака у свакој смени.
Стандардни временски оквир је између 1,5 до 3 минута под присилним амбијенталним ваздухом. За дебље облоге од брашна потребна су пуна три минута, док тање сорте кукуруза брже достижу циљ. Температура у језгру мора пасти на нивое у просторији, обично око 75 до 85 степени Фаренхајта, да би се потпуно спречила кондензација унутар врећице.
Лепљење се дешава када се производи слажу док су њихови унутрашњи скробови још врући и веома активни. Без одговарајуће термичке редукције, ови желатинозни скробови делују као јак лепак. Коришћење аутоматизованих транспортера спречава ово тако што омогућава скробовима да кристализују и правилно стврдну пре фазе слагања и паковања.
Престаните да дозволите да лоше управљање топлотом уништи ваше савршено печење. Надоградња вашег објекта са пројектованим машинама елиминише уска грла у производњи. Смањује трошкове ручног рада и гарантује конзистентан, високо профитабилан производ. Било да вам је потребан компактан систем за растућу пекару или индустријска линија великог капацитета за дистрибуцију супермаркета, избор праве опреме мења све. Истражите читав низ напредних аутоматизованих решења на хттпс://ввв.тортилла-мацхине.цом да бисте пронашли тачно подешавање прилагођено вашим фабричким захтевима.