Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/08/2026 Origine: Sito


Una produzione incoerente di pita comporta enormi costi operativi su larga scala. Le tasche piatte, irregolari o facilmente strappabili portano direttamente ad alti tassi di rifiuto, ingredienti sprecati e contratti all'ingrosso persi. Consumatori e ristoranti ricorrono spesso ad affettare la pita nel senso della lunghezza perché la tasca tradizionale si strappa sotto il peso di ripieni pesanti come falafel e verdure. I metodi di cottura manuali o semiautomatici semplicemente non possono superare queste limitazioni in modo coerente. I rimedi casalinghi come gli asciugamani umidi, l'involucro di alluminio o l'aggiunta di lievito mascherano solo i problemi sottostanti dell'impasto. I panifici commerciali richiedono soluzioni ripetibili e guidate dalla fisica per garantire l'espansione del vapore in ogni unità. È necessario eseguire l'aggiornamento a un sistema automatizzato Macchina per il pane Arabico Pita per standardizzare l'idratazione dell'impasto, lo spessore della sfoglia e le fasi di cottura ad alta temperatura. Questa attrezzatura garantisce una tasca perfetta e l'integrità strutturale richiesta per le otturazioni pesanti.
Meccanica della temperatura e del vapore: le tasche perfette della pita richiedono una rapida 'cottura istantanea' (in genere da 700 ° F a 900 ° F) per trasformare l'umidità interna in vapore prima che la crosta si indurisca; sono necessari forni a tunnel automatizzati per mantenere questa coerenza e gestire i rapporti di calore superiore/inferiore su larga scala.
La laminazione di precisione non è negoziabile: lo spessore irregolare dell'impasto provoca tasche o scoppi asimmetrici. Le attrezzature commerciali utilizzano rulli multistadio per garantire uno spessore uniforme senza degasare l'impasto.
I protocolli di raffreddamento prevengono il collasso: adeguati trasportatori di raffreddamento sono fondamentali dopo la cottura per stabilizzare la struttura della mollica e trattenere l'umidità, sostituendo il metodo manuale di 'avvolgimento con asciugamano' utilizzato nella cottura di piccoli lotti per mantenere il pane flessibile.
ROI delle attrezzature: investire in una linea di produzione dedicata di pocket pita riduce i costi di manodopera e gli sprechi di prodotto, migliorando direttamente i margini lordi per i panifici ad alto volume.
La scienza della pita tascabile si basa interamente sulla rapida evaporazione. Quando un impasto altamente idratato colpisce la superficie del forno molto calda, l'acqua all'interno si trasforma rapidamente in vapore. Il calore intenso brucia e sigilla immediatamente le superfici esterne. Questo intrappola il vapore all'interno. Il vapore in espansione esercita una pressione verso l'esterno, spingendo fisicamente gli strati superiore e inferiore per creare il caratteristico centro cavo. Sono necessari livelli di umidità precisi per eseguire correttamente questa reazione termodinamica. Solitamente cerchiamo livelli di idratazione compresi tra il 58% e il 62%, a seconda della capacità di assorbimento della farina.
Un'idratazione inadeguata impedisce questo processo. Se nell'impasto manca abbastanza acqua, non genererai la quantità di vapore necessaria. L'eccessiva spolverata di farina durante la lavorazione manuale secca la pelle esterna. Questo strato asciutto impedisce alla parte superiore e inferiore di separarsi in modo netto, risultando in un centro denso e fuso. Gli operatori faticano a bilanciare idratazione e viscosità senza sistemi di movimentazione automatizzati. La temperatura dell'acqua durante la fase di impasto determina anche il comportamento dell'impasto sulla linea. Se usate acqua troppo calda il lievito fermenterà troppo velocemente prima che l'impasto raggiunga il forno. Puntiamo a una temperatura dell'impasto finito compresa tra 78 ° F e 82 ° F. Ciò dà all'impasto abbastanza tempo per sviluppare il sapore senza spegnere prematuramente l'attività del lievito.
La vera espansione guidata dal vapore crea una trama pulita e autentica. Le stampelle fatte in casa spesso comportano l'aggiunta di lievito per forzare la lievitazione artificiale dell'impasto. Le strutture commerciali devono fare affidamento esclusivamente sulla termodinamica piuttosto che sulla lievitazione chimica per ottenere una consistenza autentica e dall'etichetta pulita. Gli additivi chimici alterano il profilo aromatico e creano una consistenza friabile che non riesce a trattenere i ripieni pesanti. La pita autentica si basa esclusivamente su farina, acqua, lievito, sale e calore intenso. Anche l'uso di acqua filtrata è altamente raccomandato, poiché livelli elevati di cloro nelle riserve idriche comunali possono ritardare la crescita dei lieviti e rovinare la formazione delle tasche.
Il glutine stressato combatte attivamente il processo di espansione. Quando l'impasto è diviso e arrotondato, l'azione meccanica tende la rete glutinica. Se questo impasto non viene fatto riposare adeguatamente dopo la divisione e l'arrotondamento, si restringe durante la cottura, dando origine a pani spessi, soffici e senza tasca. La tensione impedisce al vapore di separare gli strati. Il pane si espande verticalmente come una pagnotta standard invece di gonfiarsi in una tasca vuota. È necessaria una farina con un contenuto proteico moderato, solitamente tra l'11% e il 12%, per fornire abbastanza forza per trattenere il vapore senza diventare eccessivamente gommosa.
Il riposo in piccoli lotti consente ai panettieri di lasciare semplicemente l'impasto su un banco coperto da un panno. Le strutture commerciali necessitano di soluzioni per prove continue per mantenere una produttività elevata. Sistemi di riposo automatizzati muovono l'impasto attraverso ambienti controllati a un ritmo preciso. Questa lievitazione continua garantisce che ogni singola pallina di pasta riceva l'esatto tempo necessario affinché il glutine si rilassi completamente prima di entrare nei rulli di laminazione. La fase di riposo incide direttamente sulla forma finale del prodotto.
Se provi a stendere un impasto che non ha riposato, combatterà contro i rulli. Imposterai la distanza del rullo su tre millimetri, ma l'impasto tornerà a cinque millimetri non appena esce dalla macchina. Questo snap-back crea pite ovali o deformi invece di cerchi perfetti. Lo vediamo costantemente quando i panifici cercano di spingere le loro attrezzature più velocemente di quanto consentito dal tempo di lievitazione. Non puoi ingannare il processo di riposo. I filamenti di glutine hanno bisogno di tempo per riallinearsi e rilassarsi. Affrettare questo passaggio garantisce un alto tasso di scarto presso la stazione di confezionamento.
Il pane pita richiede una dinamica termica unica. Il processo richiede una 'cottura flash' in cui l'impasto viene esposto a temperature estreme per una durata molto breve. I forni standard a piani o a convezione non riescono a fornire il calore inferiore immediato e intenso necessario per sigillare istantaneamente l’esterno e far evaporare l’umidità interna. Senza quella sigillatura istantanea, l'umidità interna fuoriesce sotto forma di vapore. Perderai la pressione interna necessaria per separare gli strati.
I forni a tunnel automatizzati gestiscono perfettamente rapporti precisi di calore superiore e inferiore. La cinghia inferiore deve essere abbastanza calda da bruciare la base al contatto. Il calore radiante superiore fissa la crosta superiore pochi istanti dopo. Questa applicazione di calore sincronizzata elimina la necessità di 'girare' manualmente l'impasto a metà cottura per ottenere una sfoglia simmetrica e uniforme. Gestire lo scarico in questi forni ad alta temperatura è un atto di bilanciamento. Se si tira fuori troppa aria dalla camera di cottura si toglie il calore all'impasto e si secca la superficie.
Se non si aspira abbastanza aria, i bruciatori perdono ossigeno e producono fuliggine. È necessario regolare le serrande di scarico per mantenere una leggera pressione positiva all'interno del forno. Ciò mantiene il calore che avvolge i pezzi di pasta mentre viaggiano lungo il nastro. Gli operatori devono monitorare visivamente le fiamme del bruciatore. Una fiamma blu brillante indica una combustione corretta, mentre una fiamma gialla pigra significa che lo scarico necessita di una regolazione immediata per prevenire l'accumulo di carbonio sul pane.
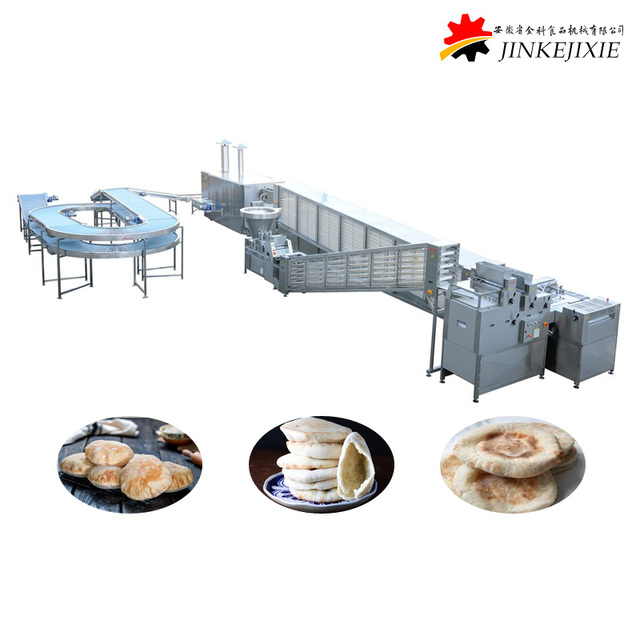
Una linea automatizzata utilizza rulli di riduzione progressiva per appiattire l'impasto in modo uniforme senza strappare la rete di glutine. Invece di schiacciare la pallina di pasta in un unico passaggio, la macchina fa passare l'impasto attraverso una serie di rulli con spazi gradualmente decrescenti. Questa riduzione delicata appiattisce l'impasto preservando la struttura del glutine. Hai bisogno di quella struttura intatta per intrappolare il vapore durante la fase di cottura. Solitamente cerchiamo un rapporto di riduzione 3:1 per passaggio per evitare di stressare l'impasto.
Il criterio di successo principale è la capacità di calibrare lo spessore al millimetro in base a specifici stili pita regionali. Una pita sottile in stile libanese richiede uno spazio tra i rulli molto più stretto rispetto a un pane più spesso in stile greco o mediterraneo. Il controllo di precisione garantisce che le pareti siano sufficientemente robuste per l'imbottitura. Se la sfogliatura non è uniforme, il pane risultante avrà una parete spessa e una parete sottilissima. Quel muro sottile esploderà nel momento in cui un cliente proverà a riempirlo di falafel.
L’impostazione della linea di laminazione richiede un approccio metodico. Dovresti seguire questi passaggi durante l'avvio mattutino:
Ispezionare tutti i raschiatori dei rulli per individuare eventuali accumuli di pasta secca e pulirli accuratamente per evitare che si attacchino.
Verificare le impostazioni dello spazio sui rulli di riduzione primaria utilizzando una serie di spessimetri.
Eseguire un lotto di prova di cinque palline di pasta per verificare lo spessore e il diametro del foglio finale.
Regolare la velocità del rullo trasversale per garantire che l'impasto rimanga perfettamente circolare.
Calibrare gli spolverini per applicare la quantità minima assoluta di farina necessaria per evitare che si attacchi.
Controllare gli azionamenti a frequenza variabile (VFD) per garantire che le velocità del nastro corrispondano perfettamente all'uscita del rullo.
Le celle di lievitazione intermedie sono integrate direttamente nella linea della macchina. Dopo che l'impasto è stato diviso e arrotondato, entra in un sistema di trasporto a più livelli racchiuso in un armadio. Questa fase di riposo automatizzata consente al lievito di fermentare leggermente e al glutine di rilassarsi prima che inizi il processo di sfogliatura. Il movimento continuo garantisce una sequenza first-in, first-out. I nastri all'interno di queste celle di lievitazione sono generalmente realizzati con una rete specializzata per alimenti per evitare che l'impasto si attacchi e consentire una leggera circolazione dell'aria.
Le zone di lievitazione climatizzate mantengono l'umidità ambientale, evitando che la pelle dell'impasto si secchi prima di entrare nel forno. Se l'ambiente è troppo secco si forma una pellicina dura all'esterno dei panetti. Questa pelle secca limita l'espansione e impedisce la corretta formazione della tasca. Regolando sia la temperatura che l'umidità, la cella di lievitazione automatizzata mantiene elastico l'impasto. Generalmente miriamo a un'umidità relativa compresa tra il 75% e l'80% all'interno della camera di lievitazione.
Le bozze sono nemiche di prove coerenti. Se la cella di lievitazione si trova vicino a una porta della banchina di carico o a una presa d'aria CA ad alta velocità, l'aria in movimento rimuoverà l'umidità dalla superficie dell'impasto. Raccomandiamo sempre di installare deflettori fisici o pesanti tende in vinile attorno alla sezione di impermeabilizzazione se l'ambiente dell'impianto è instabile. Vuoi che l'aria all'interno della cella di lievitazione sia calda, umida e completamente ferma. Qualsiasi fluttuazione di questo microclima si manifesterà come formazione incoerente di tasche all'uscita del forno.
I forni a tunnel commerciali progettati specificamente per la pita funzionano a temperature estreme. Queste unità devono raggiungere e sostenere temperature comprese tra 700°F e 900°F. I forni sono dotati di isolamento resistente, configurazioni avanzate dei bruciatori e sistemi di scarico specializzati per gestire in sicurezza l'intensa produzione di calore. Il tempo di permanenza all'interno del forno è in genere inferiore a due minuti. In questo caso la massa termica del fondo del forno è fondamentale; deve assorbire e trattenere abbastanza calore per scottare centinaia di pezzi di pasta al minuto senza raffreddarsi.
Le dimensioni della valutazione includono nastri a gas rispetto a quelli elettrici, nastri in pietra refrattaria rispetto a nastri in acciaio e la capacità di mantenere una temperatura superiore a 800 °F costante durante turni ad alto volume senza cali di temperatura. I forni a gas generalmente forniscono tempi di recupero più rapidi e temperature di picco più elevate. I nastri in pietra refrattaria offrono una ritenzione del calore superiore e un profilo di cottura tradizionale. I nastri in acciaio per carichi pesanti garantiscono durata e facilità di igiene. Il forno deve mantenere la sua temperatura quando viene caricato con centinaia di chili di pasta fredda.
Difetto di cottura |
Probabile causa del forno |
Regolazione meccanica |
|---|---|---|
Crosta inferiore pallida |
Temperatura del pavimento insufficiente o velocità elevata del nastro. |
Aumentare la pressione del bruciatore inferiore; rallentare il motore di azionamento principale. |
Crosta superiore con vesciche |
Il calore radiante superiore è troppo intenso o l'impasto è troppo lievitato. |
Uscita bruciatore superiore inferiore; controllare i livelli di umidità della cella di lievitazione. |
Nessuna formazione di tasche |
Il forno è troppo freddo; il vapore fuoriesce prima della sigillatura. |
Lasciare che il forno ritorni a 800°F+ prima di caricare il lotto successivo. |
Sbuffo irregolare |
Variazione di temperatura laterale lungo la larghezza del nastro. |
Pulire le porte del bruciatore; verificare la presenza di orifizi del gas ostruiti sul collettore. |
Il dimensionamento delle attrezzature commerciali per il pane pita richiede un quadro decisionale chiaro. Uno stabilimento che punta a 1.000 pezzi l’ora deve affrontare sfide ingegneristiche diverse rispetto a uno che punta a 10.000 pezzi l’ora. Le linee ad alta produttività richiedono nastri più larghi, miscelatori più grandi e uno spazio significativamente maggiore. È necessario bilanciare il risultato desiderato con i vincoli fisici della vostra struttura e la consistenza richiesta del prodotto finale. Spingendo una piccola linea oltre la sua capacità nominale si ottengono sempre impasti strappati e tasche collassate.
Velocità del nastro più elevate richiedono forni a tunnel più lunghi per garantire che la temperatura interna raggiunga la soglia di generazione del vapore. Se si aumenta la velocità del trasportatore per far passare più prodotto, l'impasto trascorre meno tempo nella camera di cottura. Per compensare, il forno stesso deve essere fisicamente più lungo. Se si tenta di far funzionare un forno corto ad alta velocità, si otterrà un pane poco cotto con tasche crollate e centri di pasta crudi. Non è possibile ingannare le leggi della termodinamica semplicemente alzando il quadrante del motore di azionamento.
Anche il peso del pezzo di impasto determina i limiti di produttività. Una pallina di impasto da 60 grammi cuoce molto più velocemente di una pallina di impasto da 120 grammi. Quando si cambia SKU sulla linea, è necessario regolare la velocità del nastro e il profilo della temperatura del forno. Non puoi eseguire una pita pesante e spessa alla stessa velocità di una sottile e leggera. Gli operatori necessitano di grafici di riferimento chiari sul pannello di controllo per apportare rapidamente queste modifiche durante i cambi produzione. Una formazione adeguata garantisce che gli obiettivi di produttività non compromettano l'integrità strutturale del pane.
La scelta tra sistemi modulari e all-in-one determina la tua futura scalabilità. Le linee modulari consentono di aggiornare i singoli componenti in modo indipendente. Puoi sostituire un divisore, estendere una cella di lievitazione o aggiornare il forno man mano che cambiano le esigenze di produzione. I sistemi compatti all-in-one offrono un'eccellente efficienza di ingombro per strutture più piccole, ma spesso non hanno la flessibilità necessaria per scalare i singoli processi. Sei bloccato nella capacità massima del componente più debole in un sistema compatto.
La scalabilità deve essere presa in considerazione nell'acquisto iniziale dell'attrezzatura. Con l'aumento della domanda all'ingrosso, potrebbe essere necessario aggiungere un livello di raffreddamento secondario o integrare un sistema di imballaggio automatizzato. Modulare Le configurazioni della linea di produzione di pocket pita si adattano facilmente a queste aggiunte. È necessario valutare la fluidità con cui l'ecosistema del fornitore dell'apparecchiatura consente l'integrazione futura senza richiedere una sostituzione completa della linea. Cerca altezze di trasporto standardizzate e interfacce universali del pannello di controllo.
Quando pianifichi un layout modulare, devi pensare al flusso del prodotto. L'impasto dovrebbe spostarsi in un percorso logico dall'impastatrice alla spezzatrice, attraverso la cella di lievitazione, nel forno e fino al confezionamento. Evitare layout che richiedano che i trasportatori tornino su se stessi o attraversino passaggi pedonali. Le configurazioni lineari sono le più facili da mantenere e monitorare. I layout a L o a U funzionano bene se sei vincolato dalla forma del tuo edificio, a condizione che tu installi nastri di trasferimento adeguati agli angoli.
Le pite devono raffreddarsi gradualmente su trasportatori a più livelli specializzati immediatamente dopo essere uscite dal forno. Il raffreddamento rapido all'aria ambiente provoca il collasso della tasca e la fragilità del pane. I trasportatori di raffreddamento forniscono un ambiente controllato in cui la temperatura interna scende lentamente, consentendo alla struttura della mollica di stabilizzarsi mantenendo l'esterno morbido. La lunghezza della spirale di raffreddamento deve corrispondere esattamente alla potenza del forno per evitare colli di bottiglia.
La scienza della ritenzione dell’umidità dopo la cottura è semplice. I livelli di raffreddamento automatizzati replicano il trucco del 'avvolgimento con asciugamano o pellicola' del fornaio casalingo gestendo l'umidità ambientale. Questi trasportatori chiusi o semichiusi intrappolano l'umidità essenziale, mantenendo la pita morbida e flessibile senza causare condensa fradicia che rovina la crosta. Una corretta ritenzione dell'umidità è ciò che consente al consumatore di piegare la pita attorno a un ripieno pesante senza che la cerniera si rompa.
Questa funzionalità automatizzata offre enormi risparmi di manodopera e guadagni di coerenza rispetto alle soluzioni manuali. Il raffreddamento manuale richiede che il personale impila, avvolga e monitorizzi fisicamente il pane. Ciò introduce errori umani e rischi igienici. La stabilizzazione automatizzata del raffreddamento garantisce che ogni pita raggiunga la linea di confezionamento alla temperatura e al livello di umidità ottimali. Se confezionate il pane quando è ancora troppo caldo, all'interno del sacchetto di plastica si formerà della condensa. Questa umidità libera crea un terreno fertile per la muffa e riduce drasticamente la durata di conservazione del prodotto. Il trasportatore di raffreddamento deve essere sincronizzato perfettamente per raggiungere il punto ottimale: in genere una temperatura interna compresa tra 90 °F e 95 °F nel punto di insacco.
L'installazione di una linea automatizzata implica realtà fisiche rigorose. Queste linee sono estese e spesso richiedono da 50 a 100 piedi di spazio lineare a seconda della configurazione del trasportatore di raffreddamento. È necessario tenere conto dello spazio attorno alla macchina per l'accesso per la manutenzione, la disposizione degli ingredienti e il movimento dell'operatore. La mancata misurazione accurata della struttura porta a operazioni ristrette e rischi per la sicurezza. Sono necessari anche pavimenti in cemento armato per sopportare il peso statico del forno a tunnel e la vibrazione dinamica delle spezzatrici.
La ventilazione, gli aggiornamenti delle linee del gas e i sistemi di estrazione del calore sono obbligatori per far funzionare in sicurezza i forni a tunnel ad alta temperatura all'interno. Questi forni generano enormi quantità di calore ambientale e sottoprodotti della combustione. È necessario installare cappe di estrazione di livello commerciale e garantire che il sistema HVAC della struttura possa gestire l'aumento del carico termico. Una ventilazione inadeguata crea un ambiente di lavoro pericoloso e viola le norme antincendio locali. È necessario calcolare l'esatto CFM (piedi cubi al minuto) necessario per scaricare il forno in modo sicuro fornendo allo stesso tempo sufficiente aria di ricambio alla stanza.
L'approvvigionamento di gas rappresenta un collo di bottiglia comune durante l'installazione. Un forno a tunnel di grandi dimensioni potrebbe richiedere una linea del gas dedicata da 2 pollici che fornisca una pressione specifica della colonna d'acqua. Se il contatore principale del gas del tuo edificio è sottodimensionato, il forno resterà affamato di carburante quando i bruciatori si accendono al massimo. Vedrete la temperatura abbassarsi rapidamente e il pane risulterà pallido e piatto. Consultare sempre un ingegnere meccanico per verificare le interruzioni della fornitura prima che l'apparecchiatura arrivi sul posto. Anche i quadri elettrici devono essere aggiornati per gestire l'assorbimento di amperaggio di più VFD e motori di azionamento.
Il passaggio dalle ricette manuali alla produzione automatizzata richiede la ricalibrazione dei livelli di idratazione, delle percentuali di lievito e dei tempi di miscelazione. Non puoi semplicemente moltiplicare una ricetta di piccoli lotti e aspettarti che funzioni perfettamente attraverso rulli automatizzati. L'impasto necessita di regolazioni specifiche per sopportare le sollecitazioni meccaniche della spezzatrice e dei rulli di sfogliatura. Potrebbe essere necessario passare da una planetaria a una robusta impastatrice a spirale per sviluppare adeguatamente la rete di glutine per la movimentazione automatizzata.
Consigliamo di selezionare fornitori di apparecchiature che forniscano messa in servizio in loco e supporto tecnico durante la fase di lancio iniziale. Tecnici esperti ti aiuteranno a comporre la ricetta, a regolare i rulli di riduzione progressiva e a formare il tuo personale sulle specifiche sfumature operative del nuovo attrezzatura commerciale per il pane pita . Questa formazione pratica colma il divario tra la tradizionale conoscenza della panificazione e le moderne operazioni meccaniche.
I tuoi operatori di miscelazione sono la prima linea di difesa contro le pita piatte. Se alterano la temperatura dell'acqua o il tempo di impasto, la linea automatizzata non riesce a fissare l'impasto. La macchina elabora solo ciò che le dai. Dedichiamo giorni interi alla formazione degli operatori di miscelazione affinché riconoscano la corretta sensazione, temperatura ed estensibilità dell'impasto. Devono sapere come regolare l'acqua o il tempo di miscelazione se cambia l'umidità ambientale nel magazzino della farina. L'impasto consistente nella parte anteriore garantisce tasche coerenti nella parte posteriore.
Valutare le apparecchiature in base agli standard di sicurezza alimentare come NSF o CE. Queste certificazioni garantiscono che l'apparecchiatura è costruita con materiali di qualità alimentare e progettata per prevenire l'accumulo di batteri. La conformità non è negoziabile per i panifici commerciali che riforniscono supermercati o grandi catene di ristoranti. Gli ispettori esamineranno attentamente i cordoni di saldatura, il tipo di plastica utilizzata sui nastri trasportatori e l'accessibilità dei componenti interni della trasmissione.
Evidenziare l'importanza della rimozione del nastro senza attrezzi, dei vassoi raccoglibriciole accessibili e dei componenti lavabili per ridurre al minimo i tempi di inattività giornalieri. Gli addetti ai servizi igienico-sanitari devono pulire rapidamente i trasportatori senza attendere il personale di manutenzione con le cassette degli attrezzi. Le superfici lisce in acciaio inossidabile garantiscono che la linea possa essere igienizzata a fondo e riportata in produzione con un ritardo minimo. Cuscinetti resistenti all'acqua e involucri elettrici sigillati sono obbligatori per qualsiasi ambiente sottoposto a lavaggio.
Un rigoroso programma di manutenzione preventiva mantiene la linea efficiente. Il team di manutenzione dovrebbe eseguire le seguenti attività:
Lubrificare settimanalmente tutti i cuscinetti ad alta temperatura sugli alberi di trasmissione del forno utilizzando lubrificanti per alte temperature per uso alimentare.
Ispezionare quotidianamente le lame del raschiatore del rullo di sfogliatura per verificarne l'usura e sostituirle se mostrano segni di rigatura.
Controllare la tensione e il tracciamento su tutte le cinghie di trasferimento per evitare sfilacciamenti dei bordi e guasti prematuri.
Aspirare mensilmente le camere di combustione del forno per rimuovere polvere e detriti di farina carbonizzata.
Calibrare le termocoppie del forno trimestralmente per garantire che le letture digitali corrispondano alle temperature effettive del pavimento.
Testare tutti i pulsanti di arresto di emergenza e gli interblocchi di sicurezza prima di ogni turno di produzione.
Mentre le modifiche alle ricette e le soluzioni manuali possono risolvere piccoli problemi di cottura casalinga, l’eliminazione delle tasche piatte, spesse o irregolari su scala commerciale richiede il controllo termodinamico fornito da un’automazione specializzata. Per produrre un prodotto uniforme è necessario un controllo preciso sull'idratazione dell'impasto, sullo spessore della sfoglia e sulla temperatura del forno. L'aggiornamento della linea di produzione garantisce la coerenza del prodotto e protegge i contratti all'ingrosso dall'annullamento a causa della scarsa qualità.
Gli acquirenti devono dare la priorità ai fornitori di apparecchiature in base alla consistenza della temperatura del forno, alla precisione della laminazione e alla disponibilità del supporto tecnico locale. Una macchina che non riesce a mantenere la temperatura di 800°F durante un ciclo di produzione pesante produrrà inevitabilmente lotti falliti. Concentratevi sulla tecnologia di riduzione progressiva e sui robusti sistemi di raffreddamento per garantire che il prodotto finale rimanga flessibile e strutturalmente solido per i vostri utenti finali.
Esegui i seguenti passaggi per aggiornare le tue capacità di produzione:
Controlla la tua attuale percentuale di scarti di produzione per identificare esattamente quanti ricavi vengono persi a causa di pite piatte o strappate.
Calcola il potenziale ritorno sull'investimento tenendo conto della riduzione del lavoro manuale e dei minori tassi di scarto dell'impasto.
Documenta le dimensioni fisiche della tua struttura, la capacità di fornitura di gas e i limiti di estrazione HVAC.
Richiedi una consulenza tecnica e una demo dell'attrezzatura dal vivo da un produttore certificato per testare la formulazione specifica del tuo impasto.
R: Una pita spessa e soffice senza tasca è solitamente causata da una temperatura insufficiente del fondo del forno, da un'idratazione inadeguata dell'impasto o da una lievitazione eccessiva. Se il forno non è abbastanza caldo da rosolare istantaneamente la crosta inferiore, l'umidità interna fuoriesce lentamente invece di trasformarsi in vapore. Senza la rapida generazione di vapore, gli strati di pasta non possono separarsi, dando come risultato un pane che lievita come una pagnotta standard.
R: La temperatura di cottura ideale varia da 700°F a 900°F. Questo ambiente a calore estremamente elevato è necessario per il processo di 'cottura flash'. L'impasto richiede un tempo di permanenza nel forno molto breve, in genere tra 60 e 120 secondi, per convertire rapidamente l'umidità interna in vapore e gonfiare il pane prima che la crosta esterna si indurisca completamente.
R: Le linee di produzione automatizzate gestiscono vari formati attraverso l'uso di fustellatrici intercambiabili e rulli di sfogliatura regolabili. Gli operatori possono sostituire le matrici rotanti per stampare diversi diametri di pasta. Contemporaneamente è possibile tarare i rulli di riduzione progressiva per regolare lo spessore millimetrico della sfoglia.
R: Sì, ma richiede modifiche specifiche. L'impasto senza glutine è privo di elasticità naturale e tende ad essere molto appiccicoso e fragile. Le attrezzature devono utilizzare rulli rivestiti in teflon, meccanismi di spolveratura specializzati e regolazioni precise dell'idratazione per evitare che l'impasto si strappi o si attacchi ai nastri durante le fasi di laminazione e taglio.
R: Il processo di raffreddamento richiede in genere da 10 a 15 minuti di tempo di percorrenza ambientale su trasportatori a più livelli. Questo raffreddamento graduale è essenziale per stabilizzare la struttura delle briciole e intrappolare l'umidità essenziale all'interno della tasca. Affrettare questo processo o esporre il pane caldo all'aria fredda fa collassare la tasca.
R: La lacerazione è causata dallo spessore irregolare dell'impasto, che crea punti deboli nelle pareti del pane. I rulli automatizzati multistadio garantiscono uno spessore uniforme delle pareti su tutta la sfoglia. Questo rivestimento preciso garantisce l'integrità strutturale, consentendo alla pita di contenere ingredienti pesanti in modo sicuro ed eliminando la necessità per gli utenti finali di tagliare il pane nel senso della lunghezza.