பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-08-21 தோற்றம்: தளம்


சீரற்ற பிடா உற்பத்தியானது மிகப்பெரிய செயல்பாட்டுச் செலவைக் கொண்டுள்ளது. தட்டையான, சீரற்ற அல்லது எளிதில் கிழிந்த பாக்கெட்டுகள் அதிக நிராகரிப்பு விகிதங்கள், வீணான பொருட்கள் மற்றும் மொத்த விற்பனை ஒப்பந்தங்களை இழக்க நேரிடும். ஃபாலாஃபெல் மற்றும் காய்கறிகள் போன்ற கனமான நிரப்புதல்களின் எடையின் கீழ் பாரம்பரிய பாக்கெட் கிழிந்துவிடும் என்பதால், நுகர்வோர் மற்றும் உணவகங்கள் அடிக்கடி பிடாஸை நீளமாக வெட்டுவதை நாடுகின்றன. கைமுறை அல்லது அரை தானியங்கி பேக்கிங் முறைகள் இந்த வரம்புகளை தொடர்ந்து கடக்க முடியாது. ஈரமான துண்டுகள், ஃபாயில் போர்த்துதல் அல்லது பேக்கிங் பவுடர் சேர்ப்பது போன்ற வீட்டு பேக்கிங் வைத்தியங்கள் மாவின் அடிப்படை பிரச்சனைகளை மட்டுமே மறைக்கின்றன. ஒவ்வொரு யூனிட்டிலும் நீராவி விரிவாக்கத்தை உறுதிசெய்ய வணிகரீதியான பேக்கரிகளுக்கு மீண்டும் மீண்டும் செய்யக்கூடிய, இயற்பியல் சார்ந்த தீர்வுகள் தேவைப்படுகின்றன. நீங்கள் ஒரு தானியங்கிக்கு மேம்படுத்த வேண்டும் அரபு பிடா ரொட்டி இயந்திரம் . மாவை நீரேற்றம், தாள் தடிமன் மற்றும் அதிக வெப்ப பேக்கிங் கட்டங்களை தரப்படுத்த இந்த உபகரணங்கள் ஒரு சரியான பாக்கெட்டையும், கனமான நிரப்புதல்களுக்கு தேவையான கட்டமைப்பு ஒருமைப்பாட்டையும் உறுதி செய்கிறது.
வெப்பநிலை மற்றும் நீராவி இயக்கவியல்: சரியான பிடா பாக்கெட்டுகளுக்கு ஒரு விரைவான 'ஃபிளாஷ் பேக்' (பொதுவாக 700°F முதல் 900°F வரை) தேவைப்படுகிறது. இந்த நிலைத்தன்மையை பராமரிக்கவும், மேல்/கீழ் வெப்ப விகிதங்களை அளவில் நிர்வகிக்கவும் தானியங்கி சுரங்கப்பாதை அடுப்புகள் தேவை.
துல்லியமான தாள் பேச்சுவார்த்தைக்குட்பட்டது: சமச்சீரற்ற மாவின் தடிமன் சமச்சீரற்ற பாக்கெட்டுகள் அல்லது வெடிப்புகளை ஏற்படுத்துகிறது. மாவை வாயுவை நீக்காமல் சீரான தடிமனுக்கு உத்தரவாதம் அளிக்க வணிக உபகரணங்கள் பல-நிலை உருளைகளைப் பயன்படுத்துகின்றன.
கூலிங் புரோட்டோகால்கள் சரிவதைத் தடுக்கின்றன: சரியான குளிரூட்டும் கன்வேயர்கள், ரொட்டியை வளைந்து கொடுக்கும் வகையில் சிறிய-பேட்ச் பேக்கிங்கில் பயன்படுத்தப்படும் கையேடு 'டவல் ரேப்பிங்' முறையை மாற்றியமைத்து, நொறுக்குத் தீனி அமைப்பை நிலைப்படுத்தவும், ஈரப்பதத்தைத் தக்கவைக்கவும், பேக்கிங்கிற்குப் பின் முக்கியமானதாகும்.
எக்யூப்மென்ட் ROI: பிரத்யேக பாக்கெட் பிடா உற்பத்தி வரிசையில் முதலீடு செய்வது தொழிலாளர் செலவுகள் மற்றும் தயாரிப்பு கழிவுகளை குறைக்கிறது, அதிக அளவு பேக்கரிகளுக்கான மொத்த விளிம்புகளை நேரடியாக மேம்படுத்துகிறது.
பிடா பாக்கெட்டின் அறிவியல் முற்றிலும் விரைவான ஆவியாதல் சார்ந்துள்ளது. அதிக நீரேற்றப்பட்ட மாவை ஒரு தீவிர சூடான அடுப்பு மேற்பரப்பில் தாக்கும் போது, உள்ளே உள்ள நீர் விரைவாக நீராவியாக மாறுகிறது. கடுமையான வெப்பம் வெளிப்புற மேற்பரப்புகளை உடனடியாக சீல் செய்து மூடுகிறது. இது உள்ளே இருக்கும் நீராவியைப் பிடிக்கிறது. விரிவடையும் நீராவி வெளிப்புற அழுத்தத்தை செலுத்துகிறது, கையொப்ப வெற்று மையத்தை உருவாக்க மேல் மற்றும் கீழ் அடுக்குகளை உடல் ரீதியாக தள்ளுகிறது. இந்த தெர்மோடைனமிக் வினையை சரியாகச் செயல்படுத்த உங்களுக்கு துல்லியமான ஈரப்பதம் தேவை. மாவின் உறிஞ்சும் திறனைப் பொறுத்து, 58% மற்றும் 62% க்கு இடையில் நீரேற்றம் அளவை நாங்கள் பொதுவாகப் பார்க்கிறோம்.
போதிய நீரேற்றம் இந்த செயல்முறையைத் தடுக்கிறது. மாவில் போதுமான தண்ணீர் இல்லாவிட்டால், தேவையான அளவு நீராவியை நீங்கள் உருவாக்க மாட்டீர்கள். கைமுறை செயலாக்கத்தின் போது அதிகப்படியான மாவு தூசி வெளிப்புற தோலை உலர்த்துகிறது. இந்த உலர் அடுக்கு மேல் மற்றும் கீழ் பகுதிகளை சுத்தமாக பிரிப்பதை தடுக்கிறது, இதன் விளைவாக அடர்த்தியான, இணைந்த மையமாக இருக்கும். தானியங்கி கையாளுதல் அமைப்புகள் இல்லாமல் நீரேற்றம் மற்றும் ஒட்டும் தன்மையை சமநிலைப்படுத்த ஆபரேட்டர்கள் போராடுகின்றனர். கலக்கும் கட்டத்தின் போது நீரின் வெப்பநிலையானது, கோட்டில் மாவு எவ்வாறு செயல்படுகிறது என்பதையும் ஆணையிடுகிறது. நீங்கள் மிகவும் சூடாக இருக்கும் தண்ணீரைப் பயன்படுத்தினால், மாவு அடுப்புக்கு வருவதற்கு முன்பு ஈஸ்ட் மிக விரைவாக புளிக்கும். 78°F முதல் 82°F வரை முடிக்கப்பட்ட மாவின் வெப்பநிலையை நாங்கள் நோக்குகிறோம். இது மாவை முன்கூட்டியே ஈஸ்ட் செயல்பாட்டை வெளியேற்றாமல் சுவையை வளர்க்க போதுமான நேரத்தை வழங்குகிறது.
உண்மையான நீராவி-உந்துதல் விரிவாக்கம் ஒரு சுத்தமான, உண்மையான அமைப்பை உருவாக்குகிறது. வீட்டில் பேக்கிங் ஊன்றுகோல்களில் பெரும்பாலும் பேக்கிங் பவுடரைச் சேர்ப்பது மாவை செயற்கையாக உயர்த்துவதை கட்டாயப்படுத்துகிறது. வணிக வசதிகள் ஒரு உண்மையான, சுத்தமான லேபிள் அமைப்பை அடைய இரசாயன புளிப்புக்கு பதிலாக வெப்ப இயக்கவியலை கண்டிப்பாக நம்பியிருக்க வேண்டும். இரசாயன சேர்க்கைகள் சுவை சுயவிவரத்தை மாற்றி, கனமான நிரப்புதல்களை வைத்திருக்கத் தவறிய ஒரு நொறுங்கிய அமைப்பை உருவாக்குகின்றன. உண்மையான பிடா மாவு, தண்ணீர், ஈஸ்ட், உப்பு மற்றும் கடுமையான வெப்பத்தை மட்டுமே நம்பியுள்ளது. வடிகட்டப்பட்ட தண்ணீரைப் பயன்படுத்துவது மிகவும் பரிந்துரைக்கப்படுகிறது, ஏனெனில் நகராட்சி நீர் விநியோகங்களில் அதிக குளோரின் அளவுகள் ஈஸ்ட் வளர்ச்சியைத் தடுக்கலாம் மற்றும் பாக்கெட் உருவாவதை அழிக்கலாம்.
அழுத்தப்பட்ட பசையம் விரிவாக்க செயல்முறையை தீவிரமாக எதிர்த்துப் போராடுகிறது. மாவை பிரிக்கப்பட்டு வட்டமாக இருக்கும் போது, இயந்திர நடவடிக்கை பசையம் வலையமைப்பை இறுக்குகிறது. இந்த மாவை பிரித்து வட்டமாக்கிய பிறகு சரியாக ஓய்வெடுக்கவில்லை என்றால், பேக்கிங் செய்யும் போது அது சுருங்கி, பாக்கெட் இல்லாத கெட்டியான, பஞ்சுபோன்ற ரொட்டிகளுக்கு வழிவகுக்கும். பதற்றம் நீராவி அடுக்குகளை பிரிப்பதைத் தடுக்கிறது. ரொட்டி ஒரு வெற்று பாக்கெட்டில் புகுப்பதற்கு பதிலாக ஒரு நிலையான ரொட்டி போல செங்குத்தாக விரிவடைகிறது. அதிகப்படியான ரப்பராக மாறாமல் நீராவியைப் பிடிக்க போதுமான வலிமையை வழங்க உங்களுக்கு மிதமான புரத உள்ளடக்கம், வழக்கமாக சுமார் 11% முதல் 12% வரை தேவைப்படும்.
சிறிய தொகுதி ஓய்வு, பேக்கர்கள் வெறுமனே ஒரு துணியால் மூடப்பட்ட ஒரு பெஞ்சில் மாவை விட்டுவிட அனுமதிக்கிறது. வணிக வசதிகளுக்கு அதிக செயல்திறனை பராமரிக்க தொடர்ச்சியான சரிபார்ப்பு தீர்வுகள் தேவை. தானியங்கு ஓய்வு அமைப்புகள் மாவை கட்டுப்படுத்தப்பட்ட சூழல்கள் மூலம் துல்லியமான வேகத்தில் நகர்த்துகின்றன. இந்த தொடர்ச்சியான ப்ரூஃபிங், ஒவ்வொரு மாவு பந்தானது ஷீட்டிங் ரோலர்களுக்குள் நுழைவதற்கு முன்பு பசையம் முழுமையாக ஓய்வெடுக்கத் தேவையான நேரத்தைப் பெறுவதை உறுதி செய்கிறது. ஓய்வு நிலை உற்பத்தியின் இறுதி வடிவத்தை நேரடியாக பாதிக்கிறது.
நீங்கள் ஓய்வெடுக்காத மாவை தாள் செய்ய முயற்சித்தால், அது உருளைகளை எதிர்த்துப் போராடும். நீங்கள் ரோலர் இடைவெளியை மூன்று மில்லிமீட்டராக அமைப்பீர்கள், ஆனால் மாவை இயந்திரத்தை விட்டு வெளியேறியவுடன் மீண்டும் ஐந்து மில்லிமீட்டராக மாறும். இந்த ஸ்னாப்-பேக் சரியான வட்டங்களுக்குப் பதிலாக ஓவல் அல்லது தவறான பிடாக்களை உருவாக்குகிறது. பேக்கரிகள் தங்கள் உபகரணங்களைச் சரிபார்ப்பு நேரத்தை விட வேகமாகத் தள்ள முயலும்போது இதைத் தொடர்ந்து பார்க்கிறோம். ஓய்வு செயல்முறையை நீங்கள் ஏமாற்ற முடியாது. பசையம் இழைகள் மறுசீரமைக்க மற்றும் ஓய்வெடுக்க நேரம் தேவை. இந்த நடவடிக்கையை அவசரப்படுத்துவது பேக்கேஜிங் நிலையத்தில் அதிக நிராகரிப்பு விகிதத்திற்கு உத்தரவாதம் அளிக்கிறது.
பிடா ரொட்டி தனித்துவமான வெப்ப இயக்கவியலைக் கோருகிறது. இந்த செயல்முறைக்கு 'ஃபிளாஷ் பேக்' தேவைப்படுகிறது, அங்கு மாவை மிகக் குறுகிய காலத்திற்கு தீவிர வெப்பநிலையில் வெளிப்படும். ஸ்டாண்டர்ட் டெக் அல்லது வெப்பச்சலன அடுப்புகள் வெளிப்புறத்தை உடனடியாக மூடுவதற்கும் உட்புற ஈரப்பதத்தை ப்ளாஷ் செய்வதற்கும் தேவையான உடனடி, தீவிரமான அடி வெப்பத்தை வழங்கத் தவறிவிடுகின்றன. அந்த உடனடி முத்திரை இல்லாமல், உள் ஈரப்பதம் ஆவியாக வெளியேறுகிறது. அடுக்குகளை பிரிக்க தேவையான உள் அழுத்தத்தை நீங்கள் இழக்கிறீர்கள்.
தானியங்கி சுரங்கப்பாதை அடுப்புகள் துல்லியமான மேல் மற்றும் கீழ் வெப்ப விகிதங்களை தடையின்றி நிர்வகிக்கின்றன. கீழே உள்ள பெல்ட் தொடர்பில் அடித்தளத்தை துண்டிக்க போதுமான சூடாக இருக்க வேண்டும். மேல் கதிரியக்க வெப்பம் சில நிமிடங்களுக்குப் பிறகு மேல் மேலோட்டத்தை அமைக்கிறது. இந்த ஒத்திசைக்கப்பட்ட வெப்பப் பயன்பாடு, சமச்சீரான, பஃப்பை அடைய, மாவை நடுவில் சுடுவதற்கு 'புரட்ட' கையேடு தேவையை நீக்குகிறது. இந்த உயர் வெப்பநிலை அடுப்புகளில் வெளியேற்றத்தை நிர்வகிப்பது ஒரு சமநிலைப்படுத்தும் செயலாகும். நீங்கள் பேக்கிங் அறையிலிருந்து அதிக காற்றை வெளியே இழுத்தால், நீங்கள் மாவிலிருந்து வெப்பத்தை உறிஞ்சி மேற்பரப்பை உலர்த்துவீர்கள்.
நீங்கள் போதுமான காற்றை இழுக்கவில்லை என்றால், பர்னர்கள் ஆக்ஸிஜனுக்காக பட்டினி கிடக்கின்றன மற்றும் சூட்டை உருவாக்குகின்றன. அடுப்பிற்குள் ஒரு சிறிய நேர்மறை அழுத்தத்தை பராமரிக்க, எக்ஸாஸ்ட் டேம்பர்களை டியூன் செய்ய வேண்டும். இது மாவுத் துண்டுகள் பெல்ட்டின் கீழே பயணிக்கும்போது வெப்பத்தை சூழ்ந்திருக்கும். ஆபரேட்டர்கள் பர்னர் தீப்பிழம்புகளை பார்வைக்கு கண்காணிக்க வேண்டும். ஒரு மிருதுவான நீலச் சுடர் சரியான எரிப்பைக் குறிக்கிறது, அதே சமயம் சோம்பேறியான மஞ்சள் சுடர் என்பது ரொட்டியில் கார்பன் படிவதைத் தடுக்க வெளியேற்றத்தை உடனடியாக சரிசெய்ய வேண்டும்.
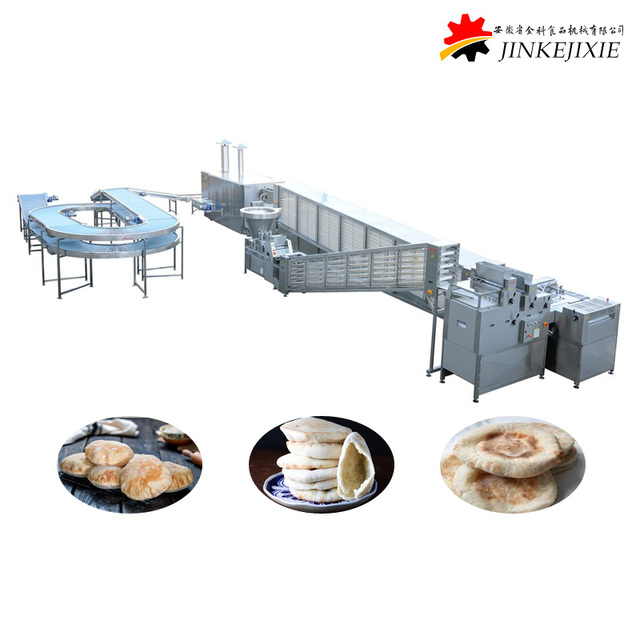
பசையம் வலையமைப்பைக் கிழிக்காமல், மாவை சமமாகத் தட்டையாக்க, ஒரு தானியங்கு வரி முற்போக்கான குறைப்பு உருளைகளைப் பயன்படுத்துகிறது. மாவை உருண்டையை ஒரே பாஸில் நசுக்குவதற்குப் பதிலாக, இயந்திரமானது மாவை படிப்படியாகக் குறையும் இடைவெளிகளுடன் தொடர்ச்சியான உருளைகள் வழியாக அனுப்புகிறது. இந்த மென்மையான குறைப்பு பசையம் அமைப்பைப் பாதுகாக்கும் போது மாவை சமன் செய்கிறது. பேக்கிங் கட்டத்தின் போது நீராவியைப் பிடிக்க உங்களுக்கு அந்த அப்படியே அமைப்பு தேவை. மாவை அழுத்துவதைத் தவிர்க்க, ஒரு பாஸ் ஒன்றுக்கு 3:1 குறைப்பு விகிதத்தை நாங்கள் பொதுவாகப் பார்க்கிறோம்.
குறிப்பிட்ட பிராந்திய பிடா பாணிகளின் அடிப்படையில் மில்லிமீட்டருக்கு தடிமன் அளவீடு செய்யும் திறன் முதன்மை வெற்றி அளவுகோலாகும். தடிமனான கிரேக்க அல்லது மத்திய தரைக்கடல் பாணி ரொட்டியை விட மெல்லிய லெபனான் பாணி பிடாவிற்கு மிகவும் இறுக்கமான ரோலர் இடைவெளி தேவைப்படுகிறது. துல்லியமான கட்டுப்பாடு சுவர்கள் திணிப்புக்கு போதுமான வலுவானதாக இருப்பதை உறுதி செய்கிறது. தாள் சீரற்றதாக இருந்தால், இதன் விளைவாக வரும் ரொட்டியில் ஒரு தடிமனான சுவர் மற்றும் ஒரு காகித மெல்லிய சுவர் இருக்கும். ஒரு வாடிக்கையாளர் அதை ஃபாலாஃபெல் மூலம் அடைக்க முயலும் நொடியே அந்த மெல்லிய சுவர் வெடித்துவிடும்.
தாள் வரியை அமைப்பதற்கு ஒரு முறையான அணுகுமுறை தேவைப்படுகிறது. உங்கள் காலை தொடக்கத்தில் பின்வரும் படிகளைப் பின்பற்ற வேண்டும்:
உலர்ந்த மாவை உருவாக்குவதற்கு அனைத்து ரோலர் ஸ்கிராப்பர்களையும் பரிசோதித்து, ஒட்டாமல் இருக்க அவற்றை நன்கு சுத்தம் செய்யவும்.
ஃபீலர் கேஜ்களின் தொகுப்பைப் பயன்படுத்தி முதன்மை குறைப்பு உருளைகளில் உள்ள இடைவெளி அமைப்புகளைச் சரிபார்க்கவும்.
இறுதி தாள் தடிமன் மற்றும் விட்டம் சரிபார்க்க ஐந்து மாவு பந்துகள் ஒரு சோதனை தொகுதி இயக்கவும்.
மாவு சரியாக வட்டமாக இருப்பதை உறுதிசெய்ய குறுக்கு உருளை வேகத்தை சரிசெய்யவும்.
மாவு டஸ்டர்கள் ஒட்டுவதைத் தடுக்க தேவையான குறைந்தபட்ச அளவு மாவைப் பயன்படுத்துவதற்கு அளவீடு செய்யவும்.
பெல்ட் வேகம் ரோலர் வெளியீட்டுடன் சரியாகப் பொருந்துவதை உறுதிசெய்ய, மாறி அதிர்வெண் இயக்கிகளை (VFDs) சரிபார்க்கவும்.
இடைநிலை ப்ரூஃபர்கள் நேரடியாக இயந்திர வரிக்குள் ஒருங்கிணைக்கப்படுகின்றன. மாவை பிரிக்கப்பட்டு வட்டமான பிறகு, அது ஒரு அமைச்சரவையில் இணைக்கப்பட்ட பல அடுக்கு கன்வேயர் அமைப்பில் நுழைகிறது. இந்த தானியங்கு ஓய்வு நிலை ஈஸ்ட் சிறிது புளிக்க அனுமதிக்கிறது மற்றும் தாள் செயல்முறை தொடங்கும் முன் பசையம் ஓய்வெடுக்க அனுமதிக்கிறது. தொடர்ச்சியான இயக்கம் முதல்-இன், முதல்-அவுட் வரிசையை உறுதி செய்கிறது. இந்த ப்ரூஃபர்களுக்குள் இருக்கும் பெல்ட்கள், சிறிய காற்று சுழற்சியை அனுமதிக்கும் போது, மாவை ஒட்டாமல் தடுக்க, சிறப்பு உணவு-தர கண்ணிகளால் செய்யப்படுகின்றன.
காலநிலை-கட்டுப்பாட்டுச் சரிபார்ப்பு மண்டலங்கள் சுற்றுப்புற ஈரப்பதத்தை பராமரிக்கின்றன, அடுப்பைத் தாக்கும் முன் மாவின் தோல் வறண்டு போவதைத் தடுக்கிறது. சூழல் மிகவும் வறண்டதாக இருந்தால், மாவு உருண்டைகளின் வெளிப்புறத்தில் கடினமான தோல் உருவாகும். இந்த உலர் தோல் விரிவடைவதை கட்டுப்படுத்துகிறது மற்றும் பாக்கெட் சரியாக உருவாவதை தடுக்கிறது. வெப்பநிலை மற்றும் ஈரப்பதம் இரண்டையும் ஒழுங்குபடுத்துவதன் மூலம், தானியங்கு ப்ரூஃபர் மாவை மிருதுவாக வைத்திருக்கிறது. நாங்கள் பொதுவாக ப்ரூஃபிங் சேம்பரின் உள்ளே 75% முதல் 80% ஈரப்பதத்தை இலக்காகக் கொண்டுள்ளோம்.
வரைவுகள் நிலையான சரிபார்ப்புக்கு எதிரி. லோடிங் டாக் கதவு அல்லது அதிவேக ஏசி வென்ட் அருகே உங்கள் ப்ரூஃபர் அமைந்திருந்தால், நகரும் காற்று மாவின் மேற்பரப்பில் இருந்து ஈரப்பதத்தை அகற்றும். சுற்றுப்புற தாவர சூழல் நிலையற்றதாக இருந்தால், ப்ரூஃபிங் பிரிவைச் சுற்றி இயற்பியல் தடுப்புகள் அல்லது கனமான வினைல் திரைச்சீலைகளை நிறுவ பரிந்துரைக்கிறோம். ப்ரூஃபரின் உள்ளே இருக்கும் காற்று சூடாகவும், ஈரப்பதமாகவும், முற்றிலும் அசையாமல் இருக்கவும் விரும்புகிறீர்கள். இந்த மைக்ரோக்ளைமேட்டில் ஏற்படும் எந்த ஏற்ற இறக்கமும் அடுப்பில் இருந்து வெளியேறும் போது சீரற்ற பாக்கெட் உருவாக்கம் போல் தோன்றும்.
குறிப்பாக பிடாவுக்காக வடிவமைக்கப்பட்ட வணிக சுரங்க அடுப்புகள் தீவிர வெப்பநிலையில் இயங்குகின்றன. இந்த அலகுகள் 700°F மற்றும் 900°F இடையே வெப்பநிலையை அடைய வேண்டும். அடுப்புகளில் ஹெவி-டூட்டி இன்சுலேஷன், மேம்பட்ட பர்னர் உள்ளமைவுகள் மற்றும் தீவிர வெப்ப வெளியீட்டை பாதுகாப்பாக நிர்வகிக்க சிறப்பு வெளியேற்ற அமைப்புகள் உள்ளன. அடுப்புக்குள் இருக்கும் நேரம் பொதுவாக இரண்டு நிமிடங்களுக்கும் குறைவாக இருக்கும். அடுப்பு தரையின் வெப்ப நிறை இங்கே முக்கியமானது; அது குளிர்ச்சியடையாமல் நிமிடத்திற்கு நூற்றுக்கணக்கான மாவை துடைக்க போதுமான வெப்பத்தை உறிஞ்சி வைத்திருக்க வேண்டும்.
மதிப்பீட்டு பரிமாணங்களில் வாயு எதிராக மின்சாரம், பயனற்ற கல் பெல்ட்கள் எதிராக எஃகு பெல்ட்கள் மற்றும் வெப்பநிலை குறையாமல் அதிக அளவு மாற்றங்களில் 800°F+ தொடர்ந்து பராமரிக்கும் திறன் ஆகியவை அடங்கும். எரிவாயு அடுப்புகள் பொதுவாக விரைவான மீட்பு நேரங்களையும் அதிக உச்ச வெப்பநிலையையும் வழங்குகின்றன. பயனற்ற கல் பெல்ட்கள் சிறந்த வெப்பத் தக்கவைப்பு மற்றும் ஒரு பாரம்பரிய சுட்டுக்கொள்ள சுயவிவரத்தை வழங்குகின்றன. ஹெவி-டூட்டி ஸ்டீல் பெல்ட்கள் ஆயுள் மற்றும் எளிதான சுகாதாரத்தை வழங்குகின்றன. நூற்றுக்கணக்கான பவுண்டுகள் குளிர்ந்த மாவை ஏற்றும்போது அடுப்பு அதன் வெப்பநிலையை வைத்திருக்க வேண்டும்.
சுட்டுக்கொள்ள குறைபாடு |
சாத்தியமான அடுப்பு காரணம் |
இயந்திர சரிசெய்தல் |
|---|---|---|
வெளிறிய கீழ் மேலோடு |
போதுமான தரை வெப்பநிலை அல்லது வேகமான பெல்ட் வேகம். |
கீழ் பர்னர் அழுத்தத்தை அதிகரிக்கவும்; பிரதான இயக்கி மோட்டாரை மெதுவாக்குங்கள். |
கொப்புளங்கள் மேல் மேலோடு |
மேல் கதிரியக்க வெப்பம் மிகவும் தீவிரமானது அல்லது மாவை மிகைப்படுத்தப்பட்டுள்ளது. |
கீழ் மேல் பர்னர் வெளியீடு; ப்ரூஃபர் ஈரப்பதத்தின் அளவை சரிபார்க்கவும். |
பாக்கெட் உருவாக்கம் இல்லை |
அடுப்பு மிகவும் குளிராக இருக்கிறது; சீல் செய்வதற்கு முன் நீராவி வெளியேறுகிறது. |
அடுத்த தொகுப்பை ஏற்றுவதற்கு முன் அடுப்பை 800°F+க்கு மீட்டெடுக்க அனுமதிக்கவும். |
சீரற்ற பஃபிங் |
பெல்ட் அகலம் முழுவதும் பக்கவாட்டு வெப்பநிலை மாறுபாடு. |
பர்னர் போர்ட்களை சுத்தம் செய்யுங்கள்; பன்மடங்கில் தடுக்கப்பட்ட வாயு துளைகளை சரிபார்க்கவும். |
வணிக பிடா ரொட்டி உபகரணங்களை அளவிடுவதற்கு தெளிவான முடிவு கட்டமைப்பு தேவைப்படுகிறது. ஒரு மணி நேரத்திற்கு 1,000 துண்டுகளை இலக்காகக் கொண்ட ஒரு வசதி, ஒரு மணி நேரத்திற்கு 10,000 துண்டுகளை இலக்காகக் கொண்ட பல்வேறு பொறியியல் சவால்களை எதிர்கொள்கிறது. உயர்-செயல்திறன் கோடுகளுக்கு பரந்த பெல்ட்கள், பெரிய மிக்சர்கள் மற்றும் கணிசமாக அதிக தளம் தேவை. நீங்கள் விரும்பிய வெளியீட்டை உங்கள் வசதியின் உடல் கட்டுப்பாடுகள் மற்றும் இறுதி தயாரிப்பின் தேவையான நிலைத்தன்மையுடன் சமநிலைப்படுத்த வேண்டும். அதன் மதிப்பிடப்பட்ட திறனுக்கு அப்பால் ஒரு சிறிய கோட்டைத் தள்ளுவது எப்போதும் கிழிந்த மாவை மற்றும் சரிந்த பைகளில் விளைகிறது.
வேகமான பெல்ட் வேகத்திற்கு மைய வெப்பநிலை நீராவி-உற்பத்தி வரம்பை அடைவதை உறுதிசெய்ய நீண்ட சுரங்க அடுப்பு தேவைப்படுகிறது. கன்வேயரின் வேகத்தை அதிகப் படுத்தி அதிகப் பொருளைத் தள்ளினால், மாவு பேக்கிங் சேம்பரில் குறைந்த நேரத்தைச் செலவிடுகிறது. ஈடுசெய்ய, அடுப்பு உடல் நீளமாக இருக்க வேண்டும். அதிக வேகத்தில் ஒரு குறுகிய அடுப்பை இயக்க முயற்சித்தால், சரிந்த பாக்கெட்டுகள் மற்றும் மூல மாவை மையங்களுடன் சுடப்பட்ட ரொட்டி ஏற்படும். டிரைவ் மோட்டாரில் டயல் செய்வதன் மூலம் வெப்ப இயக்கவியலின் விதிகளை ஏமாற்ற முடியாது.
மாவின் துண்டு எடையும் உங்கள் செயல்திறன் வரம்புகளை ஆணையிடுகிறது. 120 கிராம் மாவு உருண்டையை விட 60 கிராம் மாவு பந்து மிக வேகமாக சுடப்படுகிறது. நீங்கள் SKU களை வரியில் மாற்றும்போது, பெல்ட் வேகம் மற்றும் அடுப்பு வெப்பநிலை சுயவிவரத்தை நீங்கள் சரிசெய்ய வேண்டும். கனமான, தடிமனான பிடாவை மெல்லிய, இலகுவான வேகத்தில் இயக்க முடியாது. மாற்றங்களின் போது இந்த மாற்றங்களை விரைவாகச் செய்ய, ஆபரேட்டர்களுக்கு கட்டுப்பாட்டுப் பலகத்தில் தெளிவான குறிப்பு விளக்கப்படங்கள் தேவை. முறையான பயிற்சி, செயல்திறன் இலக்குகள் ரொட்டியின் கட்டமைப்பு ஒருமைப்பாட்டை சமரசம் செய்யாமல் இருப்பதை உறுதி செய்கிறது.
மட்டு மற்றும் ஆல்-இன்-ஒன் சிஸ்டம்களுக்கு இடையே தேர்ந்தெடுப்பது உங்கள் எதிர்கால அளவிடுதலை ஆணையிடுகிறது. தனிப்பட்ட கூறுகளை சுயாதீனமாக மேம்படுத்த மட்டு கோடுகள் உங்களை அனுமதிக்கின்றன. உங்கள் உற்பத்தித் தேவைகள் மாறும்போது, பிரிப்பானை மாற்றலாம், ப்ரூஃபரை நீட்டிக்கலாம் அல்லது அடுப்பை மேம்படுத்தலாம். ஆல்-இன்-ஒன் காம்பாக்ட் சிஸ்டம்கள் சிறிய வசதிகளுக்கு சிறந்த தடம் பதிக்கும் திறனை வழங்குகின்றன, ஆனால் பெரும்பாலும் தனிப்பட்ட செயல்முறைகளை அளவிடுவதற்கான நெகிழ்வுத்தன்மையைக் கொண்டிருக்கவில்லை. ஒரு சிறிய அமைப்பில் உள்ள பலவீனமான கூறுகளின் அதிகபட்ச திறனில் நீங்கள் பூட்டப்பட்டுள்ளீர்கள்.
ஆரம்ப உபகரணங்கள் வாங்குதலில் அளவிடுதல் காரணியாக இருக்க வேண்டும். மொத்த விற்பனை தேவை அதிகரிக்கும் போது, நீங்கள் இரண்டாம் நிலை குளிரூட்டும் அடுக்கைச் சேர்க்க வேண்டும் அல்லது தானியங்கு பேக்கேஜிங் அமைப்பை ஒருங்கிணைக்க வேண்டும். மட்டு பாக்கெட் பிடா உற்பத்தி வரி அமைப்புகள் இந்த சேர்த்தல்களுக்கு எளிதில் இடமளிக்கின்றன. ஒரு முழுமையான வரி மாற்றீடு தேவையில்லாமல் எதிர்கால ஒருங்கிணைப்புக்கு உபகரண விற்பனையாளரின் சுற்றுச்சூழல் அமைப்பு எவ்வளவு தடையின்றி அனுமதிக்கிறது என்பதை நீங்கள் மதிப்பீடு செய்ய வேண்டும். தரப்படுத்தப்பட்ட கன்வேயர் உயரங்கள் மற்றும் உலகளாவிய கட்டுப்பாட்டு குழு இடைமுகங்களைப் பார்க்கவும்.
ஒரு மட்டு அமைப்பை திட்டமிடும் போது, நீங்கள் தயாரிப்பு ஓட்டம் பற்றி சிந்திக்க வேண்டும். மாவை மிக்சியில் இருந்து பிரிப்பான் வரை, ப்ரூஃபர் வழியாக, அடுப்பில், மற்றும் பேக்கேஜிங்கிற்கு லாஜிக்கல் பாதையில் செல்ல வேண்டும். கன்வேயர்கள் தங்களைத் தாங்களே இரட்டிப்பாக்க அல்லது நடைபாதைகளைக் கடக்க வேண்டிய தளவமைப்புகளைத் தவிர்க்கவும். நேர்கோட்டு உள்ளமைவுகள் பராமரிக்க மற்றும் கண்காணிக்க எளிதானவை. மூலைகளில் சரியான பரிமாற்ற பெல்ட்களை நிறுவினால், உங்கள் கட்டிடத்தின் வடிவத்தால் நீங்கள் கட்டுப்படுத்தப்பட்டால், எல்-வடிவ அல்லது U- வடிவ தளவமைப்புகள் நன்றாக வேலை செய்யும்.
அடுப்பிலிருந்து வெளியேறிய உடனேயே சிறப்பு அடுக்கு கன்வேயர்களில் பிடாஸ் படிப்படியாக குளிர்விக்க வேண்டும். சுற்றுப்புறக் காற்றில் விரைவான குளிரூட்டல் பாக்கெட் சரிந்து ரொட்டி உடையக்கூடியதாக மாறுகிறது. குளிரூட்டும் கன்வேயர்கள் கட்டுப்படுத்தப்பட்ட சூழலை வழங்குகின்றன, அங்கு உட்புற வெப்பநிலை மெதுவாக குறைகிறது, வெளிப்புறத்தை மென்மையாக வைத்திருக்கும் போது நொறுக்கு கட்டமைப்பை அமைக்க அனுமதிக்கிறது. குளிரூட்டும் சுழலின் நீளம் தடைகளைத் தடுக்க அடுப்பின் வெளியீட்டுடன் சரியாகப் பொருந்த வேண்டும்.
சுட்ட பிறகு ஈரப்பதத்தைத் தக்கவைக்கும் அறிவியல் நேரடியானது. தானியங்கி குளிரூட்டும் அடுக்குகள் சுற்றுப்புற ஈரப்பதத்தை நிர்வகிப்பதன் மூலம் ஹோம்-பேக்கரின் 'துண்டு அல்லது ஃபாயில் போர்த்தி' தந்திரத்தை பிரதிபலிக்கின்றன. இந்த மூடப்பட்ட அல்லது அரை-அடைக்கப்பட்ட கன்வேயர்கள் அத்தியாவசிய ஈரப்பதத்தை சிக்க வைக்கின்றன, மேலோட்டத்தை அழிக்கும் ஈரமான ஒடுக்கத்தை ஏற்படுத்தாமல் பிடாவை மென்மையாகவும் நெகிழ்வாகவும் வைத்திருக்கின்றன. சரியான ஈரப்பதத்தைத் தக்கவைத்துக்கொள்வது, கீல் விரிசல் இல்லாமல் ஒரு கனமான நிரப்புதலைச் சுற்றி பிடாவை மடிக்க நுகர்வோரை அனுமதிக்கிறது.
இந்த தானியங்கு அம்சம், கையேடு வேலைகளை விட அதிக உழைப்பு சேமிப்பு மற்றும் சீரான ஆதாயங்களை வழங்குகிறது. கைமுறையாக குளிரூட்டுவதற்கு பணியாளர்கள் ரொட்டியை உடல் ரீதியாக அடுக்கி, மடிக்க மற்றும் கண்காணிக்க வேண்டும். இது மனித பிழை மற்றும் சுகாதார அபாயங்களை அறிமுகப்படுத்துகிறது. தானியங்கு குளிரூட்டும் நிலைப்படுத்தல் ஒவ்வொரு பிட்டாவும் சரியான உகந்த வெப்பநிலை மற்றும் ஈரப்பதம் மட்டத்தில் பேக்கேஜிங் வரிசையை அடைவதை உறுதி செய்கிறது. ரொட்டி மிகவும் சூடாக இருக்கும்போதே பேக்கேஜ் செய்தால், பிளாஸ்டிக் பைக்குள் ஒடுக்கம் உருவாகும். இந்த இலவச ஈரப்பதம் அச்சுக்கு ஒரு இனப்பெருக்க நிலத்தை உருவாக்குகிறது மற்றும் உற்பத்தியின் அடுக்கு ஆயுளை கடுமையாக குறைக்கிறது. குளிரூட்டும் கன்வேயர் அந்த இனிமையான இடத்தைத் தாக்க சரியான நேரத்தில் இருக்க வேண்டும்-பொதுவாக பேக்கிங் செய்யும் இடத்தில் உள் வெப்பநிலை 90°F முதல் 95°F வரை இருக்கும்.
ஒரு தானியங்கி வரியை நிறுவுவது கடுமையான உடல் உண்மைகளை உள்ளடக்கியது. இந்த கோடுகள் விரிவானவை, பெரும்பாலும் குளிரூட்டும் கன்வேயர் உள்ளமைவைப் பொறுத்து 50 முதல் 100 அடி நேரியல் தளம் தேவைப்படுகிறது. பராமரிப்பு அணுகல், மூலப்பொருள் நிலைப்படுத்தல் மற்றும் ஆபரேட்டர் இயக்கம் ஆகியவற்றிற்கான இயந்திரத்தைச் சுற்றியுள்ள அனுமதியை நீங்கள் கணக்கிட வேண்டும். வசதியை துல்லியமாக அளவிடத் தவறுவது தடைபட்ட செயல்பாடுகள் மற்றும் பாதுகாப்பு அபாயங்களுக்கு வழிவகுக்கிறது. சுரங்கப்பாதை அடுப்பின் நிலையான எடை மற்றும் மாவை பிரிப்பான்களின் மாறும் அதிர்வு ஆகியவற்றைக் கையாள உங்களுக்கு வலுவூட்டப்பட்ட கான்கிரீட் தளங்கள் தேவை.
காற்றோட்டம், எரிவாயு இணைப்பு மேம்படுத்தல்கள் மற்றும் வெப்பப் பிரித்தெடுத்தல் அமைப்புகள் அதிக வெப்பநிலை சுரங்கப்பாதை அடுப்புகளை வீட்டிற்குள் பாதுகாப்பாக இயக்குவதற்கு கட்டாயமாகும். இந்த அடுப்புகள் அதிக அளவு சுற்றுப்புற வெப்பம் மற்றும் எரிப்பு துணை தயாரிப்புகளை உருவாக்குகின்றன. நீங்கள் வணிக-தர பிரித்தெடுத்தல் ஹூட்களை நிறுவ வேண்டும் மற்றும் வசதியின் HVAC அமைப்பு அதிகரித்த வெப்பச் சுமையைக் கையாளும் என்பதை உறுதிப்படுத்த வேண்டும். போதுமான காற்றோட்டம் ஒரு ஆபத்தான வேலை சூழலை உருவாக்குகிறது மற்றும் உள்ளூர் தீ குறியீடுகளை மீறுகிறது. அறைக்கு போதுமான ஒப்பனைக் காற்றை வழங்கும்போது, அடுப்பைப் பாதுகாப்பாக வெளியேற்றுவதற்குத் தேவையான துல்லியமான CFM (நிமிடத்திற்கு கன அடி) கணக்கிட வேண்டும்.
நிறுவலின் போது எரிவாயு வழங்கல் ஒரு பொதுவான இடையூறாகும். ஒரு பெரிய சுரங்கப்பாதை அடுப்புக்கு ஒரு குறிப்பிட்ட நீர் நிரல் அழுத்தத்தை வழங்கும் பிரத்யேக 2 அங்குல எரிவாயு இணைப்பு தேவைப்படலாம். உங்கள் கட்டிடத்தின் பிரதான எரிவாயு மீட்டர் அளவு குறைவாக இருந்தால், பர்னர்கள் அதிகமாக உதைக்கும்போது அடுப்பு எரிபொருளுக்காக பட்டினி கிடக்கும். வெப்பநிலை விரைவாகக் குறைவதை நீங்கள் காண்பீர்கள், மேலும் ரொட்டி வெளிர் மற்றும் தட்டையாக வரும். தளத்திற்கு உபகரணங்கள் வருவதற்கு முன்பு உங்கள் பயன்பாட்டு குறைவை சரிபார்க்க எப்போதும் ஒரு இயந்திர பொறியாளருடன் கலந்தாலோசிக்கவும். பல VFDகள் மற்றும் டிரைவ் மோட்டார்களின் ஆம்பரேஜ் டிராவைக் கையாள மின் பேனல்கள் மேம்படுத்தப்பட வேண்டும்.
கையேடு சமையல் குறிப்புகளிலிருந்து தானியங்கு உற்பத்திக்கு மாறுவதற்கு நீரேற்றம் அளவுகள், ஈஸ்ட் சதவீதம் மற்றும் கலக்கும் நேரங்களை மறுசீரமைக்க வேண்டும். நீங்கள் ஒரு சிறிய-தொகுதி செய்முறையை வெறுமனே பெருக்க முடியாது மற்றும் அது தானியங்கு உருளைகள் மூலம் குறைபாடற்ற முறையில் இயங்கும். பிரிப்பான் மற்றும் தாள் உருளைகளின் இயந்திர அழுத்தத்தைக் கையாள மாவுக்கு குறிப்பிட்ட மாற்றங்கள் தேவை. தானியங்கு கையாளுதலுக்காக பசையம் நெட்வொர்க்கை சரியாக உருவாக்க, நீங்கள் ஒரு கிரக கலவையிலிருந்து கனரக சுழல் கலவைக்கு மாற வேண்டும்.
ஆரம்ப வெளியீட்டு கட்டத்தில் ஆன்-சைட் கமிஷனிங் மற்றும் டவ்-டெக் ஆதரவை வழங்கும் உபகரண விற்பனையாளர்களைத் தேர்ந்தெடுக்க பரிந்துரைக்கிறோம். நிபுணத்துவ தொழில்நுட்ப வல்லுநர்கள், செய்முறையை டயல் செய்யவும், முற்போக்கான குறைப்பு உருளைகளை சரிசெய்யவும், புதியவற்றின் குறிப்பிட்ட செயல்பாட்டு நுணுக்கங்களைப் பற்றி உங்கள் ஊழியர்களுக்கு பயிற்சி அளிக்கவும் உதவுவார்கள். வணிக பிடா ரொட்டி உபகரணங்கள் . இந்த பயிற்சியானது பாரம்பரிய பேக்கிங் அறிவுக்கும் நவீன இயந்திர இயக்கத்திற்கும் இடையிலான இடைவெளியைக் குறைக்கிறது.
உங்கள் கலவை ஆபரேட்டர்கள் பிளாட் பிடாஸுக்கு எதிரான பாதுகாப்பின் முதல் வரிசை. அவை நீர் வெப்பநிலை அல்லது கலவை நேரத்தை குழப்பினால், தானியங்கு வரி மாவை சரிசெய்ய முடியாது. நீங்கள் உணவளிப்பதை மட்டுமே இயந்திரம் செயலாக்குகிறது. சரியான மாவை உணர்தல், வெப்பநிலை மற்றும் விரிவாக்கம் ஆகியவற்றைக் கண்டறிய, கலவை ஆபரேட்டர்களுக்குப் பயிற்சி அளிப்போம். மாவு சேமிப்பு அறையில் சுற்றுப்புற ஈரப்பதம் மாறினால் தண்ணீர் அல்லது கலக்கும் நேரத்தை எவ்வாறு சரிசெய்வது என்பதை அவர்கள் அறிந்திருக்க வேண்டும். முன் இறுதியில் நிலையான மாவை பின் இறுதியில் நிலையான பாக்கெட்டுகள் உத்தரவாதம்.
NSF அல்லது CE போன்ற உணவுப் பாதுகாப்புத் தரங்களின் அடிப்படையில் உபகரணங்களை மதிப்பீடு செய்யவும். இந்தச் சான்றிதழ்கள், கருவிகள் உணவு தரப் பொருட்களிலிருந்து கட்டமைக்கப்பட்டுள்ளன என்றும், பாக்டீரியாக்களைத் தடுக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன என்றும் உத்தரவாதம் அளிக்கிறது. பல்பொருள் அங்காடிகள் அல்லது பெரிய உணவகச் சங்கிலிகளை வழங்கும் வணிக பேக்கரிகளுக்கு இணங்குதல் பேச்சுவார்த்தைக்கு உட்பட்டது அல்ல. ஆய்வாளர்கள் வெல்டிங் சீம்கள், கன்வேயர் பெல்ட்களில் பயன்படுத்தப்படும் பிளாஸ்டிக் வகை மற்றும் உள் இயக்கி கூறுகளின் அணுகல் ஆகியவற்றை உன்னிப்பாகக் கவனிப்பார்கள்.
தினசரி வேலையில்லா நேரத்தைக் குறைக்க, டூல்-லெஸ் பெல்ட் அகற்றுதல், அணுகக்கூடிய நொறுக்குத் தட்டுகள் மற்றும் வாஷ்-டவுன் மதிப்பிடப்பட்ட கூறுகளின் முக்கியத்துவத்தை முன்னிலைப்படுத்தவும். துப்புரவு பணியாளர்கள், கருவிப்பெட்டிகளுடன் பராமரிப்பு பணியாளர்களுக்காக காத்திருக்காமல், கன்வேயர்களை விரைவாக சுத்தம் செய்ய வேண்டும். மென்மையான துருப்பிடிக்காத-எஃகு மேற்பரப்புகள் வரியை முழுமையாக சுத்தப்படுத்தப்படுவதையும், குறைந்த தாமதத்துடன் உற்பத்திக்குத் திரும்புவதையும் உறுதி செய்கிறது. நீர்-எதிர்ப்பு தாங்கு உருளைகள் மற்றும் சீல் செய்யப்பட்ட மின் இணைப்புகள் எந்தவொரு கழுவும் சூழலுக்கும் கட்டாயமாகும்.
ஒரு கண்டிப்பான தடுப்பு பராமரிப்பு அட்டவணையானது லைனை திறமையாக இயங்க வைக்கிறது. உங்கள் பராமரிப்புக் குழு பின்வரும் பணிகளைச் செய்ய வேண்டும்:
உணவு தர, உயர் வெப்பநிலை லூப்ரிகண்டுகளைப் பயன்படுத்தி ஓவன் டிரைவ் ஷாஃப்ட்களில் உள்ள அனைத்து உயர் வெப்பநிலை தாங்கு உருளைகளையும் வாரந்தோறும் தடவவும்.
ஷீட்டிங் ரோலர் ஸ்கிராப்பர் பிளேடுகளை தினமும் தேய்மானத்திற்காக பரிசோதித்து, மதிப்பெண் எடுத்ததற்கான அறிகுறிகளைக் காட்டினால் அவற்றை மாற்றவும்.
எட்ஜ் ஃபிரேயிங் மற்றும் முன்கூட்டிய தோல்வியைத் தடுக்க அனைத்து பரிமாற்ற பெல்ட்களிலும் பதற்றம் மற்றும் கண்காணிப்பு ஆகியவற்றைச் சரிபார்க்கவும்.
கார்பனேற்றப்பட்ட மாவு தூசி மற்றும் குப்பைகளை அகற்ற அடுப்பு எரிப்பு அறைகளை மாதந்தோறும் வெற்றிடமாக்குங்கள்.
டிஜிட்டல் ரீட்அவுட்கள் உண்மையான தரை வெப்பநிலையுடன் பொருந்துவதை உறுதிசெய்ய, அடுப்பு தெர்மோகப்பிள்களை காலாண்டுக்கு ஒருமுறை அளவீடு செய்யவும்.
ஒவ்வொரு உற்பத்தி மாற்றத்திற்கு முன்பும் அனைத்து அவசர நிறுத்த பொத்தான்கள் மற்றும் பாதுகாப்பு இன்டர்லாக்குகளை சோதிக்கவும்.
செய்முறை மாற்றங்கள் மற்றும் கையேடு வேலைப்பாடுகள் சிறிய ஹோம்-பேக்கிங் சிக்கல்களை சரிசெய்ய முடியும் என்றாலும், வணிக அளவில் பிளாட், தடிமனான அல்லது சீரற்ற பாக்கெட்டுகளை அகற்ற, சிறப்பு ஆட்டோமேஷனால் வழங்கப்படும் வெப்ப இயக்கவியல் கட்டுப்பாடு தேவைப்படுகிறது. ஒரு சீரான தயாரிப்பை உருவாக்க, மாவின் நீரேற்றம், தாள் தடிமன் மற்றும் அடுப்பு வெப்பநிலை ஆகியவற்றின் மீது உங்களுக்கு துல்லியமான கட்டுப்பாடு தேவை. உங்கள் உற்பத்தி வரிசையை மேம்படுத்துவது தயாரிப்பு நிலைத்தன்மையைப் பாதுகாக்கிறது மற்றும் மோசமான தரம் காரணமாக உங்கள் மொத்த ஒப்பந்தங்கள் ரத்து செய்யப்படுவதிலிருந்து பாதுகாக்கிறது.
அடுப்பு வெப்பநிலை நிலைத்தன்மை, ஷீட்டிங் துல்லியம் மற்றும் உள்ளூர் தொழில்நுட்ப ஆதரவின் கிடைக்கும் தன்மை ஆகியவற்றின் அடிப்படையில் வாங்குபவர்கள் உபகரண விற்பனையாளர்களுக்கு முன்னுரிமை அளிக்க வேண்டும். அதிக உற்பத்தியின் போது 800 ° F ஐ பராமரிக்க முடியாத ஒரு இயந்திரம் தவிர்க்க முடியாமல் தோல்வியடைந்த தொகுதிகளை உருவாக்கும். உங்கள் இறுதிப் பயனர்களுக்கு இறுதித் தயாரிப்பு நெகிழ்வானதாகவும், கட்டமைப்பு ரீதியாகவும் சிறந்ததாக இருப்பதை உறுதிசெய்ய, முற்போக்கான குறைப்புத் தொழில்நுட்பம் மற்றும் வலுவான குளிரூட்டும் அமைப்புகளில் கவனம் செலுத்துங்கள்.
உங்கள் உற்பத்தி திறன்களை மேம்படுத்த பின்வரும் படிகளை எடுக்கவும்:
தட்டையான அல்லது கிழிந்த பிடாக்களால் எவ்வளவு வருவாய் இழக்கப்படுகிறது என்பதைக் கண்டறிய, உங்கள் தற்போதைய உற்பத்தி கழிவு சதவீதத்தைத் தணிக்கை செய்யவும்.
குறைக்கப்பட்ட உடலுழைப்பு மற்றும் குறைந்த மாவை நிராகரிப்பு விகிதங்களை காரணியாக்குவதன் மூலம் முதலீட்டின் சாத்தியமான வருவாயைக் கணக்கிடுங்கள்.
உங்கள் வசதியின் உடல் பரிமாணங்கள், எரிவாயு வழங்கல் திறன் மற்றும் HVAC பிரித்தெடுத்தல் வரம்புகளை ஆவணப்படுத்தவும்.
உங்கள் குறிப்பிட்ட மாவை உருவாக்குவதைச் சோதிக்க, சான்றளிக்கப்பட்ட உற்பத்தியாளரிடமிருந்து தொழில்நுட்ப ஆலோசனை மற்றும் நேரடி உபகரண டெமோவைக் கோரவும்.
ப: பாக்கெட் இல்லாமல் தடிமனான, பஞ்சுபோன்ற பிடா பொதுவாக போதுமான அடுப்பு தரை வெப்பநிலை, போதுமான மாவை நீரேற்றம் அல்லது அதிக-உறுதிப்படுத்துதல் ஆகியவற்றால் ஏற்படுகிறது. அடுப்பில் அடிப்பகுதியை உடனடியாக துடைக்கும் அளவுக்கு சூடாக இல்லாவிட்டால், உட்புற ஈரப்பதம் நீராவியில் ஒளிருவதற்குப் பதிலாக மெதுவாக வெளியேறும். வேகமான நீராவி உருவாக்கம் இல்லாமல், மாவு அடுக்குகள் பிரிக்க முடியாது, இதன் விளைவாக ஒரு நிலையான ரொட்டி போல் உயரும்.
A: சிறந்த பேக்கிங் வெப்பநிலை 700°F முதல் 900°F வரை இருக்கும். 'ஃபிளாஷ் பேக்' செயல்முறைக்கு இந்த அதீத உயர் வெப்ப சூழல் அவசியம். மாவை அடுப்பில் வைக்க மிகக் குறுகிய நேரம் தேவைப்படுகிறது-பொதுவாக 60 முதல் 120 வினாடிகள் வரை-உள் ஈரப்பதத்தை விரைவாக நீராவியாக மாற்றவும், வெளிப்புற மேலோடு முற்றிலும் கெட்டியாகும் முன் ரொட்டியை கொப்பளிக்கவும்.
A: தானியங்கு உற்பத்திக் கோடுகள் ஒன்றுக்கொன்று மாற்றக்கூடிய டை கட்டர்கள் மற்றும் சரிசெய்யக்கூடிய தாள் உருளைகளைப் பயன்படுத்துவதன் மூலம் பல்வேறு அளவுகளைக் கையாளுகின்றன. ஆபரேட்டர்கள் வெவ்வேறு விட்டம் கொண்ட மாவை முத்திரை குத்துவதற்கு ரோட்டரி கட்டிங் டையை மாற்றிக் கொள்ளலாம். அதே நேரத்தில், மாவைத் தாளின் மில்லிமீட்டர் தடிமனை சரிசெய்ய முற்போக்கான குறைப்பு உருளைகளை அளவீடு செய்யலாம்.
ப: ஆம், ஆனால் அதற்கு குறிப்பிட்ட மாற்றங்கள் தேவை. பசையம் இல்லாத மாவு இயற்கையான நெகிழ்ச்சித்தன்மையைக் கொண்டிருக்கவில்லை மற்றும் மிகவும் ஒட்டும் மற்றும் உடையக்கூடியதாக இருக்கும். தாள் மற்றும் வெட்டும் கட்டங்களின் போது மாவை கிழித்து அல்லது பெல்ட்களில் ஒட்டிக்கொள்வதைத் தடுக்க, டெல்ஃபான்-பூசப்பட்ட உருளைகள், பிரத்யேக டஸ்டிங் வழிமுறைகள் மற்றும் துல்லியமான நீரேற்றம் சரிசெய்தல் ஆகியவற்றை உபகரணங்கள் பயன்படுத்த வேண்டும்.
A: குளிரூட்டும் செயல்முறைக்கு பொதுவாக அடுக்கு கன்வேயர்களில் 10 முதல் 15 நிமிடங்கள் சுற்றுப்புற பயண நேரம் தேவைப்படுகிறது. இந்த படிப்படியான குளிர்ச்சியானது நொறுக்குத் தீனியின் கட்டமைப்பை உறுதிப்படுத்தவும், பாக்கெட்டுக்குள் அத்தியாவசிய ஈரப்பதத்தைப் பிடிக்கவும் அவசியம். இந்த செயல்முறையை அவசரப்படுத்துவது அல்லது சூடான ரொட்டியை குளிர்ந்த காற்றுக்கு வெளிப்படுத்துவது பாக்கெட் இடிந்து விழும்.
A: கிழித்தல் சீரற்ற மாவின் தடிமன் காரணமாக ஏற்படுகிறது, இது ரொட்டியின் சுவர்களில் பலவீனமான புள்ளிகளை உருவாக்குகிறது. பல-நிலை தானியங்கி உருளைகள் முழு மாவு தாள் முழுவதும் ஒரே மாதிரியான சுவர் தடிமன் உறுதி. இந்த துல்லியமான தாள் கட்டமைப்பு ஒருமைப்பாட்டிற்கு உத்தரவாதம் அளிக்கிறது, பிடா கனமான பொருட்களைப் பாதுகாப்பாக வைத்திருக்க அனுமதிக்கிறது மற்றும் இறுதி பயனர்கள் ரொட்டியை நீளமாக வெட்டுவதற்கான தேவையை நீக்குகிறது.