


Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 2026-08-14 Pôvod: stránky


Robustné overenie čistenia si vyžaduje viacúrovňový prístup: štandardizované kontrolné zoznamy, vizuálna klírens, výtery ATP a testy laterálneho prietoku špecifické pre alergény.
Defining a clean line requires strict adherence to GFSI (Global Food Safety Initiative) and FSMA (Food Safety Modernization Act) standards. A visually clean surface does not guarantee an allergen-free surface. Success criteria demand the complete removal of all allergenic proteins. Facilities must validate this removal through documented, empirical testing. Prevádzkové a ~!phoenix_var63_0!~ ~!phoenix_var63_1!~
Lamination requires significant quantities of ghee, margarine, or specialized oils. Tieto tuky vytvárajú okamžité hygienické prekážky. Tuk pôsobí ako vodeodolná bariéra. It coats stainless steel surfaces and traps proteins and carbohydrates underneath. Standard water rinses cannot penetrate this lipid layer. Alkaline detergents and specific water temperatures, typically between 130°F and 140°F, are necessary to emulsify the fat. Ak tuk nie je správne rozložený saponifikáciou, alergénne proteíny zostávajú chránené pred dezinfekčnými prostriedkami, čo vedie k neúspešným testom tampónov.
Dough sheeting and resting conveyors introduce mechanical pinch points. Rollers, scrapers, and transfer belts constantly compress the dough. Hardened dough fragments accumulate in these tight spaces. As the line runs, ambient heat and airflow dry out these fragments. Premieňajú sa na usadeniny podobné cementu. Removing these deposits requires aggressive mechanical action. Operators must scrape and brush these areas meticulously. Failure to clear these pinch points leads to continuous cross-contact as new dough passes over the contaminated areas.
Mapping critical control points (CCPs) is the first step in allergen management. Cross-contact is most likely to occur in specific mechanical zones. Filling hoppers hold concentrated allergen loads. Extrusion nozzles force these fillings into the dough casing. Skladacie mechanizmy potom výrobok utesnia. Each of these components features complex geometries. Threads, O-rings, internal valves, and manifold blocks provide harbor points for allergens. These areas require complete teardown during a changeover.
Bežné paratha alergény predstavujú výrazné riziká. Dairy, often found in paneer fillings, leaves behind casein and whey proteins. These proteins are highly heat-resistant and adhere strongly to metal surfaces. Gluten is inherently sticky and forms elastic networks across moving parts. Sója a stromové orechy predstavujú riziko pre častice. A single crushed nut fragment trapped in a folding mechanism can contaminate thousands of subsequent units. Identifying these high-risk zones dictates the focus of the sanitation effort and determines where QA teams will conduct their final swab tests.
Dizajn zariadenia určuje účinnosť sanitácie. Legacy equipment often requires extensive retrofitting to meet modern standards. These retrofits rarely achieve the cleanability of sanitary-by-design machinery. Modern equipment prioritizes accessibility and smooth surfaces. Vyhodnotenie týchto konštrukčných prvkov pomáha zariadeniam porozumieť ich základným sanitačným schopnostiam a identifikovať oblasti, kde môžu mechanické inovácie skrátiť pracovný čas.
Pracovné hodiny spôsobujú náklady na zmenu. Equipment that requires wrenches and screwdrivers extends downtime significantly. Tool-less disassembly is a mandatory feature for modern facilities. Quick-release belts allow operators to remove and clean conveyors away from the main frame. Swing-away conveyors provide instant access to internal drop zones. Removable hoppers enable offline cleaning while the main line continues processing non-allergen products.
Complex automated folding mechanisms present a trade-off. They increase production speed but complicate cleanability. Intricate gears and folding arms create hundreds of potential harbor points. Sanitárny dizajn minimalizuje tieto komplikácie. Enclosed drive motors and open-frame architectures improve access. Operators must be able to reach all food-contact surfaces without specialized tools. If a component cannot be easily accessed, it will not be cleaned properly, leaving the facility vulnerable to cross-contact.
Rovnako dôležité sú aj zváracie normy. Bodové zvary vytvárajú prekrývajúce sa kovové švy. Capillary action pulls moisture, fat, and allergens into these micro-crevices. Sanitary design requires continuous TIG (Tungsten Inert Gas) welds. These welds must be ground smooth and polished to match the surrounding metal. Furthermore, the elimination of hollow tubing is essential. Štvorcové alebo okrúhle duté rámy môžu prasknúť. Moisture enters these cracks, creating invisible breeding grounds for pathogens. Solid bar stock or fully sealed tubular frames are required for all structural components.
COP je nevyhnutný pre fyzické časti a linka na výrobu mrazených paratha . Hlavy extrudéra, rezacie nože a skladacie ramená musia byť odstránené. Sú transportovaní do vyhradenej COP miestnosti. Tu podstupujú namáčanie, mechanické čistenie a dezinfekciu v miešaných nádržiach. Podpora týchto systémov si vyžaduje značnú infraštruktúru. Zariadenia musia poskytovať primeraný tlak vody, presné ovládanie teploty a vysokokapacitnú drenáž. Bez tejto infraštruktúry nemôže CIP ani COP efektívne fungovať.
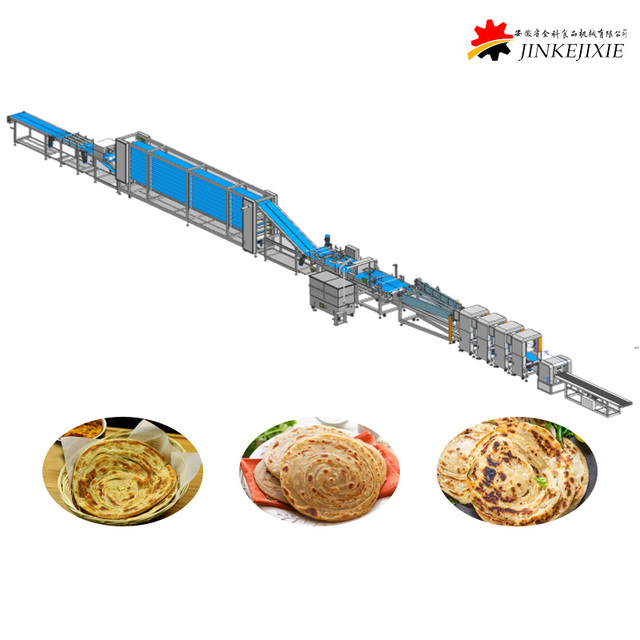
Vykonanie bezpečného prechodu vyžaduje zmapovaný operačný protokol krok za krokom. Zariadenia musia vyvážiť dôkladnosť a rýchlosť. Prílišné prestoje ničia výrobné marže. Nedostatočná sanitácia spúšťa stiahnutie. Správna štruktúra protokolu minimalizuje obe riziká a poskytuje opakovateľný štandard pre sanitárnu posádku.
Plánovanie výroby je primárnou obranou proti krížovému kontaktu. Plánovacia matica sa musí riadiť striktnou sekvenciou bez alergénu k alergénu. Štandardný beh začína obyčajnými paratha bez príchute. Linka potom prechádza na odrody plnené zeleninou. Nakoniec plán končí vysokoalergénnymi profilmi obsahujúcimi mliečne výrobky alebo mäso. Táto sekvencia zabraňuje kontaminácii čistých sérií alergénmi a minimalizuje potrebu úplného odstránenia medzi každou SKU.
Zariadenia musia kontrolovať frekvenciu týchto zmien. Analýza denných, týždenných a mesačných plánov odhaľuje neefektívnosť. Zoskupenie podobných profilov alergénov znižuje celkový počet požadovaných úplných sanitačných cyklov. Každá zmena, ktorej sa dá vyhnúť, zvyšuje dostupný výrobný čas. Kvantifikácia tohto zníženia pomáha odôvodniť väčšie série sérií a optimalizované riadenie zásob, čo v konečnom dôsledku zlepšuje celkovú priepustnosť závodu.
Voľnosť linky je fyzickým predpokladom sanitácie. Prísne protokoly musia zabezpečiť odstránenie všetkých predchádzajúcich produktov. Operátori musia vyčistiť priestor od všetkých obalových materiálov, etikiet a surovín. Vyhradený inšpektor overí túto vôľu pred zavedením akejkoľvek vody alebo chemikálií. To zabraňuje náhodnému zmiešaniu rôznych označení produktov, čo je hlavnou príčinou nedeklarovaných stiahnutí alergénov.
Ďalším krokom je čistenie plniacich liniek. Operátori tlačia inertné alebo nealergické materiály cez násypky a extrudéry. Toto fyzické pôsobenie vytlačí väčšinu alergénnej náplne. Čistenie znižuje objem materiálu, ktorý sa musí čistiť ručne. Prevádzkové a stroj na plnené paratha vyžaduje starostlivé zaobchádzanie s odpadovým cestom. Šrot kontaminovaný alergénom sa musí bezpečne odstrániť a izolovať. Vyhradené, farebne označené nádoby zabraňujú opätovnému vstupu tohto odpadu do prostredia zariadenia.
Prostredia na spracovanie cesta vyžadujú prísne oddelenie suchého a mokrého čistenia. Pridaním vody do múky sa vytvorí hustá, lepkavá pasta. Táto pasta stvrdne a je veľmi ťažké ju odstrániť. Zóny s prachom z múky sa musia čistiť výlučne chemicky. Operátori používajú špeciálne škrabky, priemyselné vysávače a kefy s tvrdými štetinami. Uprednostňuje sa vysávanie pred stlačeným vzduchom. Stlačený vzduch jednoducho premiestňuje prach do iných oblastí zariadenia a potenciálne kontaminuje horné potrubia a systémy HVAC.
Mokré čistenie je vyhradené pre tukové a plniace zóny. Po dokončení chemického čistenia prechádzajú operátori na mokrú chémiu. Proces sa riadi prísnou 7-krokovou sanitárnou sekvenciou:
Suché čistenie a zaistenie oblasti (uzamknutie/označenie).
Vopred opláchnite teplou vodou, aby ste odstránili hrubé nečistoty.
Aplikujte penivé alkalické čistiace prostriedky na rozklad tukov a bielkovín.
Mechanicky vydrhnite všetky povrchy, aby ste odstránili odolné zvyšky.
Po opláchnutí pitnou vodou sa odstránia všetky chemické stopy.
Vykonajte predoperačnú vizuálnu kontrolu a opravte všetky nedostatky.
Na odstránenie zostávajúcich mikroorganizmov použite schválený bezoplachový dezinfekčný prostriedok.
Pre súlad je povinné preukázať sanitárnu účinnosť. Audítori a regulačné orgány vyžadujú empirické dôkazy. Dôvera, že linka je čistá, je nedostatočná. Zariadenia musia zdokumentovať každý krok procesu overovania, aby si zachovali certifikáciu bezpečnosti potravín a chránili spotrebiteľov.
Celú zmenu sprevádzajú komplexné kontrolné zoznamy. Tieto dokumenty môžu byť fyzické alebo digitálne, hoci digitálne systémy ponúkajú lepšiu sledovateľnosť. Spoločne ich využívajú sanitárne a výrobné tímy. Kontrolný zoznam nie je len návrhom; ide o záväzný prevádzkový dokument. Nariaďuje špecifické odhlásenia v kritických chvíľach, čím zabezpečuje, že počas nočných zmien nebudú preskočené žiadne kroky.
Pri demontáži zariadenia, uvoľnení linky a vykonaní sanitácie sú potrebné odhlásenia. Posledným krokom je schválenie QA. Výrobu nemožno obnoviť, kým oddelenie zabezpečenia kvality nepodpíše konečné vydanie. Tento prístup s viacerými podpismi vytvára zodpovednosť. Zabezpečuje, že žiadny jednotlivec nemôže obísť kritické bezpečnostné kroky a vrátiť linku späť do výroby.
Základná požiadavka na overenie je 'viditeľne čistá'. Vizuálna kontrola si však vyžaduje vhodné nástroje. Okolité stropné osvetlenie je nedostatočné. Inšpektori musia na osvetlenie tieňov používať vysokosvietivé baterky (minimálne 500 lúmenov). Teleskopické zrkadlá umožňujú inšpektorom vidieť spodné strany dopravníkov a zadnú stranu vytláčacích dýz. Ak sú viditeľné nejaké zvyšky, vedenie neprejde kontrolou. Sanitačný tím musí postihnutú oblasť úplne vyčistiť predtým, ako QA pristúpi k testovaniu tampónu.
Po vizuálnej kontrole nasleduje vedecké overenie. Výter ATP (adenozíntrifosfát) zisťuje všeobecné biologické zvyšky. Potvrdzuje, že bunkový materiál bol odstránený. Zariadenia stanovujú prísne limity RLU (Relative Light Unit). Napríklad skóre pod 10 je vyhovenie, kým čokoľvek nad 30 je automatické zlyhanie. ATP však nedeteguje špecifické proteíny. Úspešné skóre ATP nezaručuje povrch bez alergénov.
Pri vysoko rizikových prechodoch sa vyžaduje testovanie špecifické pre alergény. Zariadenia používajú ELISA (Enzyme-Linked Immunosorbent Assay) alebo zariadenia s laterálnym prietokom. Tieto testy detegujú špecifické alergénové proteíny až do 5 častíc na milión (ppm). Miesta výterov musia vychádzať z mapy rizika zariadenia. Inšpektori sa zameriavajú na trysky extrudéra, spoje dopravníka a skladacie pánty. Tieto empirické testy poskytujú konečný dôkaz sanitačnej účinnosti.
Porovnanie metód overovania čistenia |
|||
Metóda overovania |
Cieľová detekcia |
Potrebné nástroje |
Primárna výhoda |
|---|---|---|---|
Vizuálna kontrola |
Makroskopické zvyšky, cesto, tuk |
Baterky, zrkadlá |
Okamžitá identifikácia hrubého znečistenia. |
ATP výter |
Biologický bunkový materiál |
ATP tampóny, luminometer |
Rýchla kvantifikácia celkovej čistoty povrchu. |
Zariadenia s bočným prietokom |
Špecifické alergénne proteíny |
Testovacie súpravy na alergény |
Rýchla a cielená detekcia špecifických rizík krížového kontaktu. |
Testovanie ELISA |
Špecifické alergénne proteíny |
Laboratórne vybavenie, činidlá |
Vysoko citlivé, kvantitatívne laboratórne overenie. |
Dokumentácia preukazuje zhodu počas auditu. Denník prechodu je centrálnym záznamom udalosti. Musí obsahovať odhlásenia z kontrolného zoznamu s časovou pečiatkou. Vysledovateľnosť šarží zabezpečuje, že sa zaznamenajú produkty spustené pred a po prechode na euro. Ak test tampónu zlyhá, protokol musí obsahovať podrobnosti o vykonaných nápravných a preventívnych opatreniach (CAPA). To zahŕňa opätovné čistenie, opätovný výter a konečné výsledky. Udržiavanie týchto záznamov zaisťuje, že zariadenie je vždy pripravené na audit a môže rýchlo izolovať problémy počas falošného stiahnutia.
Prechod na vysoko čistiteľné zariadenia si vyžaduje jasné finančné opodstatnenie. Manažéri závodov musia zhodnotiť priebežné náklady na odstávky na sanitáciu v porovnaní s kapitálovými výdavkami na nové stroje. Pochopenie týchto metrík umožňuje zariadeniam robiť informované technické rozhodnutia.
Skutočné náklady na zmenu alergénu ďaleko presahujú hodinovú mzdu sanitárneho personálu. Zariadenia musia vypočítať náklady stratenej príležitosti z prestojov. Vzorec zahŕňa vynásobenie strateného objemu výroby za hodinu ziskovou maržou na jednotku, potom pripočítanie hodín práce pri sanitácii a nákladov na chemikálie a ohrievanú vodu. Keď čistenie starého stroja trvá šesť hodín, stratené výnosy z výroby často prevyšujú skutočné náklady na čistenie. Inovácia na sanitárne vybavenie podľa návrhu, ktoré skracuje čas prechodu na polovicu, poskytuje rýchlu návratnosť investícií prostredníctvom zvýšenej výrobnej kapacity.
Nové vybavenie a aktualizované protokoly predstavujú riziká implementácie. Primárnym rizikom je nekonzistentné vykonávanie komplexných čistiacich SOP operátorom. Dokonca aj to najlepšie vybavenie neprejde testom tampónu, ak sanitačný tím nerozumie, ako ho správne rozobrať. Zariadenia zmierňujú toto riziko implementáciou vizuálnych, farebne označených SOP namontovaných priamo na strojoch. Špeciálne čistiace nástroje špecifické pre alergény, uložené na tieňových doskách, zabraňujú krížovej kontaminácii medzi zónami. Nepretržité praktické školiace programy, integrované do hlavného plánu sanitácie zariadenia, zabezpečujú, že všetky zmeny vykonávajú prechod s rovnakou úrovňou presnosti.
Úspešný manažment alergénov na paratha linke sa spolieha na prísnu prevádzkovú disciplínu. Základ tvorí dizajn hygienických zariadení. Bez prístupných, hladkých povrchov budú sanitárne práce neúspešné. Prísne presadzovanie plánovania výroby minimalizuje vystavenie riziku. Štandardizované kontrolné zoznamy a protokoly empirického overovania dokazujú, že práca bola vykonaná správne. Spoliehanie sa len na vizuálnu kontrolu je kritickým bodom zlyhania v modernej výrobe potravín.
Kupujúci zariadení musia uprednostňovať čistiteľnosť. Predajcovia musia preukázať zdokumentovaný sanitárny dizajn. Modulárne systémy pre plnené a laminované cestá ponúkajú najlepšiu rovnováhu medzi rýchlosťou a dostupnosťou. Predbežné výbery dizajnu diktujú dennú prevádzkovú efektivitu.
Auditujte svoje aktuálne prestoje pri prechode a identifikujte mechanické prekážky.
Skontrolujte svoje údaje o výteroch životného prostredia, aby ste určili opakujúce sa prístavné body.
Poraďte sa s inžiniermi zariadení, aby posúdili vašu linku z hľadiska modernizácie sanitárneho dizajnu.
Implementujte farebne označené sanitačné nástroje, aby ste zabránili krížovej kontaminácii medzi zónami.
Prechod z papierových na digitálne kontrolné zoznamy s cieľom presadzovať povinné odhlasovanie kontroly kvality.
Odpoveď: Štandardné prestoje sa pohybujú od 2 do 6 hodín. To úplne závisí od konštrukcie zariadenia a zložitosti linky. Sanitárne vybavenie s beznástrojovou demontážou sa prikláňa k hranici 2 hodín. Staršie zariadenia vyžadujúce ťažké ručné čistenie a mechanické trhanie často presahujú 6 hodín.
Odpoveď: Kontrolný zoznam musí obsahovať overenie vzdialenosti linky, kroky demontáže bez použitia náradia, sekvencie suchého/mokrého čistenia a odznaky vizuálnej kontroly. Musí tiež nariadiť výsledky testovania ATP a tampónov špecifických pre alergén, ktoré uzatvorí podpisom konečného vyhlásenia o zabezpečení kvality pred obnovením výroby.
Odpoveď: Najprv vyčistite plniace násypky. Demontujte všetky vytláčacie dýzy a skladacie mechanizmy. Na emulgovanie mliečnych tukov použite alkalický čistiaci prostriedok a horúcu vodu. Mechanicky vydrhnite všetky povrchy prichádzajúce do kontaktu s potravinami. Nakoniec overte odstránenie mliečnych bielkovín pomocou špecifického alergénového testu s laterálnym prietokom.
Odpoveď: Dopravníky cesta v oblastiach s vysokou múkou by mali využívať predovšetkým suché sanitačné metódy. Škrabanie, kefovanie a vysávanie zabraňujú tomu, aby sa múka zmenila na tvrdú pastu. Mokré čistenie sa zavedie iba vtedy, ak mastná alebo lepkavá náplň kontaminovala pás, čo si vyžaduje úplné vysušenie pred opätovným spustením.
Odpoveď: Testovanie ATP zisťuje všeobecné biologické zvyšky a meria celkovú čistotu povrchu. Neidentifikuje špecifické proteíny. Výter alergénov používa cielené protilátky (ako laterálny tok alebo ELISA) na detekciu špecifických alergénnych proteínov, ako je lepok alebo mliečne výrobky, čo dokazuje, že povrch je bezpečný pred krížovým kontaktom.
Odpoveď: Hygienický dizajn eliminuje zložité prístavné body, duté potrubie a neprístupné prevody. To skracuje pracovný čas potrebný na demontáž a opätovnú montáž. Kontinuálne TIG zvary a povrchové úpravy s vysokým Ra zabraňujú korózii a chemickému poškodeniu, čím sa predlžuje životnosť komponentov zariadenia.
Odpoveď: Normy GFSI vyžadujú zdokumentovaný dôkaz, že došlo k uvoľneniu linky a sanitácii. To zahŕňa protokoly s časovou pečiatkou, podpísané kontrolné zoznamy overovania, zaznamenané výsledky testov tampónov a zdokumentované nápravné opatrenia v prípade zlyhania počiatočných inšpekcií. Všetky záznamy musia byť vysledovateľné ku konkrétnym výrobným dávkam.




